



Sicherheitsvorkehrungen in Gießereien: Schutz der Arbeiter vor Gefahren
In Gießereien herrschen viele Gefahren: Feinstaub, Giftgase, Lärm, Hitze, Spritzer flüssigen Metalls etc. Werden diese nicht streng kontrolliert oder verhindert, bedrohen sie Gesundheit der Belegschaft und Betriebseffizienz massiv.
In diesem Artikel fassen wir Gießereigefahren, Präventionsmaßnahmen und den Umgang mit Risiken zur Gewährleistung von Gießereisicherheit und Arbeitsschutz zusammen. Prüfen Sie gemeinsam mit VIC.
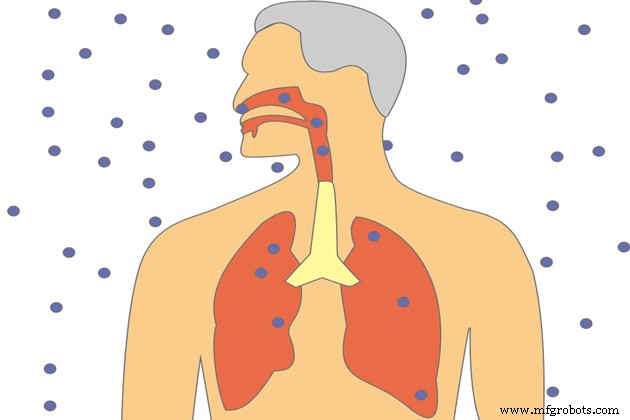
1. Staub in der Gießerei
Eine der sichtbaren Gefahren für Gießereimitarbeiter geht vom Staub aus. Gießereistaub entsteht in den meisten Prozessschritten. Hauptbestandteil ist SiO₂. Die Siliciumdioxid-Konzentration variiert frei mit Staubkontrolle und Sandzusammensetzung.
Der staubintensivste Schritt ist die Sandaufbereitung für Formen und Kerne. Die Staubzusammensetzung hängt vom Bindemittel ab.
Nach US-Occupational Safety and Health Administration (OSHA) beträgt der Grenzwert (PEL) für Siliciumdioxid-Staub in der Luft 50 µg/m³ über 8 Arbeitsstunden. Gesamtstaub umfasst Partikel verschiedenster Größen – natürlich oder prozessbedingt.
| Stoff | PEL (OSHA) |
|---|---|
| Gesamtstaub | 15 mg/m³ |
| Einatembarer Staub | 5 mg/m³ |
| Einatembarer Staub (inhalable) | – |
| Siliciumdioxid-Staub | 50 µg/m³ |
Staubkontrolle ist essenziell für Gießereisicherheit – die Gesamtstaubmenge darf den OSHA-Grenzwert für Siliciumdioxid nicht überschreiten.
PEL nach OSHA ist mit modernen Sensoren kaum nachweisbar. Auch wenn Staub mit bloßem Auge unsichtbar ist, kann die Konzentration den Grenzwert überschreiten und die Gesundheit der Gießereiarbeiter gefährden.
Staubursachen in der Gießerei
- Quarz im Sand während Mischen, Gießen, Ausfallern.
- Sandkonditionierung zur Wiederverwendung erzeugt Staub. Wiederverwertungssand wird mit Wasser und Bindemittel versetzt.
- Sandmühlenstufe beim Formen oder Sandausfallern beim Entformen erzeugt trockenen Sand – gefährlicher als nasser Sand.
- Strahlanlagen zur Oberflächenbearbeitung erzeugen Staub mit toxischen Metallen und freiem Siliciumdioxid.
- Beim Schmelzen entsteht Rauch. Ofenrauch ist extrem feiner Staub mit hohem SiO₂- und Fe-Gehalt. Gängige Öfen: Tiegelofen, Kupolofen, Lichtbogenofen. Kupolofen erzeugt am meisten Rauch.
- Zusätzlich zu Siliciumdioxid kann Staub aus Chromit- oder Olivinsand entstehen.
Gefährlichkeit von Gießereistaub
- Hohe Siliciumdioxid-Exposition verursacht Lungenerkrankungen: Bronchitis, Tuberkulose, Silikose, Komplikationen. Langzeitrisiko: Lungenkrebs.
- Ungefilterter Sand: Siliciumkristalle bilden Narbengewebe in der Lunge, beeinträchtigen Lungenfunktion.
- Metallstaub haftet an elektrischen Geräten → Brand, Explosion, Kurzschluss.
- Rauchen in der Gießerei verstärkt Siliciumdioxid-Wirkung direkt gesundheitsschädigend.
Prävention und Risikominimierung bei Staubexposition
- Lokale Absauganlagen an staubintensiven Stellen (Mischen, Trockenschleifen, Ausfallern…).
- Persönliche Atemschutzausrüstung (Filtermasken, Atemschutzgeräte) wo Absaugung nicht ausreicht.
- Sand mit Feuchte <2 % vermeiden, mehr Bindemittel für weniger lose Sandpartikel.
- Effiziente Staubabscheidesysteme (z. B. CMAXX) einsetzen.
2. Gase, Dämpfe in der Gießerei
Bei der Gießereiarbeit liegen Schadstoffe als Gase oder Dämpfe vor. Entstehen während des Gussprozesses: Kohlenmonoxid, Formaldehyd, Phenol, Isocyanat, Isopropylalkohol etc.
Kohlenmonoxid (CO)
CO entsteht aus Metallöfen und beim Eingießen der Schmelze in die Form. Farb-, geruchlos, ohne Warneigenschaften – Luftkonzentration muss regelmäßig überwacht werden.
CO-Gefährlichkeit
- Einatmen verhindert Sauerstofftransport im Blut → Erstickung.
- 500–1000 ppm über 30 Min: Kopfschmerzen, Tinnitus, Schwindel, Übelkeit, Verwirrung. >1000 ppm: Ohnmacht, tödlich.
CO-Prävention
- Absauganlagen zur CO-Kontrolle.
- Arbeiter in CO-Gefahrenbereichen über Gefahren, Erkennung, Behandlung von CO-Vergiftung unterweisen. Regelmäßige CO-Kontrolle in Blut/Atem am Schichtende empfohlen.
Metallrauche
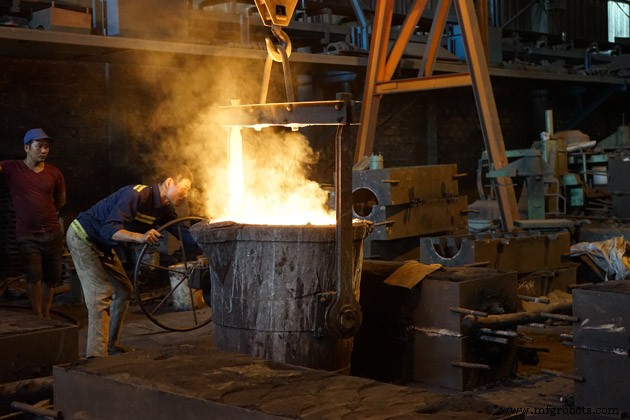
Metallrauche entstehen beim Schmelzen, Gießen, Schweißen. In Eisen-Gießereien: Blei, Magnesium, Zink, Nickel, Chrom, Kupfer, Aluminium, Cadmium, Antimon, Zinn, Beryllium. Eisen/Stahl-Gießereien: vermehrt Fe₂O₃-Rauch.
Besonders bleihaltige Metalle: Guss/Schmelzen erzeugt große Blei-Rauchmengen – bekannte Gefahr des Bleischmelzens.
Auch Ofenreinigung, Abfallentsorgung, Legierungssammlung bergen Bleikontaminationsrisiko.
Metallrauch-Gefährlichkeit
Einatmen (besonders Zink) verursacht Metallrauchfieber und Augenreizung – typische Gießereigesundheitsrisiken. Symptome nach 2–10 Std: Übelkeit, Kopfschmerzen, trockener Hals, Keuchen, Schüttelfrost, Brustschmerzen – oft als Bronchitis/Lungenentzündung fehlinterpretiert.
Diagnose: erhöhte Leukozyten, erhöhte Metallkonzentration in Haut/Blut, Röntgenauffälligkeiten.
Behandlung Metallrauchfieber
Bettruhe, ausreichend Flüssigkeit, symptomatisch (z. B. Aspirin gegen Kopfschmerzen). Meist nach 24–48 Std. Exposition abgeklungen.
Toxische Dämpfe
Holz- oder Kunststoffmodelle im Sandguss erzeugen toxische Dämpfe, die Asthma und Allergien auslösen und die Gesundheit der Gießereiarbeiter verschlechtern.
Prävention Metallrauch und Giftgase
- Absaugung über dem Metallofen zur Rauchableitung in Abgasreinigung.
- Toxische Dämpfe am Entstehungsort erfassen und ordnungsgemäß behandeln.
- Luftmessungen an erforderlichen Stellen – Sicherstellung, dass Konzentrationen Arbeitsplatzgrenzwerte nicht überschreiten.
- PSA (Gießerei-Schutzausrüstung) wenn andere Maßnahmen nicht machbar oder zum zusätzlichen Schutz – Alternativen zu weniger toxischen Stoffen prüfen, Verfahren anpassen zur Minimierung toxischer Dämpfe.
3. Gefährlicher Lärm in der Gießerei
Gefährlicher Lärm = Überschreitung der Arbeitsplatz-Lärmgrenzwerte. Grenzwert für Dauerexposition: 86 dBA für 8 Stunden.
Metall leitet Schall gut – Kollisionen und Bewegungen erzeugen leicht Lärm. Gießereilärm verletzt die Sicherheit.
Zulässige Pegel für Industriebetriebe nahe Wohngebieten:
| Zulässig | Beschwerden erwartet | Unzulässig | |
|---|---|---|---|
| Tag (7–19 Uhr) | 50–55 | 55–60 | 60+ |
| Abend (19–23 Uhr) | 45–50 | 50–55 | 55+ |
| Nacht (23–7 Uhr) | 40–45 | 45–50 | 50+ |
PEL (US-Arbeitsministerium) steigt mit abnehmender Expositionsdauer.
| PEL | Expositionszeit |
|---|---|
| 90 dBA | 8 Std. |
| 92 dBA | 6 Std. |
| 95 dBA | 4 Std. |
| 100 dBA | 2 Std. |
| 105 dBA | 1 Std. |
| 110 dBA | ½ Std. |
| 115 dBA | ¼ Std. |
Lärmexposition am Arbeitsplatz darf Expositionsgrenzwerte nicht überschreiten. Bei Überschreitung drohen behördliche Bußgelder.
Lärmursachen in der Gießerei
- Fetteln und Ausfallern (90–115 dBA)
- Mechanisches Sandmischen, Druckluftöfen (90–100 dBA)
- Strahlanlagen (100–110 dBA)
- Gießen, Angusshandling (95–115 dBA)
- Gussschleifen (92–115 dBA)
- Hammerbereiche (95–100 dBA)
Detaillierte Pegel verschiedener Quellen (Auszug):
| Lärmquelle | dBA |
|---|---|
| Ausfallern | 85–115 |
| Inverter | 83–116 |
| Luftmessung | 82–107 |
| Gussschleifer | 95–115 |
| Strahlanlagen | 85–110 |
| Formvibratoren | 85–114 |
| Hämmer | 95–100 |
| Mech. Sandmischen | 90–100 |
| Gießen, Anguss | 95–115 |
Pegel in 1000 m²-Gießerei (Mittel 85/95 dBA) nach Entfernung:
| Innenpegel | 100 m | 200 m | 400 m |
| 85 dBA | 52 dBA | 46 dBA | 40 dBA |
| 95 dBA | 62 dBA | 56 dBA | 50 dBA |
Auch Personen außerhalb direkter Arbeitsbereiche können 85 dBA ausgesetzt sein.
Bei ≥85 dBA müssen Gießereiarbeiter am Hörschutzprogramm teilnehmen (Hörtest).
Lärmfolgen
- Innenohrschädigung, Hörverlust, Tinnitus, Taubheit je nach Belastung.
- Kommunikationserschwerung.
- Ablenkung Unbeteiligter.
- Beeinträchtigung Anwohner (besonders frühe/nächtliche Stunden → Schlafstörung).
Lärmprävention
- Arbeiter durch Schallkapselungen von Lärmquelle trennen.
- Regelmäßige Lärmmessung und Hörtests zur Kontrolle.
- Schalldämpfende Rinnen (Alu-Auskleidungen, Spritzschallabsorber).
- Verbesserte Arbeitsmethoden zur Reduzierung harter Metallkollisionen.
- Elastische Beschichtungen (Dämpfung) an schallenden Strukturen.
- Bei Neubeschaffung: Lärmpegel als Kriterium, regelmäßige Wartung.
- Schallabsorbierende Wand-/Dachmaterialien gegen Umgebungslärm.
4. Vibrationsgefährdung in der Gießerei
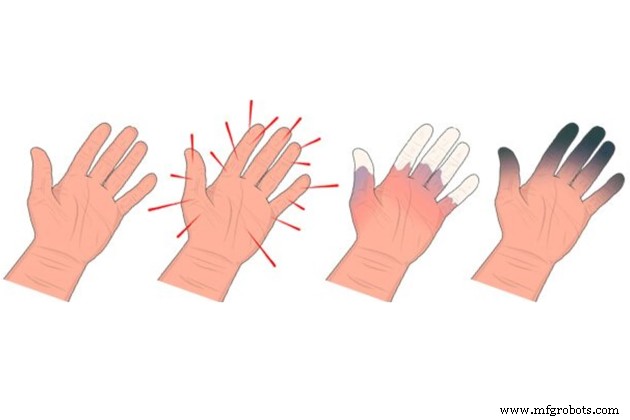
Vibration (meist Ganzkörpervibration) tritt häufig in Gießereien auf und kann Gesundheit der Betroffenen gefährden und Sicherheitsprotokolle verletzen.
Vibration und Lärm treten oft zusammen auf, da Lärm durch Schwingungen von Oberflächen/Atmosphäre entsteht.
Vibrationsursachen
- Ausfallern
- Sandschleudern
- Gabelstapler
- Krane
- Pneumatische Rammvorgänge
- Hämmer
Betroffen: Direkt an vibrierenden Geräten Tätige oder Kontakt mit vibrierenden Oberflächen.
Vibrationsfolgen
- Ganzkörpervibration erhöht Blutdruck → Herzprobleme.
- Neurologische Störungen.
- Magenschmerzen.
- Kreuzschmerzen.
Vibrationsprävention
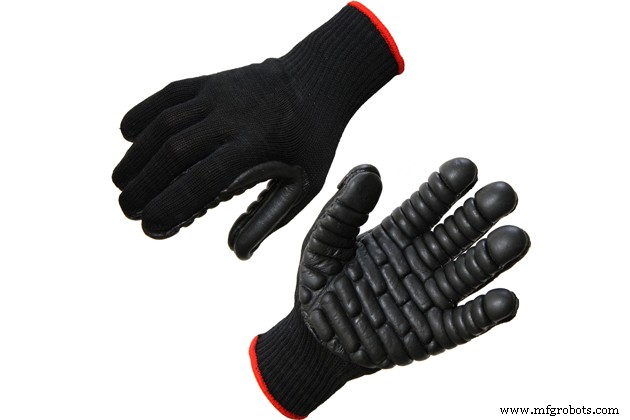
- Niedrigvibrations-Geräte beschaffen, regelmäßig warten.
- Prozessverbesserungen zur Reduzierung vibrierender Handwerkzeuge.
- Wechselnde Pausen, vermeiden dauerhafter Vibrationskontakt.
- Gepolsterte Handschuhe bei Vibrationswerkzeugen, vollständige Gießerei-PSA.
5. Hitzestress in der Gießerei
Arbeit in Gießereien bedeutet oft hohe Wärmelasten aus der Umgebung. Strahlungshitze aus Schmelze, übertragen über Luft und heiße Metalloberflächen – Gefahr für Arbeiter und Sicherheitsverletzung.
Zusätzlich emittieren Lichtbögen UV-Strahlung mit hoher Energie beim Schmelzen.
Hitzestress-Ursachen
Wärmestrahlung aus Schmelze: hauptsächlich Ofenschmelzen, Gießen in Formen, Konvektive Wärmeübertragung.
Ofentemperaturen bis 400–500 °C – mögliche Gießereigefahren.
Hitzestress-Folgen
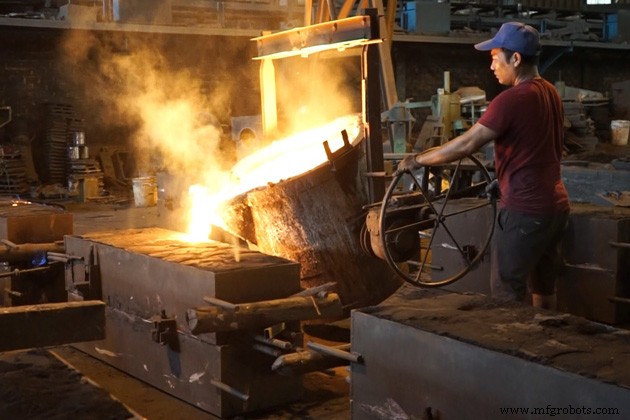
Hitzestress umfasst interne und externe Belastung:
Interner Hitzestress:
- Hitzepickel (Juckreiz)
- Muskelkrämpfe (Schmerzen)
- Hitzschlag (Erschöpfung, Übelkeit)
- Schwitzen → Dehydrierung
- Schlaganfall
- Mentale Störungen (Verhalten, Wahrnehmung)
Externer Hitzestress:
Hitzestress verursacht Hautverbrennungen und Blasen. Durch Kontakt mit heißen Oberflächen, Strahlung, Metallspritzern. UV-Strahlung: Infrarot kann Augenentzündung verursachen.
- Verbrennung 1. Grades: Rötung, Schmerz.
- Verbrennung 2. Grades: Blasen, verdickte Haut.
- Verbrennung 3. Grades: weiße, harte Haut.
Grenzwert für Gusstemperatur und Personenkontakt nach Sicherheitsprotokoll: 80 °C. Überschreitung ohne Schutzausrüstung → Verbrennungen.
Hitzestress-Kontrolle erfordert:
- Kühler, Ventilatoren, Klima, Entfeuchter zur Luftkühlung und Feuchtereduktion.
- Belüftungssystem für kühlere Luft.
- Pausenräume vor Hitze, ausreichend Trinkwasser.
- Temperaturmessung an Arbeitsplätzen, regelmäßige Hitzschlag-Überwachung.
- Arbeitsrotation zur Minimierung Hitzeexposition.
- Persönliche Kühl-/Hitzereflektierende Kleidung für häufig exponierte Arbeiter.
6. Toxische Chemikalien in der Gießerei
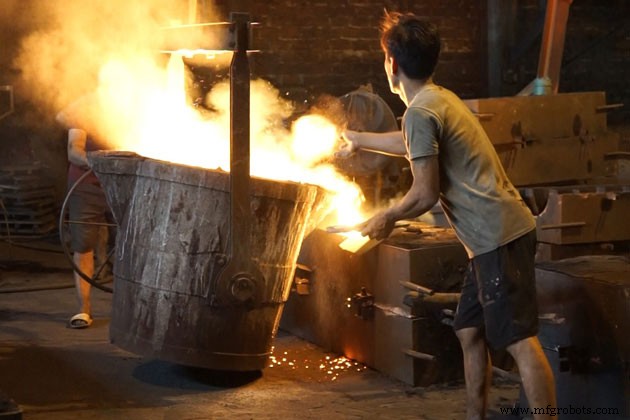
Im Gießereiumfeld gängige Chemikalien:
- Reinigungschemikalien
- Klebstoffe für Formenbau
- Katalysatoren
- Legierungskomponenten
- Flaschengase
- Oberflächenpoliermittel
Während des Gussprozesses entstehende Chemikalien:
- Metallrauche aus Schmelzarbeit.
- CO, SO₂ beim Beschicken und Schmelzen.
Bitte SDS-Sicherheitsdatenblätter für verwendete/entstehende Chemikalien zu Gefahren und Maßnahmen beachten.
Vorfallprävention und -reaktion analog zu Metallrauchen und toxischen Dämpfen.
7. Explosionsgefahr in der Gießerei
Explosionen entstehen bei Wasser in Schmelze oder Schmelze in feuchten Behältern – Schmelzexplosion.
Feuchte Werkzeuge/Behälter bei 1600 °C: Wasser verdampft schlagartig, Volumenzunahme → Explosion, Metallspritzer – Gießereigefahr.
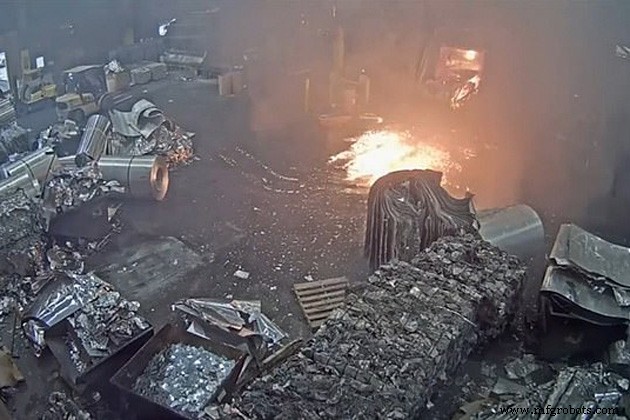
Brand/Explosionsfälle:
- Flüssiges Metall trifft auf Wasser.
- Beschicken mit nassen Barren/Schrott.
- Nasse Werkzeuge, Formen, Materialien kontaktieren flüssiges Metall.
Chemische Explosionen
Bei Kontakt von Chemikalien mit Flüssigmetall – Oxidationsmittel wie Ammonium, Kaliumnitrat, oxidierende Salze verletzen Sicherheitsprotokolle und verursachen Gießereigefahren.
Explosionsprävention
- Werkzeuge/Materialien trocken, rostfrei, trocken lagern.
- Geräte, Werkzeuge, Öfen vor Nutzung vorheizen.
- Kein Wasser in Schmelzbereich.
- Kein Rauchen/Feuer im Schmelzbereich.
- Chemikalien, Farben, Lösungsmittel, Brennbares klassifizieren & trennen lagern gegen Verwechslung/Brand.
8. Sonstige Verletzungen in der Gießerei
Im Gussbereich müssen neben Maschinenaufstellung auch Arbeitssicherheitssysteme und persönliche Schutzausrüstung (PSA) für Arbeiter bereitstehen.
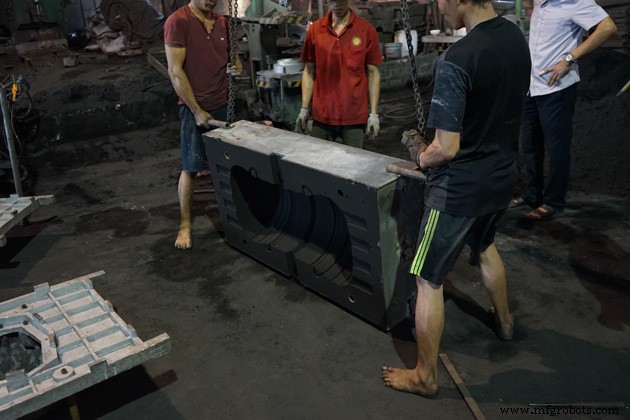
Ursachen körperlicher Verletzungen
- Maschinen/Anlagen mit Gefahrfaktoren (Spannung, Explosionsgemische, Vibration…)
- Bediener ungeschult oder missachten Sicherheitsvorschriften.
- Fehlende Abschirmungen, PSA vor bewegten Teilen, Gefahrenbereichen (Hochspannung, Strahlung…)
- Unvernünftige Anlagen-/Arbeitsplatzanordnung → Kollisionen.
- Unzureichende Reinigung, Wartung, Instandhaltung.
Häufige Unfälle:
- Kollision: beim Angussreinigen, Zerspanen → Hautverletzungen an scharfen Gusskanten. Roboterarme/Hebezeuge → Kollisionen bei Unachtsamkeit.
- Abspritzen: beim Schmelzen/Gießen → Metallspritzer gefährden Umgebung.
- Stolpern/Stürzen: Metalle, Kabel unsachgemäß verlegt.
Unfallprävention
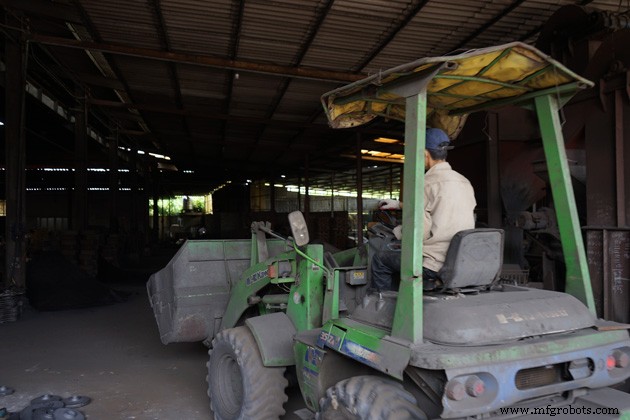
- Anlagen, Werkzeuge, Geräte nur durch speziell geschultes Personal bedienen.
- Dauerhafte Sicherheitswarnungen/Anweisungen, strikte Einhaltung.
- Bodenbelag um Ofen: rutschfest, feuerfest.
- Spritzschutzwände in Schmelzbereichen.
- Notduschen, Schläuche, Sicherheitsdecken.
- Vollständige PSA für gefährdete Bereiche Pflicht.
- Hammerfundament auf Werkstattboden, schwingungsgedämpft.
- Schmiedestück auf Holzblock fixiert, gespannt, 0,5 m im Boden verankert.
- Bei rotglühendem Ofenmantel: Ofen stoppen, natürlich abkühlen oder Druckluft, Wasser-Lehm-Gemisch auf heiße Stelle. Gebläseausfall → Windrohre sofort öffnen. Ofenreparatur nur ≤40 °C.
- Elektroofen: Zutaten/Rühren nur bei ausgeschaltetem Strom.
- Ofengeländer ≥0,8 m, Beschickungstür 0,5–0,7 m über Boden.
- Gusseisenbrecher: Abdeckung ¾ max. Hammerhubhöhe.
- Nicht >80 % Pfannen-/Fassvolumen füllen.
- Handtransport ≤50 kg. Transportwege eben, ≥2 m breit.
- Keine Druckluft zum Gussreinigen – nur in geschlossener Kammer.
- Schlacke-Austrag: trocken, Spritzschutz.
Fazit
Sicherheitsvorkehrungen in der Gießerei sind essenziell – sie schützen nicht nur die Belegschaft, sondern sichern auch die Gusseffizienz.
In Gefahrenbereichen sind adäquate Maßnahmen gegen Unfälle erforderlich. Inspektion, Überwachung, Gefährdungsbeurteilung, Arbeitsverfahren sollten durch qualifiziertes Personal durchgeführt oder begleitet werden.
Hoffentlich vermittelt dieser Artikel einen detaillierten Überblick über Gießereigefahren, Risikoprävention und Sicherheitspraxis.
Bei Zitation bitte unsere Website nennen. Unseren Guss-Blog verfolgen für Updates zu Metallbearbeitungstechniken.
Quellen:
https://www.osha.gov/
https://www.safeworkaustralia.gov.au/
https://www.generalkinematics.com/blog/foundry-safety-part-1-noise-control/
Herstellungsprozess
- Kindersitze: Schutz für Familien im Straßenverkehr
- Die Entwicklung des Sicherheitsrasierers: Vom 19. Jahrhundert zum High-Tech-System
- Druckguss vs. Spritzgießen: Das richtige Verfahren für Ihr Produkt wählen
- 7 essenzielle Tipps für sicheren Staubsammlerbetrieb: Schutz von Arbeitern & Umwelt
- Präzisionsguss: Verfahren, Anwendungen und Vorteile im Detail
- Gießereien verstehen: Wo Metall zu Bausteinen der modernen Industrie wird
- Zentrifugalguss: Verfahren, Anwendungen, Vor- und Nachteile
- Sicherheit beim Gasschweißen: PSA, Lagerung, Betrieb & Notfallmaßnahmen
- Druckguss: Vorteile, Nachteile, Anwendungen & Wirtschaftlichkeit
- Feinguss (Investment Casting): Anwendungen, Vorteile & Auswahlkriterien