



Hochgeschwindigkeitsfräsen meistern: Bewährte Werkzeugstrategien & Maschineneinrichtung für Premium-Oberflächen
Es gibt so viele Meinungen zum Hochgeschwindigkeitsfräsen mit kleinen Fräswerkzeugen und deren richtiger Einsatz in der Fertigungsindustrie wie Schrauben und Muttern. Der Vorteil des Hochgeschwindigkeitsfräsens liegt in geringeren Schnittkräften und Spanraten, die bessere Oberflächen erzeugen. In unserer Welt aus High Speed, High Tolerance, High Production Machining gibt es ein Zusammenspiel vieler Faktoren für das perfekte Teil. Bei DATRON propagieren wir eine Strategie aus richtiger DATRON-Maschinenkonfiguration, Werkstückspannung und Schneidwerkzeugen mit optimierten Drehzahlen und Vorschüben, um diese Strategie zu definieren.
5 Must-haves für Erfolg im Hochgeschwindigkeitsfräsen:
- Schwingungsfreie Hochgeschwindigkeits-/Hochfrequenzspindel
- Steife und schwingungsfreie X-, Y- und Z-Achsen
- Steife, vollflächige, schwingungsfreie Werkstückspannung.
- Schwingungsfreies Werkzeug
- Optimiertes Programm mit richtigen Vorschüben und Drehzahlen
Diese Diskussion betrifft den vierten Punkt: Werkzeug.
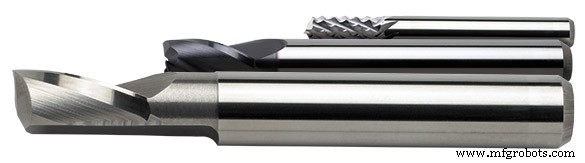
Ihr Shop hat in eine Hochgeschwindigkeitsfräsmaschine investiert und Sie haben ein Programm vorliegen. Könnte ein Teststück sein, mehrere, oder eine Produktionsserie von hunderten. Es steht nicht zur Frage, ob die Fräsmaschine performt – das wurde vor dem Kauf bestätigt. Also entscheiden Werkstückspannung und Werkzeug über Erfolg oder Misserfolg dieses Teils.
Für die Diskussion gehen wir davon aus, die anderen vier Punkte oben sind erfüllt (schwingungsfreie Spindel, schwingungsfreie Achsen, steife Werkstückspannung, optimiertes Programm) – lassen Sie uns Hochgeschwindigkeitsfräs-Werkzeugstrategien besprechen.
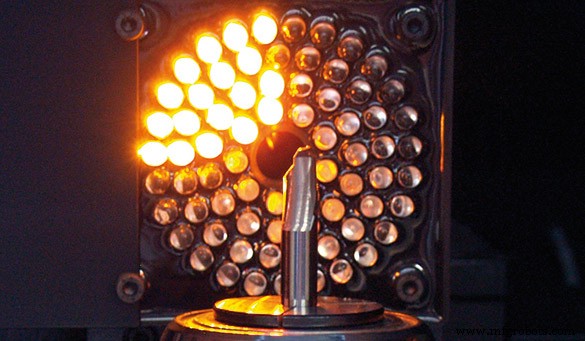
Zusammensetzung von Hochgeschwindigkeitsfräs-Werkzeugen
HSS oder Hartmetall? Wir können uns alle einig sein: Vibration ist ein Killer, und umso mehr im Hochgeschwindigkeitsfräsen. Der Betrieb bei höheren Drehzahlen und Vorschüben für Produktion, Kostenrahmen und beste Oberfläche diktiert das steifste und schwingungsfreieste Werkzeug. Bei HSS-Werkzeugen besteht das Potenzial für Biegung und Vibration bei hohen Drehzahlen. Daher der Bedarf an steifen Werkzeugen hin zu Hartmetall … hochwertigem, massivem, feinkörnigem Hartmetall.
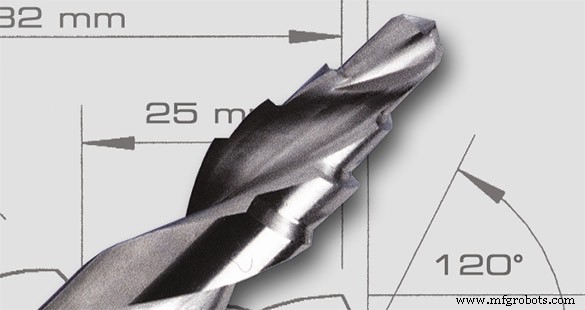
Design von Hochgeschwindigkeitsfräs-Werkzeugen
Das geometrische Design von Hochgeschwindigkeits-Hartmetallwerkzeugen, speziell DATRON-Werkzeugen, erlaubt den professionellsten und saubersten Schnitt von Material bei hohen Drehzahlen und Vorschüben. Dies ermöglicht schwere Schruppgänge mit einem voll geformten Span ohne Kräuselung, wobei die volle Schneidenergie der Spindel in die Materialabtragung fließt.
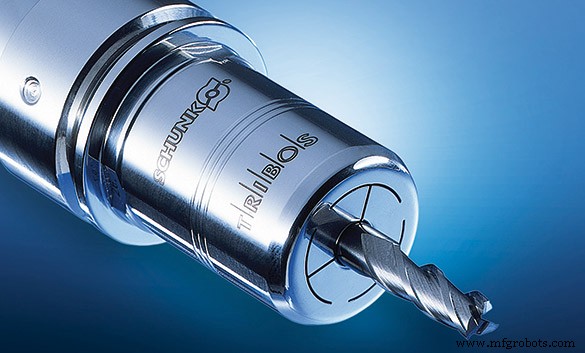
Spannung von Hochgeschwindigkeitsfräs-Werkzeugen
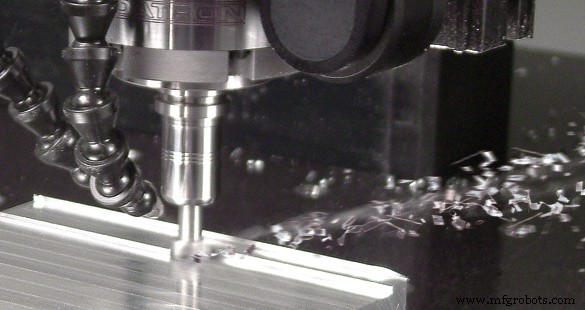
Als Nächstes kommt die richtige Werkzeugspannung. Vibration im Werkzeug resultiert meist aus Werkzeugen, die nicht für HSC gemacht sind, unausgewuchteten Werkzeugen oder falsch gespannten Werkzeugen. Sowohl mit Direktspannfuttern als auch mit ausgewuchteten HSK-Werkzeughaltern kann schwingungsfreies Schneiden erreicht werden. Das korrekte Einlegen des Werkzeugs (Direktspannwerkzeuge mit Messing-Anschlagring oder HSK-Werkzeughalter) erfordert einen Abstand von 20 % oder 4-6 mm zwischen dem oberen Ende oder Auslauf der Schneide zum Anschlagring oder HSK-Halter. Dies erlaubt den Spänen, sich frei vom Werkzeug wegzubewegen beim Fräsen. Allerdings sollten nur ca. 80 % des Schafts das Direktspannfutter oder den HSK-Halter füllen. Die Werkzeugspitze darf nicht mit dem oberen Ende des Futters oder HSK-Halters in Kontakt kommen. Das könnte Ihre Spindel beschädigen.
Vorschub und Drehzahl für Hochgeschwindigkeitsfräs-Werkzeuge (plus Spanabfuhr)
Nun kommt der spaßige Teil. Was ist die beste Drehzahl und der beste Vorschub? Und für welche Art der Spanabfuhr sollten Sie Ihr Programm auslegen?
Generell wird die Frässtrategie mit Hochgeschwindigkeitsfräsern nicht denselben Pfad folgen wie eine konventionelle, nicht-Hochgeschwindigkeits-Maschine. Die Fähigkeit, kleinere Werkzeuge schneller, sauberer und mit hohen Vorschüben einzusetzen, erlaubt mehrere Durchgänge bei kürzerer Zykluszeit als Standard-Praktiken. Die hohe Oberflächenqualität eliminiert die Notwendigkeit zusätzlicher zweiter und dritter Prozessschritte, die normalerweise im konventionellen Maschinenfräsen nötig sind.
Mit diesem Hintergrund wird Ihre Strategie eine Auswahl an Werkzeugen umfassen, die Ihre gängigsten Fräspraktiken abdecken. Sie ermöglicht es auch, den Vorschub und die Drehzahl der gewählten Werkzeuge „einzustellen“ und nach der besten Drehzahl und dem besten Vorschub für jedes Werkzeug und jede Fräsoperation zu suchen. Dies kann auf verschiedene Weisen geschehen: Klopftest, Schwingungstest, Oktav- (harmonische Tonhöhe) Test oder die gute alte Trial-and-Error-Methode. Das Endziel ist, den besten Vorschub und die beste Drehzahl für die besten Ergebnisse zu finden. Die Mehrheit erfolgreicher DATRON-Anwender nutzt die Trial-and-Error-Methode.
Veröffentlichte Drehzahlen (min⁻¹) und Vorschübe (Schnittweg) sind gute Startpunkte, aber nur Startpunkte. Sie müssen Maschine, Spindel, Material und Werkzeug berücksichtigen? Erinnern Sie sich: Es ist ein Zusammenspiel mehrerer Faktoren zur Maximierung Ihrer Strategie: Hochgeschwindigkeits-/Hochfrequenzspindel, Steifigkeit und Toleranzen von X, Y und Z, steife Werkstückspannung. Werkzeugart (geometrisches Design, Durchmesser, Schneiden, Länge und Werkzeugspannung) und Schnitttiefe beeinflussen alle Vorschub und Drehzahl.
Es gibt auch einige Anomalien im Hochgeschwindigkeitsfräsen. Chatter und Vibration sind im HSC ein Killer und sagen dem Bediener normalerweise, Drehzahl und/oder Vorschub zu reduzieren. In der HSC-Community gibt es jedoch viele Fälle, wo das Erhöhen der Drehzahl für einen besseren Vorschub und bessere Spanlast das Problem tatsächlich löst.
Prüfung der Spanlast
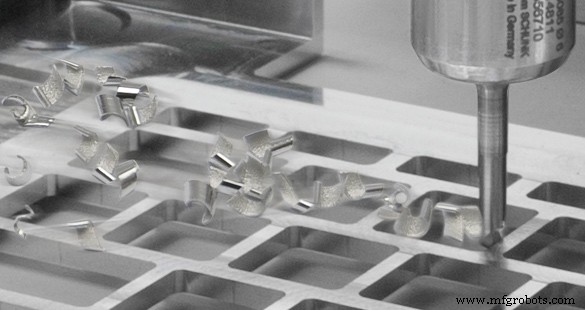
Spanlast ist die tatsächliche Dicke des Spans, der im Zerspanungsprozess entsteht. Sie spiegelt die Kombination aus Werkzeugvorschub (Bewegung im Material) und Drehzahl (wie schnell es dreht; min⁻¹) wider. Eine zu hohe Spanlast verursacht eine unzufriedenstellende Kantenqualität und/oder Werkstückbewegung durch erhöhten Schnittdruck. Sie belastet Spindel und Werkzeug stärker (Bruchgefahr) und verursacht sicher höheren Werkzeugverschleiß … was letztlich die Nutzlebensdauer verkürzt. Die Notwendigkeit einer guten Spanlast hilft, die Hauptursache für Werkzeugverlust zu reduzieren: Hitze. Die Hitze entsteht durch die Reibung der Schneidwirkung des Werkzeugs, Schneide an Material. Mit der richtigen Spanabfuhr geht die bei der Schneidwirkung erzeugte Hitze frei, was mögliche Werkzeugschäden reduziert.
Spanlast wird in Tausendstel Zoll gemessen (z. B. 0,010) und wird von Spindeldrehzahl und Vorschub der CNC-Maschine beeinflusst. Anzahl der Schneiden, Schneidenlänge, Schaftdurchmesser und Schnitttiefe wirken sich ebenfalls auf die Spanlast aus. Die Anzahl der Schneiden eines Werkzeugs bestimmt, wie die Spanlast aufgeteilt wird. Ein einschneidiges Werkzeug trägt die gesamte Spanlast pro Umdrehung, ein zweischneidiges teilt die Last auf zwei Schneiden auf, usw.
Formel zur Bestimmung der Spanlast:
Spanlast = Vorschub / (min⁻¹ × #Schneiden)
Spanlast manipulieren:
Um Spanlast zu erhöhen:
- Vorschub erhöhen
- Drehzahl verringern
- Weniger Schneiden verwenden
Um Spanlast zu verringern:
- Vorschub verringern
- Drehzahl erhöhen
- Mehr Schneiden verwenden
Zur Orientierung der Spanlastbereich für DATRON Schaftfräser:
1 mm Ø = 0,01 mm (0,000394)
20 mm Ø = 0,15 mm (0,0059)
Dies hängt stark von Schaftdurchmesser und Schneidenlänge ab. Verwenden Sie immer die kürzeste Schneidenlänge für die geforderte Frästiefe. Die Produktion zu verlangsamen, um zusätzliche Werkzeugkosten zu vermeiden, ist selten gerechtfertigt.
Die Spanlastfähigkeit wird auch vom geometrischen Design des Herstellers beeinflusst. Daher ist es immer erforderlich, mit den Herstellerspezifikationen für das Werkzeug vertraut zu sein.
Zuletzt: Stellen Sie die beste Drehzahl und den besten Vorschub in der Praxis ein. Beobachten und zuhören. Die Oberfläche des Materials und der Ton, den die Spindel mit dem Werkzeug während des Betriebs erzeugt, geben einen guten Hinweis, ob Sie in die richtige oder falsche Richtung gehen. Vorheriges Testen der Werkzeuge vor Produktionseinsatz gibt Ihnen den „Schneidvorsprung“ für Ihre Anwendung. Zu wissen, bei welcher Drehzahl die Werkzeugschwingung einsetzt, erlaubt es Ihnen, den Werkzeugbetrieb so nah wie möglich an diese Grenze heranzuführen, ohne die verheerenden Ergebnisse zu provozieren. Dies gibt Ihnen die Möglichkeit, Werkzeug, Maschine, Spindel und Programm maximal auszunutzen, um das beste Teil und die beste Oberfläche zu fräsen.
CNC-Maschine
- Rapid Prototyping revolutionieren mit AFPM
- High-Speed-3D-Druck mit dem AION500 MK3 – Unübertroffene Geschwindigkeit, Präzision und Festigkeit
- CNC-Fräsen meistern: Kompletter Leitfaden zu Bedienung und Einrichtung
- High Efficiency Milling meistern: Techniken & Vorteile
- Trochoidalfräsen meistern: Ein umfassender Leitfaden
- Effektive Techniken zur Minimierung von Werkzeugdurchbiegung in der CNC-Bearbeitung
- GT-32 Hochgeschwindigkeits-CNC-Drehmaschine – Präzision, Steifigkeit und Geschwindigkeit
- Hochgeschwindigkeits-Expandiermetall-Produktionsmaschine – Präzision & Effizienz
- Expertenratgeber: Die richtigen Fräswerkzeuge für optimale Leistung wählen
- Hochgeschwindigkeitsmaschinen: Schlüsselfunktionen & Branchenauswirkungen