



Kühlschmierstoffe optimal auf Zerspanprozesse abstimmen
Kühlschmierstoffe (KSS) reduzieren durch Schmierung die Reibung zwischen Spanfläche und Span, Freifläche und Werkstückoberfläche, bilden einen Schmierfilm und senken so Schnittkraft, Reibung und Leistungsbedarf. Sie reduzieren die Temperatur im Kontaktbereich Werkzeug-Werkstück, verringern Werkzeugverschleiß und verbessern die Zerspanbarkeit des Werkstoffs.
Verschiedene Zerspanverfahren stellen unterschiedliche Anforderungen an den KSS. Die richtige Auswahl ist entscheidend für Werkstückqualität.
Plandrehen (Rauhdrehen)
Beim Plandrehen sind Zerspanvolumen, Schnitttiefe und Vorschub groß, was hohe Schnittkräfte, viel Wärme und starken Werkzeugverschleiß erzeugt. Der KSS muss primär kühlen, zudem reinigen, schmieren und korrosionsschützen. Ein wassergemischter KSS (Emulsion) führt die Wärme effizient ab, senkt die Schneidetemperatur und erhöht die Standzeit. Besonders geeignet sind EP-Emulsionen (Extreme Pressure), die neben guter Kühlung auch hohe Druckschmiereigenschaften besitzen. Bei wassergemischten KSS ist auf die Pflege der Maschinenführungen zu achten: Arbeitsfläche vor Feierabend trocknen und schmieren.
Feindrehen
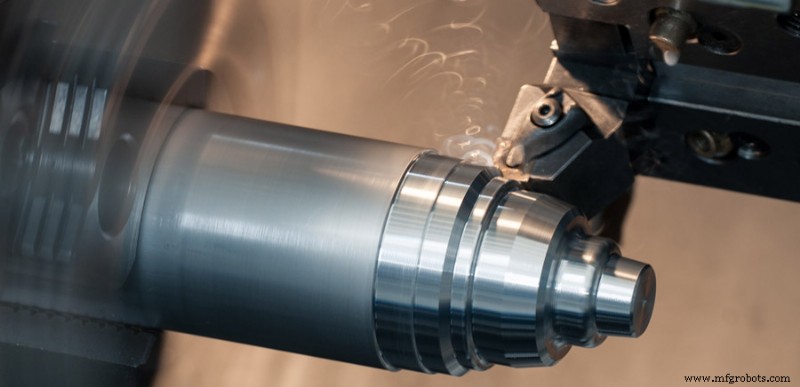
Beim Feindrehen ist der Aufmaß klein (Schnitttiefe 0,05–0,8 mm, kleiner Vorschub). Ziel sind Maßgenauigkeit und Oberflächengüte. Durch geringe Schnittkraft und niedrige Temperaturen eignen sich KSS mit niedrigem Reibkoeffizient und guter Schmierung: hochkonzentrierte Emulsionen (Massenanteil > 10 %) und ölig additivierte Schneidöle. Für höchste Präzision (z. B. Feingewindedrehen) werden Rapsöl, Sojaöl oder spezielle Präzisionsschneidöle eingesetzt. Aufgrund der schlechten Oxidationsstabilität pflanzlicher Öle nutzen manche Betriebe Mischungen wie 15 % JQ-1 Präzisionsschneidöl + 85 % L-AN 32 Gesamtverlustöl mit guten Ergebnissen.
Bohren (Ausbohren)
Der Mechanismus entspricht dem Drehen, jedoch handelt es sich um Innenbearbeitung mit geringeren Schnittwerten und -geschwindigkeiten, aber schlechterer Wärmeabfuhr. Emulsionen eignen sich als KSS; Volumenstrom und Druck sollten erhöht werden.
Fräsen
Fräsen ist ein diskontinuierlicher Schnitt: Jeder Zahn schneidet mit variierender Schnitttiefe, was Vibrationen und Stöße begünstigt – die Bedingungen sind ungünstiger als beim Drehen.
- HSS-Werkzeuge, hochgeschwindiges Plan- oder Eckfräsen: KSS mit guter Kühlung und gewisser Schmierung, z. B. EP-Emulsionen.
- Niedriggeschwindigkeitsfräsen: Schneidöl mit guter Schmierung, z. B. Präzisionsschneidöl oder inaktives EP-Schneidöl.
- Rostfreie & warmfeste Stähle: Schneidöl mit Schwefel/Chlor-EP-Additiven.
Reiben
Reiben ist die Feinbearbeitung von Bohrungen mit hoher Präzision. Es erfolgt bei niedriger Schnittgeschwindigkeit und kleinem Vorschub. Werkzeug und Bohrungswand werden gequetscht und geschnitten; Späne bleiben leicht in der Nut haften oder bilden Aufbauschneiden, was Genauigkeit und Rauheit verschlechtert, Drehmoment und Verschleiß erhöht. Reiben befindet sich im Grenzbeschichtungszustand. Geeignet sind hochkonzentrierte EP-Emulsionen oder EP-Schneidöle mit guter Schmierung und Fließfähigkeit. Für rostfreie und warmfeste Stähle eignen sich hoch-EP-Kombinationsflüssigkeiten. Für Tieflochreiben kann Tieflochbohröl mit guter Schmierung verwendet werden.
Ziehen (Broaching)
Der Ziehwerkzeug besitzt viele hintereinander angeordnete Zähne. Es bearbeitet komplexe Formen mit hoher Präzision. Da Ziehwerkzeuge wertvoll sind, beeinflusst ihre Standzeit die Kosten stark. Zudem ist Ziehen ein Feinbearbeitungsverfahren mit strengen Rauheitsanforderungen. Schnittwiderstand ist hoch, Spanabfuhr und Kühlung erschwert, Werkstückoberfläche kratzempfindlich – gefordert sind Schmierfähigkeit und Spanabtransport. In China gibt es spezielle Ziehöle mit Schwefel-EP-Additiven.
Für rostfreie Stähle und warmfeste Legierungen kann folgende Rezeptur (Massenanteile) dienen: 20 % JQ-2 EP-Schmierstoff, 15 % Chlorparaffin, 1 % Benzol, 64 % L-AN 22 Gesamtverlustöl.
Bohren (Spiralbohrer)
Das Bohren mit Spiralbohrern ist Rohbearbeitung. Spanabfuhr und Wärmeableitung sind schwierig, was zu Glühanlassen der Schneiden führt und Standzeit sowie Effizienz mindert. Ein leistungsfähiger KSS kann die Standzeit um ein Vielfaches verlängern und die Produktivität deutlich steigern. Geeignet sind EP-Emulsionen oder EP-Synthese-KSS. Letztere haben niedrige Oberflächenspannung und gute Penetration, kühlen den Bohrer zeitnah und sind sehr effektiv für Standzeit und Effizienz. Für schwer zerspanbare Werkstoffe (rostfreie Stähle, warmfeste Legierungen) eignen sich niedrigviskose EP-Schneidöle.
Gewindebearbeitung
Beim Gewindeschneiden liegt das Werkzeug keilförmig an, die Schneide wird auf drei Seiten vom Material umschlossen. Das Drehmoment ist hoch, Spanabfuhr erschwert, Wärme wird nicht mit den Spänen abgeführt. Werkzeugverschleiß, Spanstau und Vibrationen sind die Folge – besonders beim Gewindebohren und -formen treten Ausbrüche und Werkzeugbruch auf.
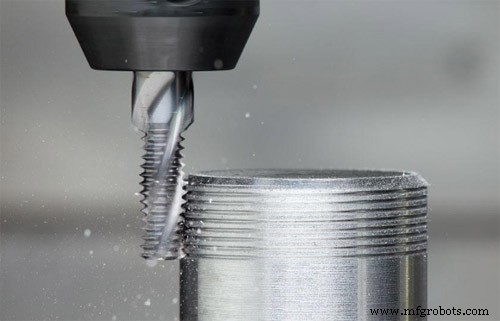
Der KSS benötigt niedrigen Reibkoeffizienten und hohe EP-Wirkung, um Reibung zu mindern und Standzeit zu erhöhen. In der Regel werden Kombinationsflüssigkeiten mit Öligkeits- und EP-Additiven gewählt. Die Penetration (Benetzung) des KSS ist beim Gewindebohren kritisch: Ob er rechtzeitig die Schneide erreicht, bestimmt die Standzeit des Gewindebohrers. Niedrigviskose Öle penetrieren besser; notfalls kann Diesel oder Petroleum zugesetzt werden. Bei Sacklochbohrungen, wo KSS schwer in die Bohrung gelangt, wirken hochviskose, stark haftende Öle besser.
Beispielrezepturen für Gewindebohr-KSS (Massenanteile):
- 10 % sulfatiertes Fettöl, 10 % Chlorparaffin, 8 % Fettöl, 72 % L-AN 15 Gesamtverlustöl – für Stahl und Legierungsstähle.
- 20 % JQ-2 EP-Schmierstoff, 10 % JQ-1 Präzisionsschneidöl, 70 % L-AN 15 Gesamtverlustöl – für Stahl und Legierungsstähle.
- 15 % JQ-2 EP-Schmierstoff, 20 % Dieselmotorenöl, 65 % L-AN 15 Gesamtverlustöl – für Aluminium und Al-Legierungen.
- 30 % JQ-2 EP-Schmierstoff, 10 % Chlorparaffin, 10 % Fettöl, 50 % L-AN 32 Gesamtverlustöl – für rostfreie Stähle und Sacklochbohrungen.
- 20 % EP-Emulsionsöl + 80 % Wasser – für Normgewinde an Stahl.
Schleifen
Schleifen erreicht hohe Maßgenauigkeit und niedrige Rauheit. Hohe Schleifgeschwindigkeiten erzeugen Temperaturen von 800–1000 °C und mehr. Risiken: Oberflächenanlaufen, Risse, Verzug durch thermische Spannungen. Schleifscheibe stumpft ab, Körner brechen aus, Schleifstaub und Radabrieb verschmutzen die Oberfläche und mindern Genauigkeit/Rauheit. Bei zähen Werkstoffen verstopfen Späne die Scheibe (Verglasung) oder verschweißen sich – die Scheibe verliert Schneidfähigkeit. Daher sind KSS mit starker Kühlung, guter Reinigung, ausreichender Schmierung und Korrosionsschutz nötig.
1. Normales Schleifen
Einsatz: Korrosionsschutzemulsion, Sodawasser oder Synthese-KSS (Massenanteile), z. B.: 2 % Korrosionsschutzemulsion, 0,5 % Natriumnitrit, 0,2 % Natriumcarbonat, 97,3 % Wasser; oder 0,8 % Natriumnitrit, 0,3 % Natriumcarbonat, 0,5 % Glycerin, 98,6 % Wasser; direkt 3–4 % Korrosionsschutzemulsion oder Syntheseflüssigkeit.
Für hochpräzises Feinschleifen verbessert H-1 Feinschleiflösung (4–5 % Konzentration) Genauigkeit und Leistung signifikant.
2. Hochgeschwindigkeits-Schleifen (v_c > 50 m/s)
Mit steigender Umfangsgeschwindigkeit steigt die Schleiftemperatur stark: bei 60 m/s um 50–70 % höher als bei 30 m/s; bei 80 m/s nochmals 15–20 % über 60 m/s. Mehr Körner pro Zeiteinheit, stärkere Reibung, höherer Energieeintrag erhöhen Oberflächentemperatur und Anlauf-/Rissgefahr. Normale KSS versagen; es braucht Hochgeschwindigkeits-Schleifflüssigkeiten mit guter Penetration und Kühlung, z. B. GMY-Hochgeschwindigkeits-Schleiflösungen für bis 60 m/s.
3. Kraftschleifen (High-Efficiency Deep Grinding)
Fortgeschrittenes Hochleistungsschleifen: z. B. Einstech-Kraftschleifen mit 60 m/s Scheibengeschwindigkeit und 3,5–6 mm/min radialer Vorschub, Abtragsrate 20–40 mm³/(mm·s). Extreme Reibung zwischen Korn und Werkstück; selbst unter Hochdruck-Hochdurchsatz-Kühlung erreicht die Oberflächenschicht 700–1000 °C. Ohne leistungsfähiges Kühlmedium ist der Prozess unmöglich. Im Einstech-Kraftschleifen steigert Kühlschmierstoff gegenüber Emulsion: Gesamtabtrag +35 %, Schleifverhältnis +30–50 %, Standzeit +40 %, Leistungsverlust −40 %. Inländische Kraftschleifflüssigkeiten: QM Hochgeschwindigkeits-Kraftschleiflösung, HM Langsamvorschub-Kraftschleiflösung.
4. Diamantschleifscheiben-Schleifen
Für Hartmetall, Keramik, Glas (hohe Härte). Grob- und Feinschliff möglich; Oberfläche grundsätzlich riss- und ausbruchsfrei, sehr niedrige Rauheit erreichbar. Um Überhitzung und vorzeitigen Scheibenverschleiß zu vermeiden und niedrige Rauheit zu erzielen, ist kontinuierliche, ausreichende Kühlung Pflicht. KSS muss primär kühlen und reinigen, um Scheibe scharf zu halten. Reibkoeffizient nicht zu niedrig (sonst niedrige Effizienz, Anlaufen). Einsatz: Anorganisch-salzbasierte Syntheseflüssigkeit. Beim Feinschliff kann Polyethylenglykol als Schmieradditiv die Oberflächenqualität verbessern. Für höchste Genauigkeit: niedrigviskose, gut schmierende ölbasierte Schleiföle.
5. Gewinde-, Zahnrad- und Schneckenschleifen
Hier stehen Oberflächenqualität und Maßgenauigkeit im Fokus. Empfehlenswert: Schleiföl mit EP-Additiven. Durch gute Schmierung wird Schleifwärme reduziert; EP-Additive bilden mit dem Werkstoff niederschubfeste Eisen-sulfid/-chlorid-Filme, die Kornverschleiß mindern und den Schleifprozess stabilisieren. Für bessere Kühlung/Reinigung und Brandsicherheit: niedrigviskoses, hochfeuerpunktiges Schleiföl wählen.
Herstellungsprozess
- Vielseitige CNC-Messerschneidmaschinen: Präzision für diverse Industrien
- Kunststoff-Verpackungsfolien-Produktion: Umfassender Überblick über Prozesse und Materialien
- FINEX-Prozess: Fortschrittliche Roheisenherstellung aus Eisenerzfeinst & Nichtkokskohle
- HIsarna-Verfahren: Ultra-niedrig-karbonische Stahlproduktion
- Fortschrittliche Technologien zur Steigerung der Effizienz beim Eisenerzsintern
- CONARC: Verschmelzung von Konverter und Lichtbogenofen für Überlegene Stahlproduktion
- Optimale Drehwerkzeuge & Kühlschmierstoffe für Aluminiumlegierungen wählen
- Die 5 wichtigsten Metalltrennverfahren in der modernen Fertigung
- CNC-Fräsen vs. Laserschneiden: Das richtige Fertigungsverfahren wählen
- Das richtige Sägeblatt wählen: Typen, Zahnung & Werkstoffe