



CNC-Werkzeugverschleiß: Arten, Ursachen und effektive Lösungen
Der weit verbreitete Einsatz von CNC-Fertigungsanlagen hat die Entwicklung der Zerspantechnologie vorangetrieben. Wir haben Effizienzsteigerungen, Qualitätsverbesserungen und die Fähigkeit erlebt, nahezu alle Produkte mit höchster Präzision herzustellen.
Mit dem Aufkommen superwärmebeständiger Legierungen und Verbundwerkstoffe werden die Qualitätsanforderungen an Schneidwerkzeuge immer strenger. Werkzeugverschleiß ist das häufigste Phänomen. Nach langer Betriebszeit können Fehlfunktionen auftreten. Tatsächlich unterliegt jedes Schneidwerkzeug während seiner Lebensdauer einem Verschleiß.
Obwohl dies normal ist, ist übermäßiger Verschleiß weder für unsere Produkte noch für unsere Maschinen gut. Die dadurch verursachte Ungenauigkeit kann sich negativ auf Ihr Werkstück auswirken und Hauptkomponenten beschädigen. Werkzeugverschleiß kann auch zu Ausfällen führen, die schwere Schäden, Nacharbeit und Ausschuss zur Folge haben.
Daher ist es entscheidend, solche Anomalien frühzeitig zu erkennen und in Echtzeit zu korrigieren, um die beste Fräserleistung zu erzielen. Basierend auf unserer Erfahrung präsentieren wir hier unsere Sicht auf verschiedene Arten von Werkzeugverschleiß und wie man sie identifiziert und mindert. Hoffentlich helfen sie Ihnen, Werkzeugverschleiß besser zu managen!
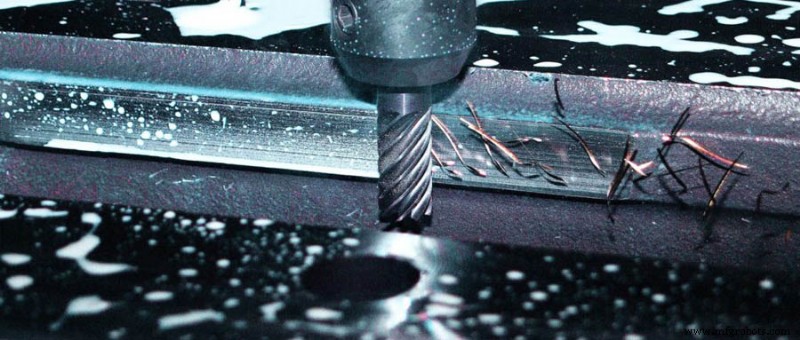
Faktoren des CNC-Werkzeugverschleißes
Was ist Werkzeugverschleiß? Es ist der allmähliche Ausfall des Werkzeugs durch regulären Betrieb. Viele Faktoren verursachen schnellen Verschleiß von Schneidwerkzeugen.
1) Mechanischer Verschleiß
Die Bearbeitung harter oder schwer zerspanbarer Materialien führt leicht zu schnellem Werkzeugverschleiß. Die meisten schwer zerspanbaren Materialien zeichnen sich durch geringe Wärmeleitfähigkeit aus, was bei hohen Temperaturen zu einer Abnahme der Bindungsfestigkeit des Werkzeugwerkstoffs führt und den Verschleiß beschleunigt.
2) Schneidwärme
Bei der Bearbeitung von Materialien mit hoher Härte und Zähigkeit ist die Temperatur an der Schneide sehr hoch, und der Werkzeugverschleiß ähnelt dem bei schwer zerspanbaren Materialien. Besonders bei der Bearbeitung von Werkstücken, die kurze Späne erzeugen, tritt Kraterverschleiß in der Nähe der Schneide auf und beschädigt das Werkzeug in kurzer Zeit.
3) Chemischer Verschleiß
Beim Schneiden reagieren Bestandteile des schwer zerspanbaren Materials und des Werkzeugwerkstoffs unter hohen Temperaturen miteinander. Diese Bestandteile können ausfallen, sich ablösen oder andere Verbindungen bilden, was den Werkzeugverschleiß beschleunigt, z. B. durch Ausbrüche.
Arten von Werkzeugverschleiß und wie man sie vermeidet
Dies sind gängige Verschleißarten beim CNC-Schneiden.
1. Abrasiver Verschleiß
Die Verschleißzone ist ein gleichmäßiger Verschleiß an der Schneide, verursacht durch mechanischen Verschleiß des Werkstücks. Dies stumpft die Schneide ab und kann sogar die Abmessungen verändern. Bei schweren thermischen Belastungen durch hohe Geschwindigkeiten kann sich sogar die Schneidengeometrie verändern, insbesondere wenn keine geeignete Werkzeugbeschichtung verwendet wird. Die Schneide nimmt mehr Schaden, daher ist die Werkzeugbeschichtung essenziell für die Standzeiterhöhung.
Wie man ihn vermeidet
Wird die Verschleißzone zu groß oder das Werkzeug vorzeitig beschädigt, helfen die Reduzierung der Schnittgeschwindigkeit und die Optimierung der Kühlschmierstoffmenge. HEM-Frässtrategien (High Efficiency Milling) können den Verschleiß reduzieren, indem sie die Arbeit des Werkzeugs über die gesamte Schneidenlänge verteilen. Dies verhindert lokalen Verschleiß und verlängert die Standzeit durch Nutzung der gesamten verfügbaren Schneide.
2. Ausbrüche (Chipping)
Ausbrüche werden durch viele verschiedene Gründe verursacht, wie übermäßige Schlagbelastung, thermische Risse oder Verschleiß während des Betriebs. Man stelle sie sich als eine Reihe von Splittern oder Abplatzungen am Schneidwerkzeug vor. Wenn sie nicht rechtzeitig behoben werden, führt dieser Verschleiß meist zu schlechter Oberflächenqualität und kann sogar zum schweren Werkzeugbruch führen.
Wie man sie vermeidet
Ausbrüche werden meist durch übermäßige Lasten und Stoßbelastungen während des Betriebs verursacht, können aber auch durch thermische Risse (eine andere Verschleißart) entstehen. Es gibt mehrere Schritte, um zu prüfen, ob Ihr Schneidwerkzeug Risse aufweist. Zunächst müssen Sie sicherstellen, dass die CNC-Fräsmaschine nicht vibriert oder rattert. Dann passen Sie Drehzahl und Vorschub entsprechend an: Drehzahl erhöhen, Vorschub verringern.
3. Thermische Risse
Thermische Risse entstehen durch Temperaturschwankungen während des Fräsens. Sie zeigen sich als eine Reihe von Rissen auf der Werkzeugoberfläche, senkrecht zur Schneide. Die Rissbildungsrate ist langsam, kann aber zu Ausbrüchen und vorzeitigem Werkzeugversagen führen.
Wie man sie vermeidet
Thermische Risse werden meist an senkrecht zur Schneide verlaufenden Werkzeugrissen identifiziert. Eine der besten Methoden, thermische Risse zu mindern, ist das Aufbringen einer geeigneten wärmebeständigen Beschichtung auf den Fräser. Ähnlich wie beim Verschleiß bieten HEM-Werkzeugwege einen hervorragenden Schutz vor thermischen Rissen, da diese die Wärme über die gesamte Schneide verteilen, die Gesamtemperatur senken und starke Temperaturschwankungen verhindern.
4. Bruch
Wie der Name schon sagt, bezeichnet Bruch den plötzlichen Bruch des Werkzeugs während des Maschinenbetriebs. Bruch ist der vollständige Verlust der Werkzeugverwendbarkeit durch plötzlichen Bruch, meist verursacht durch falsche Drehzahl und Vorschub, falsche Beschichtung oder falsche Schnitttiefe. Probleme am Werkzeughalter oder Lockerung des Werkstücks können ebenfalls Bruch verursachen, ebenso wie inkonsistente Werkstoffeigenschaften des Werkstücks.
Wie man ihn vermeidet
Die Anpassung von Drehzahl, Vorschub und Schnitttiefe sowie die Prüfung der Steifigkeit der Aufspannung helfen, Brüche zu reduzieren. Die Optimierung des Kühlschmierstoffeinsatzes vermeidet Hotspots im Material, die die Schneide abstumpfen und Brüche verursachen können. HEM-Werkzeugwege verhindern Brüche, indem sie eine gleichmäßigere Belastung des Werkzeugs bieten. Die Stoßbelastung wird reduziert, was den Druck auf das Werkzeug verringert, die Beschädigungswahrscheinlichkeit senkt und die Werkzeuglebensdauer verlängert.
Fazit
Es ist wichtig, die Werkzeuge zu überwachen und in gutem Betriebszustand zu halten, um Stillstandzeiten zu vermeiden und Kosten zu sparen. Verschleiß wird durch thermische und mechanische Kräfte verursacht. Er kann durch den Einsatz geeigneter Betriebsparameter und HEM-Werkzeugwege, die den Verschleiß über die gesamte Schneidenlänge verteilen, verzögert werden. Obwohl jedes Werkzeug letztlich einem gewissen Grad an Verschleiß unterliegt, kann die Auswirkung durch genaue Aufmerksamkeit auf Drehzahl, Vorschub und Schnitttiefe hinausgezögert werden. Präventive Maßnahmen sollten ergriffen werden, um das Problem zu beheben, bevor es zum vollständigen Werkzeugausfall kommt.
Herstellungsprozess
- Premium CNC-Bearbeitung & Werkzeugbau-Services in Portland, Oregon
- Die 6 wesentlichen CNC-Bearbeitungsmaschinen-Typen im Überblick
- CNC-Bearbeitungsexzellenz: 4 Prüfverfahren & 3 Schlüssellösungen für Hersteller
- CNC-Werkzeugverschleiß: Ursachen, Arten & Lösungen für längere Standzeiten
- CNC-Zerspanung meistern: Experten-Tipps & Best Practices
- CNC-Bearbeitungsgenauigkeit steigern: Fehlerursachen analysieren & effektiv kompensieren
- Werkzeugbruch, -verschleiß & -ausbrüche verstehen: Ursachen, Verhütung & Lösungen
- Häufige CNC-Bearbeitungsfehler & bewährte Gegenmaßnahmen
- Werkzeugauslenkung in der CNC-Bearbeitung verstehen – Ursachen & Reduktionsstrategien
- Fortschrittliche CNC-Horizontalbearbeitungszentren für überlegene Produktionseffizienz