



CNC-Schneiden meistern: Aufschwingverhalten, Kollisionen und Übermaß vermeiden für präzise Ergebnisse
1. Aufschwingverhalten (Bouncing)
Aufschwingverhalten bezeichnet die relativ große Werkzeugschwingung durch übermäßige Kraft. Die Gefahr: Übermaßbearbeitung am Werkstück und Werkzeugbeschädigung. Tritt auf bei kleinem Werkzeugdurchmesser, zu langem Werkzeugauskragen oder zu großer Kraft. Durch sinnvolle Werkzeugwahl und Bearbeitungsmethode lässt sich das Risiko reduzieren.
Drei Hauptfaktoren beeinflussen die Werkzeugverformung:
1) Werkzeugauskraglänge
2) Werkzeugdurchmesser
3) Auf das Werkzeug einwirkende Kraft
1. Werkzeugauskraglänge
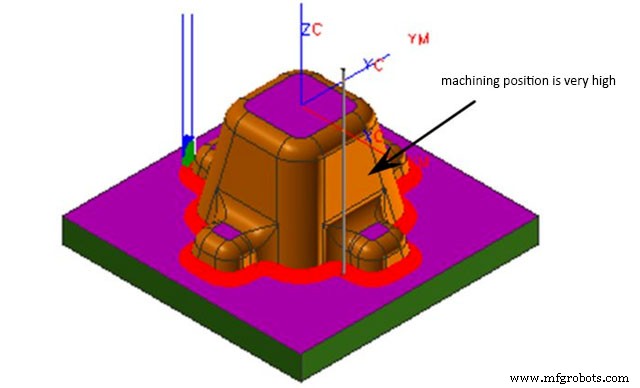
Bei gleichem Durchmesser: Verdopplung der Auskraglänge verdreifacht die Verformung. Bei der Bearbeitung: Auskraglänge so kurz wie möglich halten, um Aufschwingrisiko zu minimieren.
2. Werkzeugdurchmesser
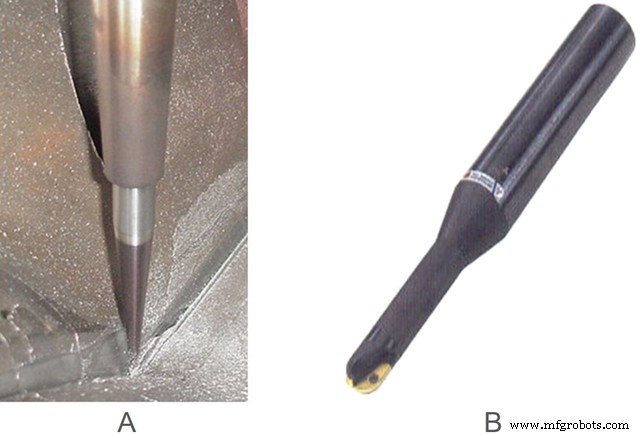
Bei gleicher Länge: Halbierung des Durchmessers vervierfacht die Verformung. Beim Bearbeiten: Wenn möglich, große Durchmesser oder verstärkte Werkzeuge wählen, um Aufschwingrisiko zu reduzieren. (Abbildung: A verwendet Heißdraht- und Konus-Halsfräser, B verwendet verstärkten Schaftfräser)
3. Auf das Werkzeug einwirkende Kraft
Werkzeugverformung ist proportional zur einwirkenden Kraft. Kraftreduzierung verringert Aufschwinggefahr. Dazu muss der Kontaktbereich zwischen Werkzeug und Werkstück verringert werden.
Beispiel zur Krafreduzierung
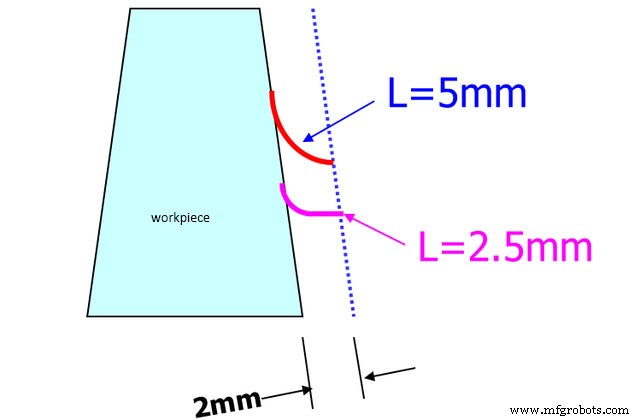
Bei tieferen Bearbeitungspositionen: kleineren Vorschub und feinen Radiusfräser einsetzen, um Kraft auf das Werkzeug zu reduzieren und Aufschwingrisiko zu minimieren.
Abbildung zeigt Vergleich der Kontaktposition mit Formmaterial bei D50R6 und D50R0,8 Werkzeug bei gleicher Tiefe. Feiner Radiusfräser reduziert Schnittkraft stärker als großer Radiusfräser bei tiefer Bearbeitung.
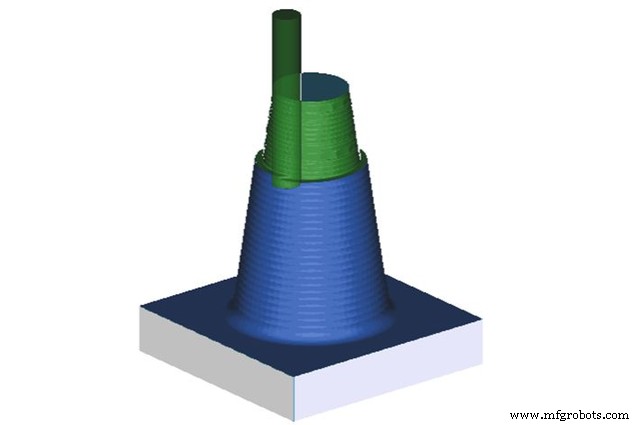
Schnittiefe (Werkzeugengagement) reduzieren. Bei Bearbeitungstiefe > 120 mm: Werkzeug in zwei Stufen einsetzen – erst kurzer Werkzeughalter bis 100 mm Tiefe, dann verlängerter Halter für Bereich unter 100 mm, mit geringem Engagement.
2. Kollision (Hitting)
Kollision bedeutet: Schnittengagement des Werkzeugs ist zu groß. Neben der Schneide trifft auch der Werkzeugschaft das Werkstück. Hauptursachen: unvernünftige oder fehlende Sicherheitshöhe, falsche Bearbeitungsmethode, ungeeignetes Werkzeug, zweiter Schrupp-Zuschlag kleiner als erster Schrupp-Zuschlag etc.
1) Zu großes Schnittengagement
Lösung: Schnittengagement reduzieren. Je kleiner der Werkzeugdurchmesser, desto kleiner das Engagement. Normal: Schrupp-Engagement pro Öffnung ≤ 0,5 mm; Vorschlichten/Schlichten noch kleiner.
2) Falsche Bearbeitungsmethode
Konturfräsen in Hohlraumfräsen ändern. Wenn Bearbeitungszuschlag > Werkzeugdurchmesser, darf Konturfräsen nicht gewählt werden.
3) Falsche Sicherheitshöhe, Kollision mit Spannvorrichtung beim Werkzeughub
Lösung: Sicherheitshöhe > Spannhöhe. In den meisten Fällen „Direkt“-Vorschub/ Rückzug nicht wählen, außer bei Sonderwerkstücken.
4) Falsche Einstellung des zweiten Schrupp-Zuschlags
Zweiter Schrupp-Zuschlag sollte generell 0,05 mm größer sein als erster Schrupp-Zuschlag. Beispiel: Erster Zuschlag 0,3 mm → zweiter 0,35 mm. Andernfalls trifft Werkzeugschaft leicht die obere Seitenwand.
Zusätzlich kann Kollision beim Nachbearbeiten von Scherwegen auftreten – daher Scherwege nach Möglichkeit vermeiden. Direkte Folge: Werkzeug- und Werkstückbeschädigung, im schlimmsten Fall Spindelschaden.
3. Übermaß (Overcutting)
Übermaß bedeutet: Werkzeug schneidet auch Bereiche, die nicht geschnitten werden dürfen, wodurch das Werkstück beschädigt wird. Viele Ursachen: geringe Maschinenpräzision, Kollision, Aufschwingverhalten, ungeeignetes Werkzeug. Auch ungenaue Werkzeugeinstellung durch den Bediener kann Übermaß verursachen.
Die Abbildung zeigt Übermaß durch falsche Sicherheitshöhe.
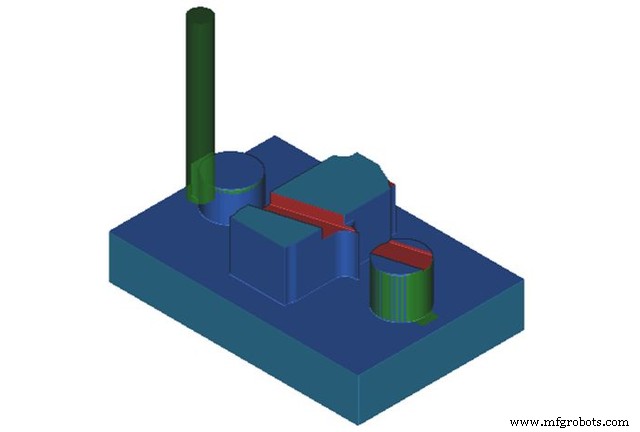
Bei der Programmierung sorgfältig und gewissenhaft vorgehen. Nach Programmabschluss Werkzeugpfad detailliert prüfen, um Übermaß zu vermeiden – sonst Form oder Maschine schrotten.
Als professioneller CNC-Bearbeitungshersteller ist SANS Machining seit über 10 Jahren auf Kleinserien-Teile spezialisiert. Wir bieten Fräsen, Drehen, Schleifen und Erodieren. Alle Teile nach Ihren Zeichnungen, keine Mindestbestellmenge.
Herstellungsprozess
- CNC-Bearbeitung meistern: Bewährte Designstrategien für optimale Teile
- Eckenradius beim CNC-Fräsen: Einfluss auf Genauigkeit, Kosten & Oberflächenqualität
- Wie KI und Machine Learning die CNC-Zerspanung revolutionieren
- Optimale CNC-Werkzeug- & Programmauswahl für Spitzenleistung
- CNC-Zerspanung meistern: Experten-Tipps & Best Practices
- CNC-Präzision meistern: Bewährte Strategien gegen Rattern & Vibration
- Häufige CNC-Bearbeitungsfehler & bewährte Gegenmaßnahmen
- Werkzeugauslenkung in der CNC-Bearbeitung verstehen – Ursachen & Reduktionsstrategien
- CNC-Bearbeitungszentren: Evolution, Einfluss & Entwicklungsgeschichte
- CNC-Werkzeug- und Schneidenschleifmaschinen: Funktion, Einsatz und Vorteile