



Präzisions-Messschieber: Unverzichtbares Werkzeug für die Bearbeitungsprüfung
Qualität ist der Schlüssel zum Unternehmenserfolg. Jede Bearbeitungsbranche legt größten Wert auf Produktqualität. Daher sind Prüfwerkzeuge entscheidend – heute: Messschieber, das Basis-Prüfwerkzeug der Bearbeitungsindustrie.
Dieser Artikel behandelt Definition, Ableseverfahren, Aufbewahrung & Vorsichtsmaßnahmen von Messschiebern. Hoffentlich hilfreich.
Messschieber-Definition
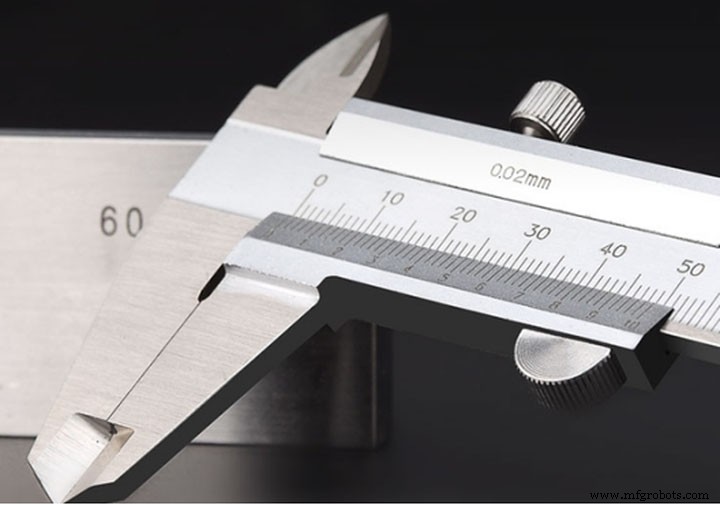
Messschieber (VERNIER CALIPER) prüft und bestätigt bearbeitete Teile im Schruppen & Vorschlichten und misst Maße bearbeiteter Teile mit großen Toleranzen. Messwerkzeug für Länge, Innen- & Außendurchmesser, Tiefe. Aufbau: Hauptskala (Nonius) + verschiebbarer Nonius. Hauptskala meist in mm. Nonius: 10, 20 oder 50 Teilstriche. Einteilung: 10er-, 20er-, 50er-Nonius. Noniuslänge: 9 mm (10), 19 mm (20), 49 mm (50). Zwei bewegliche Messschenkel an Hauptskala & Nonius: Innen- & Außenschenkel. Innenschenkel für Innendurchmesser, Außenschenkel für Länge & Außendurchmesser. Minimalablesung: 0,05 mm oder 0,02 mm.
Messschieber ablesen
Messung nutzt zwei Skalen: Hauptskala & Nonius (Hilfsskala).
- Standard-Hilfsskala: n-1 Hauptskalateile in n Teile geteilt.
- Standard-Hilfsskala: 1/20 oder 1/50.
Ableseverfahren (siehe Bild):
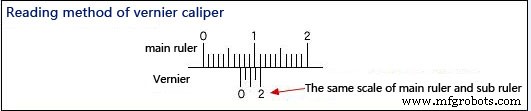
- Hauptskalenwert an Nonius-Null ablesen. → Zwischen 7 & 8 mm → Messwert (7+α) mm.
- Stelle finden, wo Haupt- & Nonius-Skala fluchten. → 4. Nonius-Strich deckt mit Hauptskala.
- Bei 1/20-Nonius: 1 Strich = 0,05 mm → gleiche Strichzahl × 0,05 = α. → α = 0,05 × 4 = 0,20 mm.
- Ergebnis: 7 mm + 0,20 mm = 7,20 mm.
Messvorsichtsmaßnahmen
- Vor Messung Nullpunkt prüfen – Genauigkeit des Nullwerts klären.
- Messschenkel (Innen-/Außenschenkel) so nah wie möglich an Hauptskala.
- Messflächen (Schenkel, Tiefenmessstab) korrekt an Messobjekt anlegen.
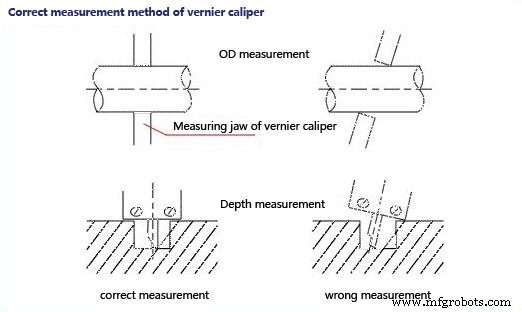
- Messkraft nicht zu stark/schwach – konstante Kraft anwenden.
- Skala im rechten Winkel ablesen.
- Nach Gebrauch Schmutz abwischen, an Ort mit geringer Feuchtigkeit & Temperaturschwankung lagern – Verformung vermeiden.
Aufbewahrung
Nach Gebrauch mit Baumwollgarn reinigen. Bei langer Nichtnutzung mit Butter/Öl einreiben. Beide Messschenkel schließen, Feststellschraube anziehen, in Schieberschachtel legen & verschließen.
Wichtige Hinweise:
- Messschieber = präzises Messwerkzeug. Vorsichtig behandeln, nicht stoßen/fallen lassen. Keine rauen Objekte messen – Messschenkel schützen. Nicht mit Schneidwerkzeugen lagern – Kratzer vermeiden. Trocken, neutral lagern, fern von Säuren/Laugen – Korrosion vermeiden.
- Vor Messung reinigen, prüfen: Messflächen & Messkanten gerade & intakt? Bei geschlossenen Schenkel: kein Spalt, Nonius- & Hauptskala-Null fluchten. = Nullpunktkalibrierung.
- Schieberbewegung: frei, nicht zu locker/streng, kein Spiel. Feststellschraube: Anzeige darf sich nicht ändern. Vor Bewegen Feststellschraube lösen – nicht zu locker (Herausfallgefahr).
- Kein übermäßiger Messdruck. Druck so, dass Schenkel gerade Oberfläche berühren. Zu stark → Schenkel biegen/verschleißen, elastische Verformung → Messwert ungenau (Außenmaß kleiner, Innenmaß größer als real).
- Ablesen: waagerecht gegen Licht halten, Blick senkrecht zur Skala → Ablesfehler vermeiden.
- Für korrekte Ergebnisse: mehrmalig messen (verschiedene Richtungen am gleichen Querschnitt). Bei langen Teilen: diverse Stellen über volle Länge messen.
Herstellungsprozess
- Was ist VMC-Bearbeitung? Expertenüberblick über Vertikale Bearbeitungszentren
- Wesentliche Qualitätsprüfstandards für CNC-Bearbeitungsexzellenz
- Qualitätssicherung & Prüfung in der CNC-Bearbeitung: Der essenzielle Leitfaden
- Das passende CNC-Bearbeitungszentrum für Ihre Anwendung wählen
- Vertikales Fräsen verstehen: Definition und Schlüsselkonzepte
- 5-Achs-CNC-Bearbeitung erklärt: Präzision & Effizienz für komplexe Teile
- Messschieber (Vernier-Caliper) meistern: Genaues Messen erklärt
- Umfassender Leitfaden zur Schweißnahtprüfung & -prüfung
- Nicht-traditionelle Fertigungsverfahren: Fortschrittliche Techniken & Anwendungen
- Prototyping bis Produktion: 3D-Druck vs. CNC-Bearbeitung wählen