



Bearbeitungsleistung maximieren mit effektiven Kühlschmierstoffen
Bei Bearbeitungsoperationen spielt Wärmeenergie eine entscheidende Rolle. Durch thermische Energie entstehen diverse nachteilige Effekte an Werkzeug & Werkstück. Leicht erhöhte Schneidetemperatur ist sehr ungünstig für Werkzeug & Werkstück. Kontrolle durch maximale Reduktion ohne Qualitäts- & Produktivitätsverlust nötig.
Kühlschmierstoff (KSS) ist essenzieller Bestandteil der Bearbeitung – Schleifen, Fräsen, Drehen. Verlängert Werkzeugstandzeit, verbessert Oberflächengüte. Verständnis von Rolle & Typ hilft bei passender KSS-Wahl für Maschine & Operation. Richtige Konzentrationspflege verlängert nicht nur KSS-Lebensdauer, sondern auch Werkzeug- & Maschinenstandzeit.
Was ist Kühlschmierstoff?
Kühlschmierstoff (auch Schneidflüssigkeit, Schneidöl, Schneidmittel, Schmiermittel) ist ein Industriefluide für Metallzerspanung (z. B. CNC-Bearbeitung) zum Kühlen & Schmieren von Werkzeug & Werkstück. Zusammensetzung: diverse hochfunktionale Additive durch wissenschaftliche Abstimmung – meist Petroleumdestillate, Tierfett, Pflanzenöl, Wasser, Luft oder andere Rohstoffe.
Ohne Nachteile traditioneller Seifenemulsionen (Sommergeruch, Winterverdünnungsschwierigkeiten, schlechter Rostschutz) bietet KSS bessere Kühlleistung als Saponifizieröl, geeignet für Zerspanung & Schleifen von Eisenmetallen, ungiftig, geruchlos, körperunbedenklich, nicht korrosiv an Anlagen, umweltfreundlich, keine Beeinträchtigung von Drehbankfarbe.
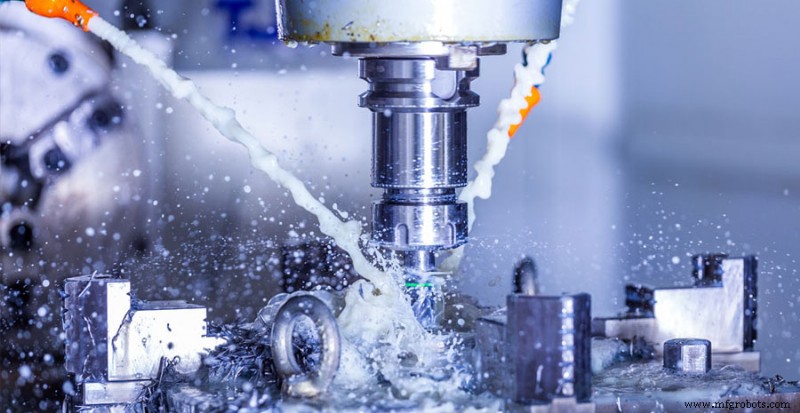
KSS-Einsatzzwecke
Kühlen
Während Bearbeitung wird durch Reibung Werkzeug-Werkstück viel Wärme frei → Energieverlust. Luft als Kühlmittel nur bei sehr leichtem Schnitt & niedrigem Einschaltdauer. Produktion: schwere Schnitte über lange Zeit → Flüssigkühlmittel nötig für schnellere Wärmeabfuhr, höhere Schnittgeschwindigkeiten, weniger Reibung & Werkzeugverschleiß.
Schmieren
An der Grenzfläche Kühlwerkzeug/Schneide dient Schneidflüssigkeit auch als Schmiermittel statt nur Kühlung. Schmierung verhindert Aufschweißen von Spänen ans Werkzeug durch Bearbeitungshitze. Zudem: Späneabfuhr vom Teil, Verhindern von Nachschneiden der Späne, Unterstützung Oberflächenbehandlung.
KSS-Arten & Zuführmethoden
CNC-KSS in verschiedenen Formen – Eigenschaft & Druck. Häufigste: Luft, Nebel, Flut (Großmenge), Hochdruck, Minimalmengenschmierung (MMS/MQL). Falscher Druck → Bauteil-/Werkzeugschaden; falscher Druck → Ressourcenverschwendung.
Luft:
Kühlt & entfernt Späne, aber keine Schmierung. Kühleffizienz geringer als Wasser/Öl-KSS. Für empfindliche Materialien oft bevorzugt vs. direkter Kontakt. Viele Kunststoffe: direkter KSS → Thermoschock / schnelle Ausdehnung/Kontraktion.
Nebel:
Wenn Spanabfuhr & Wärmeableitung nicht kritisch: Niedrigdruck-KSS ausreichend. Geringer Druck → keine Zusatzspannung an Teil/Werkzeug.
Flut (Flood):
Niedrigdruck: schmiert & spült Späne ab → verhindert Nachschneiden (häufige Werkzeugschädigung).
Hochdruck:
Wie Flut, aber >1.000 psi (ca. 70 bar). Exzellent für Spanentfernung & -ableitung – bläst Späne weg. Kühlt sofort & effektiv, aber Druck kann Mikrowerkzeuge beschädigen. Typisch: Tieflöcher, tiefe Kavitäten – Zufuhr über Werkzeug-Innenkühlung oder im Werkzeug integrierter Tank.
Minimalmengenschmierung (MQL):
Jede Werkstatt sucht Wettbewerbsvorteil – Kosten senken, Output steigern, Effizienz verbessern. Daher MQL mit offensichtlichen Umweltvorteilen. Nur nötige KSS-Menge → drastische Kosten- & Materialreduktion. Aerosol/feinster Nebel → gerade genug Kühlung für Operation.
Zusammenfassend: CNC-KSS oft übersehener Hauptbestandteil der Bearbeitung. KSS-Typ & Druck entscheidend für erfolgreiche Bearbeitung & optimale Werkstatteffizienz. Applikation: Druckluft, Nebel, Flut, Hochdruck. Manche Maschinen haben MQL-Fähigkeit → effektive Begrenzung auf nötige Menge, Vermeidung von Verschwendung.
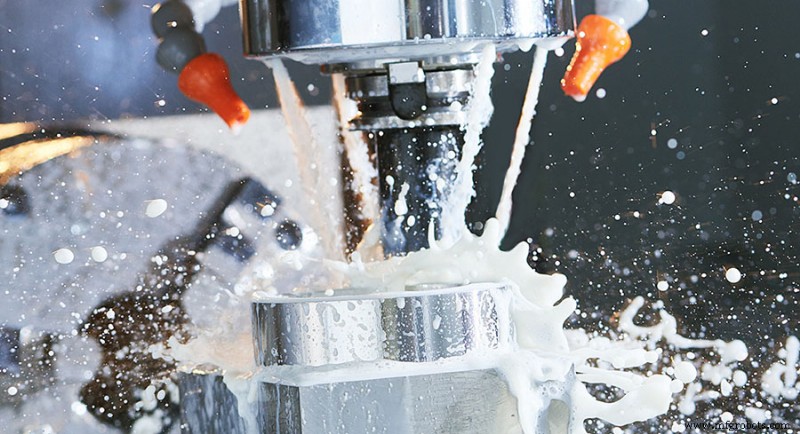
KSS-Typen
Vier Hauptkategorien, viele Formulierungen. Wahl basiert auf Gesamtleistung – zentriert auf Bearbeitungsanwendung & Material.
Wassermischbare Öle (Soluble Oils):
Häufigste wasserlösliche Schneidflüssigkeit – ausgezeichnet für Allgemeinbearbeitung. Bilden Emulsion mit Wasser. Konzentrat: Emulsion + Basismineralöl → passende Emulsion. Verdünnt: gute Leistung, neben Wärmeübertragung gute Schmierfähigkeit. Günstig, industrieller Standard. Rostschutzzusatz → schmiert & schützt. Nachteil: bei schlechter Tankpflege mikrobielle Pilz-/Bakterienbildung.
Synthetische Öle (Synthetic Oils):
Sauberste aller Schneidflüssigkeiten – kein Mineralöl/Erdöl. Organische/anorganische Basisverbindungen + Additive gegen Korrosion. Bestleistung verdünnt. Beste Kühlleistung aller Schneidflüssigkeiten.
Halbsynthetische Öle (Semi-synthetic Oils):
Mischung aus wassermischbarem Öl & synthetischem Fluid → „Best of both worlds“. Weniger Öl als Emulsionsbasis, weniger Geruch, behält viele Schmiereigenschaften. Breiteres Anwendungsspektrum. Wärmeübertragung & Kosten zwischen löslichen & synthetischen Fluids.
Nicht-wassermischbare Öle (Straight Oils):
Unverdünnt, nicht wasser mischbar. Basis: Mineralöl/Erdöl. Polare Schmierstoffe: Pflanzenöle, Fette, Compoundöle. Additive: Schwefel, Chlor, Phosphor. Beste Schmierung, schlechteste Kühlung.
Kohlendioxid-Kühlmittel (CO2):
CO2 als Kühlmittel – Kühlung durch druckverflüssigtes CO2. Expandierendes Gas senkt Temperatur → Phasenwechsel zu Feststoff (Trocken Eis). Über externes Düsen oder Spindelintern: Kristalle in Schneidzone → Werkzeug & Werkstück temperaturgesteuert kühlen.
Aerosol:
Schneidflüssigkeit mit feinsten Tröpfchen in Luft dispergiert. Zufuhr direkt durch Werkzeugrille. Ort & Zeit: Zufuhr abgeschlossen – aus Bedienerperspektive quasi Trockenbearbeitung. Späne ähneln Trockenmaschinenspänen – keine Entsorgung nötig.
Tipps für richtige KSS-Wahl
Bester KSS schützt Maschine, verlängert Werkzeugstandzeit, bietet für Bediener & Arbeitsschutz akzeptables Umfeld.
Optimale KSS-Wahl zur Optimierung aller Parameter: am besten mit Maschinenhersteller & KSS-Lieferant abgestimmt.
Shop-Bediener & Ingenieure verlassen sich auf KSS-Lieferantenexpertise für Empfehlung passend zum Werkstoff. Meist: Anzahl verschiedener KSS minimieren → Wartungs- & Entsorgungskosten senken, Großgebinde für Kostenvorteil.
Herstellungsprozess
- Das richtige Kühlmittel für CNC-Bearbeitung wählen: Typen, Vorteile, Wartung
- Abrasiv-Wasserstrahlschneiden: Präzisionsschneiden für die moderne Fertigung
- Fortgeschrittene Zerspanung von Titan & HRSA-Metallen: Bearbeitbarkeit, Kühlschmierstoffe und Werkzeuge optimieren
- Warum sauberes Zerspanungskühlmittel entscheidend ist: 5 wesentliche Vorteile
- Wichtige Zerspanungsprozesse für die Präzisionsfertigung
- Abrasives Wasserstrahlschneiden: Prinzipien, Anwendungen und Branchenauswirkungen
- Warum Kühlschmierstoffe für den Bearbeitungserfolg entscheidend sind: Werkzeugstandzeit, Oberflächenqualität & Effizienz
- Hochleistungs-Schneidwerkzeuge für Präzisionsbearbeitung
- Wesentliche Bohr-Tipps: Leistung & Qualität steigern
- Vielseitige CNC-Drehbearbeitung: Von Metall bis Kunststoff