



Lautsprecher-Fehleranalyse: Störgeräusche, geringe Lautstärke, Ausfälle beheben
Troubleshooting-Leitfaden für Lautsprecher-Qualitätsprobleme in der Fertigung. Drei Hauptsymptome: Geräusche (Rauschen, Knacken), zu geringe Lautstärke/ Empfindlichkeit, intermittierender / kein Ton.
Symptom 1: Störgeräusche (Noise)
1.1 Polschuh (Pole Piece)
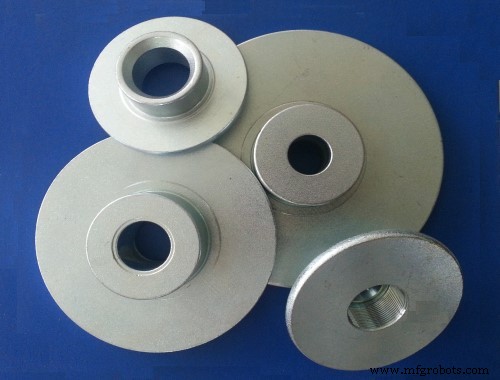
Ursache: Polschuh verrostet oder versetzt.
Gegenmaßnahmen:
- Keine Polschuhe mit abgeblätterter/fehlender Beschichtung oder Rost verwenden
- Polschuh auf Lockerheit, Grate prüfen
1.2 Luftspalt (Magnetic Gap)
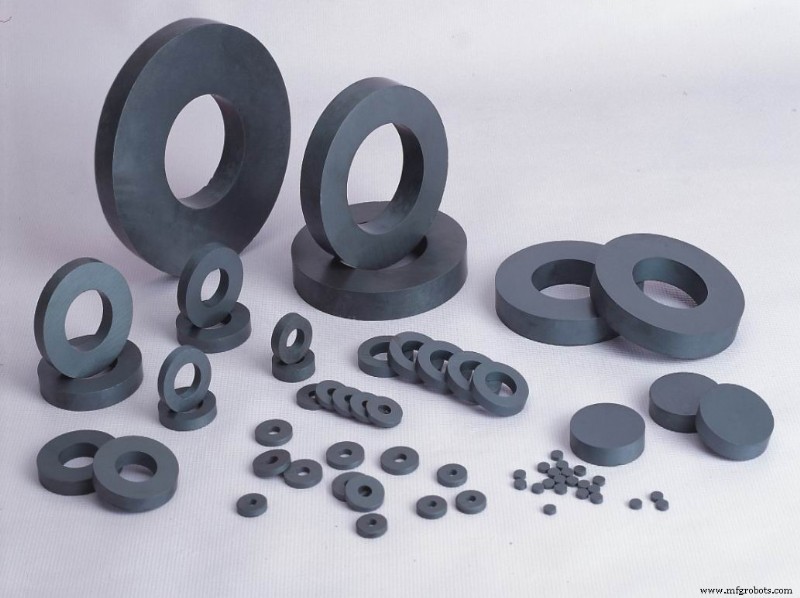
Ursache: Fremdpartikel (Magnetabrieb, Staub) im Luftspalt.
Gegenmaßnahmen:
- Magnetabrieb entfernen; prüfen ob Polschuh/Polplatte abblättert
- Luftspalt vor Spuleneinbau absaugen
- Staubschutz in der Fertigung gewährleisten
- Klebeeintrag in Polplatten-Zentralbohrung verhindern
- Klebereste an Schall-/Magnetlehre reinigen
- Spule auf Kleberfreiheit prüfen
1.3 Spalt Polplatte–Korb
Ursache: Undichtigkeit (Luftleck) zwischen Polplatte und Korb erzeugt Pfeifgeräusche.
Gegenmaßnahmen:
- Ausreichend Kleber im Spalt Polplatte–Korb
- Nur formstabile Körbe und Polplatten verwenden
1.4 Korbverformung
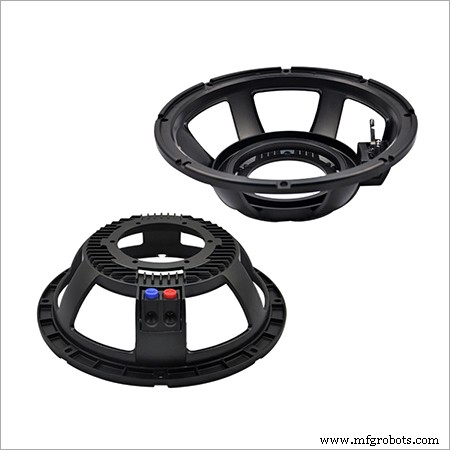
Ursache: Korb verbogen.
Gegenmaßnahmen:
- Verformte Körbe aussortieren
- Lautsprecher in Fertigung nicht fallen lassen (Verformung, Beschädigung)
1.5 Spinne (Spider / Zentrierspinne)
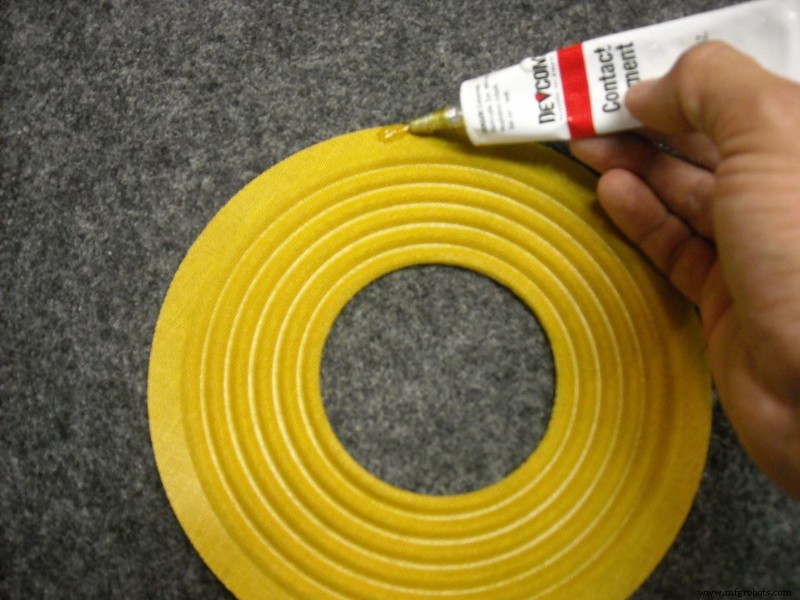
Ursache: Altersbedingter Elastizitätsverlust, Verformung, Bruch.
Gegenmaßnahmen:
- Gleichmäßiger Kleberüberstand am Außenrand Spinne–Korb, Kleber soll in Spinne eindringen
- Keine Spinnen mit mangelhafter/fehlender Elastizität verwenden
- Spinne vor Feuchte schützen (Elastizitätserhalt)
1.6 Schwingspule (Voice Coil)
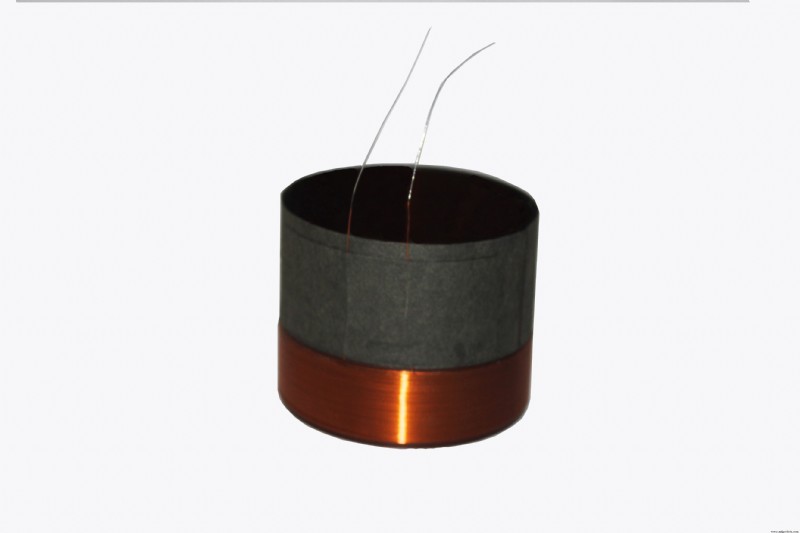
Ursache 1: Thermische Verformung (Übertemperatur)
- Spulenträger vor Fertigung auf Verformung prüfen
- Aufkleber/Markierung auf Spule prüfen (thermische Ausdehnung → Schleifen)
- Hochtemperatur-feste Spulenträger einsetzen
Ursache 2: Spule aufgewickelt / Lagenversatz
- Spule vor Einbau auf Wicklungsintegrität prüfen
- Nennbelastung einhalten
- Hochtemperatur-festen Selbstklebedraht verwenden
Ursache 3: Spulenende hochgebogen → schlägt an Polschuh
- Spulenende auf Hochbiegen prüfen
- Zentrierung Spule ↔ Polplatte sicherstellen
- Gealterte/elastizitätslose Aufhängung (Spinne/Sicke) tauschen
- Lehrdorn-Außendurchmesser nicht zu klein wählen (Spule läuft sonst aus)
1.7 Membran (Cone)
Ursache 1: Verformung → Versatz
- Membran in Fertigung nicht drücken/verformen
- Materialeingangskontrolle
- Papiermembran vor Feuchte schützen
Ursache 2: Riss/Bruch durch Alterung/Feuchte
- Keine feuchte Lagerung
- Keine Überlast / zu lange Betriebsdauer
1.8 Sicke (Surround)
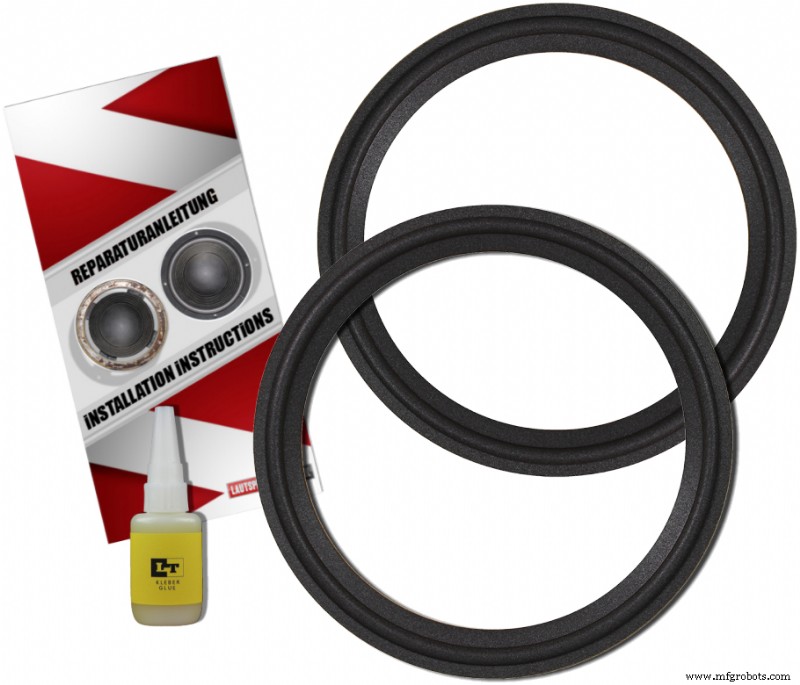
Ursache: Altersbedingter Elastizitätsverlust oder Klebeversagen (Ablösung).
Gegenmaßnahmen:
- Keine korrosiven Materialien an Sicke in Fertigung
- Ausreichend Kleber bei Sicke–Korb-Verbindung, keine Lücken
- Klebeflächen auf Planheit prüfen
- Alte, schimmelige, ausgebleichte, unelastische Sicken tauschen
- Sicke zeitnah nach Klebeauftrag einlegen (offene Zeit beachten)
1.9 Zentrierkleber (Center Gel / Dust Cap Kleber)
Ursache: Ablösung durch Übertemperatur, Überlast, Prozessfehler.
Gegenmaßnahmen:
- Kleber passend zur Nennbelastung wählen
- Nennleistung & Bandbreite einhalten
- Zweikomponenten-Kleber exakt nach Mischverhältnis verarbeiten
- Kleber auf Vollständigkeit / Bruch prüfen
Symptom 2: Geringe Lautstärke / Empfindlichkeit
2.1 Schwingspule
- Kurzgeschlossene Spulen vermeiden
- Nennleistung einhalten (Verbranntschutz)
- Gleichstromwiderstand (DCR) auf Spezifikation prüfen (zu hoch = weniger Strom)
- Spulenposition (Zentrierung in Luftspalt) sicherstellen
2.2 Magnetsystem
- Magnet mit besseren Kennwerten (höherer B×L) einsetzen
- Magnetisierung nach Norm durchführen
2.3 Membran
- Membranmaterial prüfen (beeinflusst Grenzfrequenzen, Kennlinie, Empfindlichkeit)
- Nachgiebigkeit der Aufhängung (Spinne/Sicke) kontrollieren → Bandbreitenkonstanz
Symptom 3: Intermittierender Ton / Kein Ton
3.1 Schwingspule
Ursache 1: Qualitätsmängel – Anschlussdrähte gebrochen, Lötstelle Spule–Litze fehlerhaft.
- Hochwertigen Spulendraht verwenden
- Spulenenden sorgfältig in „S-Form“ biegen (Zugentlastung)
- Enden verkleben (Fixierung an Spule, Führung zum Korb)
- Lötstelle Spulenende–Litze nahe Membran sauber ausführen
Ursache 2: Thermische Zerstörung durch Überlast.
- Nennleistung einhalten
- Klebeversagen durch Hitze verhindern
Sorgfältige Detailarbeit an diesen Punkten sichert Lautsprecherqualität. Weitere Infos in verwandten Artikeln.
Herstellungsprozess
- Experten-Wellenfertigung: Präzisionsprozesse & kundenspezifische Lösungen
- Bauteilfehleranalyse: Fehlersuchtechniken für Reihen- und Parallelschaltungen
- Fortgeschrittene Bauteilfehleranalyse: Qualitative Techniken für komplexe Schaltungen
- Root Cause Failure Analysis: Bewährter Ansatz für Fertigungsexzellenz
- Prozess- vs. Diskrete Fertigung: Unterschiede und Vorteile verstehen
- Umfassende Schadensanalyse: Vermeidung von Geräteausfällen und Kostensenkung
- Moderne Fertigungsprozesse: Schlüsseltechniken & Innovationen
- Die 4 Kernarten von Fertigungsprozessen erkunden
- Maximale Fertigungseffizienz mit Eisenguss-Lieferanten
- Optimierte Lohnfertigung durch fortschrittliche CNC-Automation