



Präzisionswellenausrichtung: Auch an kleinen Maschinen erreichbar
Ich bin Wellenausrichtungstrainer mit umfassender Erfahrung in Ausrichtungsprüfungen und -korrekturen an Prozessequipment. Hier sind meine Kernbeobachtungen:
- Die meiste Aufmerksamkeit für Präzisionsausrichtung gilt großen, prozesskritischen Maschinen.
- Wartungsabteilungen sind oft verkleinert und priorisieren ungeplante Reparaturen.
- Ungeplante Arbeit entfällt weitgehend auf kleine Geräte wie ANSI-Pumpen und Mischer.
- Sehr wenige Mitarbeiter in Werken können Präzisionsausrichtung erreichen.
- Noch weniger verstehen die Prinzipien der Wellenausrichtung wirklich.
- Handwerker können Ausrichtung in ein oder zwei Tagen meistern.
- Direkt gekoppelte Maschinen können schnell ohne Genauigkeitsverlust ausgerichtet werden.

Diagramm 1. Fünf einfache Schritte, um die meisten unnötigen Korrekturbewegungen zu eliminieren.
Kleine Rotationsmaschinen leiden oft unter schwerer Fehlausrichtung: Kupplungsschmutz, Ersatzteilgewirr, undichte Dichtungen, sichtbare Fehlausrichtung. Während große Maschinen kritisch sind, zeigen sie selten extreme Fehlausrichtung. Das Ausrichten zahlreicher kleiner Maschinen kann erheblichen Nutzen bringen. Beispiel: Ein mittlerer Maisverarbeiter im Mittleren Westen mit ~800 Pumpen reparierte früher 2–3 Pumpen täglich. Nach Fokus auf kleine Pumpenausrichtung sanken Reparaturen auf 1–2 pro Monat, was über 4.000 Wartungsstunden jährlich einsparte – äquivalent zu zwei zusätzlichen Mitarbeitern.
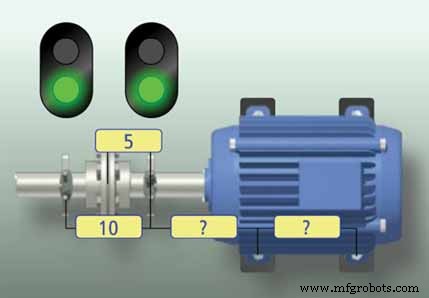
Abbildung 1. Eingegebene Dimensionen.
Warum ausrichten? Präzisionswellenausrichtung beseitigt destruktive Kräfte, die vorzeitigen Lagerausfall und Dichtungsverschleiß verursachen. Wenn zwei Drehachsen bei Betriebstemperatur kollinear sind, werden Kräfte an der Kupplungsebene minimiert, was Lager- und Dichtungslebensdauer verlängert.
Zuerst: Vor-Ausrichtung. Präzisionsausrichtung in ein oder zwei Bewegungen ist möglich, wenn Sie Vor-Ausrichtungsschritte durchführen, bevor Sie Präzisionswerkzeuge nutzen. Der Kasten auf Seite 36 skizziert fünf einfache Schritte, die die meisten unnötigen Korrekturbewegungen eliminieren.
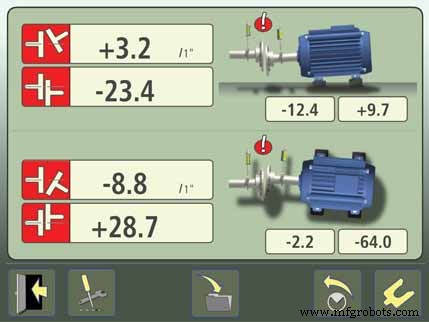
Abbildung 2. Die Messung –12,4 bedeutet .012 Zoll zu den Vorderfüßen addieren; +9,7 bedeutet .010 Zoll von den Hinterfüßen entfernen.
Fehlausrichtung messen. Lasersensoren werden an den Wellen nahe den Kupplungen angebracht. Sensorkupplungsabstände, Maschinenfußabstände und RPM in das Lasersystem eingeben (Abbildung 1). Wellen 60–180° drehen, um vertikale und horizontale Positionen an den Sensoren zu erfassen. Das System berechnet die Fehlausrichtung an der Kupplung und gibt farbige Hinweise zur Toleranzeinhaltung. Es meldet auch vertikale und horizontale Positionen an den Maschinenfüßen für die Justierung.
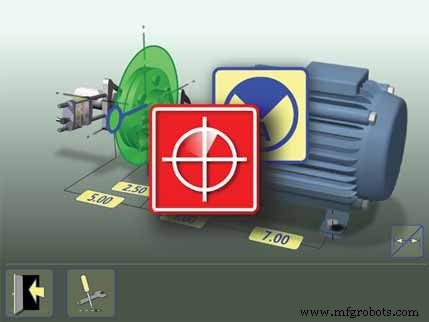
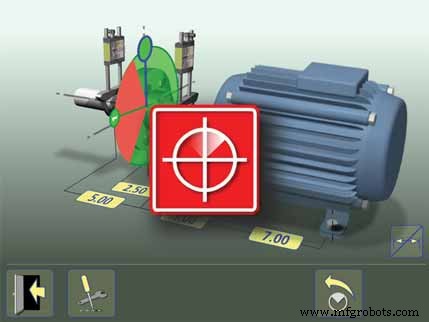
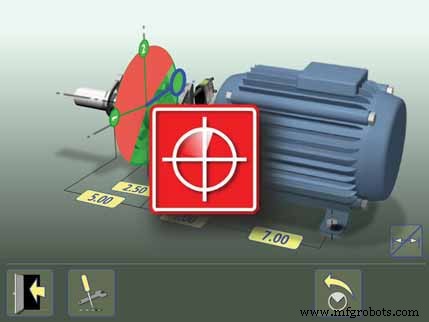
Abbildung 3. Fehlausrichtung messen.
Konventionelle Weisheit empfiehlt, vertikale Fehlausrichtung zuerst zu lösen, dann horizontale. Doch horizontale Justierung zwingt vertikale Toleranzen oft wieder aus dem Bereich. Dieser „Kreuz-Effekt“ verschwendet Zeit und Frustration.
Ein neuer Ansatz nutzt eine Kombinationsbewegung: Vertikale Distanzringe justieren, dann sofort horizontal mit Live-Daten korrigieren. Farbführung bestätigt Toleranzeinhaltung. Nach beiden Justierungen neu messen. Wiederholung dieser Kombinationsbewegung erreicht typischerweise Präzisionsausrichtung beim ersten Versuch.
Schlüssel zum Erfolg:
- Klein denken für große Ergebnisse: Kleine Maschinen anvisieren, die Personalressourcen binden.
- Kernteam etablieren: Drei angesehene Wartungsmitarbeiter als Ausrichtungs-Champions identifizieren.
- Breite Kompetenz: Jeder mechanische Wartungsmitarbeiter sollte Ausrichtung beherrschen.
- Realistische Toleranzen setzen: Erreichbare Präzisionsgrenzen definieren, um das Team zu motivieren, nicht zu frustrieren.
- Für Kompetenz trainieren: Qualifizierten Trainer für Ausrichtungstheorie und Lasertechnik nutzen; Übungsgruppen klein halten (≤3) und 500–600 $ pro Teilnehmer für zweitägigen Kurs berechnen.
- Richtig ausstatten: Neben Laser oder Messuhr: Distanzringe, Beweger (hydraulisch, Brecheisen, Schonhammer), Messuhr mit Magnetfuß.
- Übungszeit geben: Praxiserfahrung baut Vertrauen. Neue Trainees brauchen bis zu 45 Min pro Kupplung; erfahrene Techniker oft schneller.
- Daten dokumentieren: Ausrichtungsergebnisse mit Performance- und Vibrationsdaten korrelieren für Root-Cause-Analyse.
- Thermisches Wachstum berücksichtigen: Einige Maschinen sind absichtlich bei Umgebungstemperatur fehlausgerichtet, damit Achsen im Betrieb kollinear sind. Nach Ausrichtungsbeherrschung Offline-to-Running (OL2R)-Daten etablieren.
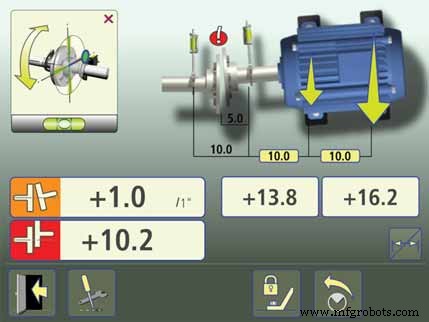
Abbildung 4.
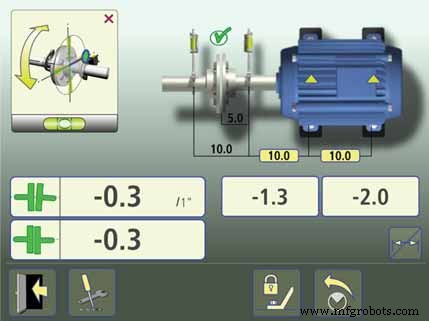
Abbildung 5.
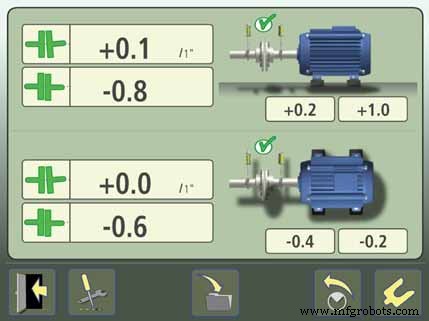
Abbildung 6. Finale Ausrichtungsdaten.
Abbildung 7. Dokument gespeichert.
David Zdrojewski ist Gründer und CEO von VibrAlign Inc., einer Bildungsressource und Distributor für Vibrationsanalyse-Equipment. Mehr erfahren unter 804‑379‑2250 oder www.vibralign.com.
Gerätewartung und Reparatur
- Laser-Ausrichtung für Vertikalwellen-Lotrecht: Schnellere, präzisere Messungen
- Micro Med Machining: Präzision jenseits Schweizer Drehautomaten-Standards
- Präzisionsguss: Verfahren, Anwendungen und Vorteile im Detail
- Zuverlässigkeit sichern: Die kritische Rolle der Ausrichtung in der Turbinenwartung
- Zahnradwellen: Funktion, Aufbau und Bedeutung im Getriebe
- Wellenlager: Typen, Funktionen, industrielle Anwendungen
- Präzisionszerspanung verstehen: Definition, Vorteile und Anwendungen
- Präzisionszerspanung erklärt: Schlüsselbegriffe & Techniken
- Präzisionsfräsmaschinen: Definition, Funktionsweise & Unterschied zum Bohren
- Präzisions-Spaltlinien: Fortgeschrittene automatisierte Coil-Schneiden für exakte Breiten