



Vakuumtisch meistern: 5 bewährte Tipps für sicheres Spannen kleiner Teile
Wenn Sie diesen Blog gelesen haben oder durch unsere Website gestreift sind, bin ich mir ziemlich sicher, dass Sie wissen, dass wir einen extrem fähigen CNC-Vakuumtisch bauen. Er ist das Must-have-Spannmittel für viele Branchen – Rapid Prototyping, Beschilderung, Frontplatten, etc. Wo der Vakuumtisch wirklich glänzt, ist beim Halten sehr kleiner Teile.
Ich führte einmal eine Demo für einen potenziellen Kunden durch, die zeigte, dass man ein komplettes 305 x 457 mm (12″ x 18″) Blatt 0,5 mm (0,020″) dickes Aluminium in 6 mm Scheiben schneiden kann, ohne dass auch nur eine davon vom Vakuumtisch fliegt. Sehen Sie das Video unten als Beispiel. Man sieht, dass der letzte Schnitt am Perimeter dieser kleinen Teile durch das Blechmaterial geht und unser VacuCard-Papier freilegt, das zwischen Blechmaterial und Vakuumtisch liegt – als Opferlage dient, die es erlaubt, durch das Werkstück zu schneiden, aber nicht in die Oberfläche des Vakuumtisches.
Bei all dem Gesagten: Vakuumtische sind eine exzellente Werkstückspannlösung, aber sie erfordern einen bestimmten Ansatz, um das Maximum herauszuholen.
1) Vakuumtisch mit regulärem oder dichtem Lochmuster?
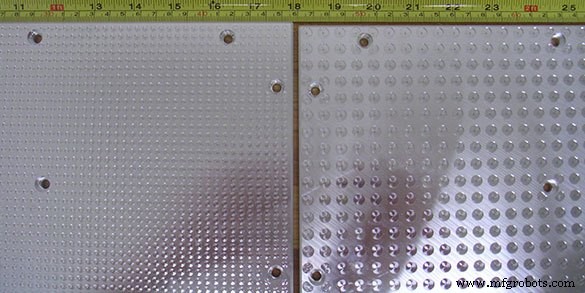
Vakuumtischplatten können in Standard-Lochgröße (rechts) oder im dichten Lochmuster (links) bestellt werden, das dafür ausgelegt ist, besonders kleine Teile zu halten, ohne dass sie beim Herausfräsen aus dem Blech vom Tisch fliegen.
Das erste Merkmal unserer Vakuumtische ist die Dichte der Vakuumlöcher. Wir haben zwei Muster: regulär und dicht. Das reguläre Muster eignet sich für die meisten Anwendungen, aber bei Teilen kleiner als ca. 6,5 cm² (1 sq inch) oder schwieriger zu schneidenden Materialien ist ein dichtes Lochmuster eine gute Wahl. Der Schlüssel zur dichten Lochplatte ist, mehr als doppelt so viele Löcher wie eine Standardplatte zu haben, was besseren Sog an kleineren Teilen erlaubt.
2) Vakuumtisch-Papier nutzen
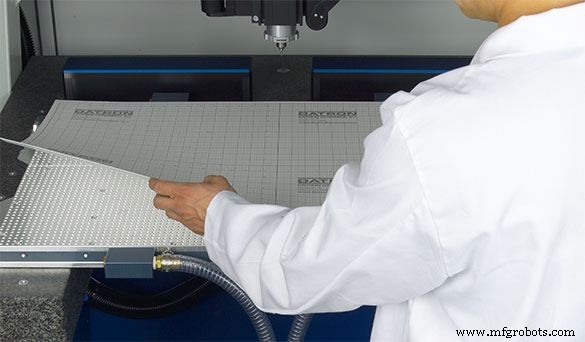
Vakuumtisch-Papier, bekannt als VacuCard, ist luftdurchlässig, aber dick genug, um durch das Werkstück zu fräsen, ohne in die Vakuumtisch-Oberfläche zu fräsen.
Der nächste Schritt mag wie eine Selbstverständlichkeit erscheinen, ist aber besonders für sehr kleine Teile wichtig. Einmal in unser Vakuumtisch-Papier (VacuCard oder VacuFlow) geschnitten, wird es für kleine Teile unwirksam. Schnitte im Papier lassen Luft entweichen und hinterlassen eine erhabene Kante, die verhindert, dass das Material flach auf dem Tisch liegt.
3) Vakuumtisch-Strategie
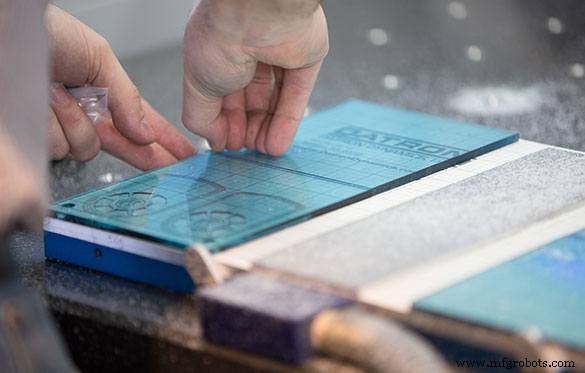
Vakuumtisch-Strategie umfasst sowohl Zwiebelschalen- (Onion Skinning) als auch Steg-Methoden (Tabbing), um Schnittkräfte zu begrenzen, damit das Werkstück auf dem Vakuumtisch bleibt.
Eine der wichtigsten Methoden, kleine Teile auf dem Vakuumtisch zu halten, ist Ihre Strategie. Wenn Sie zu gung-ho sind und versuchen, ein kleines Teil in einem Zug auszuschneiden, haben Sie wahrscheinlich Schnittkräfte, die zu hoch für den Vakuum sind. Ich empfehle immer zwei Methoden: Zwiebelschalen oder Stege. Beide funktionieren gut – lassen Sie einfach eine kleine Materialmenge am Boden Ihres Teils stehen, um sie am Ende der Operation zu entfernen. Das reduziert Schnittkräfte drastisch und verhindert unnötigen Ausschuss.
4) Werkzeuge für die Nutzung mit Vakuumtisch
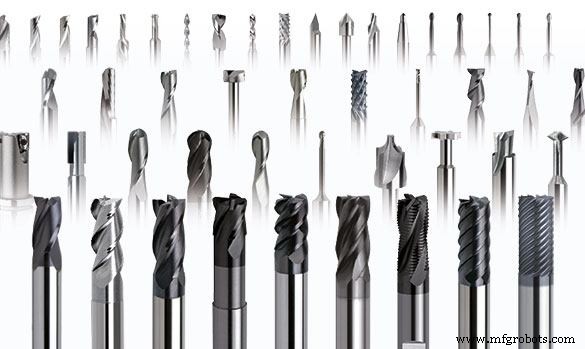
Vakuumtisch-Werkzeugauswahl erfolgt offensichtlich basierend auf dem erforderlichen Prozess oder Schnitt, aber generell: Je kleiner, desto besser … und Ziehfräser (Downcut) für Schlichtschnitte in Betracht ziehen.
Nutzen Sie ein sorgfältig gewähltes Werkzeug in Verbindung mit Schritt 3, um Ihre Erfolgswahrscheinlichkeit zu erhöhen. Meine Waffe der Wahl ist typischerweise ein Fräser, der ein Drittel des Durchmessers meines ursprünglichen Werkzeugs hat, kombiniert mit hoher Drehzahl und moderatem Vorschub. Mit so einem kleinen Werkzeug reduzieren sich die Schnittkräfte weiter, um Materialbewegung zu verhindern. Für besonders hartnäckige Teile erwägen Sie einen Ziehfräser (Downcut) für Schlichtschnitte. Downcut-Werkzeuge drücken das Material beim Fräsen nach unten statt es nach oben zu ziehen, was kleinen Teilen hilft, an Ort und Stelle zu bleiben.
5) Vertiefungen in der Vakuumtisch-Opferschicht fräsen
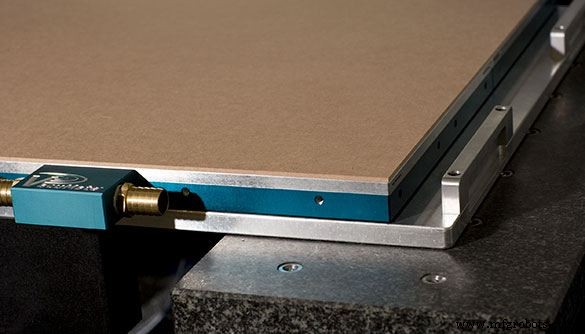
Vakuumtisch-Opferschicht, in die Vertiefungen gefräst werden können, sodass Ihr Teil durch Vakuumsog UND physische seitliche Unterstützung gehalten wird.
Also, Ihr Teil hält einfach nicht, Sie haben alles versucht, aber es klappt nicht. Keine Sorge. Es gibt Hoffnung. Zuerst, um das Teil in einen Zustand zu bringen, wo es auf dem Vakuumtisch hält – Sie müssen vielleicht etwas Material stehen lassen, aber das ist OK. Als Nächstes besorgen Sie sich MagicBoard oder poröses Aluminium. Beide haben exzellente Zerspanbarkeit, Steifigkeit und lassen Vakuum durchströmen. Nehmen Sie eines dieser Materialien und fräsen Sie eine Kavität hinein, um Ihr Teil aufzunehmen. Jetzt haben Sie physische Unterstützung an den Seiten zur Verhinderung von Teilbewegung, was Ihnen erlaubt, sehr kleine Teile sehr schnell zu schneiden.
Das ist im Wesentlichen alles. Mit viel Übung und etwas Geduld werden Sie mit diesen Grundrichtlinien gut auf dem Weg sein, sehr komplexe Teile auf sehr kleiner Skala zu bearbeiten. Um mehr über DATRON Vakuumtische und andere Werkstückspannzubehör zu erfahren, laden Sie gerne diese Broschüre herunter. Sehen Sie die 9 häufigsten Fragen zur Vakuum-Werkstückspannung.
CNC-Maschine
- 5 Experten-Tipps für die Nachbearbeitung von DMLS-Teilen
- Lagerregale optimieren: Bewährte Strategien für kleine Unternehmen
- 5 wesentliche Netzwerksicherheitsstrategien für kleine Unternehmen
- 5 Expertentipps für präzises Blechdesign
- Professioneller Leitfaden: Langlebige Formen per 3D-Druck herstellen
- Professionelle CNC-Bearbeitungstipps für Titan – Luftfahrt, Automobil & mehr
- Effizientes Multitasking für kleine, komplexe Teile mit Mazak Integrex i-150
- Hochgeschwindigkeits-Spulen-CNC-Drehmaschine für präzise Kleinteile
- Miyano GN-3200 Ultrapräzisions-Drehzentrum – Exzellenz bei Kleinteilen
- Tornado T2M: Präzisions-CNC-Drehzentrum für Kleinteile