



Hochofen-Abstichloch-Betrieb: Effiziente Entfernung von Roheisen und Schlacke
Hochofen-Abstichloch und Abstich des Ofens
Der Betrieb eines Hochofens ist ein kontinuierlicher Prozess. Der Hochofen produziert so lange Flüssigeisen (Roheisen) und Schlacke, wie er in Betrieb ist. Roheisen und Schlacke sammeln sich im Herd des Ofens an, aber da es eine Grenze für die Menge gibt, die angesammelt werden kann, bevor sie den Ofenbetrieb stört, müssen Roheisen und Schlacke in regelmäßigen Abständen aus dem Ofen entfernt werden. Das Abstichloch, auch als Eisennut (Iron Notch) bekannt, wird zum Abstichen des Roheisens aus dem Ofen verwendet. Es befindet sich leicht über dem Herdboden.
Unabhängig von der spezifischen Abstichlochkonfiguration oder Betriebsphilosophie ist die Leistung und Langlebigkeit des Hochofens aufgrund der dynamischen (oft periodischen) und intensiveren Prozessbedingungen (Aussetzung höheren Temperaturen mit beschleunigter Korrosion, größerer Turbulenz und erhöhter Stoff- und Wärmeübergangsraten) sowie höherer gleichzeitiger thermo-mechanischer Kräfte (durch thermische oder strömungsinduzierte Scherbeanspruchungen) eng mit der Leistung des Abstichlochs verknüpft. Daher ist das Abstichloch für den Hochofen sehr kritisch. Es ist das Herz und die Lebensader des Hochofens, da ohne Abstichloch ein Hochofen nicht existieren kann. Die Kritikalität und Relevanz des Abstichlochs besteht auch in modernen automatisierten Hochofen fort.
Grundlagen des Abstichlochs
Das Abstichloch ist ein wesentlicher Bestandteil eines Hochofens. Große Öfen haben normalerweise 2 bis 4 Abstichlöcher, und die Entwässerung von Roheisen und Schlacke ist praktisch kontinuierlich, indem die Abstichlöcher periodisch gebohrt und verstopft werden, wobei eines der Abstichlöcher immer offen ist und sich zwei aufeinanderfolgende Abstiche meist für einige Zeit überlappen. Mittelgroße oder kleine Hochofen haben normalerweise ein Abstichloch, und das Zeitintervall zwischen zwei Abstichen variiert allgemein zwischen 30 und 90 Minuten. Einige Hochofen sind mit einer Schlackenkerbe (Cinder Notch), allgemein als „Monkey“ bezeichnet, zur Entfernung von Schlacke aus dem Hochofen ausgestattet, und sie befindet sich in einer Ebene typischerweise 1 m bis 2 m über dem Abstichloch.
In früheren Zeiten, als die Möller des Hochofens nicht auf dem heutigen Standard verbessert war, war das Gewicht der im Hochofen produzierten Schlacke mehr als die Hälfte des Gewichts des Roheisens. Die geringere Dichte der Schlacke ließ sie den Raum im Herd über dem Metall füllen, und sie würde die Eindringung des Windes und den Verbrennungsprozess an den Tuyèren lange bevor die Ansammlung von Roheisen die gewünschte Menge für das Abstichen erreicht hatte, stören. Daher war es notwendig, die überschüssige Schlacke ein- oder zweimal zwischen zwei Abstichen durch die Schlackenkerbe zu entfernen. Heutzutage jedoch, wegen besser vorbereiteter Möller, liegen die Schlackenvolumina bei etwa 250–320 kg/t. Daher wird der „Monkey“ selten verwendet und die Schlacke wird typischerweise nur durch das Abstichloch während des Hochofenabstichs entfernt.
Abstichen, auch als Gießen oder Entwässerung bezeichnet, ist ein Prozess, der Roheisen und Schlacke aus dem Ofenherd entfernt. Der Abstichprozess bestimmt kritisch den In-Ofen-Gasdruck und die Restmengen an Eisen und Schlacke im Herd. Schlechte Herdentwässerung führt meist zu instabilem Ofenbetrieb, was generell mit deutlichen Verlusten an Ofenproduktivität und Kampagnenlebensdauer verbunden ist. Ein ineffizientes Abstichen führt auch zu übermäßiger Ansammlung von Flüssigkeiten und damit zu hohen Flüssigkeitsständen im Herd. Wenn die flüssige Schlacke das Tuyèren-Niveau erreicht, wird der Reduktionsgasfluss im Bosh stark gestört, was oft zu unregelmäßigem Möllerabstieg führt.
Ein Abstichzyklus beginnt, wenn das Abstichloch aufgebohrt wird, und endet mit dem Verstopfen des Abstichlochs mit der Abstichmasse, wenn das Ofengas ausbricht. Am Ende des Abstichs neigt die Gas-Schlacke-Grenzfläche zum Abstichloch hin ab, und eine beträchtliche Menge Schlacke bleibt über dem Abstichlochniveau. Die Eisenphase kann von Ebenen unterhalb des Abstichlochs entwässert werden, wegen des großen Druckgradienten, der sich nahe dem Abstichloch in der zähflüssigen Schlackephase entwickelt. Die durchschnittliche Schlacke-Eisen-Grenzfläche liegt daher niedriger als das Abstichlochniveau. Abhängig von verschiedenen Faktoren wie Flüssigproduktionsraten, Herdvolumen und Abstichstrategien kann die initiale Phase eines Abstichzyklus variieren und wie folgt kategorisiert werden:
- Eisen zuerst (Iron first) – Dies tritt auf, wenn die Schlacke-Eisen-Grenzfläche beim Öffnen des Abstichlochs über dem Abstichlochniveau liegt. Der Abstichzyklus beginnt mit einem Ausfluss von nur Eisen, und die Schlacke beginnt später zu fließen, wenn die Schlacke-Eisen-Grenzfläche auf das Abstichlochniveau abgesunken ist. Danach werden Eisen und Schlacke gleichzeitig bis zum Ende des Abstichs entwässert. Die vom Abstichbeginn bis zum Eintritt der Schlacke in den Laufer verstrichene Zeit wird als Schlackenverzögerung (Slag delay) bezeichnet.
- Gleichzeitig (Simultaneous) – Dieses Muster erscheint, wenn die Schlacke-Eisen-Grenzfläche in oder in endlicher Tiefe unter dem Abstichloch liegt, wenn das Abstichen beginnt. Der hohe Druckgradient in der Schlackephase kann den Eisenfluss fördern oder Eisen sogar von unterhalb des Abstichlochs nach oben ziehen. Als Ergebnis werden Eisen und Schlacke während der gesamten Abstichperiode gemeinsam entwässert.
- Schlacke zuerst (Slag first) – Dies ist das Gegenteil des Eisen-zuerst-Musters. In diesem Muster fließt zunächst Schlacke aus und Eisen nach einer Verzögerung. Dies liegt daran, dass die Schlacke-Eisen-Grenzfläche weit unter dem Abstichloch liegt, wenn das Abstichen beginnt, und der Phänomen kann in größeren Öfen mit mehreren Abstichlöchern beobachtet werden. Der durch die zähflüssige Schlacke verursachte Druckgradient ist zunächst unzureichend, um Eisen nach oben zu heben.
Eine primäre Anforderung des Abstichens ist die zuverlässige Sicherstellung der gewünschten Ofenproduktrate. Daher ist die Festlegung der das Abstichtempo beeinflussenden Faktoren wichtig. Normalerweise werden in großen Hochofen Abstichraten von 7 t/min und Flüssigabstichgeschwindigkeiten von 5 m/s in Abstichlöchern von 70 mm Durchmesser und 3,5 m Länge angetroffen. Abstichlochzustand und Abstichlochlänge beeinflussen die Abstichrate stark. Während der Hochofen in Betrieb ist, ist das Abstichloch vollständig mit einem Feuerfestmaterial gefüllt, das als Abstichmasse (Tap hole mass) bekannt ist.
Das Abstichloch ist normalerweise einer extrem dynamischen Umgebung mit hoher Temperatur und Druck, häufigem Bohren und Verstopfen, erheblichem chemischem Angriff und strömungsinduzierter Scherbeanspruchung ausgesetzt. Während des Abstichens wird das Abstichloch allmählich erodiert, da die geschmolzenen Flüssigkeiten durch es fließen. Je größer der Verschleiß des Abstichlochs, desto größer ist die Änderung der Flüssigflussraten und desto größer die Variation der Flüssigkeitsstände im Herd. Zur Aufrechterhaltung eines stabilen Zustands am Abstichloch, der die Flüssigkeitsentfernung aus dem Herd erleichtert, wird in der Praxis ein Überschuss an hochwertiger Hochofen-Abstichmasse in das Abstichloch injiziert, wenn ein Abstich beendet wird. Die Abstichmasse akkumuliert und erstarrt an der Innenseite des Abstichlochs und bildet eine schützende Schicht in Form eines „Pilzes“ (Mushroom), der sich hauptsächlich direkt unterhalb des Abstichlochs und in geringerem Maße seitlich und oberhalb des Abstichlochs konzentriert. Das Abstichloch wird dadurch länger als die Tiefe der entsprechenden Herdseitenwand, durch die das Abstichloch gebohrt wird. Ein längeres Abstichloch kann geschmolzene Flüssigkeiten aus dem inneren Teil des Herdes entwässern und den umfänglichen Fluss unterdrücken. Auch längere Abstichlöcher können aufgrund des Reibungseffekts zu verringerten Entwässerungsraten führen und damit den Verbrauch der Abstichmasse senken. Die Größe und Form der Pilzschicht hat auch signifikanten Einfluss auf die Temperaturschwankungen der Herdausmauerung während des Abstichens.
Abstichloch-Öffnungsmethoden
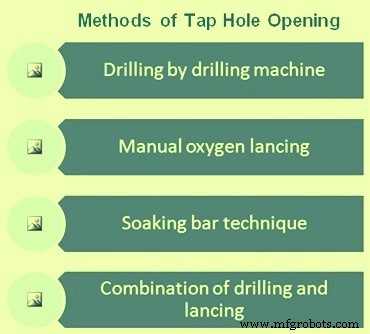
Wenn die Zeit für den Ofenabstich gekommen ist, muss das Abstichloch geöffnet werden. Es ist essenziell, dass das Abstichloch schnell und sicher geöffnet wird, wann immer es erforderlich ist. Abgesehen von den primitivsten vergangenen Praktiken des „Stechens“ oder „Ausgrabens“ zur Öffnung des Abstichlochs, wird eine breite Palette von Abstichloch-Öffnungsmethoden angewendet, die Folgendes umfassen (Abb. 1):
- Manuelles Sauerstofflansen des Abstichlochs. Dies ist normalerweise zu minimieren oder nur für Notfälle. Es kann zu Blasen-Abstichlochversagen und Explosionen führen.
- Bohren mit Bohrmaschine, die elektrisch, pneumatisch oder hydraulisch betrieben sein kann. Das Abstichloch wird mit einem Bohrstab passenden Durchmessers und Längen in der Bohrmaschine aufgebohrt. Die Bohrmaschine hat allgemein sowohl Dreh- als auch Hammerfähigkeiten. Normalerweise ist nur Rotation erforderlich, um das Abstichloch zu öffnen, aber wenn die Abstichmasse kurz vor Erreichen der vollen Länge sehr hart ist, kann es notwendig sein, die Hammerfunktion zu nutzen. Dies wird jedoch möglichst vermieden, da es das Abstichloch und den „Pilz“ beschädigt.
- Soaking-Bar-Technik – Die Soaking-Bar-Praxis fand in den 1980er Jahren als aufkommende Entwicklung zur Ersetzung des Abstichlochbohrens Gefallen. Sie beinhaltete das Hineinschieben/Hineinhämmern eines 50 mm Stabs durch die Abstichmasse im Abstichkanal. Dies versprach verbesserte thermische Leitfähigkeit vom inneren Herd den Abstichkanal hinauf, um die Abstichmasse besser zu backen und zu sintern. Zum Öffnen des Abstichlochs wurde der Stab rückwärts aus dem Abstichkanal herausgehämmert, nun mit gut definierter Dimension, und mit dem Versprechen, kein Risiko von Schiefbohren oder Sauerstofflanschschäden. Die Praxis war jedoch in den 1990er Jahren wieder in Ungnade gefallen, aus Gründen wie zeitaufwändigem Vorbohren zur Unterstützung der Soaking-Bar-Einführung, Schwierigkeiten bei der genauen Beurteilung der kritischen Bohrtiefe und deren Abstimmung auf die optimale Abstichmassen-Zugabe, kürzeren Aushärtungszeiten der Abstichmasse mit erhöhtem Risiko von Selbstöffnung des Abstichlochs, und anderen Abstichloch- und „Pilz“-Schäden durch Hämmern bei Stab-Einbau und -Entfernung.
- Kombination aus Bohren ohne Öffnen und gezieltem Lansen des letzten verbleibenden Teils des Abstichlochs.
Abstichloch-Verschleißmechanismen
Abstichlochabmessungen haben einen dominierenden Einfluss auf die Abstichrate. Daher ist es essenziell, Faktoren zu berücksichtigen, die zum Verschleiß des Abstichlochs beitragen. Diese Faktoren sind: (i) Penetration, (ii) Korrosion und (iii) Erosion. Der erste Schritt zum Feuerfestverschleiß beinhaltet die Penetration von Flüssigkeiten in die Feuerfest, deren Rate durch einen kapillarkraftgetriebenen Fluss beschrieben werden kann. Sobald eine Flüssigkeit in die Feuerfest eingedrungen ist, wird Reaktion mit infiltrierender Flüssigkeit durch Korrosion möglich. Die Korrosionsrate bezieht sich darauf, wie lange eine eingedrungene Feuerfest bei einer Temperatur war, die die Reaktion unterstützt. Weiterhin wird Erosion möglich, wenn eine Feuerfest eingedrungen und durch Korrosion weiter geschwächt wurde und die durch den Flüssigkeitsfluss induzierte Scherspannung ausreicht, um Feuerfest zu entfernen. Auch die Prozessbedingungen können die Flüssigkeitsviskosität durch Temperatur beeinflussen, während die Abstichrate den Geschwindigkeitsgradienten beeinflusst. Bei Abstichgeschwindigkeiten von 1 m/s bis 5 m/s ist die angewendete Scherkraft um einige Größenordnungen niedriger als der heiße Biegezugfestigkeitsmodul der meisten Feuerfeste. Daher kann Feuerfest-Erosion am Abstichloch nicht auftreten, bis die Feuerfeststruktur zuerst durch Flüssigkeitspenetration und Korrosion geschwächt wurde. Daher hängt der Hochofenbetrieb kritisch von einem „erhaltbaren“ gebackenen und gesinterten Ring der Abstichmasse ab, der den Abstichkanal auskleidet, um das Abstichlochfeuerfest zu schützen. Folglich muss dem Thema Abstichmassen-Sintern und Erosionseigenschaften weit mehr Aufmerksamkeit gewidmet werden.
Wegen der potenziellen Schäden an Abstichlöchern durch Sauerstofflansen ist es immer besser, das Abstichloch aufzubohren. Dies führt typischerweise zum Opfern des Bohrers und potenziell des Bohrstabs.
An vielen Orten wird eine Kombination aus tiefem Bohren gefolgt von Stopfen-Sauerstofflansen praktiziert. Ziel ist es, durch die Abstichmasse so tief wie möglich (konsistent) zu bohren, bis Bohrwiderstand aufgrund eines „Pfropfens“ aus Metall/restlicher eingeschlossener Schlacke auftritt. Der Versuch, weiter durch diesen Pfropfen zu bohren, führt oft zu ungewolltem Schiefbohren und oft dazu, dass der Bohrer einfach im Abstichkanal stecken bleibt. Selbst mit Rückwärts-Hämmern kann es unmöglich werden, einen festsitzenden Bohrer und Stab zu befreien, was den Gießhallenbediener zwingt, auf Sauerstofflansen zurückzugreifen, um die Blockade zu beseitigen.
In der Kombinationspraxis wird der Bohrer dann zurückgezogen, die Bohrlänge genau (aber manuell) mit einem graduellen Bohrer-T gemessen, was gleichzeitig verifiziert, dass das Bohren nicht exzentrisch war. Sobald das Bohrloch positiv als gerade bestätigt ist, wird das Sauerstofflansen des (kurzen) verbleibenden Abstichkanalpfropfens durchgeführt, um das Abstichloch zu öffnen. Dies erfordert normalerweise ein Minimum an Lansen (weniger als eine Lanzenröhre).
Anforderungen an das Abstichlochbohren
Die Anforderungen zur Kontrolle und Optimierung der Entwässerungsrate zum Abstichloch (um Flüssigkeitsgeschwindigkeiten und Verschleiß der Ofenausmauerung zu verringern) und der damit verbundenen Abstichrate durch es (kontrollierter Flüssigkeitsabstich mit stabilen Nach-Abstichloch-Bedingungen) erfordern die Aufrechterhaltung einer konstanten und optimalen Abstichlochlänge und glatten Form. Dies ist in der Regel so lang wie praktikabel erreichbar, während ein nahezu zylindrischer Kanaldurchmesser mit definiertem Durchmesser beibehalten wird. In der Realität ist ein gewisses Ausmaß an Auskehlung (Fluting) zur Heißfläche hin mit Erosion an der Heißfläche vorhanden, wegen Abstichkanaltemperaturen, Bohrtiefen und deren Verteilungen. Weiterhin wird, da ein hohes Verhältnis von Schlackenvolumen zu Metallvolumen besteht, oft argumentiert, dass die Entscheidung für Durchmesser und Abstichpraxis auf die Schlacke fokussiert sein muss. Dies unterstreicht die Rolle zuverlässigen Bohrens, da es das primäre Mittel zur Kontrolle des Abstichlochdurchmessers darstellt.
Abstichlochbohrgeräte und -steuerung
Wegen der übermäßigen Risiken von Schiefbohren sind die genaue Ausrichtung von Tonpistolen und Bohrern zu Beginn jeder Schicht zu überprüfen und gegebenenfalls neu zu kalibrieren. Abstichloch-Zentriernuten sollen die Abstichmasse positionieren, um zu verhindern, dass der Bohrer vom Zentrum des Abstichlochs „abwandert“. Zusätzlich sind geführte und steife Bohrstäbe essenziell, um übermäßige Bohrbiegung zu reduzieren und ein gerades, zentriertes Abstichloch zu sichern. Führungsysteme umfassen automatisches Verfahren innerhalb von Grenzen, gefolgt von einem hydraulischen Stift, der physisch in Verriegelungshaken positioniert wird. Für das Bohren langer Hochofen-Abstichlöcher (3,5 m bis 4 m) werden zusätzliche hydraulische Stangen an den Bohrern befestigt, um Biegung der Bohrstäbe und Bohren abseits der Abstichlochachse zu verhindern.
Bohrstab und -bohrer
Bohrerform und -material (Hartmetall oder hitzebeständige Cr-Ni-Legierungsspitzen) sind wichtig. Die Fähigkeit, eine scharfe Schneide zu behalten, um zu schneiden statt zu hämmern, durch die Abstichmasse, ist wichtig, wobei die Schneidfläche des Bohrers einer schmutz- und staubfreien Fläche zum Bohren präsentiert wird. Der Bohrerdurchmesser wird üblicherweise in einem Bereich von 33 mm bis 65 mm kontrolliert. Wo Hämmern als wichtig erachtet wird, wird eine vollständig flache Innenseite des Bohrers verwendet, um die Übertragung der Schlagenergie zu maximieren, gekoppelt mit Übergang von kugelförmigen zu halbkugelförmigen Hartmetallformen. Luftabschreckung (Air scavenging) wird typischerweise verwendet, um ein freies Loch zu erreichen und zusätzlich etwas Kühlung des Bohrers zur Verlängerung seiner Lebensdauer zu bieten.
Es gibt zwei gegensätzliche Effekte des Bohrens auf die Kontrolle des Abstichkanaldurchmessers. Bei vorzeitigem Bohrer verschleiß gibt es eine negative Auskehlung des Abstichkanals (Durchmesser nimmt gleichmäßig zum Bohrstabdurchmesser hin zur Heißfläche ab). Häufiger jedoch neigt ein Bohrer, der seine Schneide nicht behält, zum Wandern, was zu einer positiven Auskehlung (Vergrößerung des Lochs zur Heißfläche) oder einem „Pilzeffekt“ (Mushrooming) führt. Traditionelle Felsbohrer-Designs bieten etwas erhöhten Widerstand dagegen und werden oft bevorzugt, obwohl sie immer noch einen Bohrerwechsel pro Abstich erfordern. Auch der Übergang von Gewinde- zu Bajonett-Bohrstabkupplungen wird berichtet, die Häufigkeit von festsitzenden Bohrstäben in Kupplungen zu begrenzen.
Die direkte Folge eines glatten, geraden Abstichkanals ist ein konstanter, glatter Abstichstrom. Im Gegensatz dazu induziert ein Abstichkanal mit innerer Korkenzieherform einen rotierenden und sprühenden Abstichstrom. Weicheres Bohren mit „Lass den Bohrer die Arbeit machen“ und nicht versuchen, das Abstichloch mit maximaler Kraft zu erzwingen, die den Bohrstab biegen und einen Korkenzieherzustand erzeugen kann, führt zu glattem Abstichstrom.
Abstichlochverschluss (Tap hole closure)
Es ist essenziell, dass das Abstichloch mit hoher Sicherheit geschlossen wird und auch sichergestellt ist, dass das gewünschte Volumen an Abstichmasse eingebracht wurde. Es muss zusätzlich sichergestellt werden, dass bei Rückzug der Tonpistole keine ungeplante Selbstöffnung des Abstichlochs auftritt. Die vollständige Eliminierung der Selbstöffnung ist sehr wichtig.
Normalerweise werden raffinierte und leistungsstarke Tonpistolen (Mud guns) für den Verschluss des Abstichlochs verwendet. Wiederum kann die Bedeutung der ganzheitlichen Betrachtung von Tonpistole, Abstichmasse und Abstichloch-Betriebspraxis als voll integriertes System nicht genug betont werden. Die Kopplung einer harten neuen Abstichmasse-Generation mit einer alten schwachen Tonpistole, die unfähig ist, die Abstichmasse ordnungsgemäß in das Abstichloch zu liefern, ist zum Scheitern verurteilt. Generell ist ein gut durchdachtes „Design“ der Abstichmasse meist ein Kompromiss zwischen „Ausrüstungsfähigkeit“ und „Prozess“-Anforderungen.
Obwohl manuelles Verstopfen auf den ersten Blick extrem einfach erscheint und direkten Kontakt des Bedieners mit einem heißen Abstichstrom erfordert, kann bei falscher Steuerung übermäßige Abstichmassezugabe durch automatisierte Tonpistolen eine zerstörerische (aber oft verborgene) Wirkung auf Abstichloch und Ausmauerungsumgebung haben.
Ein perfekt zylindrischer 1 m langer Abstichkanal von 50 mm Durchmesser erfordert theoretisch nur 2 Liter Abstichmasse, um ihn vollständig zu füllen. Dies steigt auf 5 Liter, wenn er durchschnittlich auf 80 mm Durchmesser abgenutzt ist, entweder durch positive Auskehlung (verschärft durch Sauerstofflansen und/oder Vergrößerung durch Badverschleiß der Abstichloch-Heißfläche) oder negative Auskehlung den Abstichkanal hinunter. Es ist recht erschütternd, diese Abstichmassenmenge mit der für Hochofen von 1,8 m bis 2 m, oder üblicher 2,5 m bis 4 m Abstichlochlänge, verwendeten Masse zu vergleichen: „so wenig“ wie 10 bis 20 Liter, 50 bis 120 Liter, bis hin zu 200 bis 300 Liter Abstichmasse pro Verschluss, wenn man versucht, einen „Pilz“ zu stabilisieren.
Der Gießhallenbetrieb beinhaltet normalerweise erhöhte Abstichmasseninjektion, wenn sich die Abstichlochlänge verkürzt, und umgekehrt. Besonders bei aufeinanderfolgender individueller Abstichloch-Abstichpraxis wird eine häufig zusätzliche Praxis für die jeweils ruhenden Abstichlöcher empfohlen: gelegentliche Abstichmasseninjektion zur Aufrechterhaltung der „Pilz“-Bedingung, die sonst fortschreitender Auflösung (falls marginal kohlenstoffungesättigt) und Verschleiß im Kontakt mit Herdflüssigkeit unterliegt.
Die Verwendung von konischen Düsenspitzen an den Tonpistolen bietet bessere Abdichtung gegen die Abstichlochbuchse. An modernen Tonpistolen wird schnelles, automatisiertes, druckgeregeltes Schwenken der Tonpistole angewendet, um Schäden an der Tonpistolendüse weiter zu minimieren und das Risiko schweren Aufpralls auf die Abstichkanal-Front und/oder den Kanal zu verringern, der andernfalls Abstichlochfeuerfest und „Pilz“ brechen oder sogar auslösen könnte. Die Schwenkdruck ist üblicherweise etwas höher relativ zum Tonpistolen-Zylinderdruck (200 bis 315 bar Abstichmassen-Druck), was zu einer Druckkraft von mehr als 60 Tonnen auf die Abstichloch-Front/Frontplatte führt, besonders um höherfeste Abstichmassen zu drücken, die das Potenzial für Umgehung der Abstichmasse zwischen Düse und Abstichloch-Front/Frontplatte begrenzen. Die automatische Steuerung der Tonpistolen-Kontaktkraft wird ebenfalls bevorzugt, um das Risiko unangemessener mechanischer Schäden am Abstichlochfeuerfest zu begrenzen. Auch gestaffelte, mehrstufige Tonpistolen-Injektion bei unterschiedlichen Geschwindigkeiten kann praktiziert werden, um optimale Abstichlochbedingungen zu erreichen. Dies kann beinhalten: (i) erster Stoß: schneller Stoß von 45 kg Abstichmasse, um alles Material aus dem Abstichkanal zu verdrängen, gefolgt von einem langsameren Stoß von weiteren 45 kg Abstichmasse zum Aufbau des „Pilzes“, und ein abschließender sehr langsamer Stoß variabler Abstichmasse, um den „Pilz“ weiter aufzubauen und die Abstichmasse im Abstichloch zu verdichten, und (ii) zweiter Stoß: sehr langsamer Stoß 5 Minuten nach dem ersten Stoß und mit weniger als 5 kg Abstichmassezugabe, um die Abstichmasse weiter zu verdichten und Hohlräume zu schließen. Um das Risiko eines Abstichlochdurchbruchs zu verringern, verbleibt die Tonpistole dann 5 Minuten in Position, um eine ausreichende Aushärtung der Abstichmasse zu ermöglichen, bevor sie von der Abstichlochfront entfernt wird.
Abstichlochlängen (Tap hole lengths)
Es ist vital, dass alle Abstichparameter so konstant wie möglich gehalten werden, einschließlich der Abstichlochlängen. Die Variationen in den Abstichlochlängen können auf die Fähigkeiten der Tonpistole, die Menge der in das Abstichloch während vorheriger Verstopfungen eingebrachten Masse und die Qualität der Abstichmasse zurückgeführt werden. Ein zu kurzes Abstichloch kann ein Sicherheitsrisiko einer Selbstöffnung des Abstichlochs darstellen, und ein zu langes Abstichloch kann dazu führen, dass die Bohrmaschine das Abstichloch nicht öffnen kann, was den Einsatz von Sauerstofflanzrohren zum Öffnen des Abstichlochs für den Ofenabstich erfordert. Die für stabilen Betrieb erforderliche Abstichlochlänge hängt von der Ofengröße und der Pilzgröße ab, die für ausreichenden Abstichlochschutz ausreicht. Es ist wichtig, eine Abstichlochlänge zu erhalten, die der ursprünglichen Dicke der Herdkohlenstoffziegel überlegen ist.
Abstichloch-Verschleißphänomene
Die Bohrbarkeit der Abstichmasse ist definiert als die Leichtigkeit, mit der das Abstichloch nach dem Verstopfen geöffnet werden kann. Erfolgreiches Bohren und Schließen hängt nicht nur von der Ausrüstung und der Qualität der Abstichmasse ab, sondern auch vom Urteil und der Erfahrung des Bedieners. Bevor ein Abstichloch aufgebohrt werden kann, muss der Abstichmasse ausreichend Zeit zur Aushärtung gegeben werden, um Spritzer zu Beginn eines Abstichs und/oder vorzeitigen Verschleiß am Abstichloch zu vermeiden. Während des Aushärtungsprozesses werden die Flüchtigen aus dem Gemisch verbrannt und der Ton beginnt zu härten, um eine feste, ordnungsgemäße Abdichtung des Abstichlochs zu ermöglichen. Während der Ofen abgestochen wird, nimmt die interne Erosion des Abstichlochs während des Abstichens durch sowohl chemischen als auch mechanischen Angriff von Eisen, Schlacke und Gas zu. Der Verschleiß im und um den Abstichlochbereich erfolgt in folgenden Stufen: (i) Verschleiß am Pilz, (ii) Verschleiß am Abstichlochdurchmesser, und (iii) Verschleiß, der die Abstichlochöffnungsbreite erhöht.
Abstichloch-Überwachung (Tap hole monitoring)
Die Abstichloch-Überwachung besteht aus zwei distincten Aktionen: (i) aktiver Überwachung während des Abstichs und (ii) externer Überwachung der Temperaturen im Herd und um die Abstichlöcher.
Das Abstichloch wird aktiv während des Abstichs vom Gießhallenbediener überwacht, der für das Öffnen und Schließen des Abstichlochs mit Bohrer und Tonpistole verantwortlich ist. Er überwacht das Abstichloch während der Abstichdauer auf Anomalien und ergreift geeignete Maßnahmen. Er überwacht folgende Faktoren:
- Winkel, in dem Roheisen und Schlacke aus dem Abstichloch fließen.
- Spritzende Abstiche (Splashy casts) – Spritzen manifestiert sich als spuckende Aktion statt eines glatten Stroms, der aus dem Ofen fließt.
- Der Moment, in dem der Ofen während eines Abstichs zu blasen beginnt. Blasen wird durch die Emission von Funken statt eines Eisen- oder Schlackestroms charakterisiert.
- Zustand des Abstichlochs: Ist es vollständig geöffnet, Bohrwinkel.
Der Winkel des Stroms von Roheisen und Schlacke, der aus dem Ofen fließt, hängt vom Flüssigkeitsdruck und Gasdruck im Ofen ab. Hohe Abstichwinkel bergen ein Sicherheitsrisiko, und die Heißwindmengen in den Ofen sind zu reduzieren, um den Abstichwinkel und -fluss zu kontrollieren. Möglichtes Spritzen des Abstichlochs zu jedem Zeitpunkt während des Abstichs birgt nicht nur ein Sicherheitsrisiko, sondern auch ein operatives Risiko. Spritzende Abstichpraktiken führen zu einer Zunahme der Reinigungsarbeit nach dem Abstich, vor dem nächsten Abstich. Falls diese Reinigungsarbeit übermäßig ist, sodass die Zeit vom Abstichende zum Abstichbeginn über das Normale hinaus ansteigt, könnte diese Abstichverzögerung zu einem großen operativen Rückschlag führen, wie z. B. einem kalten Herd (Worst-Case-Szenario).
Das Blasen des Abstichlochs, angezeigt durch ausgestoßene Funken, ist ein Anzeichen dafür, dass der Ofen trocken ist und zum Verstopfen bereit ist. Bevor die Verstopfungsaktion durchgeführt wird, muss der Bediener sicherstellen, dass der Ofen tatsächlich bläst und es sich nicht um ein falsches Blasen handelt.
Temperaturüberwachung erfolgt üblicherweise auf zwei Ebenen. Im Kontrollraum kann die Temperatur 24 Stunden lang vom Bediener mittels eines digitalen Leitsystems (DCS) überwacht werden. Schemata werden verwendet, um die Temperaturen auf leicht verständliche Weise darzustellen. Extern können die Temperaturen über längere Perioden überwacht werden. Das Maximum über Perioden von Wochen oder Monaten kann dann verwendet und der schlimmste Verschleiß berechnet werden. Mit diesen Informationen können Vorhersagen über mögliche Problemzonen getroffen werden.
Wenn die Temperatur nicht überwacht wird, besteht das Risiko, dass der Abstichlochverschleiß fortschreitet, bis er die Schale erreicht und nicht eingedämmt wird. Dies kann zu einem Durchbrand (Break-out) mit flüssigem Roheisen führen, das an der Seite der Hochofenschale herunterläuft, die Schale beschädigt, Explosionen verursacht beim Kontakt mit Wasser, Thermoelemente beschädigt und sogar noch umfangreichere Schäden wie Überhitzung und Brand von Hydraulikräumen, die sich direkt über einem solchen Durchbrand befinden.
Herstellungsprozess
- Gewindeschneiden meistern: Expertenwissen zu Gewindebohren & Gewindefräsen
- Hochofenschlacke: Essenziell für optimalen Ofenbetrieb
- Hochleistungs-Automatisierung, Messung und Steuerung für Hochofenanlagen
- Optimierung von Hochofengas: Erzeugung, Nutzung und Effizienz
- Granulation von Hochofenschlacke im Gießhaus: Prozesserläuterung
- Optimierung der Hochofenproduktivität: Schlüsselparameter und Strategien
- Verlängerung der Hochofen-Herdstandzeit durch TiO₂-Beschichtungen: Bewährter Feuerfestschutz
- Optimierung des Hochofenbetriebs mit hochaluminhaltiger Schlacke
- Optimierung von Hochofen-Kühlsystemen für höhere Effizienz und längere Standzeiten
- CO₂-Emissionsreduzierung in der Hochofen-Roheisenherstellung