



Umfassendes Fanuc G94 Plandrehzyklus Beispiel für CNC-Bearbeitung
Fanuc G94 Einhub-Plandrehzyklus
Fanuc G94 G-Code wird für das Schrupplandrehen verwendet.
Der G94 Plandrehzyklus dient einfachem Plandrehen (Einhub), mehrfache Durchgänge sind durch zusätzliche Z-Achs-Positionen möglich.
Verwandt: Fanuc G72 Plandreh-Festzyklus
Fanuc G94 Plandrehzyklus ist einfach zu programmieren. Parameter:
G94 X… Z…
X: Endpunkt X-Achse.
Z: Endpunkt Z-Achse.
CNC-Programmcode mit Fanuc G94 Plandrehzyklus
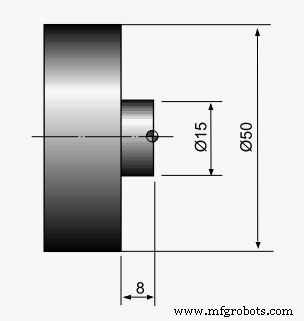
N10 G50 S2500
N20 G96 S180 M03
N30 T0100
N40 G00 X55.0 Z2.0 T0101
N50 G94 X15.0 Z-2.0 F0.2
N60 Z-4.0
N70 Z-6.0
N80 Z-8.0
N90 G00 X200.0 Z200.0 T0100
N95 M30
Erklärung des CNC-Programmcodes mit Fanuc G94 Plandrehzyklus
N40: Startposition des Werkzeugs.
N50: X- und Z-Werte mit G94 sind Zielwerte für den Plandrehhub.
N60: G94 ist modal – bleibt aktiv bis Abbruch durch gegensätzlichen G-Code (G00, G01 etc.). Da nur Z-Wert angegeben, führt G94 zweiten Plandrehhub mit gleichem X, neuem Z (-4.0) aus.
N70: Dritter Hub bei Z-6.0
N80: Vierter Hub bei Z-8.0
N90: G00 bricht G94 ab. Werkzeug fährt schnell auf X200 Z200.
CNC-Maschine
- Fanuc G76 Gewindeschneidzyklus meistern: Umfassender Leitfaden für CNC-Programmierer
- Fanuc G75 Nutenzyklus meistern: Schritt-für-Schritt CNC-Programmierbeispiel
- Fanuc G73 Konturfolgzyklus: CNC-Programmierbeispiel & Anleitung
- Fanuc G72 Plandrehzyklus meistern: Komplettanleitung & Programmiertipps
- Fanuc G75 Nutenzyklus für präzise CNC-Operationen meistern
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- Fanuc G20: Zollbasiertes CNC-Programmieren meistern – Praktisches Beispiel
- Komplette Fanuc G-Code Referenz – Alle Befehle erklärt
- Fanuc G92 Gewindezyklus meistern: Einfache Programmierung & präzise Steuerung
- Einsteigerfreundliches Fanuc CNC-Drehprogrammierbeispiel – Gerade, Kegel & Bogen