



Sinumerik G90 Absolutpositionierung meistern: AC-Befehle erklärt
G90 Absolutmaße oder Absolutprogrammierung ist ein modaler G-Code. Siemens Sinumerik bietet AC (nicht-modale Absolutmaße) an, um einzelne Achsen absolut zu positionieren.
Vollständigen Artikel lesen: Sinumerik Absolutmaße G90 Modal und AC Nicht-modal Befehl.
Absolutmaße (Absolutprogrammierung)
Mit Absolutmaßen oder Absolutprogrammierung beziehen sich die programmierten Positionen immer auf den Nullpunkt des aktuell gültigen Koordinatensystems (Werkstücknullpunkt).
Das folgende CNC-Programmbeispiel zeigt die Verwendung folgender Siemens Sinumerik Befehle:
- G90 Modaler Absolutmaße-Befehl
- AC Nicht-modaler Absolutmaße-Befehl
Absolutmaße Programmbeispiel
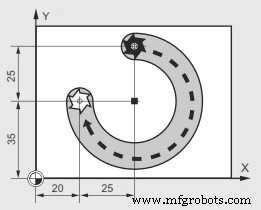
Sinumerik Mill Program
N10 G90 G0 X45 Y60 Z2 T1 S2000 M3 ; Modale Absolutmaße aktiv N20 G1 Z-5 F500 ; Kreisinterpolation, Kreismittelpunkt in Absolutmaßen. N30 G2 X20 Y35 I=AC(45) J=AC(35) N40 G0 Z2 N50 M30
Da nicht-modale Absolutmaße (AC) für Spindelpositionierung (SPOS, SPOSA) und Interpolationsparameter (I, J, K) möglich sind.
Nutzt dieses Programm AC nicht-modale Absolutmaße für den Kreismittelpunkt.
CNC-Maschine
- CNC-Fräsen Beispiel: G90 Absolut, G91 Inkremental & Kreisbogen G02/G03 Interpolation
- Einsteigerleitfaden G-Code Fräsen: Praktisches Beispielprogramm
- Sinumerik L93 Nutenzyklus: CNC-Beispielprogramm für Nutenbearbeitung
- Absolutmaße meistern: G90 Modal & AC Nicht-Modal Befehle bei Siemens Sinumerik
- G90 vs G91: Absolute und inkrementelle Koordinaten in der Hust CNC-Fräsen-Programmierung
- Sinumerik CYCLE82 Bohr- & Senkbohrzyklus meistern: Schritt-für-Schritt Beispiel
- Sinumerik 810 CNC-Fräsen: Radius & Fase programmieren – Schritt-für-Schritt-Beispiel
- Sinumerik 810 CNC-Fräsen-Programmierung: Radius & Fase beherrschen
- Siemens Sinumerik 4-Achs-Fräprogramm: Praktisches CNC-Beispiel
- CNC-Fräsen Programmierung: G90 Absolut & G91 Inkremental – Übungsbeispiel