



Sinumerik L93 Nutenzyklus: CNC-Beispielprogramm für Nutenbearbeitung
CNC-Programmierbeispielcode, der zeigt, wie man den Sinumerik L93 Nutenzyklus programmiert.
Sinumerik L93 Nutenzyklus
Der Sinumerik L93 Nutenzyklus ermöglicht die Bearbeitung von Nuten oder Ausnehmungen.
Der Sinumerik Nutenzyklus L93 erlaubt die Bearbeitung von:
- Längsnuten.
- Außennuten.
- Innennuten.
Sinumerik L93 Nutenzyklus Programmbeispiel
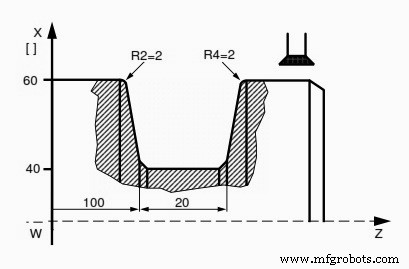
Sinumerik L93 Recessing Cycle Program Example
%1 N05 G95 G0 X65 Z105 D03 T03 S500 M04 N10 G01 F0.2 N15 R10=0 R21=60 R22=100 R23=-1 N20 R24=1 R25=1 R26=5 R27=20 N25 R28=0 R29=10 R30=-2 R31=40 N30 R32=2 R33=-2 R34=2 R35=15 N35 L93 P1 N40 G0 X100 Z200 N45 M30
Fanuc G04 Verweilbefehl meistern für präzises CNC-Timing
Sinumerik L93 Nutenzyklus – Präzises Nutenstechen auf 810/820 T CNC
CNC-Maschine
- Fanuc G75 Nutenzyklus meistern: Schritt-für-Schritt CNC-Programmierbeispiel
- Fanuc G73 Konturfolgzyklus: CNC-Programmierbeispiel & Anleitung
- Fanuc G90 Drehzyklus: CNC-Programmbeispiel für effiziente Drehoperationen
- Haas G71 Schruppzyklus Programmbeispiel für Innenbearbeitung
- CNC-Fräsen-Beispiel: G81 Bohr-Festzyklus meistern
- Fanuc CNC G81 Bohrzyklus Programm – Schritt-für-Schritt Beispiel
- Umfassendes Fanuc G94 Plandrehzyklus Beispiel für CNC-Bearbeitung
- Fanuc G72 Plandrehzyklus Demo – Schritt-für-Schritt CNC Programmieranleitung
- Fanuc G72 Plandrehzyklus: Einzeiler-CNC-Programm Tutorial
- L930 Rundtischfräsen Programm für Sinumerik 840/840C CNC-Maschinen