



CNC-Bohren optimieren: G81-Zyklus auf Rasterplatte – Praktisches Beispielprogramm
CNC-Werkstätten bearbeiten vielfältige Bauteile, die CNC-Fachkräfte programmieren und fertigen. Doch ein CNC-Programmierer sollte auch neue und wirtschaftliche Fertigungswege kennen und anwenden.
Das folgende CNC-Programmierbeispiel lässt sich auf verschiedene Arten realisieren. Die hier gezeigte Methode nutzt den G81-Bohrzyklus im G91-Inkrementalmodus, was die Programmierung erheblich vereinfacht.
Fanuc-Steuerungen verwenden K zur Wiederholung des G81-Bohrzyklus.
Haas-Steuerungen verwenden L zur Wiederholung des G81-Bohrzyklus.
Das folgende Programm ist für eine Haas-Maschine geschrieben, lässt sich aber leicht für Fanuc-Steuerungen umsetzen.
Weitere CNC-Programmierbeispiele mit derselben Technik für Fanuc-Steuerungen:
- G81 Bohrzyklus – Wiederholbohren im G91-Inkrementalmodus Beispielcode
- Wiederholbohren mit G81 Bohrzyklus und G91 Beispielprogramm
CNC-Programm: Rasterplatte bohren
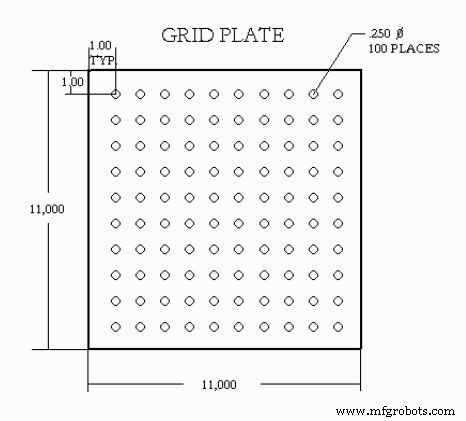
Rasterplatte bohren mit G81 Bohrzyklus
03400 (Rasterplatte bohren) T1 M06 G00 G90 G54 X1.0 Y-1.0 S2500 M03 G43 H01 Z.1 M08 G81 Z-1.5 F15. R.1 G91 X1.0 L9 G90 Y-2.0 (Oder im G91 bleiben und Y-1.0 wiederholen) G91 X-1.0 L9 G90 Y-3.0 G91 X1.0 L9 G90 Y-4.0 G91 X-1.0 L9 G90 Y-5.0 G91 X1.0 L9 G90 Y-6.0 G91 X-1.0 L9 G90 Y-7.0 G91 X1.0 L9 G90 Y-8.0 G91 X-1.0 L9 G90 Y-9.0 G91 X1.0 L9 G90 Y-10.0 G91 X-1.0 L9 G00 G90 G80 Z1.0 M09 G28 G91 Y0 Z0 M30
Im obigen CNC-Programm wird G90 (Absolutprogrammierung) beim Start einer neuen Bohrreihe verwendet. Zwar ließe sich auch G91 (Inkrementalprogrammierung) nutzen, doch G90 macht das Programm leichter lesbar, verständlicher und einfacher zu debuggen (falls etwas schiefgeht).
CNC-Maschine
- Effizientes Pflichtbohren auf Fanuc-CNC-Drehmaschine mit G74 Zyklus
- Plan-Nutstoßen mit G74 Tiefbohrzyklus in der CNC-Programmierung
- G81 Bohrzyklus mit G91 Inkrementalmodus meistern: Praxisbeispiel für Wiederholbohrungen
- Beispielprogramm: G81 & G83 Bohrzyklen mit G98/G99 Rückziehebenen
- CNC-Fräsen-Beispiel: G81 Bohr-Festzyklus meistern
- Fanuc CNC G81 Bohrzyklus Programm – Schritt-für-Schritt Beispiel
- Umfassendes CNC-Fräsen Beispielprogramm – G-Code Tutorial & Erklärung
- CNC-Nutenfräsen Einsteigerprogramm: Einfaches Beispiel & Schritt-für-Schritt Anleitung
- CNC Beispielprogramm: G83 Peckbohren mit G70 Bolzenlochkreis für gleichmäßig verteilte Tiefbohrungen
- ECS G81/3: 3-Schichten-Bohrzyklus – Effizientes Mehrzonen-Lochbohren