



G82 Bohrzyklus mit Dwell meistern – CNC-Fräsen Beispielprogramm
Der G82-Bohrzyklus mit Dwell (Verweilzeit) eignet sich für normales Bohren, wenn der Bohrungsgrund präziser bearbeitet werden muss.
Wenn Sie lediglich einen Bohrzyklus ohne Verweilzeit am Bohrungsgrund benötigen, ist der G81-Bohrzyklus ein großer Zeitsparer.
Das folgende CNC-Programmierbeispiel veranschaulicht die Anwendung des G82-Bohrzyklus.
G82 Bohrzyklus CNC-Fräsen Beispielprogramm
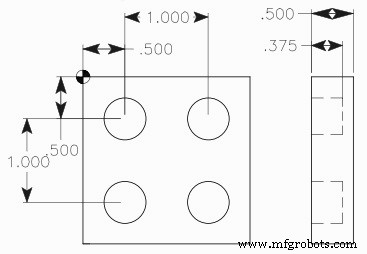
G82 Bohrfestzyklus mit Dwell CNC-Fräsen Beispielprogramm
O10076 N10 T11 M06 N20 G90 G54 G00 X0.5 Y-0.5 N30 S1200 M03 N40 G43 H11 Z1. M08 N50 G82 G99 Z-0.375 P1 R0.1 F7.5 N60 X1.5 N70 Y-1.5 N80 X0.5 N90 G80 G00 Z1. M09 N100 G53 G49 Z0. M05 N110 M30
Hinweis N50 – CNC-Maschinen mit Fanuc-Steuerung verwenden P1000 statt P1, das für Haas-CNC-Maschinen gilt.
Fanuc G83 Gewindebohrzyklus – Leitfaden für Tieflochbohren
Umfassende Hurco Drehmaschinen G-Code Referenz für Dual-Screen & Max Konsolen
CNC-Maschine
- Fanuc G75 Nutenzyklus meistern: Schritt-für-Schritt CNC-Programmierbeispiel
- Fanuc G20: Zollbasiertes CNC-Programmieren meistern – Praktisches Beispiel
- Fanuc G90 Drehzyklus: CNC-Programmbeispiel für effiziente Drehoperationen
- G75 Nutenzug-Zyklus: CNC-Programmierbeispiel & Anleitung
- Beispielprogramm: G81 & G83 Bohrzyklen mit G98/G99 Rückziehebenen
- CNC-Fräsen-Beispiel: G81 Bohr-Festzyklus meistern
- Fanuc CNC G81 Bohrzyklus Programm – Schritt-für-Schritt Beispiel
- CNC-Fräsenmaschine Programmierung: Einsteigerfreundliches Beispiel
- Umfassendes Fanuc G94 Plandrehzyklus Beispiel für CNC-Bearbeitung
- ECS G82 Bohrzyklus mit Verweilzeit für Spanbruch