



Umfassender Osai GTL Programmierleitfaden für CNC-Fachleute
Osai GTL Programmierbeispiel für CNC-Fachleute, die an Maschinen mit Osai 10 Series Steuerungen arbeiten.
Osai GTL Programmierbeispiel
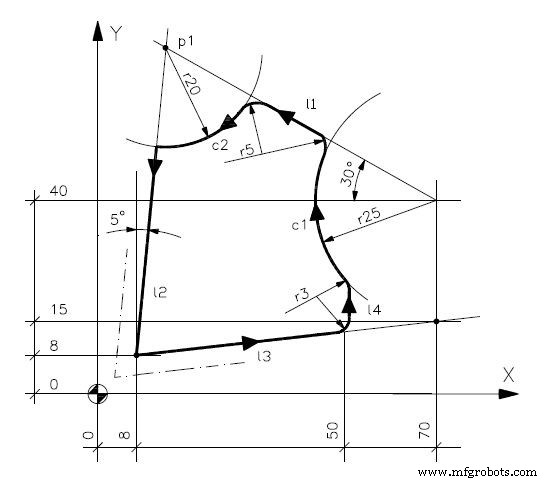
N1 (DIS,"EXAMPLE GTL")
N2 l1=X70Y40,a150
N3 l2=X8Y8,a-95
N4 p1=l1,l2
N5 l3=X8Y8,X70Y15
N6 l4=X50Y,a90
N7 c1=I70J40 r-25
N8 c2=p1,r-20
N9 F250 S800 T1.1 M6M3
N10 GXY
N11 Z-10
N12 G21G42l2
N13 l3
N14 r3
N15 l4
N16 r3
N17 c1
N18 r5
N19 l1
N20 r5
N21 c2s2
N22 l2
N24 G20 G40 l3
N25 GZ2
N23 XY M30
Siemens Sinumerik meistern: DIAMOF, DIAMON & DIAM90 CNC-Drehbefehle
Kompletter Leitfaden zu Mori Seiki G-Codes & M-Codes für CNC-Fachkräfte
CNC-Maschine
- Einsteigerfreundliche CNC-Drehprogrammierung: Einfaches Konturbeispiel
- CNC-Programmierung für Einsteiger: Praktisches Lernbeispiel mit Bohrbuchse
- Schritt-für-Schritt CNC-Drehprogrammierung: Fase, Kegel, Nut & Bogen
- Einsteigerfreundliches Fanuc CNC-Drehprogrammierbeispiel – Gerade, Kegel & Bogen
- G76 Gewindezyklus meistern: CNC-Gewindeschneiden Leitfaden
- Schritt-für-Schritt CNC-Bearbeitungszentrum Programmierung für Einsteiger
- CNC-Bogenprogrammierung meistern: G02 & G03 verbundene Bögen – Beispiel
- Sinumerik 810 CNC-Fräsen-Programmierung: Radius & Fase beherrschen
- Vertikales Bearbeitungszentrum: CNC-Programmierleitfaden für Einsteiger
- Drahterodieren (Wire EDM) Programmierung: Kompletter CNC-Leitfaden für Dreher