



Osai GTL Geometrische Programmierung Demo: Fortgeschrittenes High-Level-Beispiel
Osai 10 Series Programmbeispiel mit Osai GTL (High Level Geometric Programming Language).
Osai High Level Geometric Programming (GTL) Beispiel
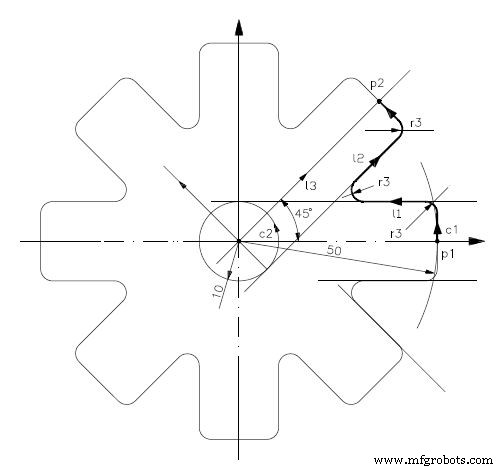
Profilwiederholungen ausgeführt mit 2 Schnitten
N1 (DIS,"GTL EXAMPLE WITH ROTATION") N2 F...S...T2.2 M6 N3 MSA=2 N4 p1=X50 Y0 N5 c1=I0 J0 r50 N6 c2=I0 J0 r10 N7 l1=c2,a180 N8 l3=X0 Y0,a45 N9 l2=c2,a45 N10 p2=l3,c1,s2 N11 GX60 Y0 N12 Z-2 "START" N13 N14 E25=0 N15 (RPT,8) N16 (ROT,E25) N17 G21 G42 p1 N18 c1 N19 r3 N20 l1 N21 r-3 N22 l2 N23 r3 N24 c1 N25 G20 G40 p2 N26 E25=E25+45 N27 (ERP) N28 (ROT,0) "END" N29 N30 MSA=0 N31 (EPP,START,END) N32 GZ20 N33 XY M30
Benutzerdefiniertes Fanuc-Makro für präzises Tiefbohren auf Drehmaschinen
Umfassender Osai CNC GTL Programmierleitfaden: Schritt-für-Schritt-Beispiel
CNC-Maschine
- Einsteigerfreundliche CNC-Drehprogrammierung: Einfaches Konturbeispiel
- CNC-Programmierung für Einsteiger: Praktisches Lernbeispiel mit Bohrbuchse
- Schritt-für-Schritt CNC-Drehprogrammierung: Fase, Kegel, Nut & Bogen
- Einsteigerfreundliches Fanuc CNC-Drehprogrammierbeispiel – Gerade, Kegel & Bogen
- G76 Gewindezyklus meistern: CNC-Gewindeschneiden Leitfaden
- Schritt-für-Schritt CNC-Bearbeitungszentrum Programmierung für Einsteiger
- CNC-Bogenprogrammierung meistern: G02 & G03 verbundene Bögen – Beispiel
- Sinumerik 810 CNC-Fräsen-Programmierung: Radius & Fase beherrschen
- Vertikales Bearbeitungszentrum: CNC-Programmierleitfaden für Einsteiger
- Drahterodieren (Wire EDM) Programmierung: Kompletter CNC-Leitfaden für Dreher