



NUM 760 CNC-Drehmaschine: Konturdrehen & Nutstechen – Vollständiges G-Code-Beispiel
Vollständiges Programmbeispiel für NUM CNC-Drehmaschinen: Zuerst wird die Außenkontur gedreht, dann wird mit einem separaten Werkzeug eine Nut gestochen.
- NUM CNC-Drehmaschine G-Codes
- NUM CNC-Drehmaschine M-Codes
NUM 760 T Programmbeispiel
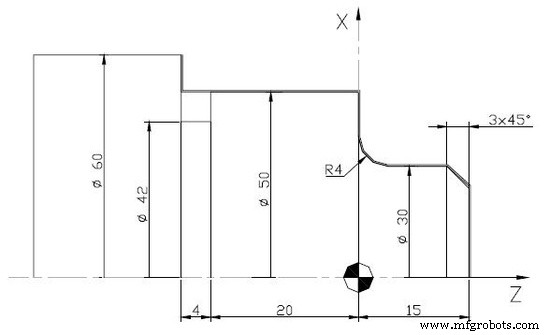
%159
N1 (AXE)
N10 G90 G71 G80 G40 G92 S3000
N20 G0 G52 X0 Z0 (FINISHING CONTOUR)
N30 T1 D1 M6 (TOOL#1)
N40 G95 F0.08
N50 G97 S800
N60 M3 M42
N70 G0 X66 Z-24
N80 G96 S80
N90 G1 G41 X50 Z-24 M8
N100 Z0
M110 X38
N120 G3 X30 Z4 R4
N130 G1 X12
N140 X24 Z15
N150 X0 M9
N160 G97 S800
N170 G0 G40 X0 Z17
N180 G0 G52 X0 Z0 (Groove)
N190 T4 D4 M6 (Tool#4)
N200 G95 F0.05
N210 G0 X66 Z-24
N220 G96 S25
N230 G1 X42 M8
N240 G97 S800
N250 G0 X64 M9
N260 G0 G52 X Z0 M5
N270 M2
Programmstruktur
1. Initialisierung & Fertigkontur (FINISHING CONTOUR) – N10-N170
- N10: Absolut (G90), Metrisch (G71), Zyklen aus (G80), Korrektur aus (G40), Drehzahlbegrenzung 3000 U/min
- N20: Nullpunktversatz X0 Z0 (Werkstücknullpunkt)
- N30-N60: Werkzeug T1 (Fertigwerkzeug), Vorschub 0.08 mm/U, Drehzahl 800 U/min (G97), Spindel rechts (M03), Hochdruckkühlmittel (M42)
- N70-N90: Anfahren X66 Z-24, Konstante Schnittgeschwindigkeit 80 m/min (G96), G41 (Radiuskorr. links) einschalten, Kühlmittel (M8)
- N100-N150: Konturbearbeitung: Längs (Z0), Plan (X38), Radius G3 R4, weitere Längs/Plan-Bewegungen
- N160-N170: Korrektur aus (G40), Parkposition
2. Nutstechen (Groove) – N180-N270
- N180: Nullpunktversatz zurücksetzen
- N190: Werkzeug T4 (Nutstechwerkzeug), Vorschub 0.05 mm/U
- N210-N220: Anfahren, G96 S25 (niedrige Schnittgeschwindigkeit für Nutstechen?)
- N230: Nutstechbewegung: G1 X42 (radialer Schnitt)
- N240-N250: Rückzug, Drehzahl zurück auf 800 U/min
- N260-N270: Nullpunktversatz zurücksetzen (Typo im Original:
G52 X Z0→ korrekt:G52 X0 Z0), Spindel aus, Programmende
NUM 760 Besonderheiten
- G52 X0 Z0: Setzt den Werkstücknullpunkt (wie G54 bei Fanuc/Siemens)
- G92 S3000: Maximale Spindeldrehzahl begrenzen
- M42: Hochdruckkühlmittel ein (maschinenspezifisch)
- G96/G97: Konstante Schnittgeschwindigkeit / Konstante Drehzahl
Hinweis: Der Code enthält einen möglichen Tippfehler in N260 (G52 X Z0 statt G52 X0 Z0).
NUM CNC-Fräsprogramm: Außenkontur-Schneiden mit Durchgangsbohrung & Senkbohrung
Fanuc Batteriewechsel-Anleitung – Schnell & Sicher für Serie 15i/150i
CNC-Maschine
- Fanuc G75 Nutenzyklus meistern: Schritt-für-Schritt CNC-Programmierbeispiel
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- Fanuc G20: Zollbasiertes CNC-Programmieren meistern – Praktisches Beispiel
- Kegeldrehen mit G90 Modalzyklus meistern: CNC-Programmierleitfaden
- Fanuc G90 Drehzyklus: CNC-Programmbeispiel für effiziente Drehoperationen
- Haas CNC M97 Lokale Unterprogramm-Aufrufe meistern: Schritt-für-Schritt Beispiel
- CNC Drehmaschinen Bohrzyklus Beispiel: Sinumerik CYCLE81 für effizientes Bearbeiten
- CNC-Programmiergrundlagen: Schritt-für-Schritt Tutorials & Beispielcode
- CNC-Drehzentrum Programmierung Tutorial: Schritt-für-Schritt Beispiel für Einsteiger
- Optimierte Sinumerik CYCLE95 Konturintegration im Aufrufprogramm