



ECS G87 Bohrzyklus mit Ausklinken – Vollständige Übersicht & Einrichtung
ECS G87 Bohren mit Ausklinken Zyklus
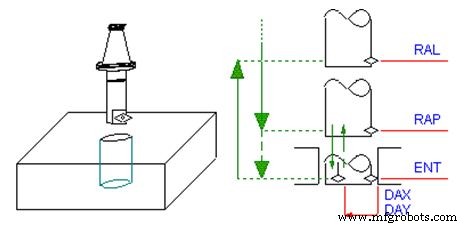
Dieser Zyklus unterscheidet sich vom "Bohren mit Spindelhalt" G86 dadurch, dass in diesem Fall, wenn das Werkzeug die ENT Quote erreicht, die Spindel nicht nur gestoppt, sondern in eine bestimmte Position orientiert (durch M19-Funktion), mit einer Bewegung in X und Y ausgeklinkt und schließlich im Eilgang zur RAL Quote bewegt wird.
Die Zyklus-Dateneingabe wird im MDI- und Edit-Modus durch folgende Tastenfolge aktiviert:
Programmierung
G87 <ENT=..> <RAP=..> <RAL=..> <DAX=..> <DAY=..>
Parameter
| Parameter | Beschreibung |
|---|---|
| ENT | Tiefe, die mit Arbeitsvorschub erreicht wird |
| RAP | Quote, die zu Beginn des Zyklus im Eilgang erreicht wird |
| RAL | Rückzugsquote, die im Eilgang mit gestoppter, orientierter und ausgeklinkter Spindel erreicht wird. |
| DAX | Inkrementelle Ausklinkbewegung entlang X |
| DAY | Inkrementelle Ausklinkbewegung entlang Y |
ECS G89 Bohrzyklus mit Verweilzeit: Schritt-für-Schritt-Anleitung
ECS G86 Bohrzyklus mit Spindelhalt-Funktion
CNC-Maschine
- Effizientes Kegelgewinden mit G92: Vollständiger CNC-Leitfaden
- ECS G89 Bohrzyklus mit Verweilzeit: Schritt-für-Schritt-Anleitung
- ECS G86 Bohrzyklus mit Spindelhalt-Funktion
- ECS G85 Bohrzyklus – Optimierter Werkzeugrückzug & Präzisionsbohren
- ECS G84 Gewindeschneidenzyklus: Einrichtung und Optimierung für Fräsmaschinen
- ECS G83/r Tiefbohrzyklus mit Verweilzeit für effizienten Spanbruch
- ECS G83 Tiefbohr- und Ausräumzyklus: Präzises, effizientes Lochbohren
- ECS G82 Bohrzyklus mit Verweilzeit für Spanbruch
- ECS G81/3: 3-Schichten-Bohrzyklus – Effizientes Mehrzonen-Lochbohren
- ECS G81 Standard-Bohrzyklus: Präzise Dateneingabe & Parametereinstellungen