



Okuma G76 Feinbohrzyklus – Präzises Bohren & Parametereinstellung
Okuma G76 Feinbohrzyklus
G76 Feinbohrzyklus
Programmierung
G76 X__Y__Z__R__Q__(I__J__) P__F__
Parameter
| Parameter | Beschreibung |
|---|---|
| X,Y | Koordinatenwerte der Bohrungsposition |
| Z | Bohrungsbodenniveau |
| R | Punkt R Niveau |
| Q | Versatzbetrag (siehe Erklärung unten.) |
| I,J | Versatzbetrag (siehe Erklärung unten.) |
| P | Verweilzeit am Bohrungsboden |
| F | Vorschub |
Bearbeitungsablauf
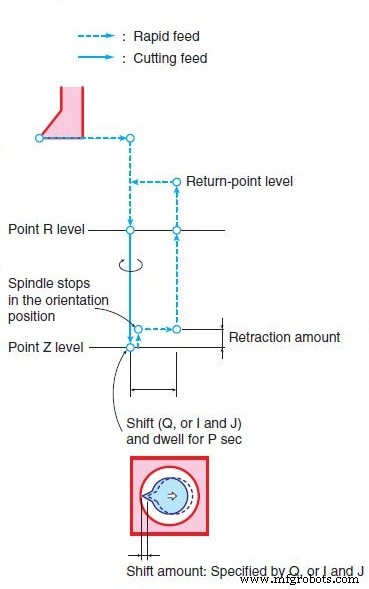
(1) Positionierung entlang der X- und Y-Achse im Eilgang
(2) Positionierung auf Punkt R Niveau im Eilgang
(3) Bohren bis zum Punkt Z Niveau mit dem angegebenen Schnittvorschub bei Vorwärtsdrehung der Spindel
(4) Verweilen am Punkt Z Niveau für P Sekunden, Rückzug um den bei SHIFT DIRECTION AND AXIS IN G76, G87 des NC-Optionsparameters (FESTER ZYKLUS) eingestellten Betrag, dann Spindelhalt in Orientierungsposition. Danach versetzt sich das Werkzeug um den Versatzbetrag Q in die Richtung, in der sich das Werkzeug von der bearbeiteten Werkstückinnenfläche entfernt.
(5) Rückkehr zum Rückzugspunktniveau im Eilgang
(6) Werkzeug versetzt sich in Werkzeugrichtung um den Versatzbetrag Q zurück, dann startet die Spindel im Uhrzeigersinn.
Details
Rückzugsbetrag am Punkt Z Niveau
Der Betrag, um den die Z-Achse vom Punkt Z Niveau nach oben zurückzieht, wird bei SHIFT DIRECTION AND AXIS IN G76, G87 des NC-Optionsparameters (FESTER ZYKLUS) eingestellt.
Versatzbetrag
a. Q wird verwendet, um den Versatzbetrag anzugeben, wenn die Zyklusachse durch die Einstellung bei SHIFT DIRECTION AND AXIS IN G76, G87 des NC-Optionsparameters (FESTER ZYKLUS) als Z-Achse festgelegt ist. Der einzustellende Wert muss immer positiv sein. Die Richtung für die Versatzbewegung, +X, -X, +Y oder -Y, sollte zuvor über einen Parameter eingestellt werden. Beachten Sie, dass ein Q-Wert modale Daten ist und Adresse Q auch in den G73- und G83-Zyklen verwendet wird. Ein Q-Wert hat Vorrang vor I- und J-Werten.
b. I und J werden verwendet, um den Versatzbetrag anzugeben, wenn die Ebene mit G17, G18 oder G19 gewählt wird. Die Beziehung zwischen dem Ebenenwahl-G-Code und den zu verwendenden Adressen ist unten dargestellt.
G17 I, J
G18 K, I
G19 J, K
Für die Adressen I, J und K werden alle Werte als inkrementelle Werte eingestellt. Die Versatzrichtung ist immer im Maschinencoordinatensystem definiert.
c. Wenn der Versatzbetrag nicht durch Q oder I und J angegeben wird, tritt ein Alarm auf.
CNC-Maschine
- Fanuc G76 Gewindeschneidzyklus meistern: Umfassender Leitfaden für CNC-Programmierer
- Kegelgewinde auf Fanuc G76 CNC-Drehmaschinen meistern
- Gewinde-Einschnittwinkel mit Fanuc G76 meistern: Flankeneinschnitt, Radial & Varianten
- Fanuc G76 Gewindezyklus meistern: Kompletter Leitfaden für CNC-Zerspaner
- Effizientes Mehrstartgewindeschneiden auf Fanuc CNC mit G76 Zyklus
- Müheloses CNC-Gewindeschneiden mit Mach3 Turn G76 Festzyklus
- ECS G89 Bohrzyklus mit Verweilzeit: Schritt-für-Schritt-Anleitung
- ECS G87 Bohrzyklus mit Ausklinken – Vollständige Übersicht & Einrichtung
- ECS G86 Bohrzyklus mit Spindelhalt-Funktion
- ECS G85 Bohrzyklus – Optimierter Werkzeugrückzug & Präzisionsbohren