



Unrunddrehen: Eine neue Ära für die Getriebeherstellung
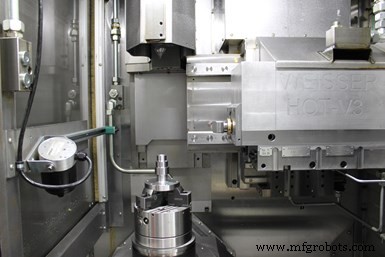
Weissers Hyperspeed Oval Turning (HOT) „Unrund“ Bearbeitungseinheit ermöglicht Hart- und Weichbearbeitung von Kolben für Verbrennungsmotoren aus Aluminium und Stahl, gehärteten Nockenwellen, Polygonprofilen oder -formen und Kraftstoffpumpen für Automobile, unter anderen Anwendungen.
Automobilgetriebe entwickeln sich weiter. Sie verwenden weiterhin Keil- und Schrumpfverbindungen für interne Wellenkomponenten. Reiner Jörg, leitender Ingenieur der F&E-Abteilung des Werkzeugmaschinenherstellers Weisser in Süddeutschland, sagt jedoch, Polygonkopplungen oder Polygonwellen-Naben-Verbindungen seien eine gute Alternative zu diesen traditionellen Verbindungsmethoden für Getriebekomponenten.
„Polygonkopplungen sind nichts Neues“, sagt er. „Entwickelt, um häufige Ausfallprobleme im Zusammenhang mit Keilen und keilgenuteten Wellenbefestigungen zu beseitigen, ist das allgemeine Polygonsystem eine bewährte überlegene Methode für anspruchsvolle mechanische Verbindungen, die stärker, präziser sind und eine wesentlich längere Lebensdauer haben, da effektive Lastverteilung Punktkontakt praktisch eliminiert, Spannungsermüdung und Verformung minimiert. Das Polygon hat eine größere Drehmomentkapazität als jede andere Wellenbefestigung. Die Kraftübertragung und Belastungswerte sind optimiert und eine kürzere Wellenverbindung kann oft verwendet werden, was wertvollen Platz spart. Weniger beschleunigte Masse in einem kleineren Raum wie Getrieben trägt zur erwähnten Kraftstoffeffizienz bei.“
Dennoch sagt er, Automobilhersteller haben Polygonkopplungen für ihre Getriebe noch nicht übernommen. Ein Grund ist, dass die Teile schwer zu bearbeiten sind. Weisser's Unrunddrehtechnologie könnte das jedoch ändern, indem sie Herstellern ermöglicht, fertige Polygonformen in einer Aufspannung auf einer Maschine zu drehen. Eine solche Fähigkeit kann Unrunddrehen zu einer effizienteren Alternative zu den Profilfräs- und Schleifprozessen machen, die typischerweise zur Herstellung traditioneller Automobilwellen-Naben-Verbindungen verwendet werden.
Seit seiner Einführung 1993 wurde Unrunddrehen für Hart- und Weichbearbeitung von Kolben für Verbrennungsmotoren aus Aluminium und Stahl, gehärteten Nockenwellen, Polygonprofilen oder -formen und Kraftstoffpumpen für Automobile verwendet. Jetzt arbeitet Weisser an mehreren Projekten mit Originalausrüstern (OEMs), um zu demonstrieren, wie eine breitere Einführung dieses Prozesses es machbar machen könnte, traditionelle Wellen-Naben-Verbindungen durch Polygonkopplungen zu ersetzen.
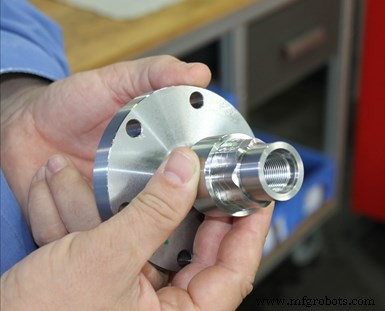
Polygonwellen sind darauf ausgelegt, häufige Ausfallprobleme im Zusammenhang mit Keilen und keilgenuteten Wellenbefestigungen zu beseitigen. Das Polygon hat eine größere Drehmomentkapazität als jede andere Wellenbefestigung. Die Kraftübertragung und Belastungswerte sind optimiert und eine kürzere Wellenverbindung kann oft verwendet werden, um Platz zu sparen.
Zum Beispiel ist das Hyperspeed Oval Turning (HOT) Unrundbearbeitungssystem des Unternehmens eine separate Einheit, die sich in das Vertor Vertikaldrehmaschine des Unternehmens integriert. Ovale oder unrunde Formen werden durch die Interaktion der Werkstückspindelachse mit dem Durchmesser erzeugenden Vorschubachse des Werkzeugs erzeugt.
Die Schneide des Werkzeugs bewegt sich in die gleiche Richtung der X-Achse und senkrecht zur Werkstückspindelachse. Die Schneide kann variabel in dieser gedachten Ebene positioniert werden, um radiale und frontale Konturen oder halbkugelförmige Unrundheit zu erzeugen. Weisser verwendet Linearantriebe statt Kugelgewindetriebe, um die Ovaldreh-Einheiten zu beschleunigen.
Die Leistung des dynamischen Antriebs wird teilweise für die Beschleunigung der Masse und teilweise als die auf die Werkzeugschneide wirkende Kraft während der Bearbeitung benötigt. Das Schneidwerkzeug kann in einer radialen Oszillationsbewegung um bis zu 130 G beschleunigt werden. Dieses Beschleunigungsniveau ist so extrem, dass sogar für die neuesten Siemens und Bosch Rexroth CNCs die meisten Anwendungen Beschleunigungen von nur 30 bis 90 G beinhalten.
„Für eine gegebene Unrundheit ist die maximal zulässige Drehzahl des Werkstücks mit der maximalen Beschleunigung des Werkzeugbits verbunden, wie sie vom oszillierenden Antrieb erzeugt wird. Eine nominelle Beschleunigung von 30 G erleichtert die höchste Genauigkeit und die Erzeugung einer erstklassigen Oberflächenbeschaffenheit“, sagt Jörg.
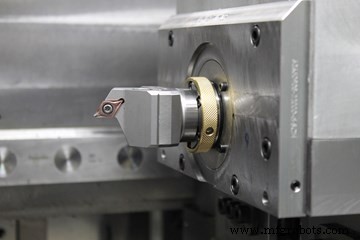
Die Bewegung der Werkzeugschneide ist in Richtung der X-Achse und daher senkrecht zur Werkstückspindelachse. Die Schneide kann variabel in dieser gedachten Ebene positioniert werden, sodass radiale und frontale Konturen oder halbkugelförmige Unrundheit erzeugt werden können.
Trotz der hohen nominellen Beschleunigung sollen spezielle stoßdämpfende Eigenschaften Präzision gewährleisten, indem die auf die Maschinenbasisstruktur ausgeübte Kraft begrenzt wird. „Unser System kompensiert Beschleunigungskräfte, indem es Beschleunigungsarbeit in kinetische Energie umwandelt, sodass Maschinenschwingungen eliminiert und hohe Oberflächenqualitäten erreicht werden“, erklärt Jörg. „Durch die integrierte Schneidkraftkompensation können die resultierenden Schneidkräfte (passive Kräfte) fast vollständig neutralisiert werden.“
Einer von Weissers Kunden fertigt Polygon-Nocken in weniger als einer Minute in einer Aufspannung und vier Drehdurchgängen, einschließlich Planbearbeitung und Fasenoperationen. Bei 1.500 min⁻¹ erzeugt die Unrunddreheinheit einen Vorschub von 0,1 mm pro Umdrehung und eine Schnitttiefe von 0,8 bis 2 mm. Die Teile werden mit einer Genauigkeit von ±10 Mikrometern fertiggestellt.
Ein anderer Kunde, der einen Schritt weiter gegangen ist als viele internationale Wettbewerber, hat bereits eine Polygonkopplung in ein neu entwickeltes Getriebe integriert, unter Verwendung von Weissers HOT-Technologie. „Der Kunde ersetzte die Keilwelle durch eine Polygonwelle im siebten Gang, was die Wellenlänge von 20 auf 12 mm reduzierte, da das Polygon eine größere Drehmomentkapazität als jede andere Wellenbefestigung hat“, sagt Jörg. „So kann eine kürzere Wellenverbindung verwendet werden und wertvoller Platz gespart werden.“ Die Platzeinsparung half, das Übersetzungsverhältnis des ersten Gangs zu optimieren, das mit dem ursprünglichen Design Ermüdungsprobleme hatte.
Indem es seine HOT-Technologie für Polygonwellen-Naben-Verbindungen vorantreibt, hat Weisser bisher rund 100 Maschinen mit integrierter Unrunddreheinheit verkauft. Es bietet jetzt sein Vertor C Vertikaldrehmaschine mit automatischem Werkzeugwechsler an, um noch flexiblere Bearbeitung zu ermöglichen. Laut Jörg wird die erreichbare Genauigkeit derzeit durch die Kapazität der CNC begrenzt. „Wenn Sie Ihre Maschine mit 1.800 min⁻¹ laufen lassen und Ihr Teil mit einer Auflösung von einem Grad mit unserer Unrunddreheinheit bearbeiten wollen, muss der Controller 9.180 Signale pro Sekunde verarbeiten. Wir sprechen von einer Auflösung im Nanosekundenbereich. Das ist der begrenzende Faktor. Aber wir arbeiten daran, diese Systemgrenzen weiter zu begrenzen, um auf Mikrometer-Toleranzniveau zu bearbeiten.“
Industrielle Ausrüstung
- Getriebeöl erklärt: Zweck, Wichtigkeit und Wartungsleitfaden
- Top 3 Trends, die Manufacturing Servitization 2024 antreiben
- Wie eine stärkere „Buy American“-Politik die US-Fertigung ankurbeln könnte
- Wie Digital-Reborn-Hersteller in Industrie 4.0 die Konkurrenz überholen
- Führende Hersteller industrieller Getriebe: Vertrauen durch Zuverlässigkeit & Leistung
- Fagor 8050TC CNC-Drehsteuerung: Intuitiver, trainingsfreier Betrieb für Drehen, Planen & Gewindeschneiden
- CTX 410 & 510: Universal-Drehmaschinen der nächsten Generation
- Präzisions-Schrägbett-Drehzentren für Hochgenauigkeitsbearbeitung
- CNC-Drehmaschinen erweitern: Vom Drehen zum Fräsen & Bohren
- Bearbeitungszentren für Drehoperationen optimieren