



Schweißinspektionsstandards für sicherheitskritische Automobilbaugruppen
Die Einsätze sind hoch für Hersteller von Automobilteilen. Automobilfahrer und -insassen vertrauen darauf, dass Schweißqualität den Bedingungen standhält, für die sie ausgelegt wurde. Ein unentdeckter Fehler während der Fertigung könnte ein Unternehmen verwundbar machen – oder schlimmer, besonders wenn das betreffende Teil für eine Baugruppe „sicherheitskritisch“ ist.
Autositze beispielsweise sind in direktem Kontakt mit Insassen; daher gelten Sitzschweißnähte als sicherheitskritisch. Diese Klassifizierung diktiert ein bestimmtes Protokoll vor der Produktion. Obwohl OEM-Anforderungen variieren, sind sie tendenziell konsistent mit der Industriepraxis und werden mit geringfügigen Unterschieden je nach Teil, Werk und verwendeter Industrieausrüstung umgesetzt. Hier sind die Grundelemente eines Protokolls:
Vorproduktions-Protokoll
- Parameter festlegen – Schweißparameter festlegen und deren Akzeptabilität verifizieren. Dies kann durch Schneiden und Ätzen von Schweißquerschnitten zur Verifizierung der Schweißeindringtiefe (15–20 %) erfolgen.
- Freigabeprozess – Ein definierter Prozess zur Freigabe oder Genehmigung der Produktion, sobald das Obige verifiziert wurde.
- Änderungsmanagement – Änderungen wesentlicher Variablen über bestimmte Grenzwerte hinaus erfordern Re-Validierung durch Schneid- und Ätztests.
- Qualitätssicherung – Zufällige Teile können aus der Produktion für Schneiden und Ätzen in einer von OEM diktierten Frequenz entnommen werden.
Roboterisches Schweißen hat die Teilequalität immens verbessert, indem es Schweißnähte immer an derselben Stelle mit programmierten Schweißparametern platziert. Die Einhaltung der obigen Verfahren hilft, ein qualitativ hochwertiges Schweißprodukt herzustellen. Automobil-OEMs haben sich auf sicherheitskritische Schweißnähte fokussiert, was zu einer Überprüfung einiger Schlüsselelemente führte:
Produktions-Protokoll
- Sicherheit – Verifizieren, dass qualifiziertes Personal Zugriff auf Ausrüstung hat und keine Änderungen vorgenommen werden, die die Qualität negativ beeinflussen.
- Lichtbogenüberwachung – Implementierung eines Lichtbogenüberwachungssystems kann helfen, zu verifizieren, dass der Prozess unter Kontrolle ist, und die Frequenz zerstörender Tests reduzieren. Lichtbogenüberwachung verifiziert, dass Schweißparameter festgelegte Grenzwerte einhalten. Schweißnähte außerhalb der Limits werden für weitere Inspektion markiert.
- Rückverfolgbarkeit – Änderungen und Schweißergebnisse verfolgen und die Fähigkeit bewahren, Datum, Uhrzeit und Seriennummer zu protokollieren, wo Teileänderungen aufgetreten sind.
Bei Yaskawa Motoman nehmen wir uns die Zeit, die Fertigungs- und Rückverfolgbarkeitsanforderungen unserer Kunden kennenzulernen. Über die Jahre haben wir mehrere Software- und I/O-Erweiterungen für unsere Controller entwickelt, die Herstellern zuverlässige, rückverfolgbare Schweißinspektionen ermöglichen.
Sicherheitsfunktionen
Passwort-Funktion
Das Standard-Sicherheitssystem eines mehrstufigen globalen Passworts ist praktisch für mehrere Techniker, die mehrere Roboterzellen in einem Werk warten. Globale Passwörter bergen jedoch das Risiko, unter Werksmitarbeitern geteilt zu werden, ohne Kontrolle darüber, was geändert wird und von wem.
Die Passwort-Funktion von Yaskawas DX-Controller erstellt eine Benutzerdatenbank mit Passwörtern und Sicherheitsfreigabestufen. Benutzer müssen sich einloggen, um den Roboter zu bedienen; die Logging-Funktion protokolliert Benutzername und vorgenommene Änderungen.
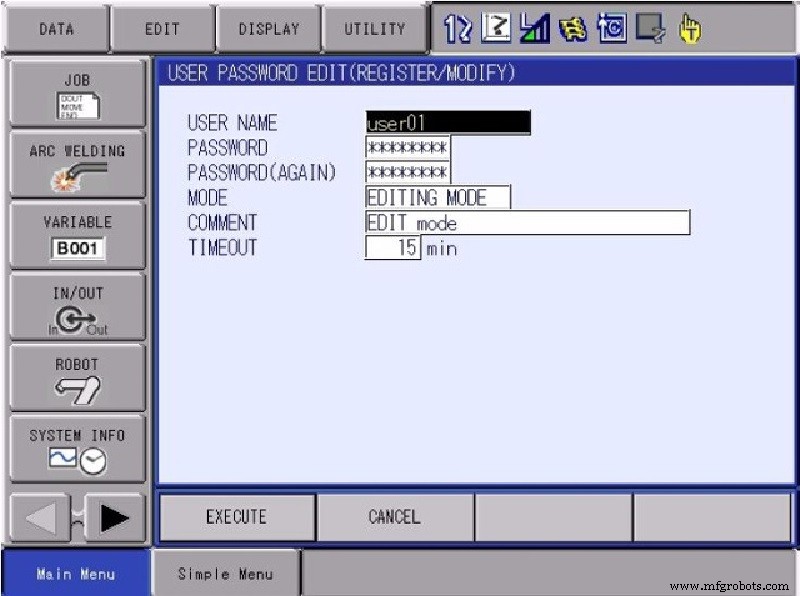
Software wurde dem DX200-Controller hinzugefügt, um Remote-Passwortkontrolle durch SPS zu ermöglichen. Steuerungstechniker können Logik implementieren, um werk-/zellenbasierte Steuerungen zu nutzen, um Benutzer und Logins basierend auf ihren internen Mitarbeiterausweisen oder Sicherheitssystemen remote zu verwalten.
Sicherheitsstufen
- Bedienerebene – Standardmäßig erlaubt diese Basisebene jedem, ein Programm zu bewegen oder durchzuschreiten, aber keine Punkte oder Schweißeinstellungen zu ändern.
- Bearbeiterebene – Erlaubt dem Benutzer, Programme zu erstellen und Schweißeinstellungen zu ändern, aber keinen Zugriff auf Parameter oder höhere Daten.
- Management-Modus – Bietet vollen Zugriff auf Parameter und Wartungsfunktionen.
- Sicherheitsebene – Erlaubt Zugriff auf Einrichtung und Administration der kontrollzuverlässigen Softwarelimits und Sicherheitslogik in DX-Controllern (Functional Safety Unit – FSU).
Was diese Ebenen Benutzern erlauben, zu tun und worauf sie zugreifen können, wird vom System definiert. Die Ebene, auf der das Management den Zugriff kontrolliert, variiert je nach Werkstandort.
Logging-Funktion
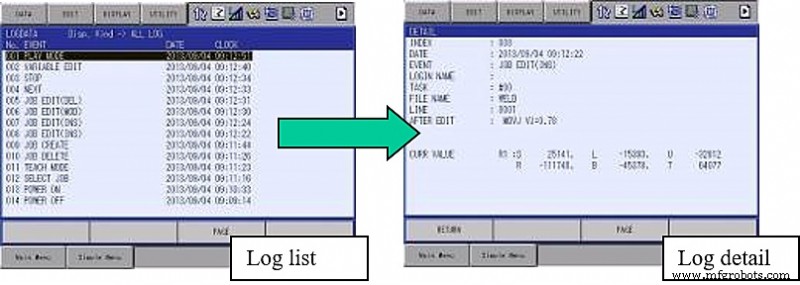
Viele neuere Robotercontroller verfügen über eine Standard-Logging-Funktion, die Änderungen am System nach Datum und Uhrzeit verfolgt. Beispielsweise kann ein Tagschicht-Bediener sehen, ob jemand von der Nachtschicht eine Änderung vorgenommen hat. Der Roboter führt eine lokale Datei der letzten Änderungen, sodass routinemäßiges Datenspeichern ein historisches Protokoll der Benutzeraktivität erstellt. Der Roboter kann auch Passwort-Sicherheit nutzen, die Benutzer zum Einloggen für Änderungen zwingt. Benutzernamen werden ebenfalls bei Änderungen notiert.
Safety Re-Teach Edit Funktion
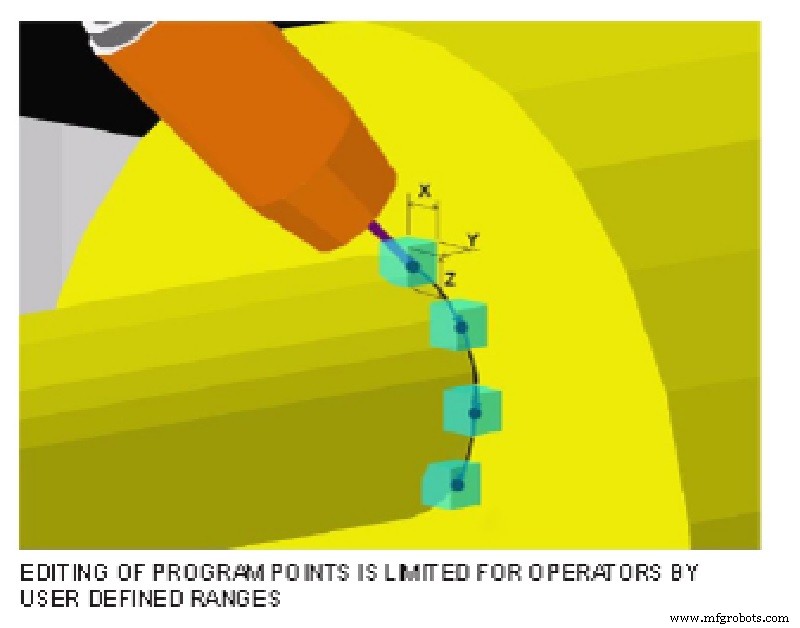
Die Bedienerebene erlaubt Benutzern nicht, Programm-Punkte zu ändern, aber einige Unternehmen erlauben Bedienern oder Erst-Level-Technikern, kleinere Änderungen für Teilvariationen vorzunehmen. Safety Re-Teach erlaubt Bedienerebene-Benutzern, programmierte Punkte innerhalb eines 3D-Bereichs zu modifizieren, der vom Management-Modus definiert wird. Dies wird normalerweise auf wenige Millimeter gesetzt, und ein Manager kann den Winkeländerungsbetrag für Brenner oder externe Achse begrenzen. Bedienerebene-Benutzer können keine Schweißparameter ändern, sodass wesentliche Schweißvariablen nicht geändert werden. Dies vermeidet repetitive zerstörende Tests. Safety Re-Teach kann per Parameter im Management-Modus auf jedem DX-Controller aktiviert werden.
Lichtbogenüberwachung
Als Roboterlieferant, der Schweißsysteme integriert und auf einer Joint-Venture-Historie mit einem Schweißunternehmen aufbaut, hat Yaskawa Motoman umfassende Erfahrung mit Lichtbogenüberwachung. Wir haben unsere Schweißschnittstellen so designed, dass sie Lichtbogenüberwachungsfähigkeiten unterstützen, die Stromquellenhersteller integriert haben.
Die integrierten Funktionen von Miller Insight Centerpoint™ und Lincoln Electric Production Monitoring™ sind vom Roboter-Teach-Pendant zugänglich. WeldCube von Fronius kommuniziert direkt mit der/den Stromquelle(n). Yaskawa und Fronius arbeiten daran, das Überwachungsergebnis in den Schweißer-Statusbits zu melden.

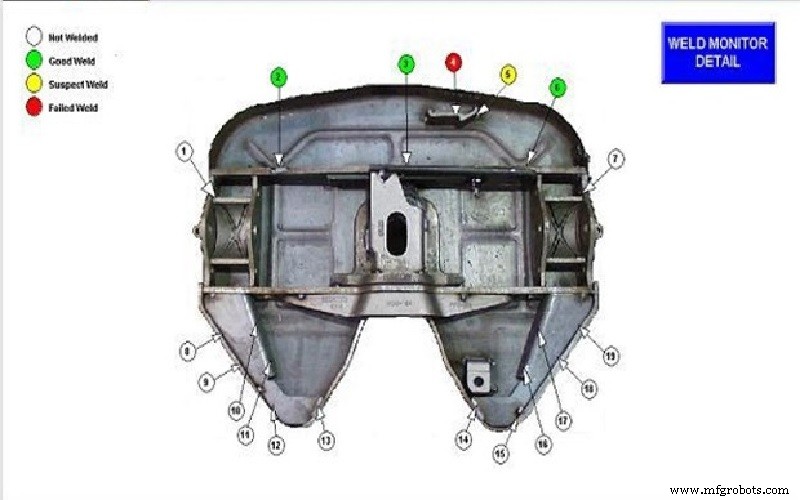
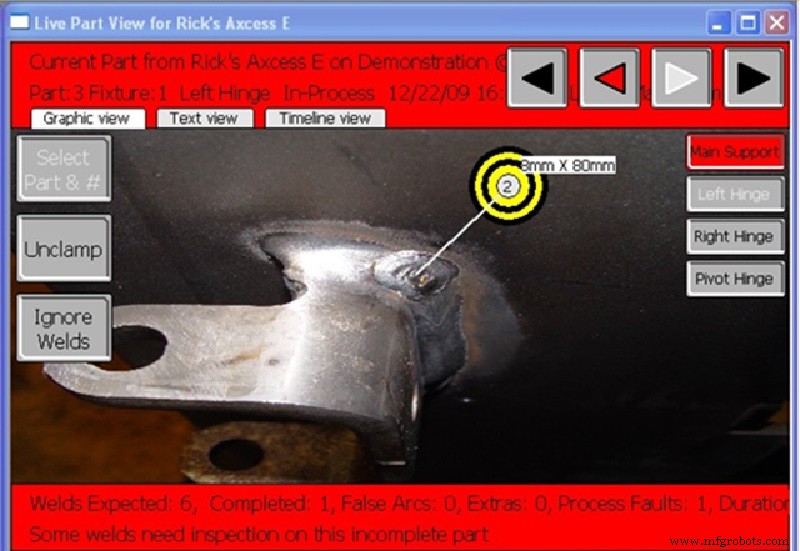
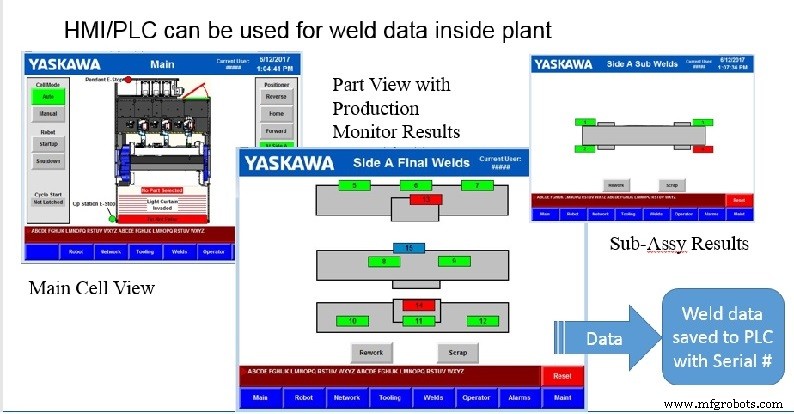
Die Herausforderung, die „sicherheitskritischen“ Mandate zu erfüllen, erfordert auch, Schweißergebnisse aus der Stromquellen-Lichtbogenüberwachung in ein nützliches Format klar darzustellen. Das beste Format ist, Überwachungsergebnisse auf einem Teildiagramm auf einem Roboterzellen-HMI hervorzuheben. So können Schweißstationen-Bediener Unregelmäßigkeiten leicht erkennen und schnell reagieren. Die Bediener müssen die systemmarkierten Schweißnähte mit außerhalb der Limits liegenden Überwachungsergebnissen visuell inspizieren, um zu beurteilen, ob die Schweißnähte konform oder nicht-konform sind.
Während der Robotercontroller den Status des Lichtbogenmonitors lokal auf einem HMI melden kann, bieten Stromquellenhersteller auch Software an, die Überwachungsergebnisse remote via PC oder Cloud-basierte Software meldet.
Miller Insight Centerpoint
Rückverfolgbarkeit
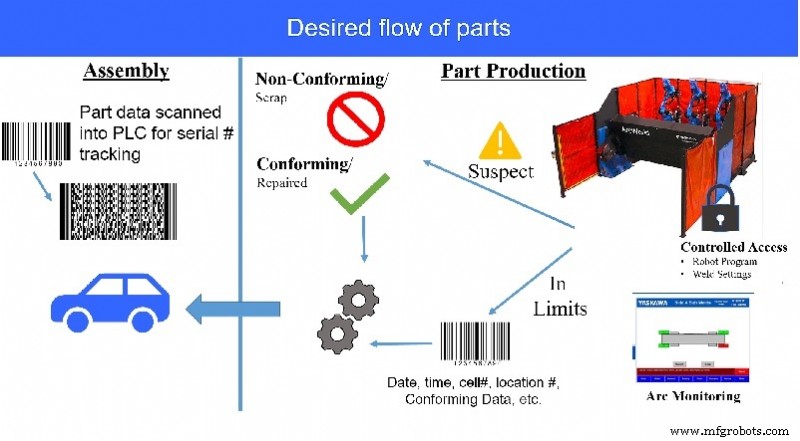
Automobil-OEMs fordern ihre Lieferanten nicht nur auf, gute Teile zu machen, sondern Qualitätsysteme zu implementieren, die „Rückverfolgbarkeit“ bieten – die Schweißergebnisse eines Teils mit seiner Seriennummer verknüpfen. Ziel ist es, zurückzuverfolgen zu einem Punkt in der Produktion, an dem Teile als konform bekannt waren, wenn ein nicht-konformes Teil entdeckt wird.
Um Herstellern bei der Rückverfolgbarkeit zu helfen, müssen die Lichtbogenüberwachungsdaten von der Schweißstromquelle und dem Robotercontroller sowie alle teilbezogenen Daten, die remote abgerufen und letztlich in der SPS geloggt werden müssen, erfasst und mit der Teile-Seriennummer verknüpft werden. Wie man diesen Daten-Mix harmonisiert – und die Schwierigkeit dabei – hängt davon ab, was ein Hersteller out-of-the-box integrieren kann, ohne interne Sicherheitsprotokolle zu kompromittieren.
String-Variablen
Ein Trick ist die Nutzung einer String-Variablen-Erstellungsfunktion vom Robotercontroller, um eindeutige Identifikatoren als Rückverfolgungsmechanismus zu schaffen. Es gibt eine Mischung aus Variablen zum Speichern von Zahlen oder sogar Positionen, und diese variieren basierend auf Format und Ziffernanzahl. String-Variablen können eine Kombination aus Zeichen oder Zahlen bis zu 32 Zeichen Länge sein. Diese können aufgerufen werden, um eine Nachricht auf dem Pendant anzuzeigen oder für andere Zwecke.
Im Fall der Automobilproduktion haben wir diese genutzt, um Seriennummerninformationen für das jeweilige produzierte Teil zu enthalten. Steuerungstechniker können Ethernet-Kommunikation nutzen, um die Werte von einer SPS oder einem Barcode-Leser „zu lesen“ und wir können sie an andere Geräte weitergeben.
Concurrent I/O
Yaskawa Motoman nutzt Concurrent I/O (CIO), um programmierbare Logiksteuerung auszuführen und Daten zwischen Roboter und Stromquelle zu kommunizieren. Während es für Schweißeinstellungen verwendet wird, kann es auch genutzt werden, um Lichtbogenüberwachungsergebnisse zwischen Stromquelle und Roboter zu übergeben. Für Rückverfolgbarkeit haben wir es genutzt, um die Schweißergebnisse für jede Schweißstelle zu konkatenieren und sie mit der Teile-Seriennummer an die Werks-SPS für einen Teiledatensatz zu senden. Wir nehmen auch die Teile-Seriennummer und senden sie an einen Stempel, der die Seriennummer auf Teile graviert, die den Schweißmonitor bestehen.
Kürzlich lieferten wir ein System, das Schweißinspektionsdaten von Lincoln Electric Production Monitor empfängt und sie dem Bediener in einer grafischen Darstellung des Teils präsentiert. Es hebt in Grün oder Rot die Überwachungsergebnisse an jeder Schweißstelle hervor – basierend auf Innerhalb oder Außerhalb der Limits. CheckPoint™ Monitoring (eine externe Software) ist dafür designed, Daten in der Cloud zu speichern. Das CIO ermöglichte sofortigen Zugriff auf die Production Monitor Ergebnisse, sodass sie dem Bediener präsentiert werden konnten, während das Teil produziert wurde.
Implementierung
Der Umgang mit Schweißüberwachungsdaten sollte Produktionskontrolle sowie historische Protokollierung und Rückverfolgbarkeitsanforderungen berücksichtigen. Die entlang des Weges erfassten Daten werden in der Organisation unterschiedlich genutzt, und diese Bedürfnisse sollten für jede Rolle an jedem Schritt berücksichtigt werden.
Während die Nutzung von Schweißüberwachungsdaten es Bedienern auf der Fläche einfach machen sollte, Teilequalität zu verifizieren, können historische Daten von Führungspersonal zur Administration von Qualitätsplänen und Fehlersuche verwendet werden. Sicherheitsfunktionen machen es nahezu unmöglich, von etablierten Protokollen und Parametern abzuweichen, und Lichtbogenüberwachung liefert Echtzeit-Grafikindikatoren für Schweißnähte, die weitere Inspektion benötigen.
Mit der SPS als ultimate Ziel wird teil-spezifische Schweißdaten geloggt, gespeichert und rückverfolgbar. Es mag beträchtliche Vorarbeit erfordern, zur vollständigen Datenharmonisierung zu gelangen; die Ergebnisse sind jedoch vertrauensvolle Kunden und verbesserte Qualität, die auch die Zukunft Ihres Betriebs sichern kann.
Industrieroboter
- Kritische Temperaturen elementarer und Hochtemperatur-Supraleiter (Kelvin)
- Verlässlichkeitsexzellenz: Der Schlüssel zu sichereren, profitableren Betriebsabläufen
- NASAs 10 essenzielle Coding-Regeln für sicherheitskritische Software
- CNC-Dreher-Sicherheit: Wichtige Arbeitsplatzrichtlinien
- Eine sicherere Zukunft bauen: Fortschritt bei intelligenten Lebensmittelsicherheitslösungen
- Warum Flottenmodernisierung Kosten senkt und Nachhaltigkeit fördert
- Wesentliche Strategien für effektive Schweißvorbereitung
- 5 wesentliche Sicherheitstipps für den Schwerlasttransport
- Kritische Sicherheitsrichtlinien für das Schweißen von Kraftstofftanks
- Umfassender Leitfaden zur Schweißnahtprüfung & -prüfung