



Thermoplastische Verbundwerkstoff-Innovation durch RTM für Clean Sky 2 in Spanien vorantreiben
Das EURECAT Centro Tecnológico de Catalunya (EURECAT Technologiezentrum Katalonien, Barcelona, Spanien) ist eine private, gemeinnützige F&E-Organisation mit 11 Standorten, 650 Mitarbeitern und 50 Millionen Euro Jahresumsatz. „Es ist das zweitgrößte F&E-Zentrum in Spanien“, erklärt Angel Lagraña Hernandez, Programmdirektor für den Luft- und Raumfahrtmarkt bei EURECAT. Er erklärt, dass ein Teil von EURECATs Umsatz von der katalanischen Regierung stammt und von dem Rest die Hälfte von privaten Unternehmen – meist kleinen und mittleren Unternehmen (KMU) – kommen muss, während die andere Hälfte öffentlich sein kann, wie das EU-finanzierte Clean Sky 2 Programm. „Wir haben jetzt 18 Clean Sky Projekte“, merkt Lagraña an, „die wir rein auf Basis wettbewerbsfähiger Einreichungen in Reaktion auf Ausschreibungen erhalten haben.“
Beispiele dafür, wie Verbundwerkstoffe in den zahlreichen Zielen und geplanten Technologiedemonstratoren von Clean Sky 2 eine Rolle spielen, umfassen:
- Der Demonstrator der nächsten Generation Multifunktionaler Rumpf – Nutzung von Thermoplasten für sauberere Himmel
- Kreislaufwirtschaft: Verbundwerkstoff-Rumpf für Regionalflugzeuge nimmt Form an
- Nutzung von Motorsport-Expertise für Clean Skys FastCan
„EURECAT ist hochgradig transversaler, arbeitet in Automobil, Schiene und anderen Branchen zusätzlich zu seiner Arbeit in der Luft- und Raumfahrt“, sagt Lagraña. „Es hat auch viele Aktivitäten in IT wie Datenanalyse und Blockchain usw. Composites 4.0 ist einer seiner strategischen Bereiche.“ Innerhalb der Verbundwerkstoffe merkt er an, dass EURECAT hauptsächlich in Out-of-Autoclave (OOA) Technologien arbeitet. „Wir konzentrieren uns auf Thermoplaste und Flüssigpressformen, einschließlich Echtzeit-Prozessüberwachung, einschließlich Überwachung der Glasübergangstemperatur (Tg) des Harzes während der Verarbeitung.“ (Lesen Sie weiter zum Abschnitt COFRARE am Ende dieses Blogs, um mehr über diese Tg-Überwachung zu erfahren.)
EURECATs jüngste verbundwerkstoffbezogene Projekte in Clean Sky 2 umfassen:
- KEELBEMAN zur Demonstration eines thermoplastischen Verbundwerkstoff-Kielholm (Dieses Projekt wurde vom Clean Sky 2 Joint Undertaking im Rahmen des Horizont-Forschungs- und Innovationsprogramms der Europäischen Union unter GAP Nr. 785435 KEELBEMAN gefördert);
- WINFRAME 4.0 zum Bau thermoplastischer Verbundwerkstoff (TPC) Fensterrahmen für den Green Regional Aircraft (GRA) Demonstrator in Clean Sky (2008-2017) und erweitert auf die Regional Aircraft IADP (Innovative Aircraft Demonstrator Platform) in Clean Sky 2 (2014-2024);
(Dieses Projekt wurde vom Clean Sky 2 Joint Undertaking im Rahmen des Horizont-Forschungs- und Innovationsprogramms der Europäischen Union unter GAP Nr. 821323 WINFRAME 4.0 gefördert.) - COFRARE 2020 für Duroplast-Rumpfspanten, hergestellt mittels Harzinjektion (RTM) mit TPC-Scherverbindungen.
(Dieses Projekt wurde vom Clean Sky 2 Joint Undertaking im Rahmen des Horizont-Forschungs- und Innovationsprogramms der Europäischen Union unter GAP Nr. 821261 COFRARE 2020 gefördert.)
Thermoplastischer Verbundwerkstoff-Kielholm
Clean Sky 2 - JTI-CS2-2017-CFP06-LPA-02-20. Projektlaufzeit: März 2018 bis Dezember 2019
Ziel des KEELBEMAN-Projekts ist die Entwicklung eines fertigungstechnisch orientierten Kielholm-Struktur für ein A320-Typ-Flugzeug, das hohe Flugzeugproduktionsraten zu erschwinglichen Kosten durch thermoplastische Verbundwerkstoffe ermöglicht. Neben EURECAT als Projektkoordinator sind Partner:
- Airbus (Toulouse, Frankreich) als Themenmanager
- CETMA (Europäisches Forschungszentrum für Technologien, Design und Materialien, Brindisi, Italien)
- Die CT Engineering Group (CT Ingenieros, Madrid, Spanien), ein Unternehmen mit zahlreichen globalen Niederlassungen, das einen mehrjährigen Vertrag mit Airbus für Flugzeugentwicklung hat, wie Forschung an Rumpf, Flügeln und Heck über sein Hamburger Büro; Heckforschung (Spanien); Forschung an Rumpf- und Triebwerksstrukturen (Toulouse, Frankreich) und Flügelentwicklung (Bristol, UK)
- Sofitec (Sevilla, Spanien), ein Spezialist für Luftfahrtstrukturenfertigung und -montage mit Expertise und Produktionskapazität in Verbundwerkstoffen.
Die CT Engineering Group lieferte die vollständige Modellierung der Kielholm-Geometrie über ihr Toulouser Büro, während Sofitec zerstörungsfreie Prüfungen (NDT) entwickelte. „Dies ist mit einer so geschlossenen Kastenstruktur sehr anspruchsvoll“, weist Lagraña hin.
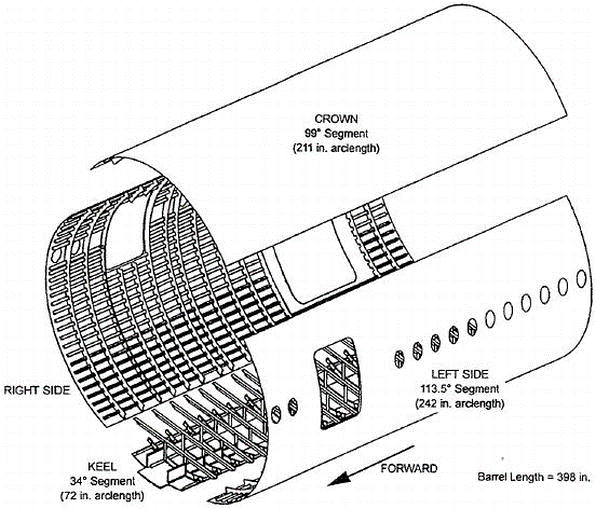
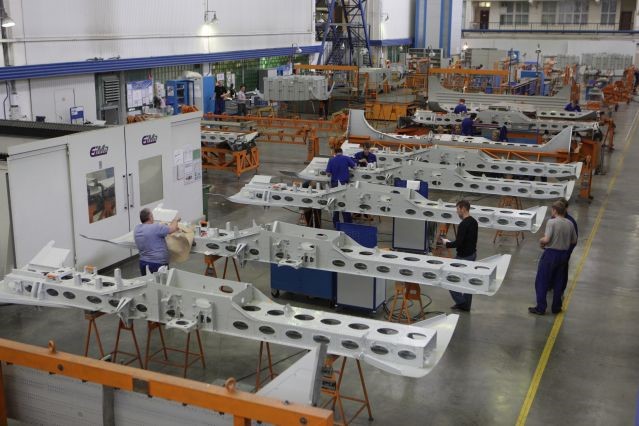
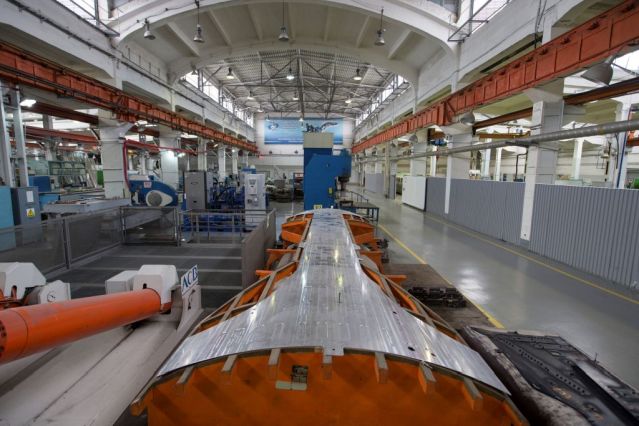
Hier ist die A320-Kielholm-Montage, gefertigt in Metall von der Irkut Corporation (Moskau, Russland). Irkut soll 2004 mit Airbus einen Vertrag zur Lieferung von Komponenten einschließlich Nase-Landegestell-Schacht, Kielholm und Klappenverfolgung geschlossen haben, die durchschnittlich in jedes dritte A320-Familien-Flugzeug eingebaut werden. QUELLE | Irkut
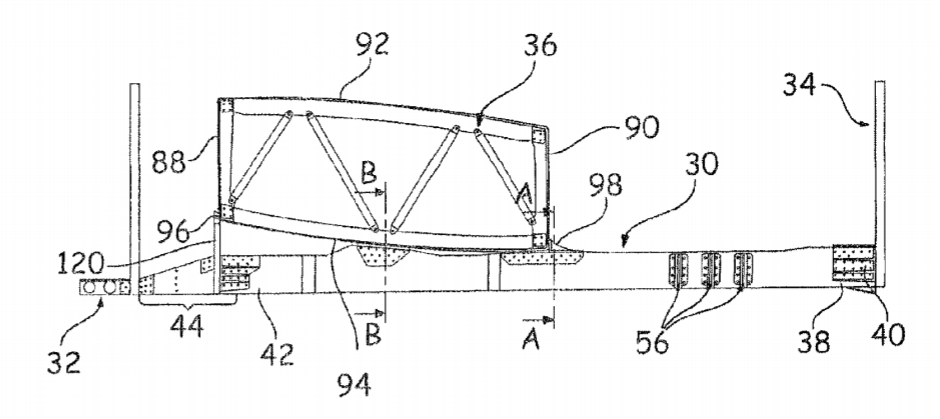
Entwicklung von Kielholm-Strukturen
„Heute werden die meisten Flugzeug-Kielholme aus Metall gefertigt, außer beim Airbus A350, der ein monolotischer Kohlefaser-Verbundwerkstoff ist“, sagt Lagraña. „Dies erfordert große Mengen an Nieten und eine erhebliche Montagezeit.“ Er erklärt, dass der Kielholm eine kritische Struktur im Rumpf ist: „Es gab Fälle, in denen der Kielholm bei der Landung brach, was den gesamten Rumpf zum Bersten und Brechen brachte.
Laut einem Artikel von Steve Wilhelm aus 2011 ist der A350-Kielholm zu 70% Verbundwerkstoff, 54 Fuß (16,5 Meter) lang, mit 10.000 Befestigungselementen zusammengefügt, wiegt 1,2 Tonnen und bildet das Rückgrat des Flugzeugs. Wilhelm merkt an, dass das konkurrierende Boeing 787-Flugzeug „nicht von einer so robusten Kielstruktur abhängt, weil mehr der Rumpfstärke von Verbundwerkstoff-Fässern kommt, die Ende-zu-Ende befestigt sind.“ Der Artikel zitiert dann Michel Merluzeau, Managing Partner von G2 Solutions LLC Luftfahrtberatung (Kirkland, Wash., USA), der das Airbus-Design als „konventioneller“ und „weniger risikoreich“ beschreibt, aber darauf hinweist, dass der Kielholm „essenziell für die strukturelle Integrität dieses Flugzeugs“ ist.
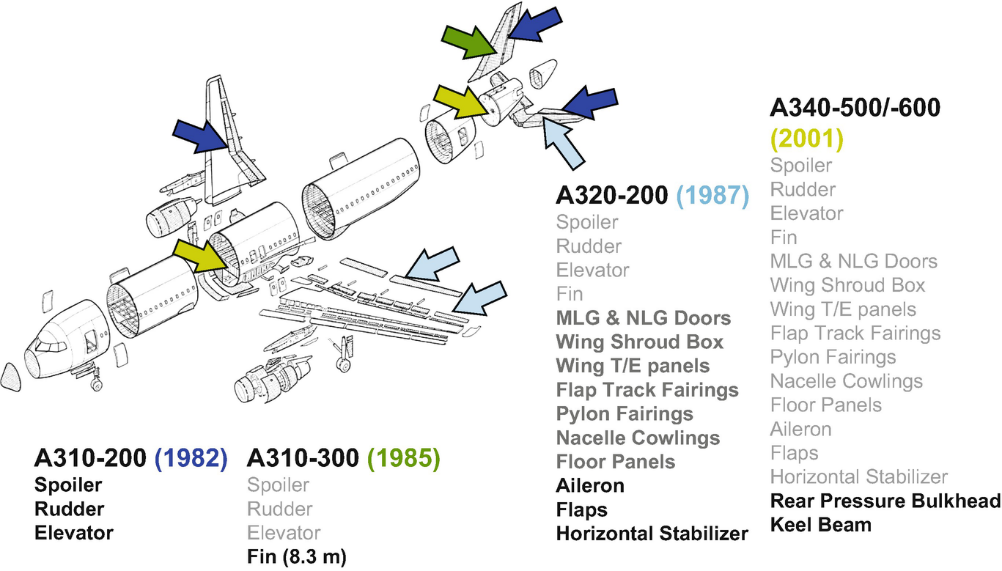
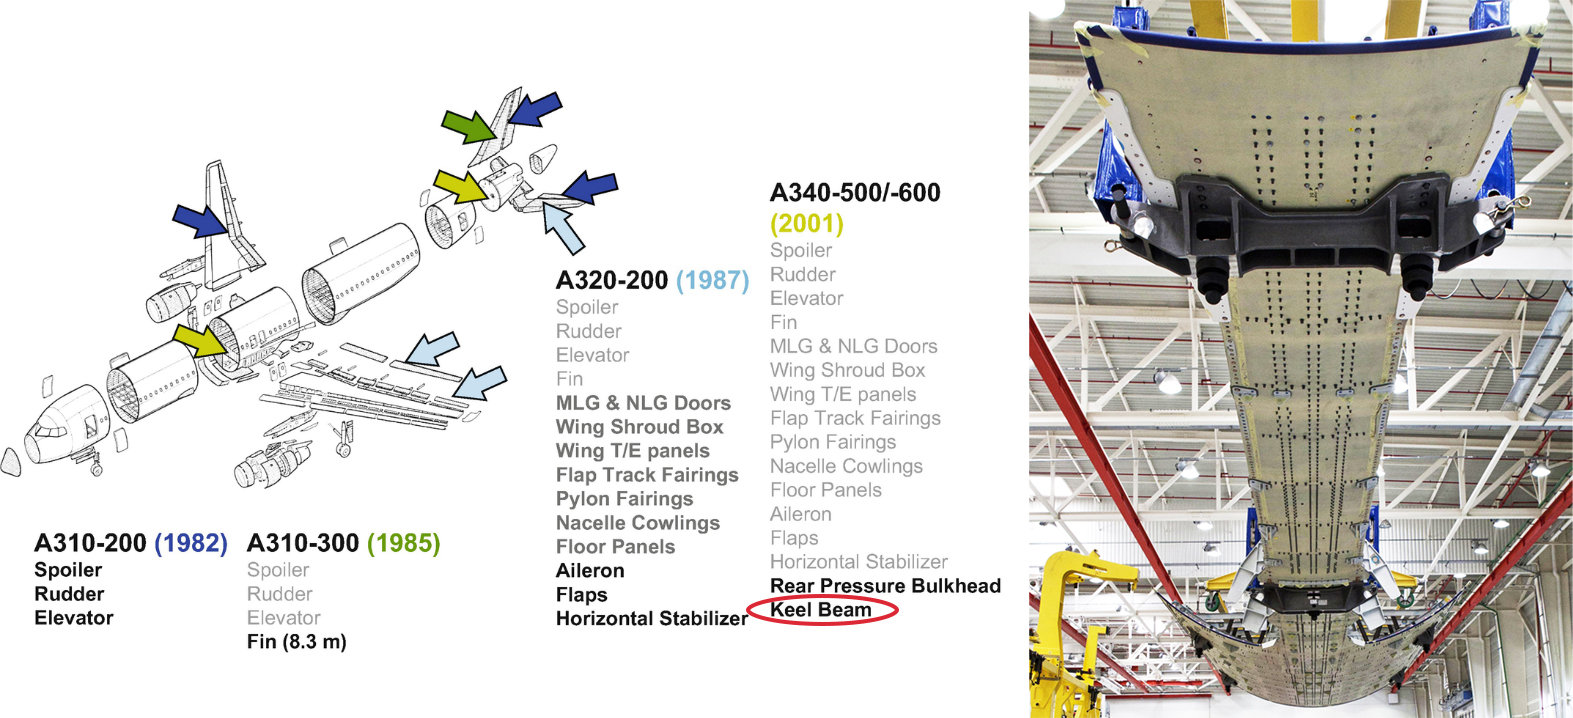
Airbus führte tatsächlich 2001 einen Verbundwerkstoff-Kielholm für den A340 ein. Aber wie oben beschrieben, arbeitet die hohe Anzahl erforderlicher Nieten gegen die durch Verbundwerkstoffe möglichen Gewichtseinsparungen. Daher ist ein wichtiges Ziel im KEELBEMAN-Projekt, Befestigungselemente zu minimieren, indem thermoplastische Verbundwerkstoffkomponenten verwendet werden, die miteinander verschweißt werden.
TPC-Kielholm
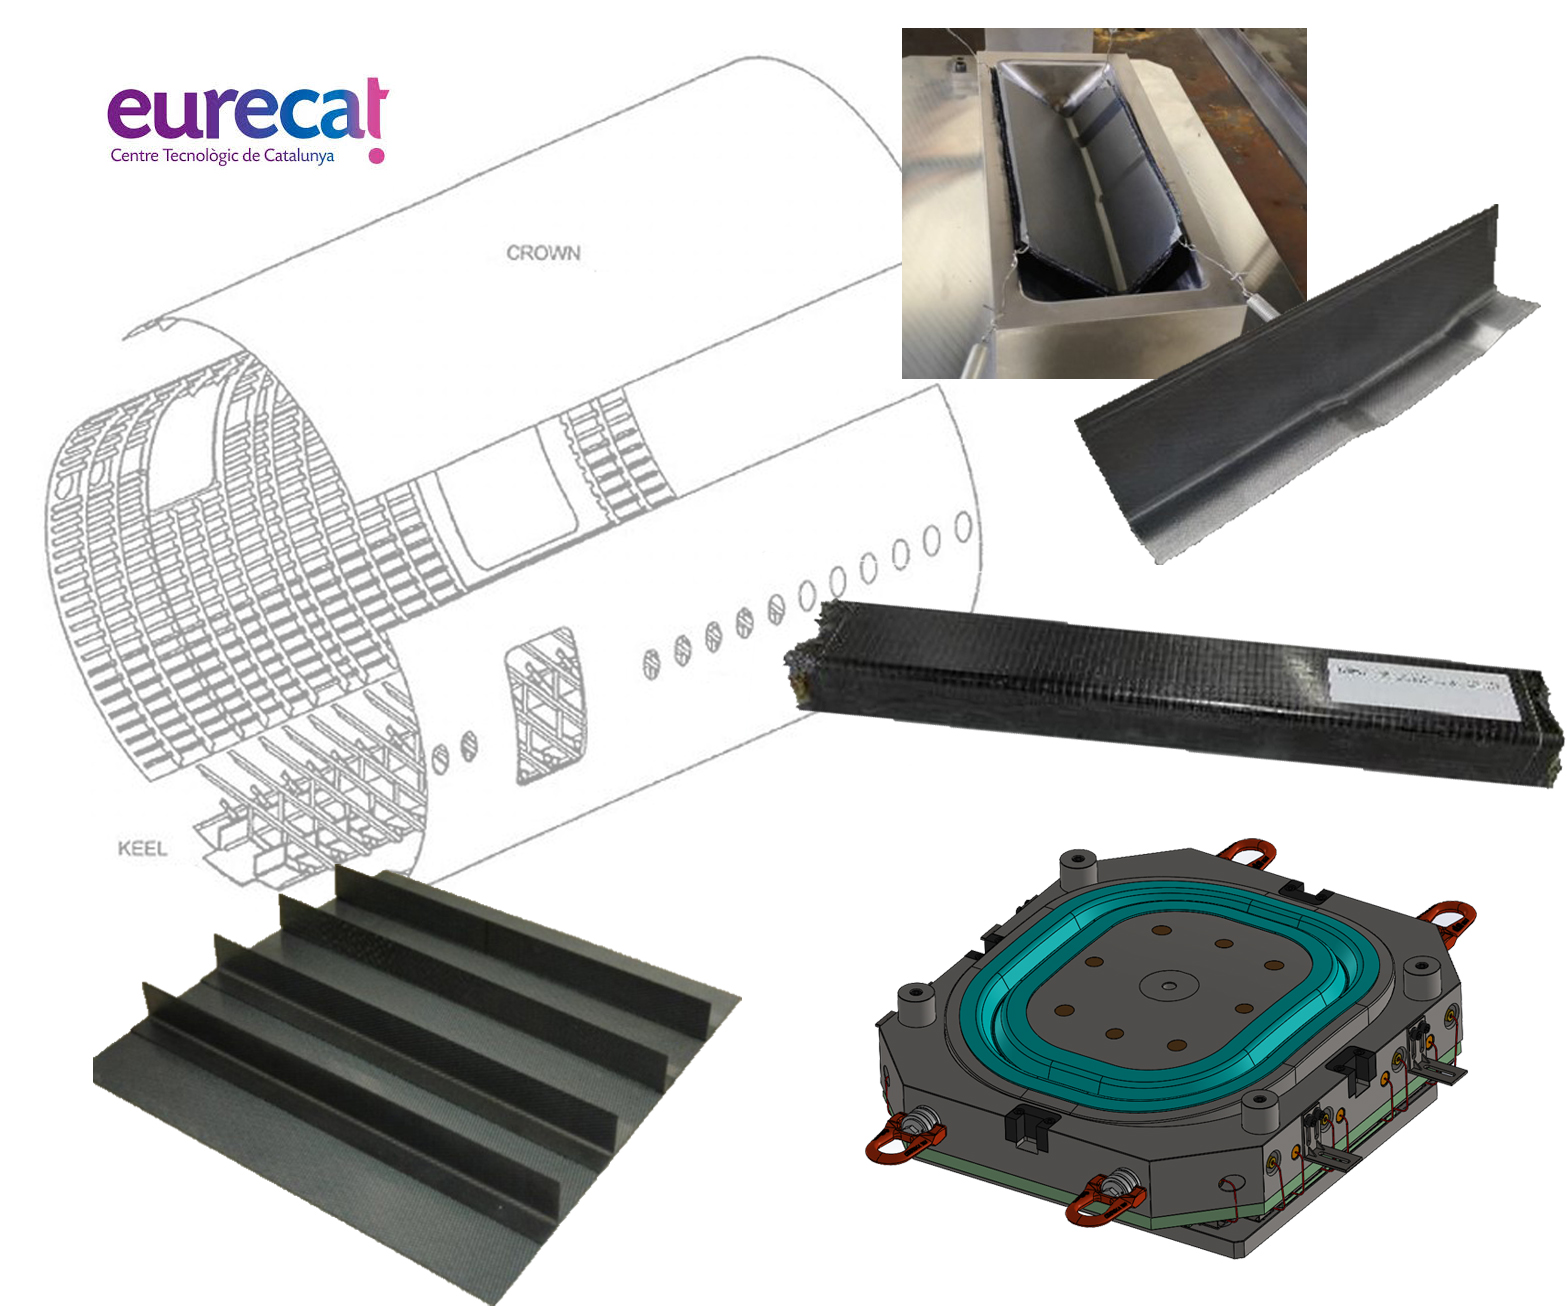
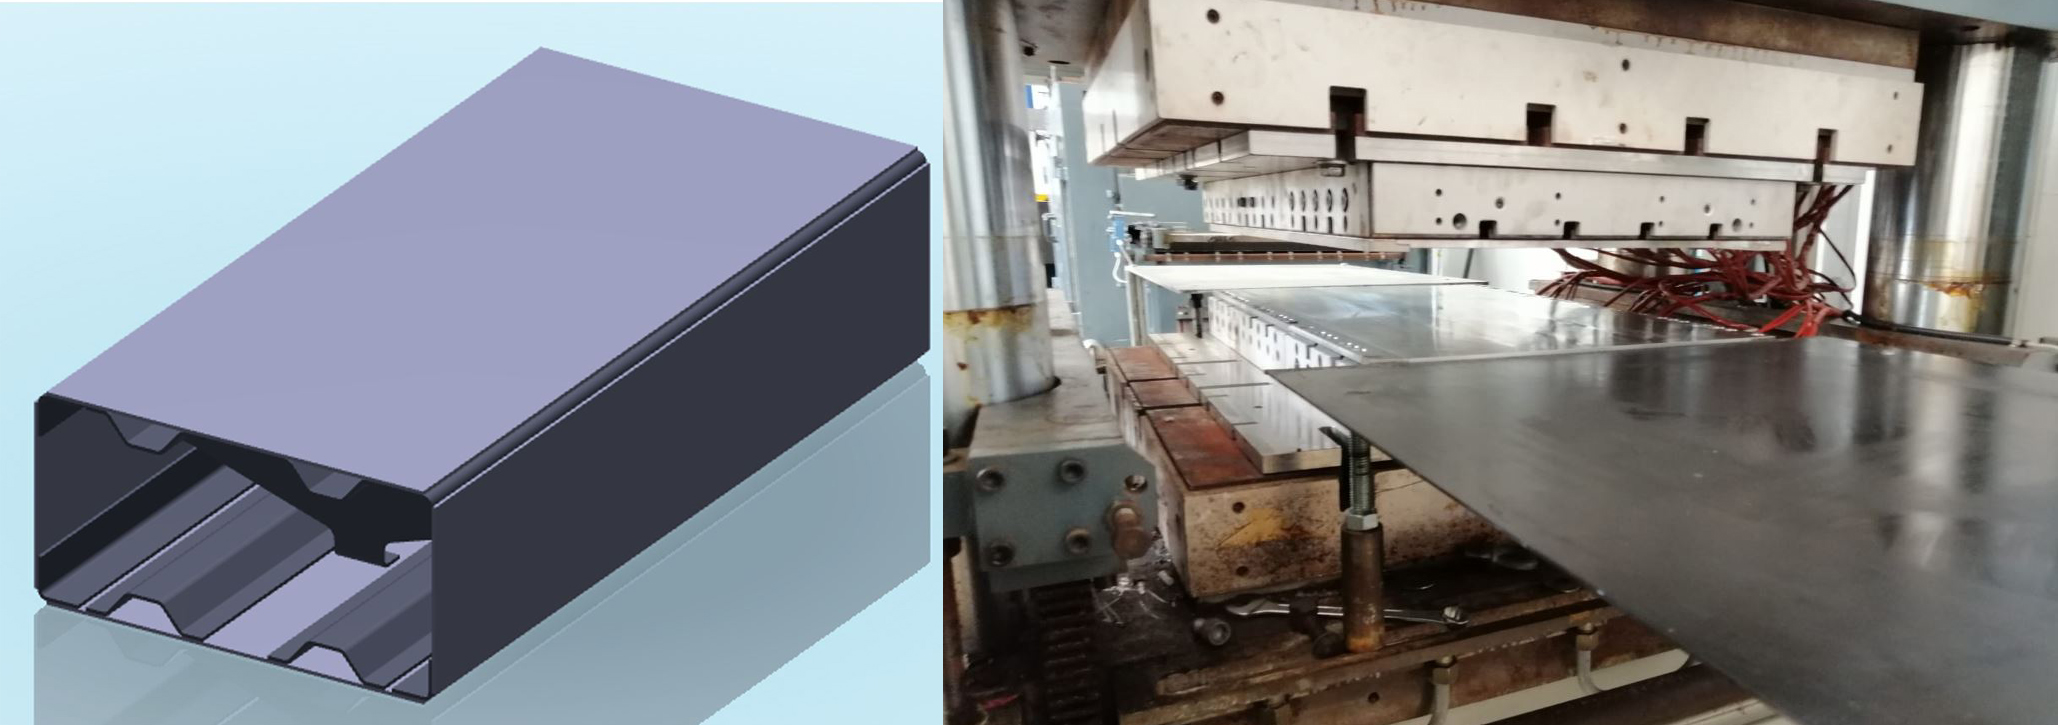
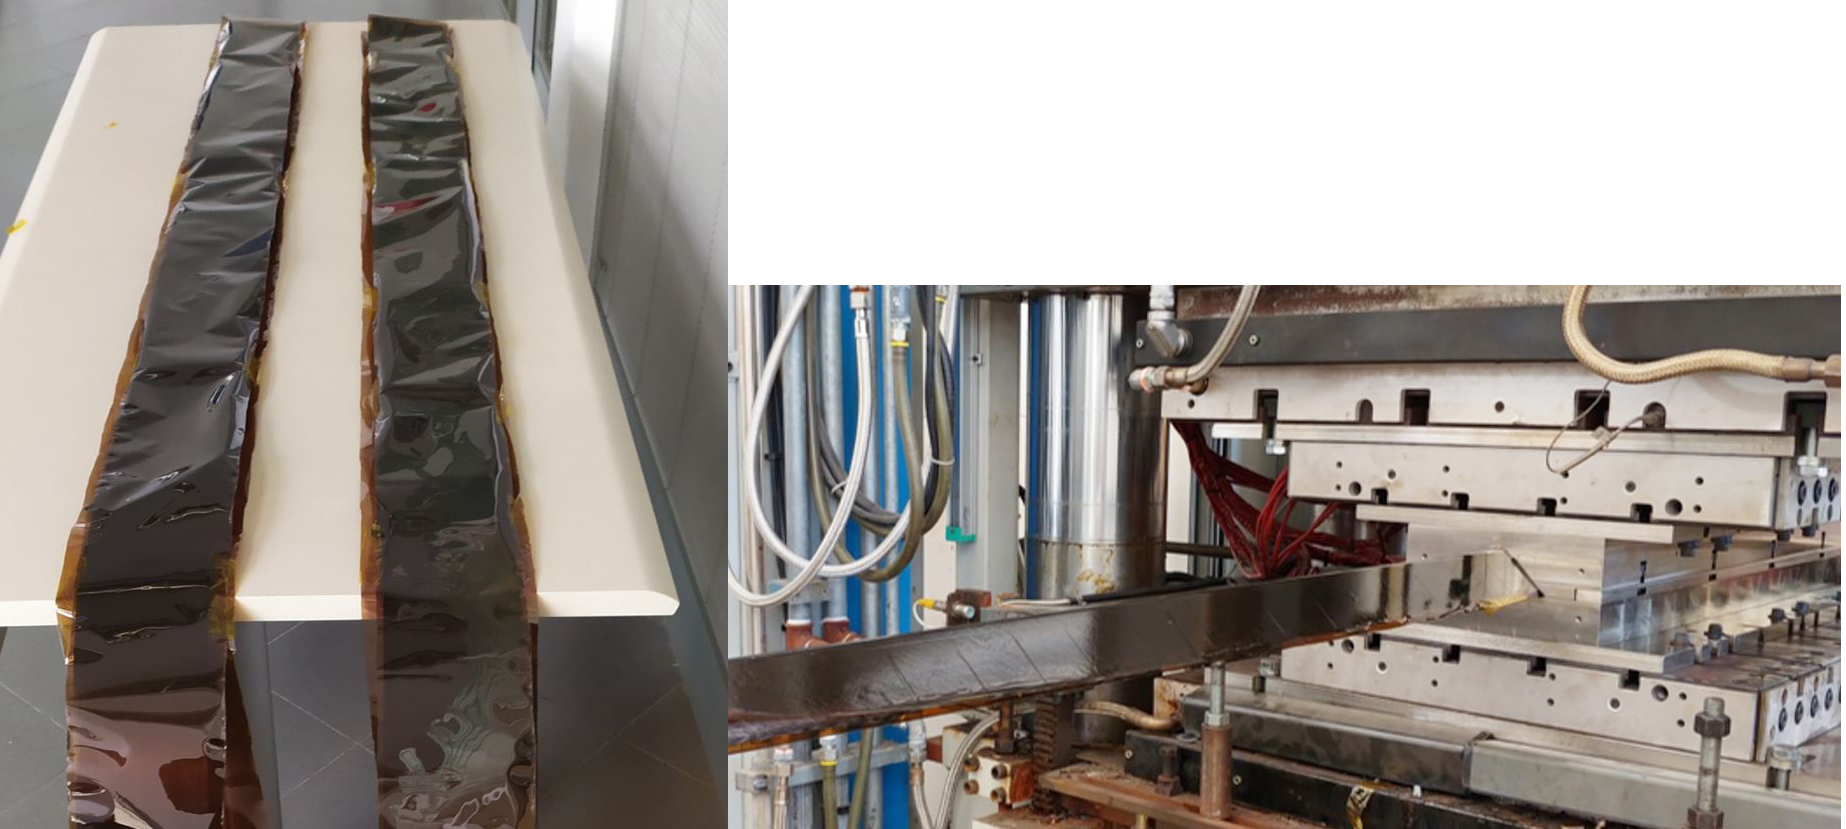
„Die Entwicklung eines thermoplastischen Verbundwerkstoff-Kielholms unter Verwendung von Schweißen für die Montage ist Teil von Airbus' Entwicklung des Flugzeugs von morgen, was Programme wie Wing of Tomorrow und Fuselage of Tomorrow einschließt“, sagt Lagraña. „Innerhalb von KEELBEMAN haben wir einen 250 mal 500 Millimeter mal 1 Meter langen Demonstrationsabschnitt eines Kielholms mit Stringern produziert und die Machbarkeit des Schweißens dieser Struktur mit so viel Automatisierung wie möglich demonstriert.“
Lagraña merkt an, dass die Demonstrator-Wandplatten und Stringer mittels Kohlefaser/Polyetherketonketon (PEKK) Einrichtungsband (UD) in einem kontinuierlichen Pressformprozess (CCM) hergestellt wurden, der von CETMA entwickelt wurde (siehe „Luftfahrtgerechtes Pressformen“ und „PEEK vs. PEKK vs. PAEK und kontinuierliches Pressformen“). „Es gibt auch Rippen für Quersteifen, die mit traditionellem nicht-isothermem Pressformen von EURECAT hergestellt wurden“, fügt Lagraña hinzu.
Induktionsschweißen als Schlüsseltechnologie
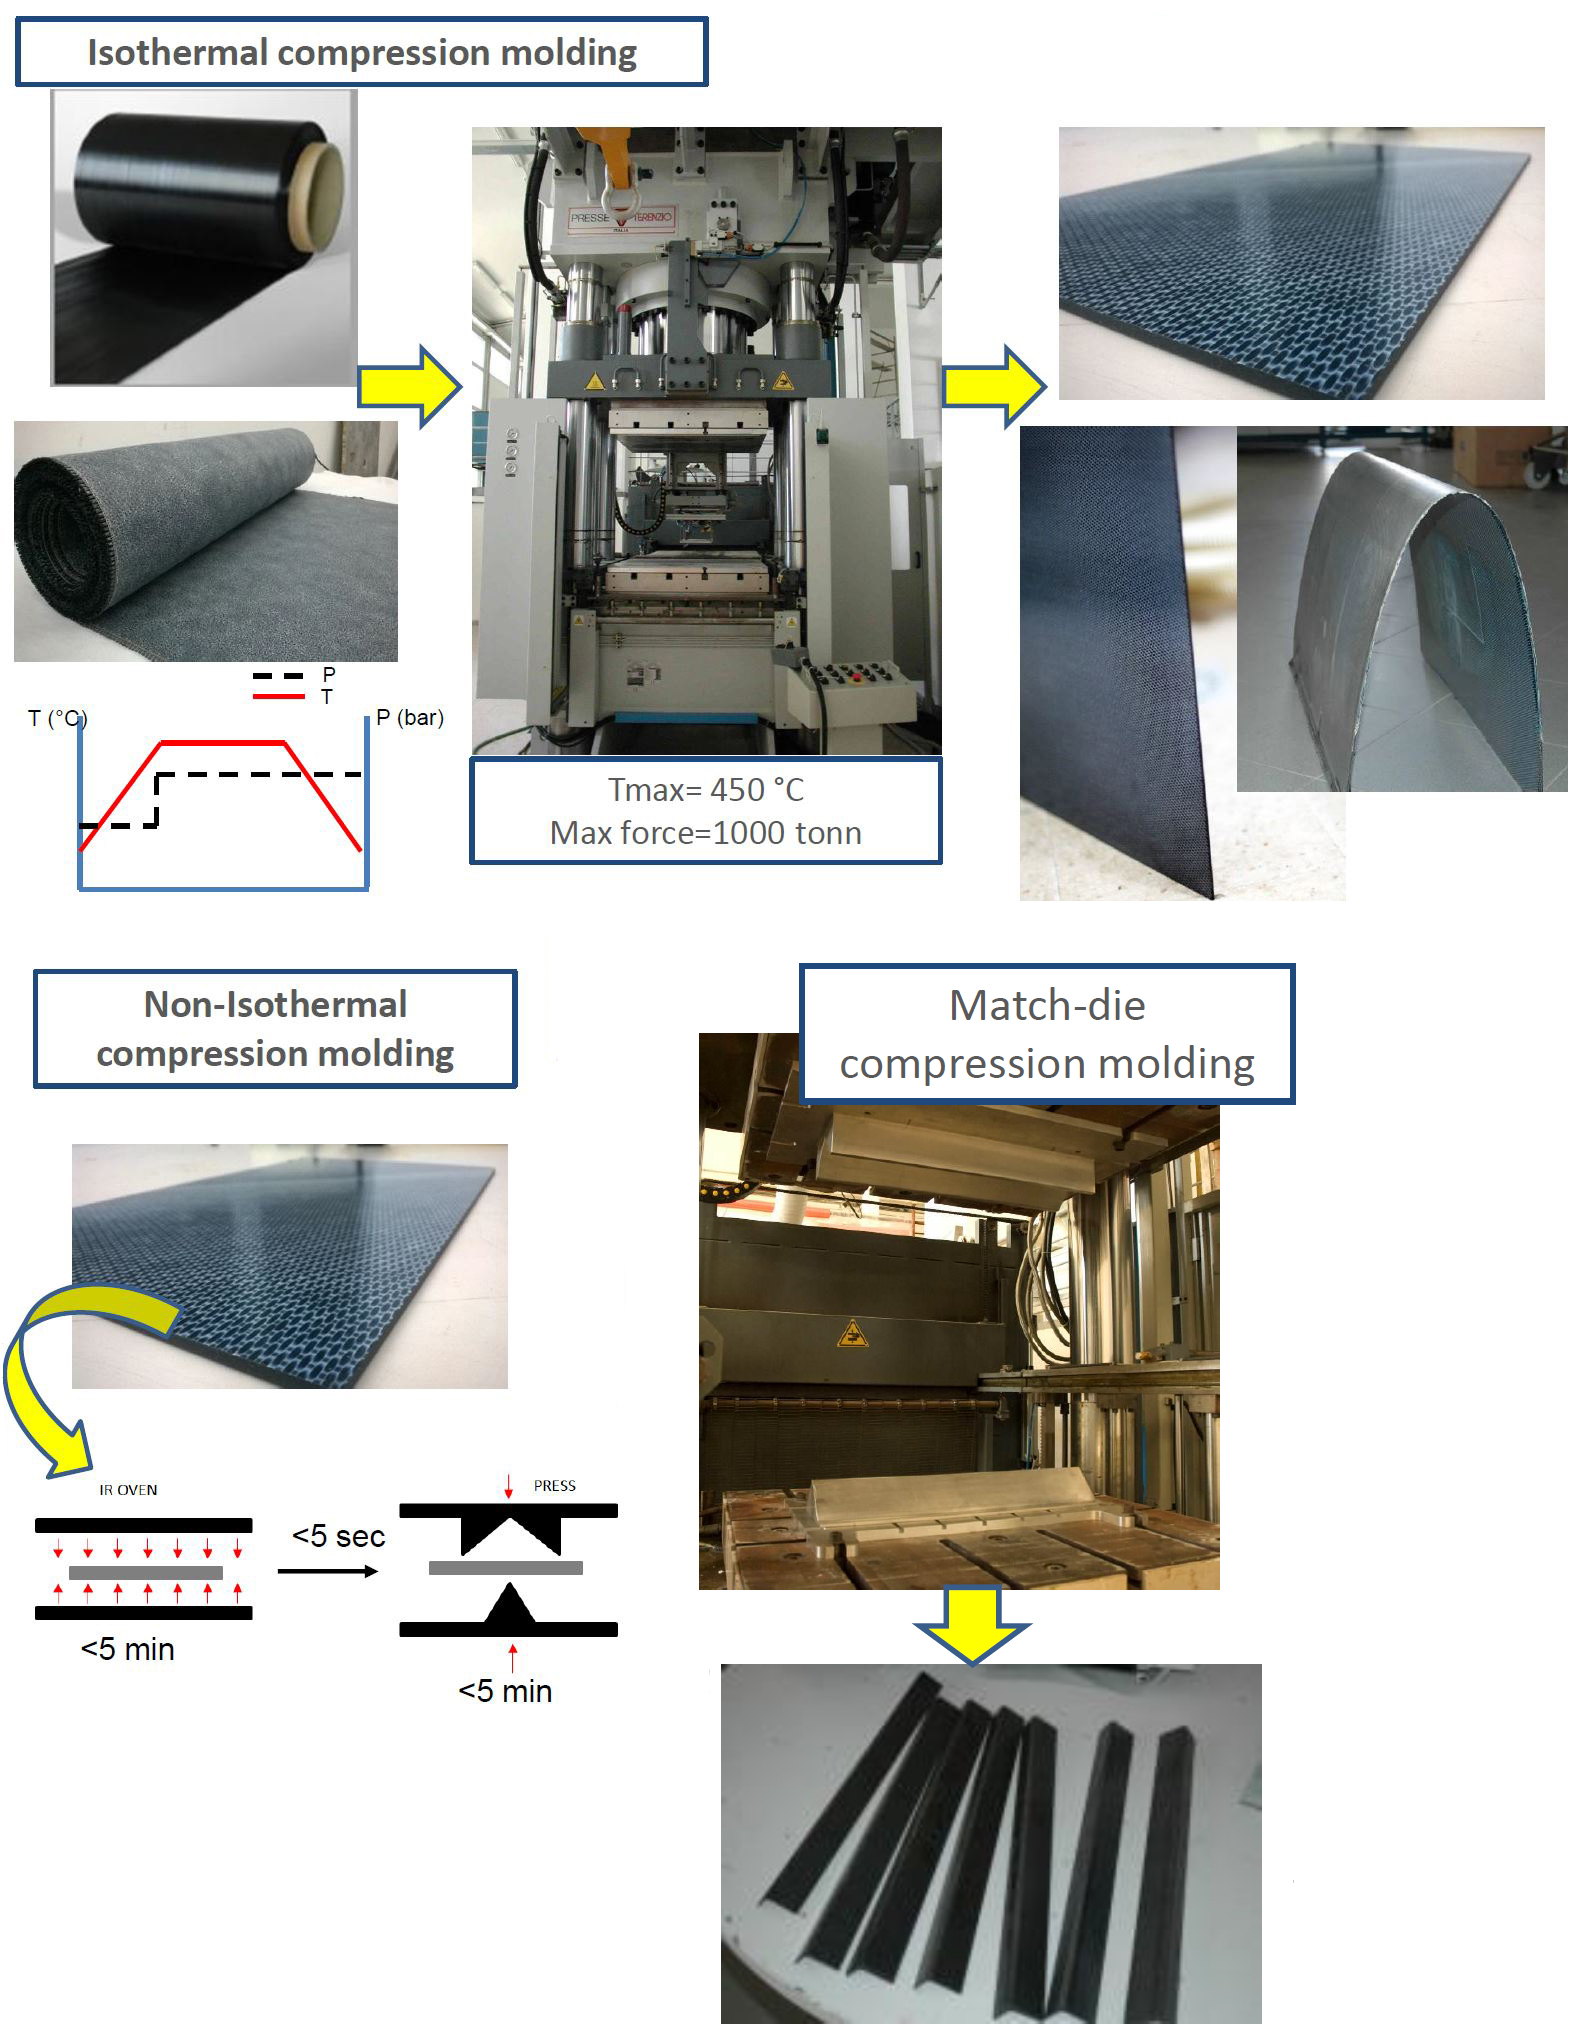
Lagraña merkt an, dass CETMA nicht nur bei der Teileproduktion für KEELBEMAN eine Schlüsselrolle spielte, sondern auch bei der Montage des Demonstrators mittels seiner patentierten Induktionsschweißmaschine und -technologie. Dieses Schweißen wurde ursprünglich im ersten Clean Sky Programmprojekt ECO FAIRS (2011-2014) entwickelt, zusammen mit dem isothermen und nicht-isothermen Pressformen von TPC-Strukturen, wie oben gezeigt. In ECO FAIRS nutzte CETMA all diese Technologien, um einen Prototyp-Demonstrator basierend auf dem bestehenden oberen Panel (stringerverstärktes Hautpanel) eines Agusta Westland Hubschrauberhecks sowie einem gekrümmten Sponson-Verkleidungsdemonstrator herzustellen. Obwohl diese mit CETEX (bereitgestellt von TenCate, jetzt Toray Advanced Composites) T300 3K 5HS Kohlefasertextil mit beidseitigem PPS (Polyphenylensulfid)-Film hergestellt wurden, bewies CETMA auch Induktionsschweißen mit PEEK und PEI Verbundwerkstoffen.
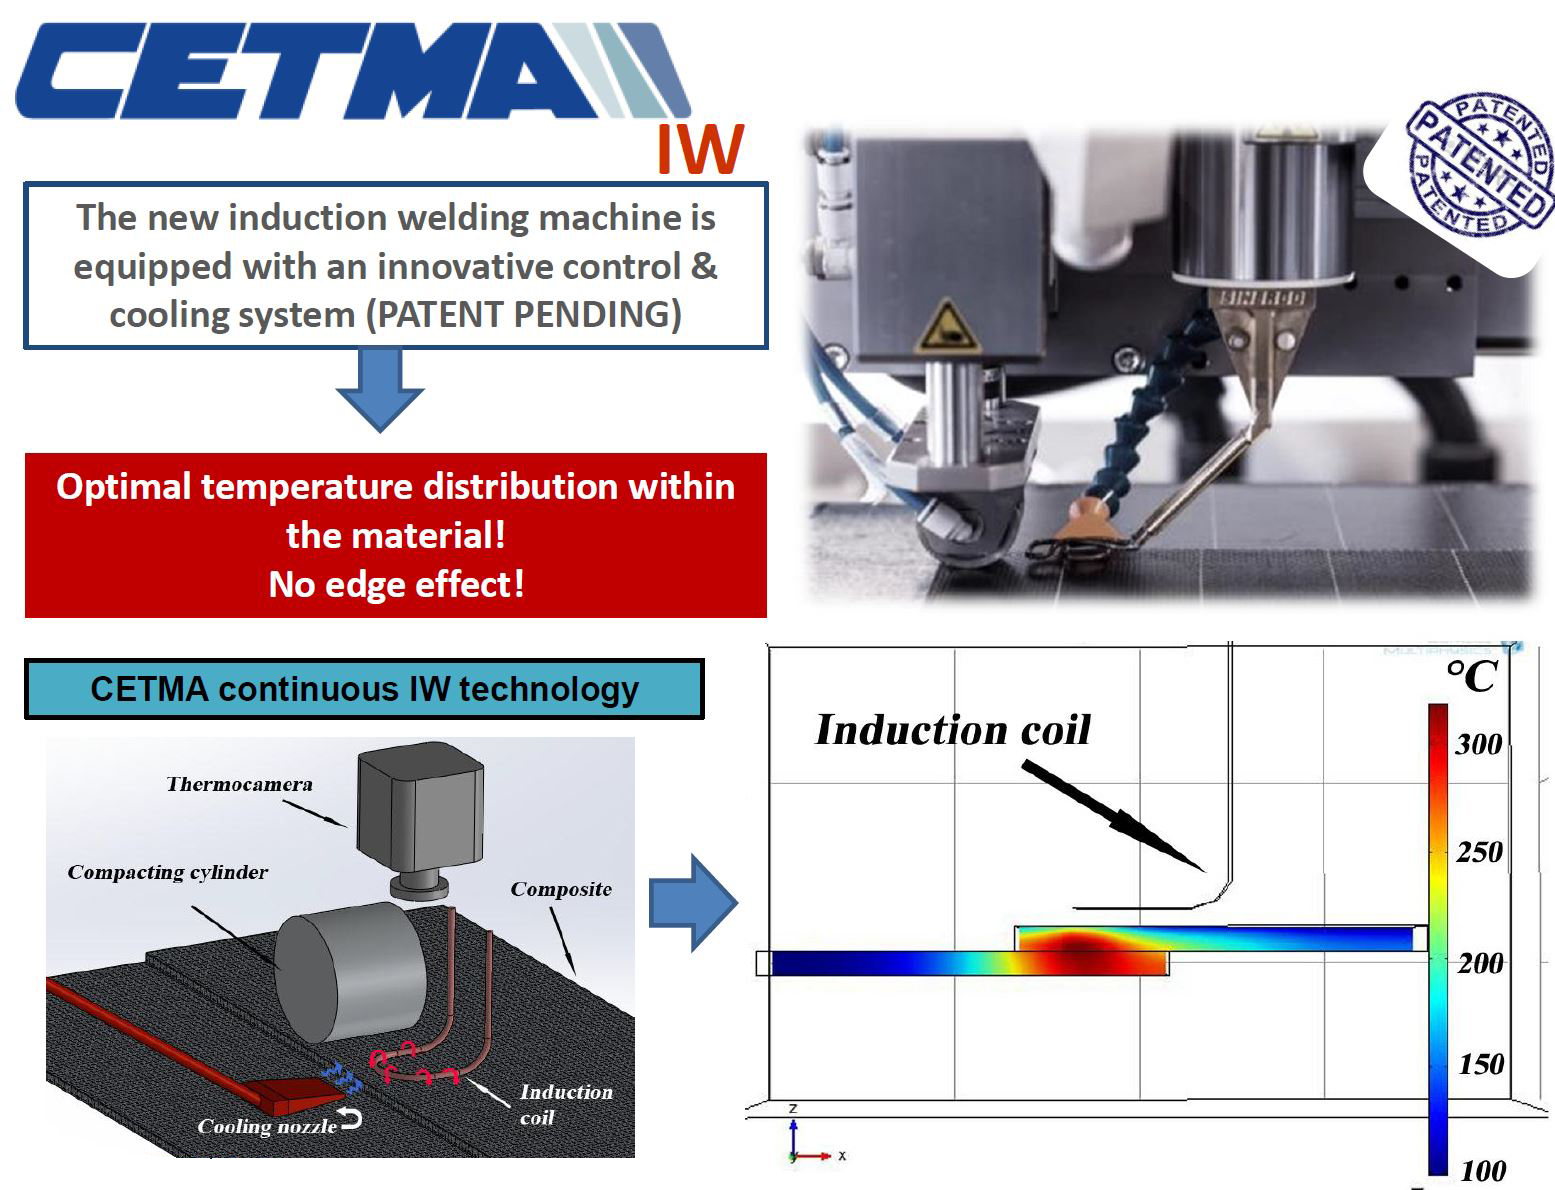
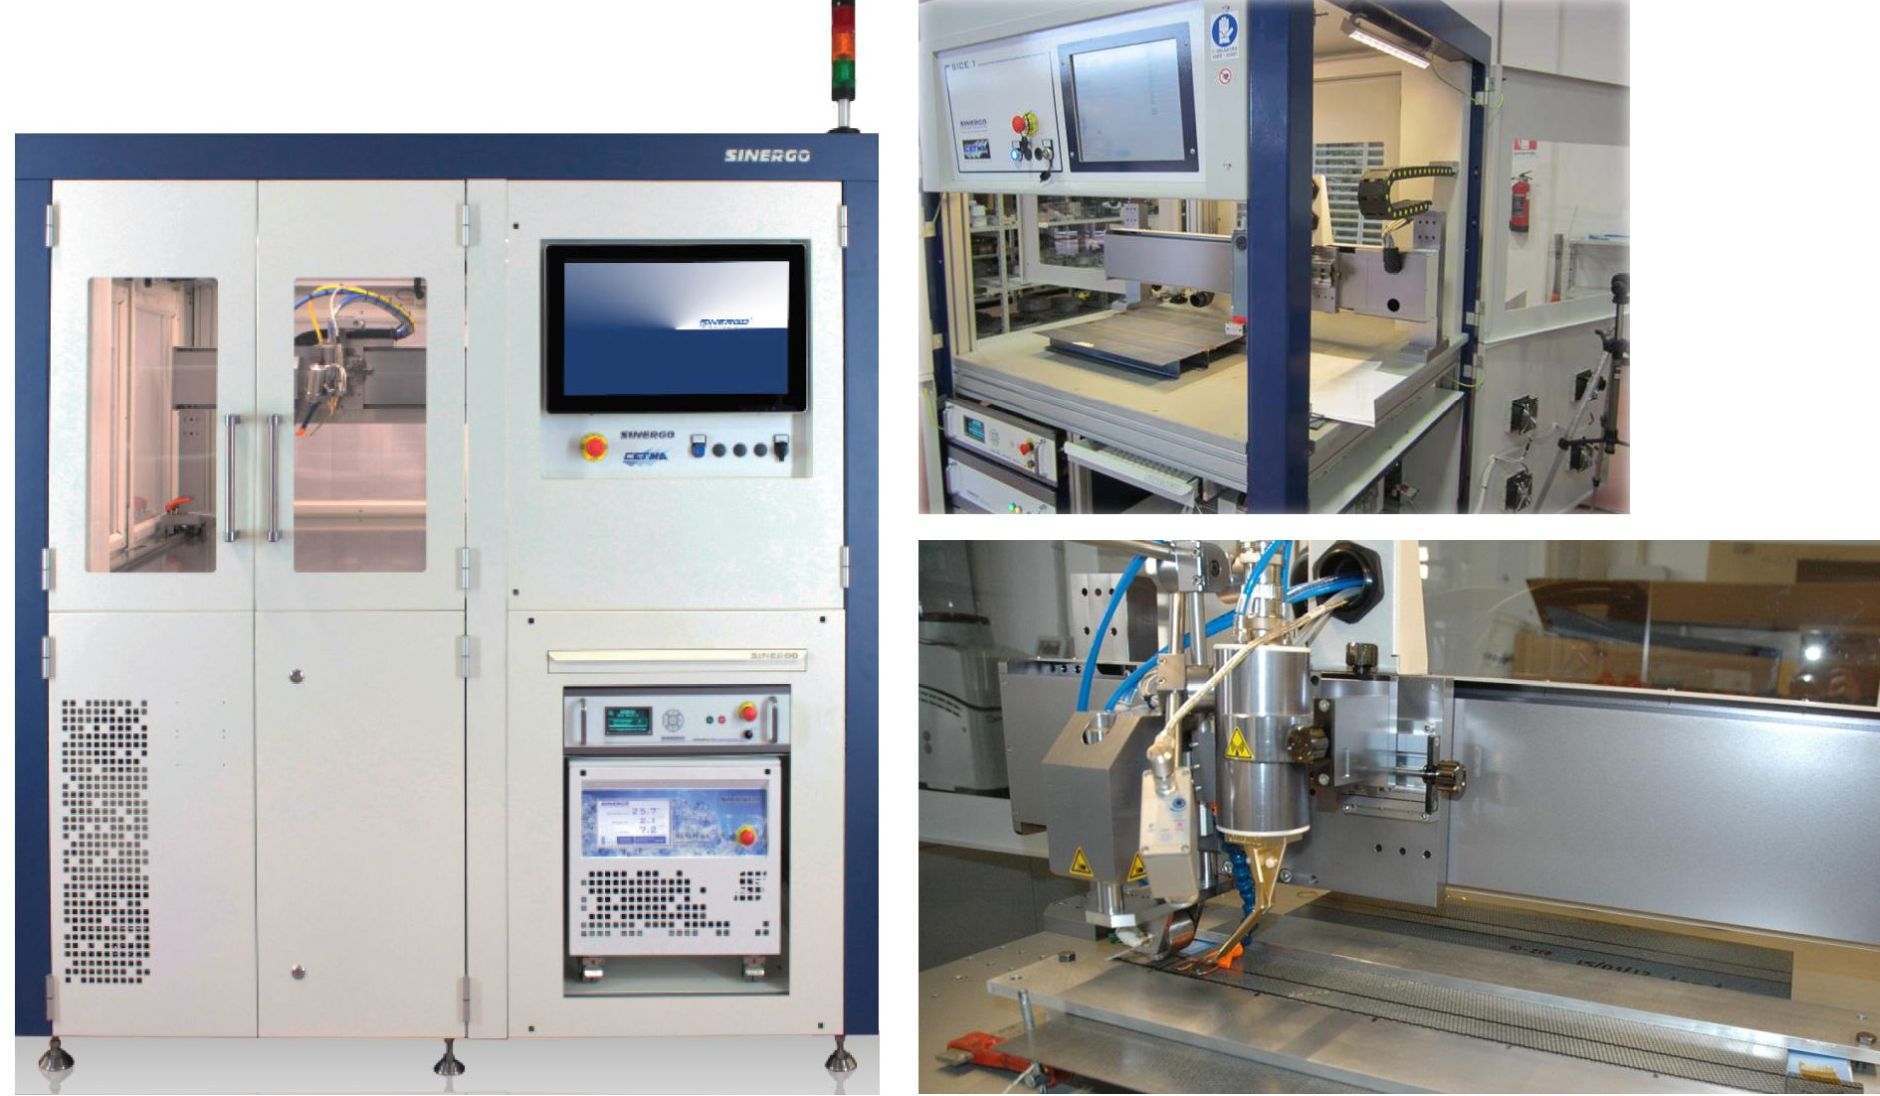
CETMA wählte Induktionsschweißen (IW) als die vielversprechendste der thermoplastischen Verbundwerkstoff-Schweißtechniken und arbeitete mit dem Schweiß- und Elektronik-Engineering-Spezialisten SINERGO srl (Valdobbiadene, Treviso, Italien) zusammen, um eine neue Induktionsschweißmaschine zu entwickeln. Die portalbasierte SICE 1 WIDE Maschine von SINERGO (siehe Bild unten) ist in der Lage, kontinuierliches Schweißen von luftfahrttauglichen Teilen bis zu 1 Meter mal 1 Meter durchzuführen. Sie umfasst ein robustes Steuerungssystem, um optimierte Temperaturverteilungen innerhalb der zu schweißenden Materialien zu gewährleisten. Die Maschine ist mit einem gekühlten Zylinder ausgestattet, um Konsolidierungsdruck aufzubringen, und mit einer Luftkühlung, um Wärme dort zu entfernen, wo sie erforderlich ist, wie an den Kanten, wo der Fluss der induzierten elektrischen Wirbelströme begrenzt ist, was zu hoher Stromdichte und Überhitzung führt. Es ist auch möglich, den CETMA-Induktionsschweißkopf auf einen 6-Achs-Roboterarm zu montieren, um geometrisch komplexe Formen zu schweißen.
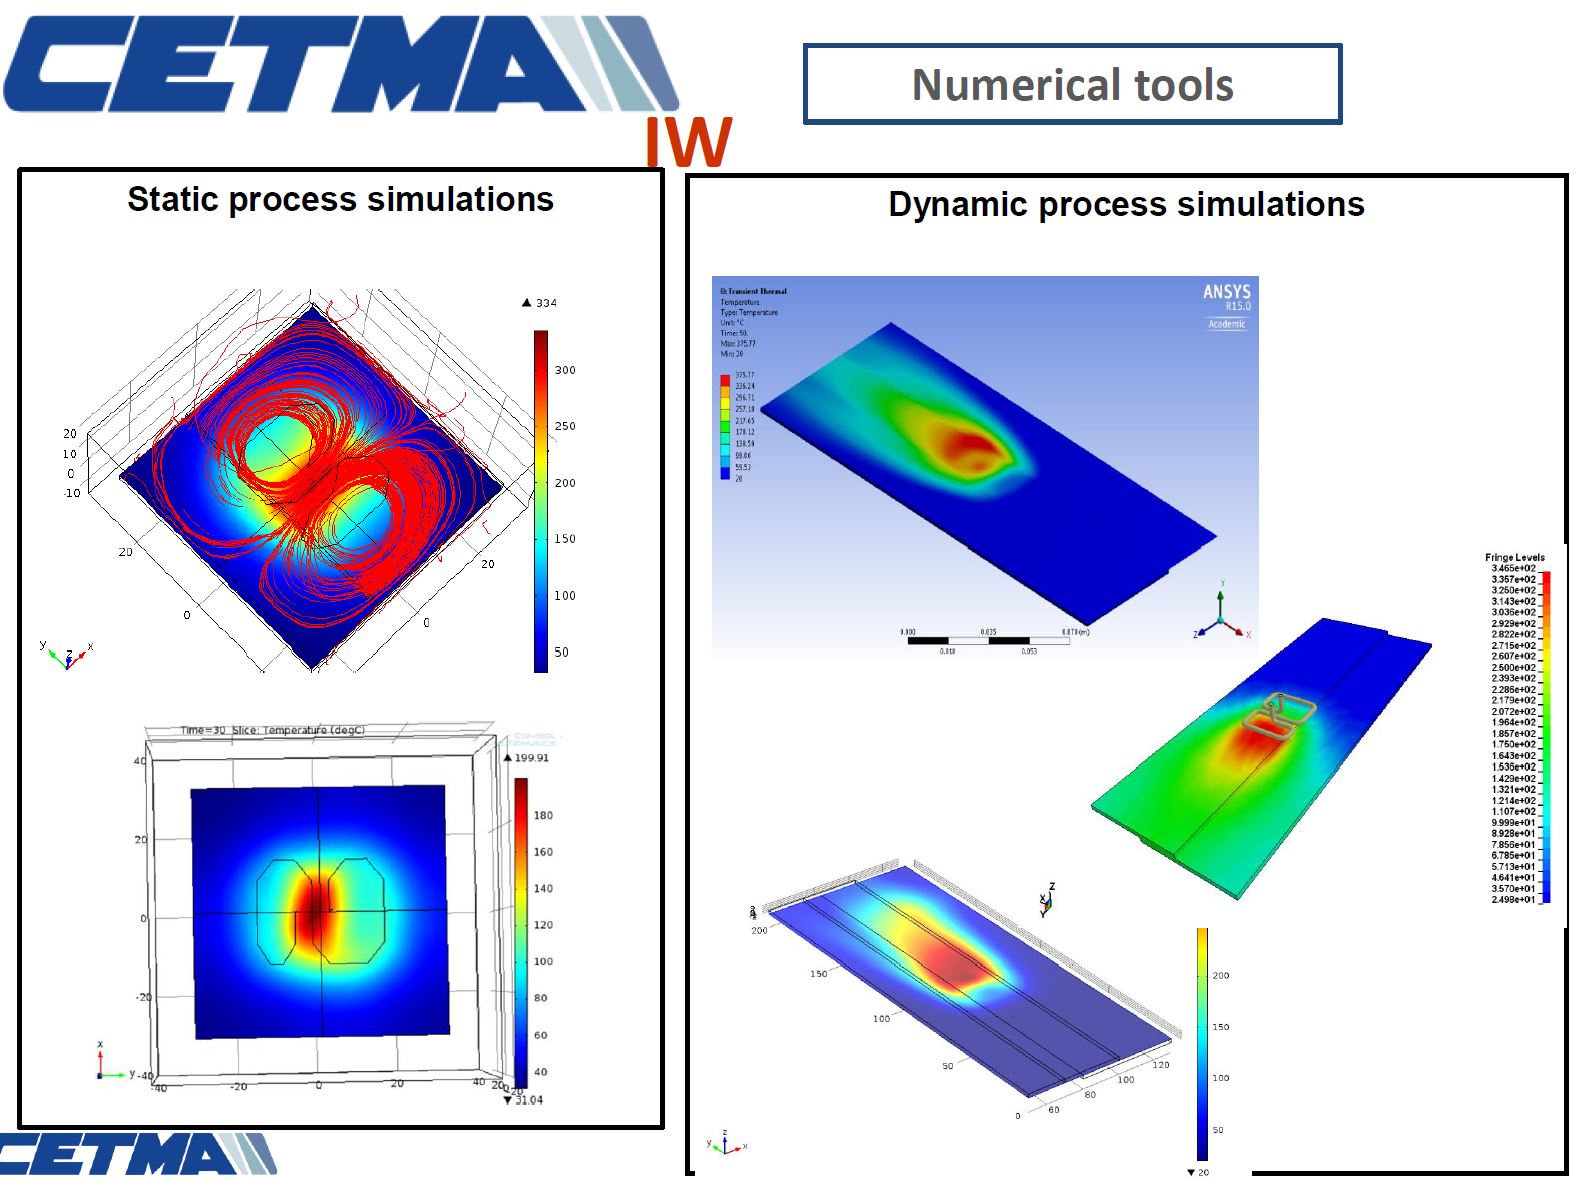
CETMA hat auch die Fähigkeit entwickelt, seinen Induktionsschweißprozess durch Simulationswerkzeuge zu optimieren, indem numerische Analysen mit COMSOL Multiphysics (COMSOL Inc., Burlington, Mass, USA) Finite-Elemente-Modellierungssoftware (FEM) durchgeführt wurden. Es verifizierte diese Modelle durch eine große Anzahl physikalischer Tests. CETMA bestätigte seine optimierten Prozessparameter durch Einschicht-Tests an geschweißten Proben, bei denen Scherfestigkeitswerte sehr nahe an den maximal in der Literatur berichteten Werten lagen. Insbesondere waren diese auch viel höher als die maximalen Werte bei Verwendung von Strukturklebstoffen, sagt CETMA.
CETMA hat seine Schweißfähigkeit für eine breite Palette von Materialien bewiesen, einschließlich Gewebe- und UD-Kohlefaser, sowie PEEK, PEI, PEKK, PP, PA6, PA12 und sogar Schweißen zu CF/Epoxid unter Verwendung einer thermoplastischen PVB (Polyvinylbutyral) Hybridschicht für den Übergang vom Duroplast-Substrat zur thermoplastischen Oberfläche für das Schweißen. (Viele Details dieses Abschnitts stammen aus der CETMA-Kompetenzpräsentation und dem CORDIS Abschlussbericht für ECO FAIRS.) CETMA beantragte 2014 ein europäisches Patent und die Erfinder Silvio Pappada und Andrea Salomi erhielten 2016 das Patent EP2801472A1. CETMA hat zahlreiche Papers und Präsentationen zu dieser Technologie veröffentlicht, darunter:
- „Finite-Elemente-Simulationen zur Unterstützung der Entwicklung von Out-of-Autoclave-Technologien“, A&D, 11-12 Okt 2012
- „Finite Element Simulations to Support Continuous Induction Welding of PPS-Carbon Composites“, SEICO 13, 11-13 März 2013 „Paris“
- „Development of a New Induction Welding Machine for Thermoplastic Composites in the Aerospace Sector“, Italian Association of Aeronautics and Astronautics XXII Conference Napoli, 9-12 September 2013
- „Induction welding in aerospace sector“, TPRC, Thermoplastic Composites European Consortium, Web-meeting, Dezember 2013.
- „Full scale tests on thermoplastic components for aerospace sector“, SEICO 14, 10-11 März 2014 „Paris“
- „New induction welding equipment for the aerospace sector“, JEC magazine, No. 87, März 2014, S. 89-91.
KEELBEMAN Status und Ausblick
Airbus besuchte CETMA im Dezember, um das finale Schweißen des 1-Meter-Demonstratorabschnitts zu sehen, und das KEELBEMAN-Team führte auch eine finale Überprüfung des Technologiereifegrads (TRL) durch. „Wir erhalten gute Ergebnisse und reifen die Technologie von TRL 3 auf TRL 4“, sagt Lagraña. Nächste Schritte könnten weitere Entwicklung bis TRL 6 und Produktion eines vollmaßstäblichen Kielholms umfassen, der in einem der Clean Sky 2 Demonstratoren installiert wird, wie dem WP 2.3.2 vollmaßstäblichen unteren Mittelfuselag, aber dies ist noch nicht entschieden.
WINFRAME 4.0 Projekt für TPC-Fensterrahmen
Ein weiteres thermoplastisches Verbundwerkstoff (TPC) Programm für EURECAT ist WINFRAME 4.0, mit dem Ziel, 24 Fensterrahmen für einen Regionalflugzeug-Rumpf/Kabine integrierten Bodendemonstrator zu entwickeln und zu fertigen (siehe Erklärung der Clean Sky 2 Entwicklungen für Regional Aircraft und den Vollmaßstäblichen Innovativen Rumpf- und Passagierkabinen-Demonstrator unten). WINFRAME 4.0 Partner umfassen:
- Multinationales Luft- und Raumfahrtunternehmen Leonardo (Rom, Italien) als Themenmanager
- EURECAT
- Sofitec.
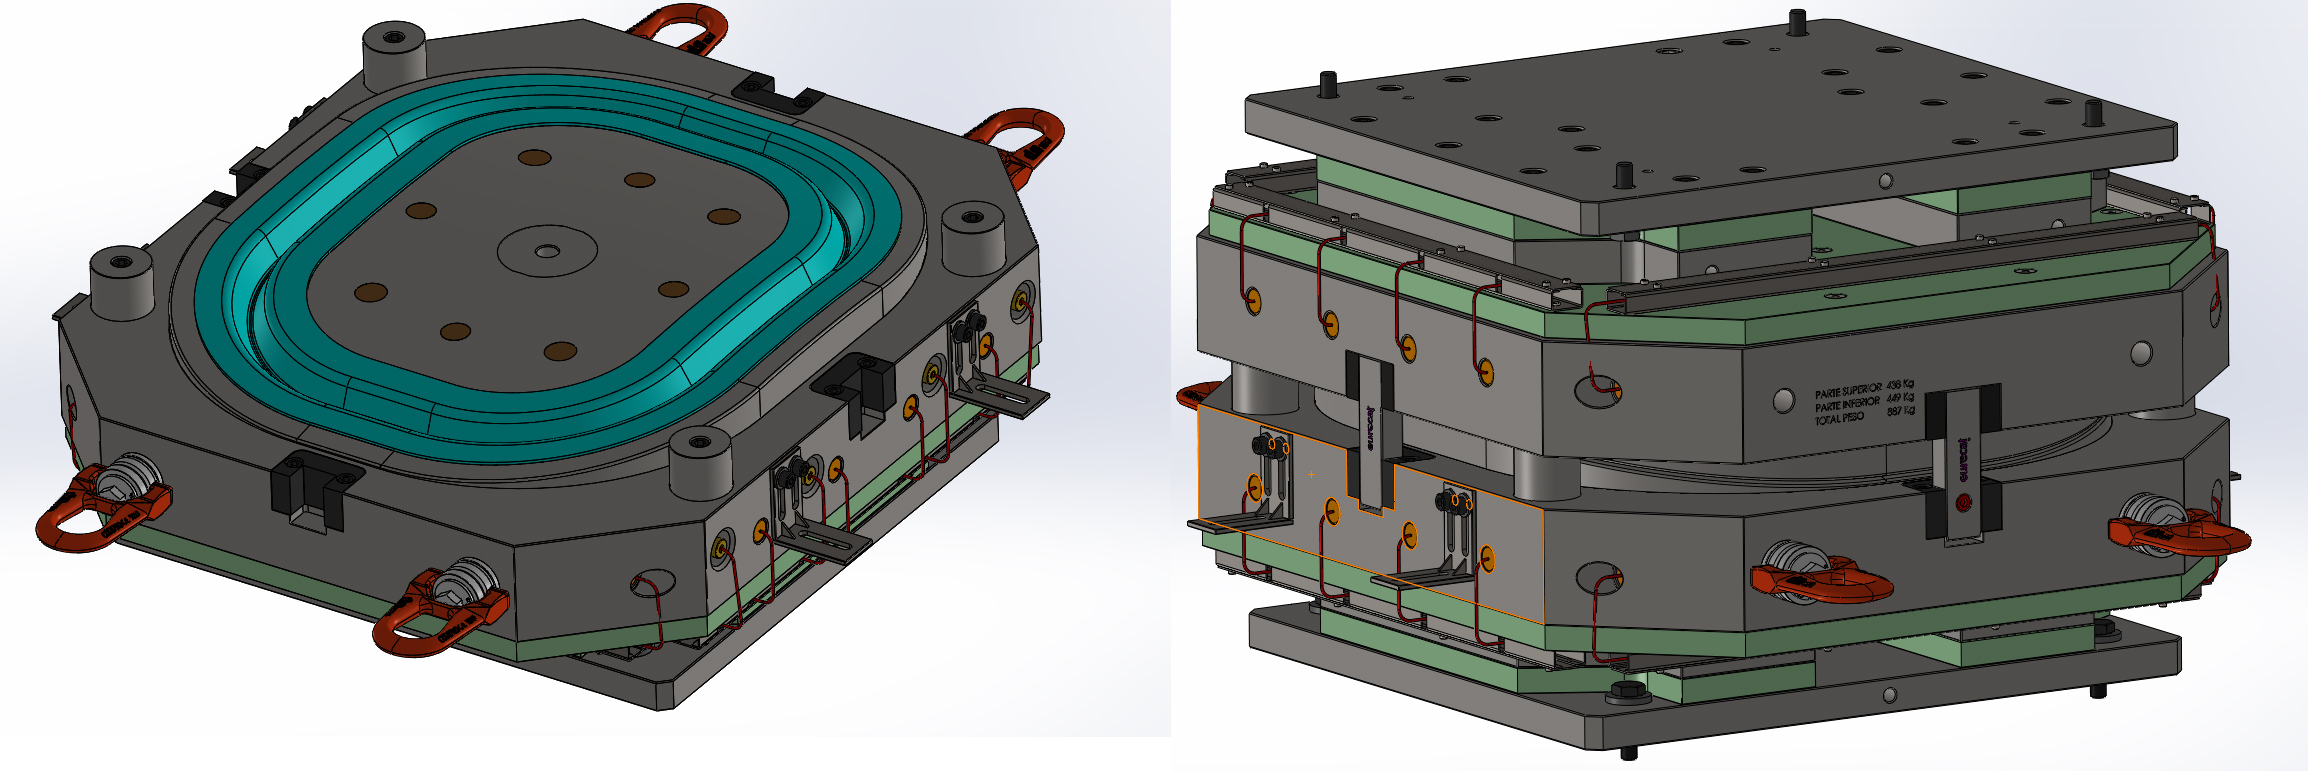
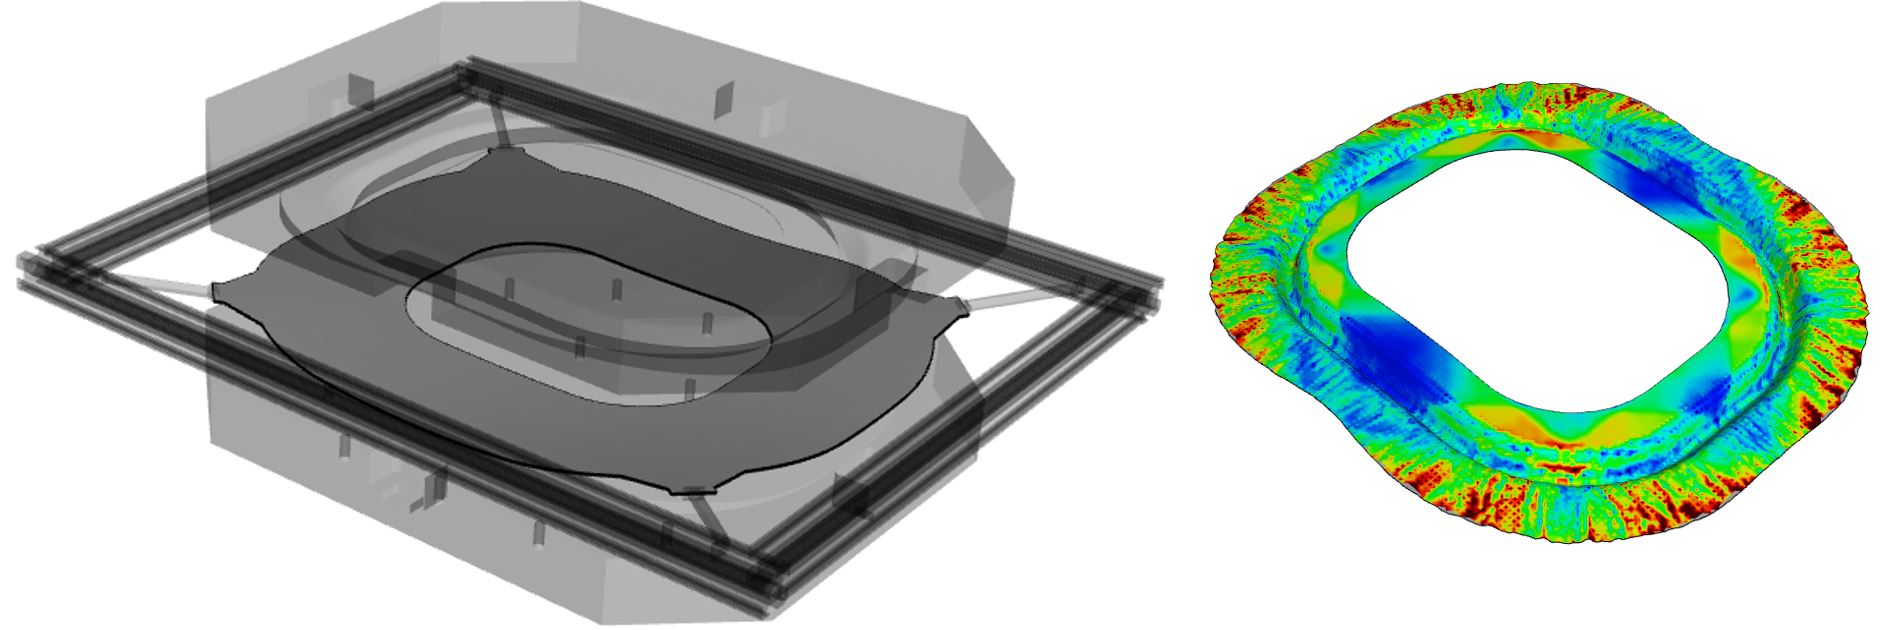
„Die von uns verwendete Methode kann alle 10 Minuten einen Fensterrahmen produzieren“, sagt Lagraña. Produktionsschritte umfassen: TPC-Laminat-Rohlinge in einem Ofen erhitzen, in eine Form übertragen, die Form in einer Presse schließen, Wärme und Druck für 10-20 Minuten anwenden und das fertige Teil(en) entformen. „Dieser Ansatz erreicht nicht nur kürzere Zyklen als Flüssigformen, sondern auch deutlich günstigeres Werkzeug“, fügt er hinzu. „Der Prozess ist in der Automobilindustrie gut bekannt, es ist Pressformen in einer hochautomatisierten Konfiguration, die die Bauteilqualität erhöht, aber die verwendeten Luftfahrtmaterialien sind anders, in diesem Fall ein kohlefaserverstärktes PPS und Kohlefaser von Toray Advanced Composites (ehemals TenCate). Bis zum Ende dieses Projekts werden wir TRL 6 für diese Technologien erreicht haben“, sagt Lagraña.
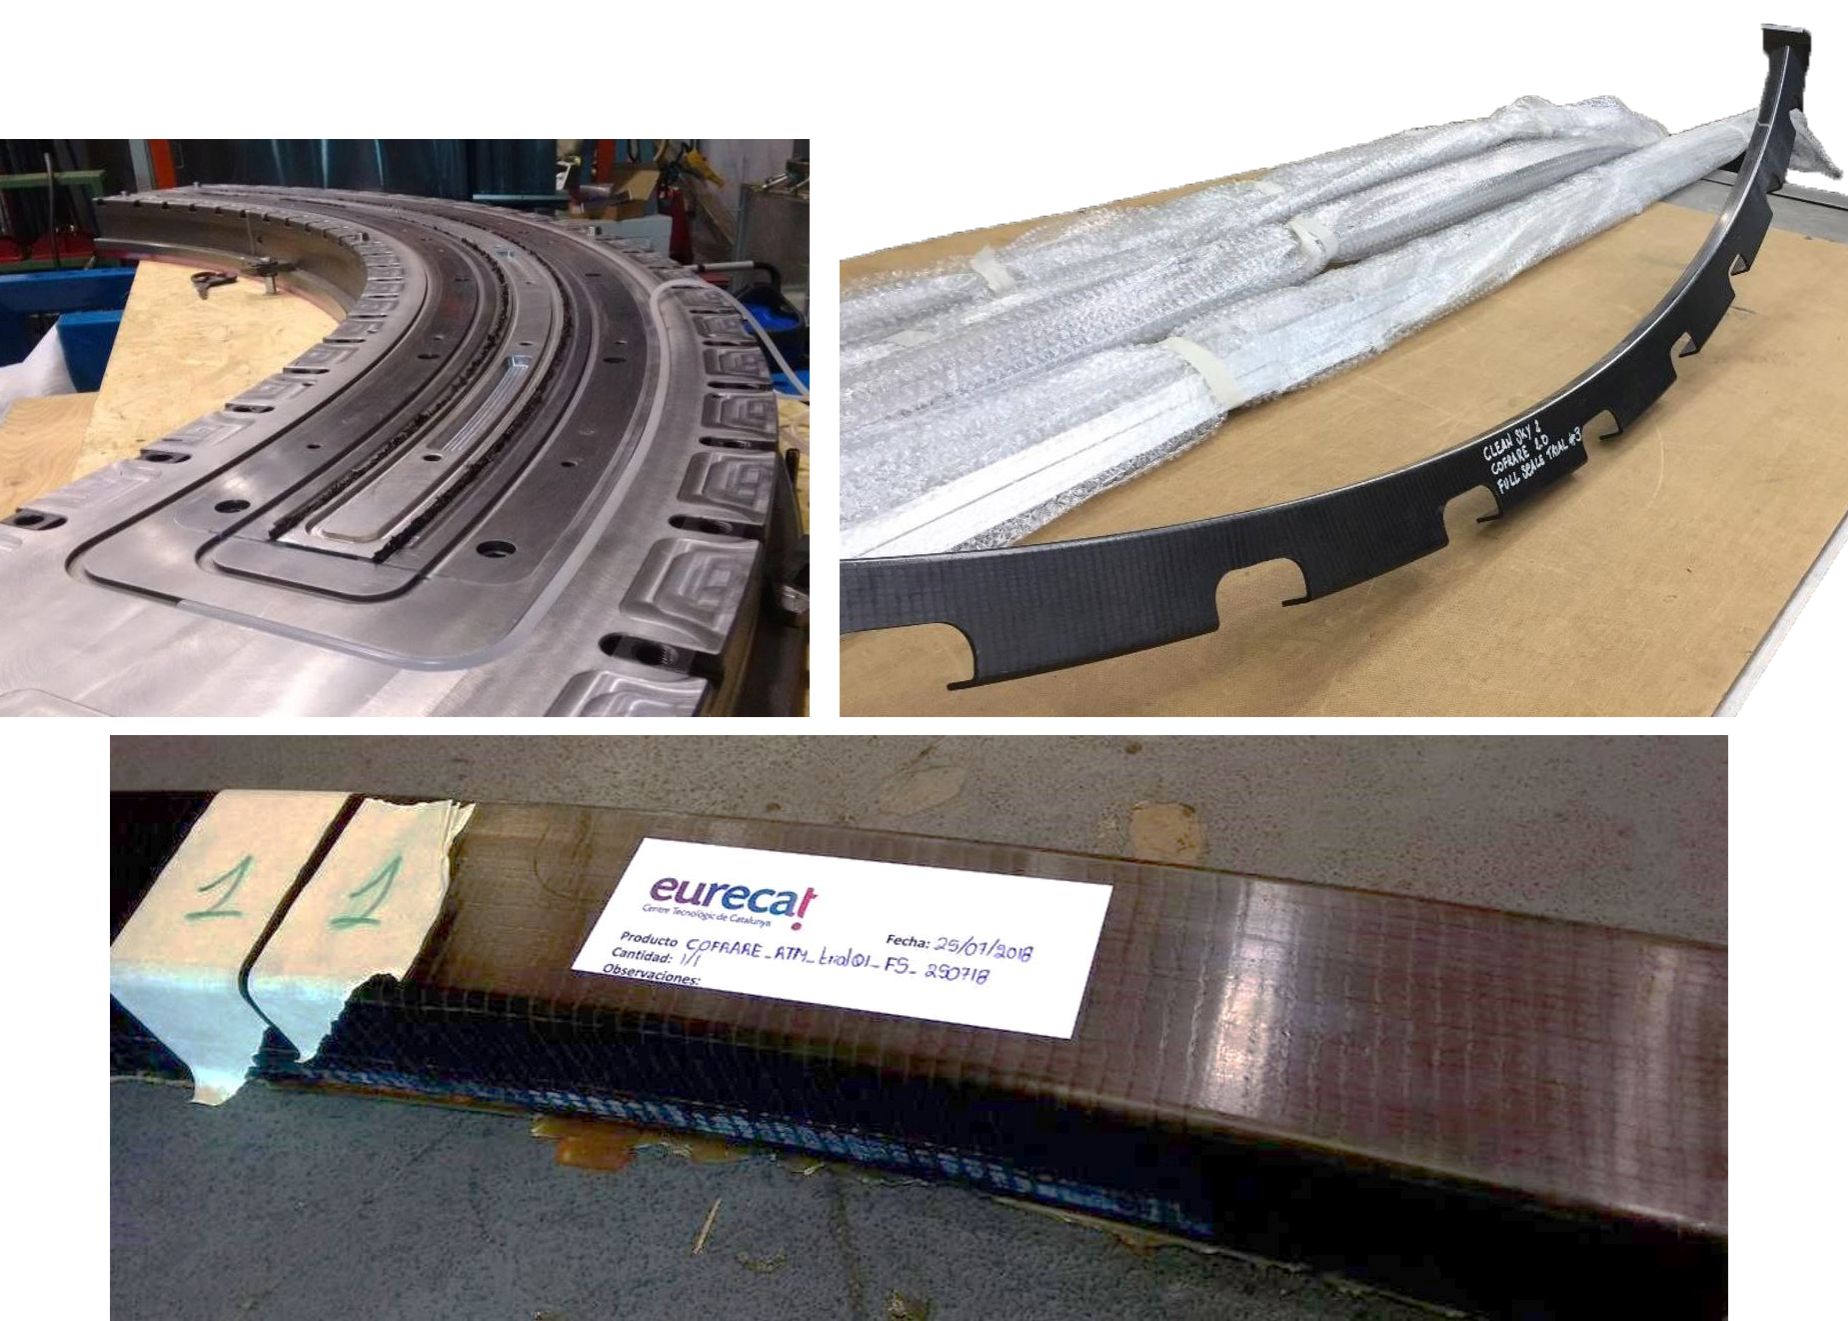
COFRARE Projekt: RTM C-Spanten und thermoplastische Scherverbindungen
Das COFRARE 2020 Projekt ist eine Erweiterung des initialen COFRARE 2.0 Projekts:
Clean Sky 2 - JTI-CS2-2015-CFP02-AIR-02-16. „Prozessentwicklung für Verbundwerkstoff-Spanten-Fertigung mit hoher Produktionsrate und niedrigen Kosten“ Projektlaufzeit: 2016 bis 2018.
Ziel des Clean Sky 2 COFRARE 2.0 Projekts war die Entwicklung eines wettbewerbsfähigen und machbaren Fertigungsprozesses für Kohlefaser-Verbundwerkstoff-Spanten für einen Verbundwerkstoff-Panel-basierten Rumpf für Regionalflugzeuge. Partner waren:
- Neapel-basierter Tier-1-Luftfahrtlieferant und Engineering/Industrialisierungsfirma DEMA (Design Manufacturing SpA, Somma Vesuviana, Italien)
- EURECAT
- LGAI Technological Center S.A., eine Division von Applus+ Laboratories in Barcelona, Spanien, stellte Tests bereit.
Ziel der nächsten Generation COFRARE 2020 Projekt ist die Fertigung vollmaßstäblicher Verbundwerkstoff-Spanten und Scherverbindungen für den Clean Sky 2 Rumpf/Kabine integrierten Bodendemonstrator. Dieser Demonstrator ist innerhalb von Clean Sky 2's Regional Aircraft IADP (Innovative Aircraft Demonstrator Platform) organisiert und im Abschnitt 5.2.2 des März 2015 Joint Technical Programme Dokuments detailliert:
„Regionalflugzeuge sind ein Schlüsselelement von Clean Sky durch einen dedizierten ITD (Integrated Technology Demonstrator) - Green Regional Aircraft (GRA), der wesentliche Bausteine für ein Lufttransportsystem liefert, das die Umwelt respektiert, sichere und nahtlose Mobilität gewährleistet und industrielle Führung in Europa aufbaut. In Clean Sky 2, ... Die Demonstrationsziele der Regional Aircraft IADP sind viel komplexer, umfassender und anspruchsvoller als die des aktuellen Clean Sky GRA Projekts, das gezwungen war, innerhalb von Budget- und Zeitbeschränkungen zu arbeiten. ...“
Das Joint Technical Programme 2015 skizziert die Regional Aircraft Entwicklung mit zwei fliegenden Testbetten und fünf großen integrierten Bodendemonstratoren. Letztere umfassen den Vollmaßstäblichen Innovativen Rumpf- und Passagierkabinen-Demonstrator: „Der Rumpf wird eine vollmaßstäbliche Demonstration von Technologien für Verbundwerkstoff-Materialien, Strukturen und Fertigung sein, angestrebt, um [zu erreichen] Gewichts- und Kostensenkung und die Umweltauswirkungen durch Ökodesign und Energieverbrauchsoptimierung über den gesamten Lebenszyklus zu minimieren (Richtung Null-Impact).“
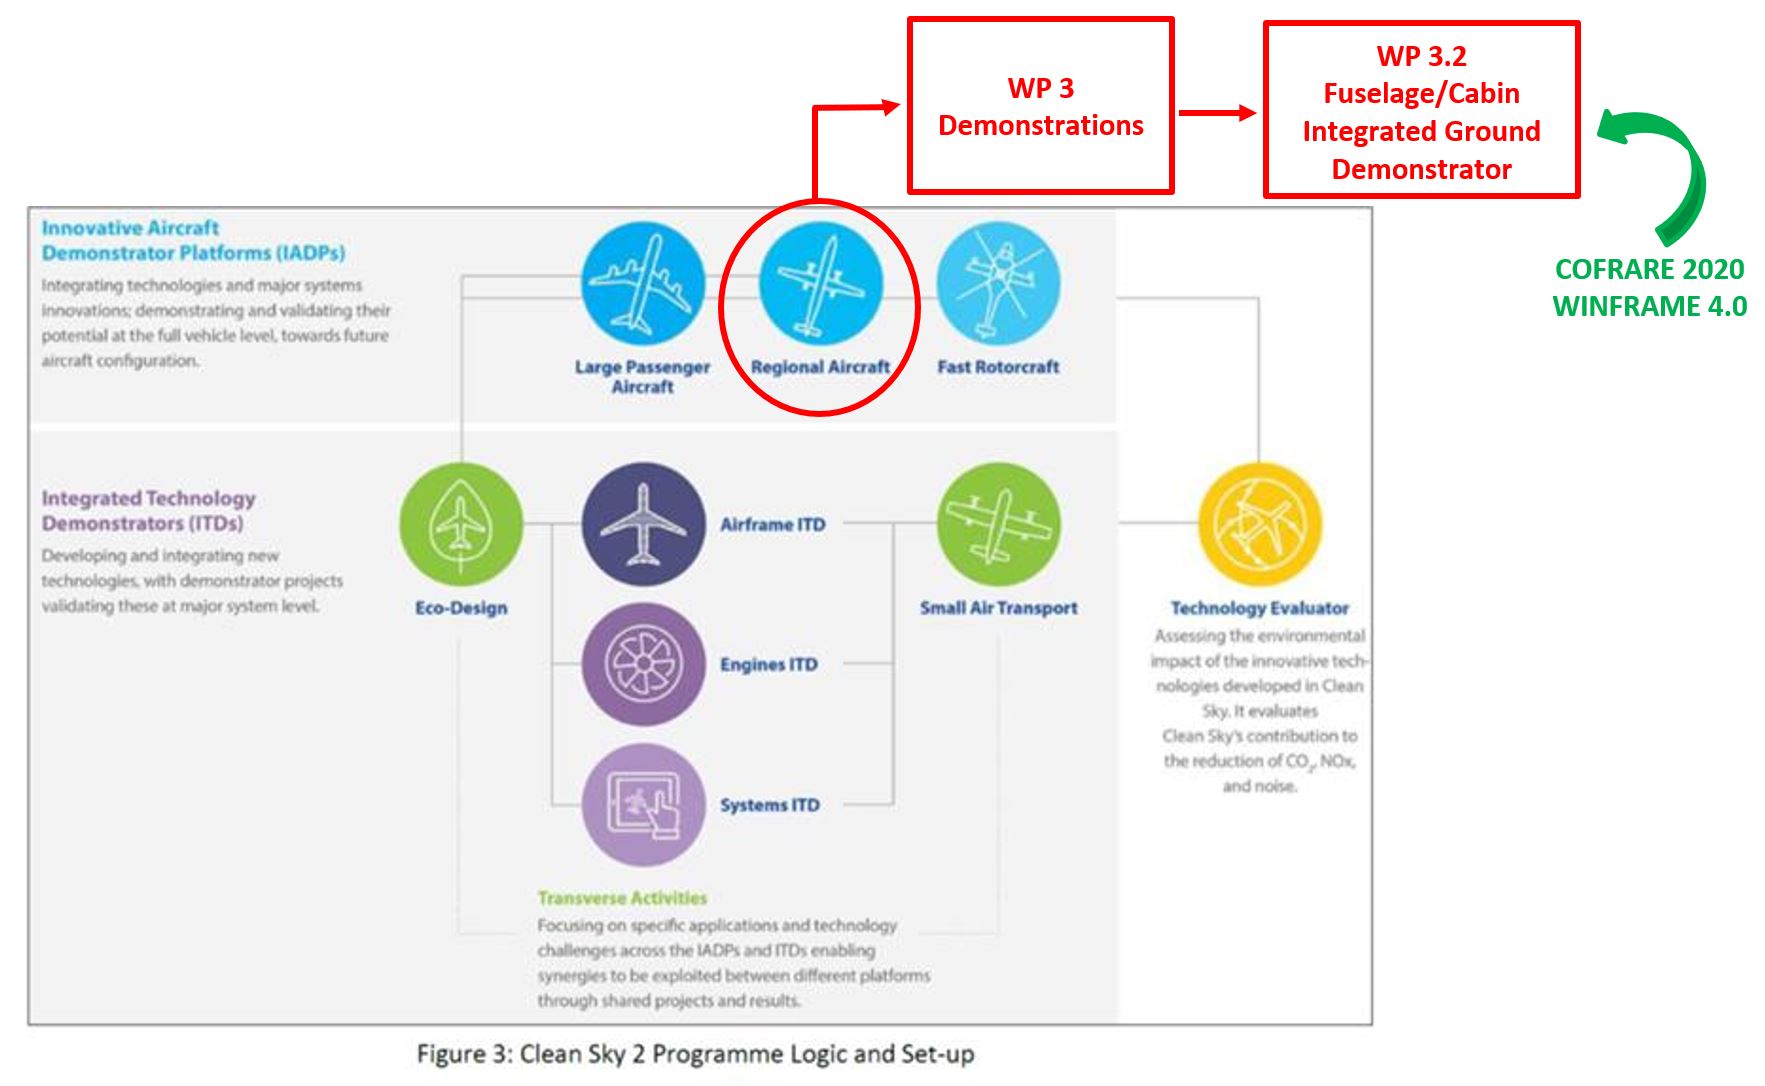
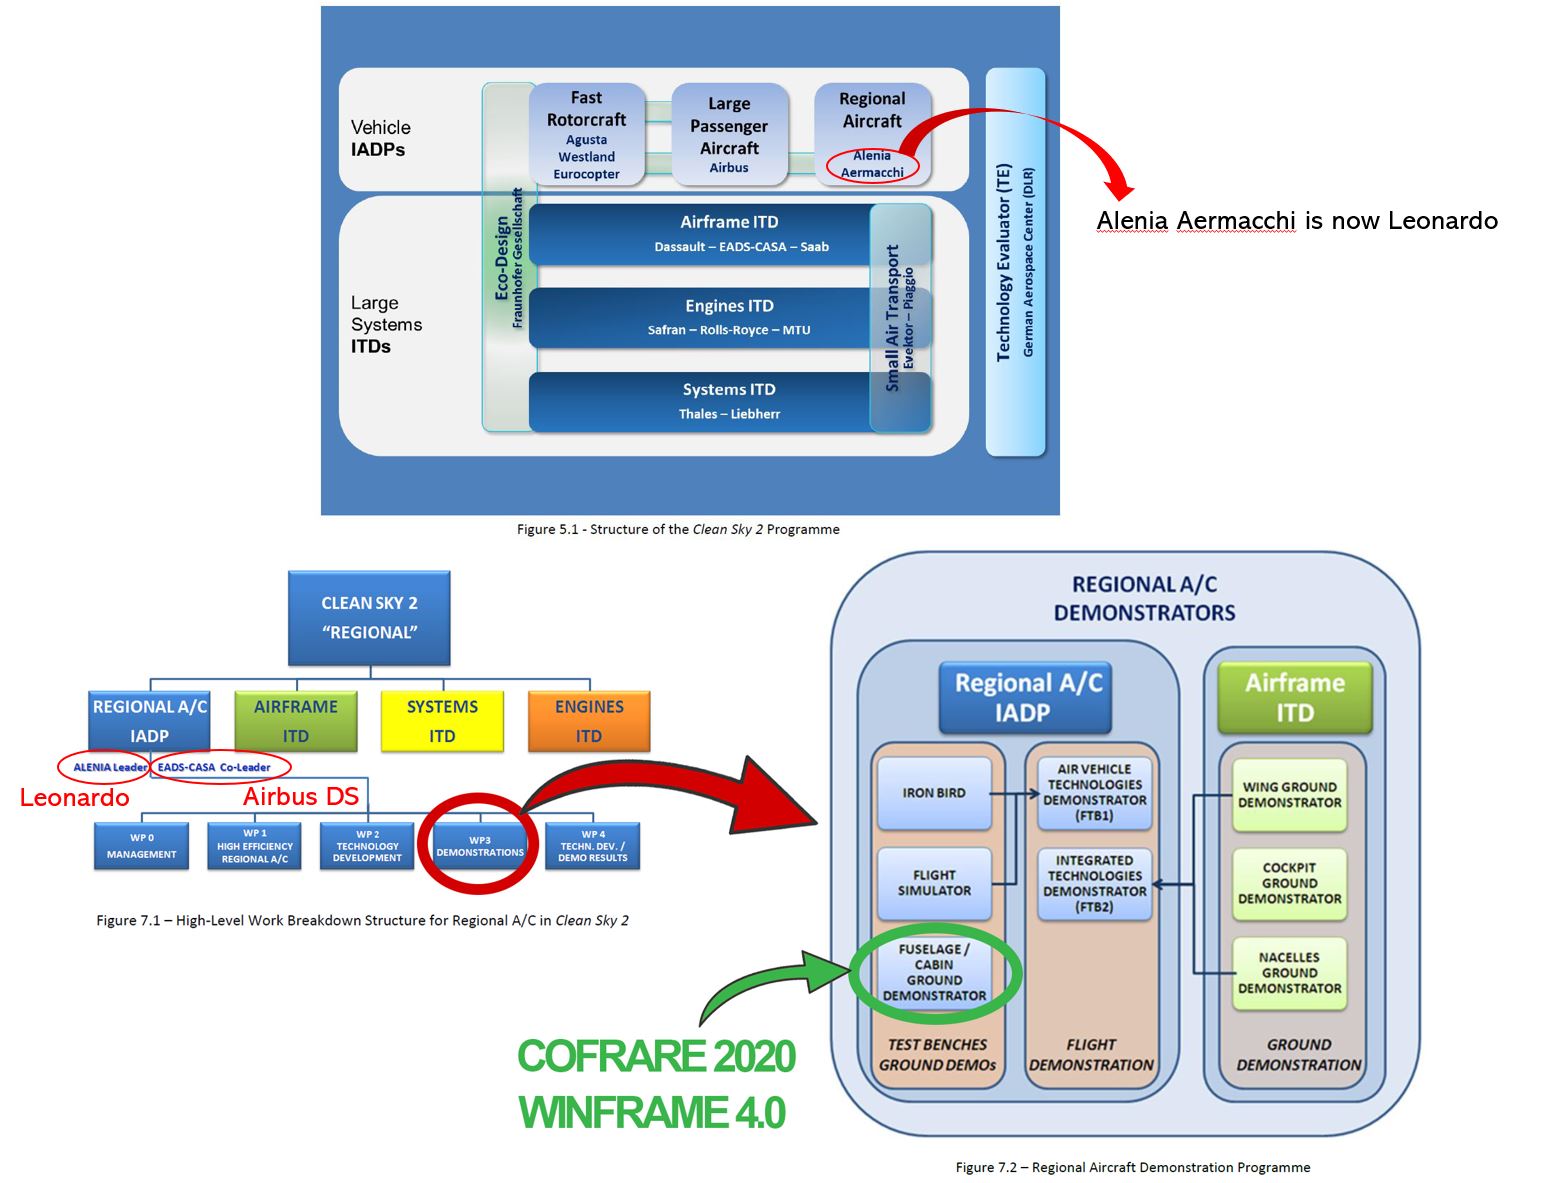
COFRARE 2020 Projektpartner umfassen:
- Leonardo als Themenmanager
- EURECAT
- DEMA
- Flugzeugkomponenten- und Baugruppenfertigung A. Abete (Nola/Marigliano, Italien).
„In COFRARE 2020 fertigen wir Rumpfspanten mittels RTM (Harzinjektion), die in den Rumpfdemonstrator integriert werden“, erklärt Lagraña. „Wir nutzen die Ziplus-Technologie von Shikibo (Osaka, Japan), die Preforms produziert, die gut für die Harzinjektion geeignet sind.“ Shikibo Ltd. ist Teil der Composite Alliance Corp. (Dallas, Texas, USA) und bietet eine Vielzahl von Textil-Preform-Technologien an.
Ein interessanter Aspekt dieses Programms ist der Einsatz von Sensoren von Synthesites (Uccle, Belgien) zur Echtzeitüberwachung von Harzankunft, Temperatur, Druck, Tg und Aushärtung. „Die Sensoren befinden sich in spezifischen Bereichen des Verbundwerkstoffteils und des RTM-Werkzeugs, um die Harzinjektionsstrategie zu optimieren“, merkt Lagraña an. Die Injektion wird mittels eines hochautomatisierten Systems von ISOJET (Corba, Frankreich) erreicht, das auch Teil der Composite Alliance Corp. ist. Synthesites-Sensoren sind dielektrische Sensoren, aber im Gegensatz zu den meisten dielektrischen Analysen (DEA), die auf Wechselstrom (AC) basieren, verwendet Synthesites Gleichstrom (DC). „Unsere Sensoren funktionieren gut mit hochwiderständigen Materialien wie Harzen und da wir eine einzelne Spannung anlegen, müssen wir nicht mehrere Frequenzen analysieren, erreichen aber dennoch hohe Genauigkeit, sogar am Ende der Aushärtung“, erklärt Synthesites-Direktor Dr. Nikos Pantelelis.
„Wir trafen Synthesites auf einer SAMPE-Konferenz 2011“, erinnert sich Lagraña. „Sie sprachen über Sensoren zur Verkürzung der Aushärtungszyklen. Wir erforschen, wie man Preforms für Rumpfspanten automatisieren kann und sogar schnellere Verarbeitung mit HP-RTM (High-Pressure RTM) nutzen kann, aber man ist immer noch bei 3-4 Stunden Prozesszeit. Mit Synthesites haben wir den Aushärtungszyklus um 50 Prozent verkürzt, indem wir Tg überwachten. Wir testen jetzt auf Eigenschaften. Diese Sensoren können bei hohem Druck arbeiten, aber in unserer RTM-Verarbeitung nutzen wir nur 8 bar Druck.“
Die Synthesites DC-dielektrischen Sensoren, das OptiFlow Flüssigharz-Flussüberwachungssystem und das OptiMold Aushärtungsüberwachungssystem wurden in der Produktion von verschiedenen Windflügelherstellern demonstriert. Sie werden auch von Bombardier Aerospace (Belfast, UK) zur Herstellung des flüssig-verformten Verbundwerkstoff-Flügels für die C-Series, jetzt Airbus 220, eingesetzt. Das Deutsche Zentrum für Luft- und Raumfahrt (DLR, Stade, Deutschland) hat Aushärtungszyklusreduzierung bis zu 50% sowohl mit Autoklav-Prepreg als auch RTM demonstriert, während das National Composites Centre (NCC, Bristol, UK) demonstriert hat, dass sogar für hochreaktive Harze die Echtzeit-Tg-Berechnungen aus Sensormessungen von Harztemperatur und Widerstand so genau sind wie Tg, gemessen an ausgehärteten Panels mittels Differenzialkalorimetrie (DSC).
Verbinden von Spanten mit TPC-Scherverbindungen
Ein weiterer Schlüsselaspekt von COFRARE 2020 ist eine Hochvolumen-Produktionsmethode für die Hunderte von Scherverbindungen und Halterungen, die erforderlich sind, um die RTM-Rumpf-C-Spanten mit den Verbundwerkstoff-Rumpfplatten zu verbinden. „Wir entwickeln 255 verschiedene Geometrien für thermoplastische Verbundwerkstoff-Halterungen, die durch Pressformen hergestellt werden“, sagt Lagraña. (Hinweis: GKN Fokker hat mehrere Clean Sky 2 Projekte, in denen es TPC-Halterungen für den Multifunktionalen Rumpfdemonstrator in der Large Passenger Aircraft IADP produzieren wird; diese Arbeit in COFRARE 2020 ist für kleinere Regionalflugzeuge.) Die grundlegende Methode ist unten dargestellt, mit passenden Stahlwerkzeugen und einer beheizten Presse. „Die Kosten für solche Pressformwerkzeuge betragen nur 2.000 Euro, was sehr erschwinglich im Vergleich zu RTM-Werkzeugen ist“, fügt er hinzu. „Stanzen erreicht auch sehr kurze Zykluszeiten.“
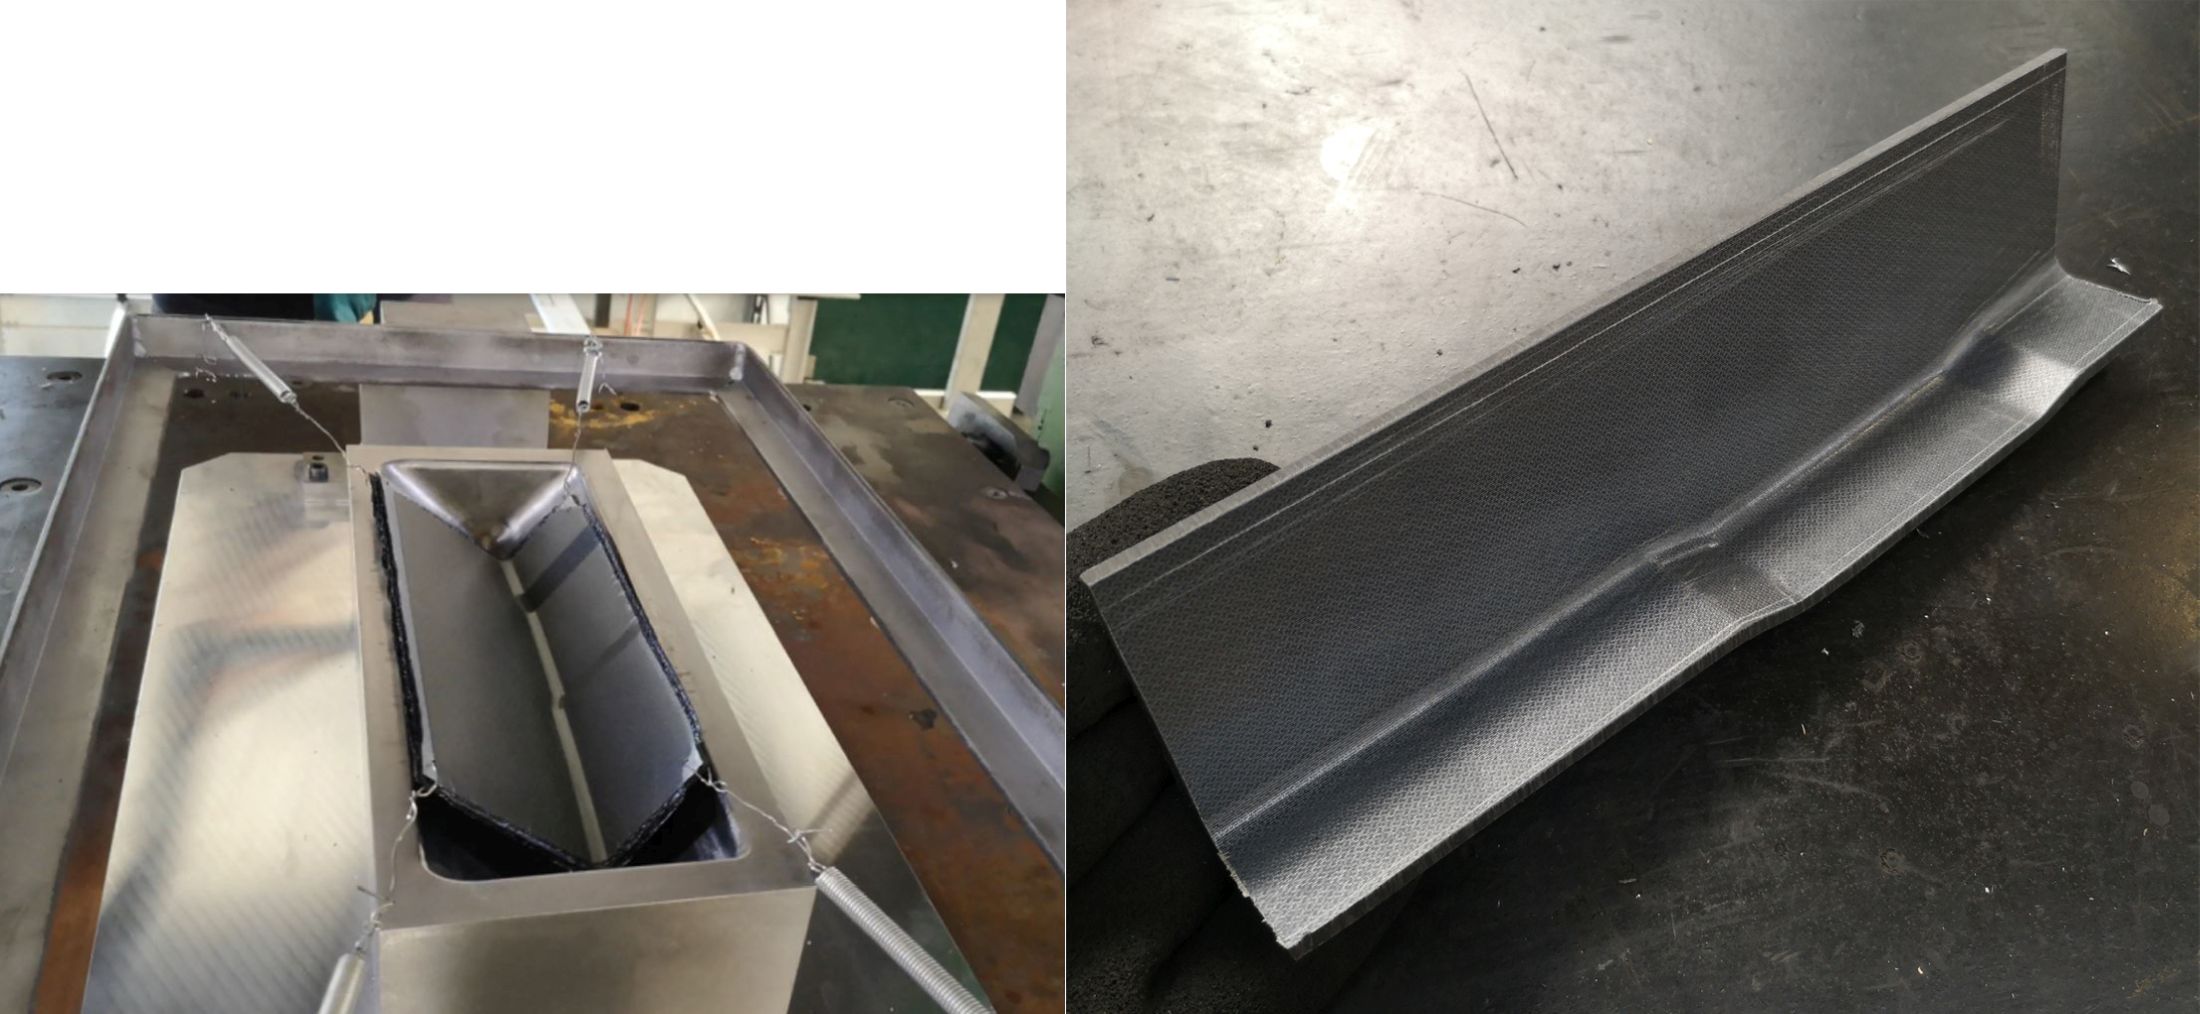
EURECAT investiert darin, an der Spitze der Verbundwerkstofftechnologie-Entwicklung zu bleiben, sagt Lagraña. „Wir glauben, dass der Druck für eine saubere Umwelt die Verwendung von Verbundwerkstoffen in allen Transportbereichen dramatisch erhöhen wird, und dass Erschwinglichkeit und Leistung zusammengehen werden. Deshalb konzentrieren wir uns auf automatisierte, Out-of-Autoclave-Technologien, um sie unseren Kunden anzubieten.“
Bleiben Sie dran für meinen kommenden Blog zu den Clean Sky 2 STUNNING und MECATESTERS Projekten, die die Entwicklung geschweißter TPC-Halterungen für den Multifunktionalen Rumpfdemonstrator und eine vollständige Charakterisierung von PAEK für dieses Projekt diskutieren werden. Ich werde auch detaillierter über Synthesites bloggen sowie mehr über CETMAs Entwicklungen in Verbundwerkstoffen. 2020 wird ein sehr interessantes Jahr für Verbundwerkstoffe!
Harz
- Fortschrittlicher Thermoplast-Waben-Sandwich für Leichtbau-Überformungsanwendungen
- Optimierung der Composite-Fertigung: Maßgeschneiderte Ultraschallsensoren für Prozesskontrolle
- Nachhaltige Epoxidharze: Wiederverarbeitbare, reparierbare und recyclingfähige Lösungen für Composite-Luftfahrtanwendungen
- Kombination von AC und DC Dielektrikum-Sensoren für präzises Composite-Aushärtungsmonitoring
- Solvay und Leonardo gründen gemeinsames Labor für thermoplastische Kompositwerkstoffe
- Erste Thermoplast-Tür ebnet Weg für fortschrittliche Automobil-Composites
- LANXESS erhöht Kapazität für Continuous-Fiber-Thermoplast-Composites
- TPAC & TPRC führen TPC-Cycle ein: Nachhaltiges Recycling für High-Performance Thermoplast-Composites
- Expertenleitfaden zum Schweißen thermoplastischer Verbunde
- IRG CosiMo Konsortium zielt auf Massenproduktion thermoplastischer Verbunde für Luftfahrt & Automotive