



ENGEL präsentiert Infrarot-gestützte Roboterzelle für effiziente Großserienfertigung leichter Thermoplast-Verbunde
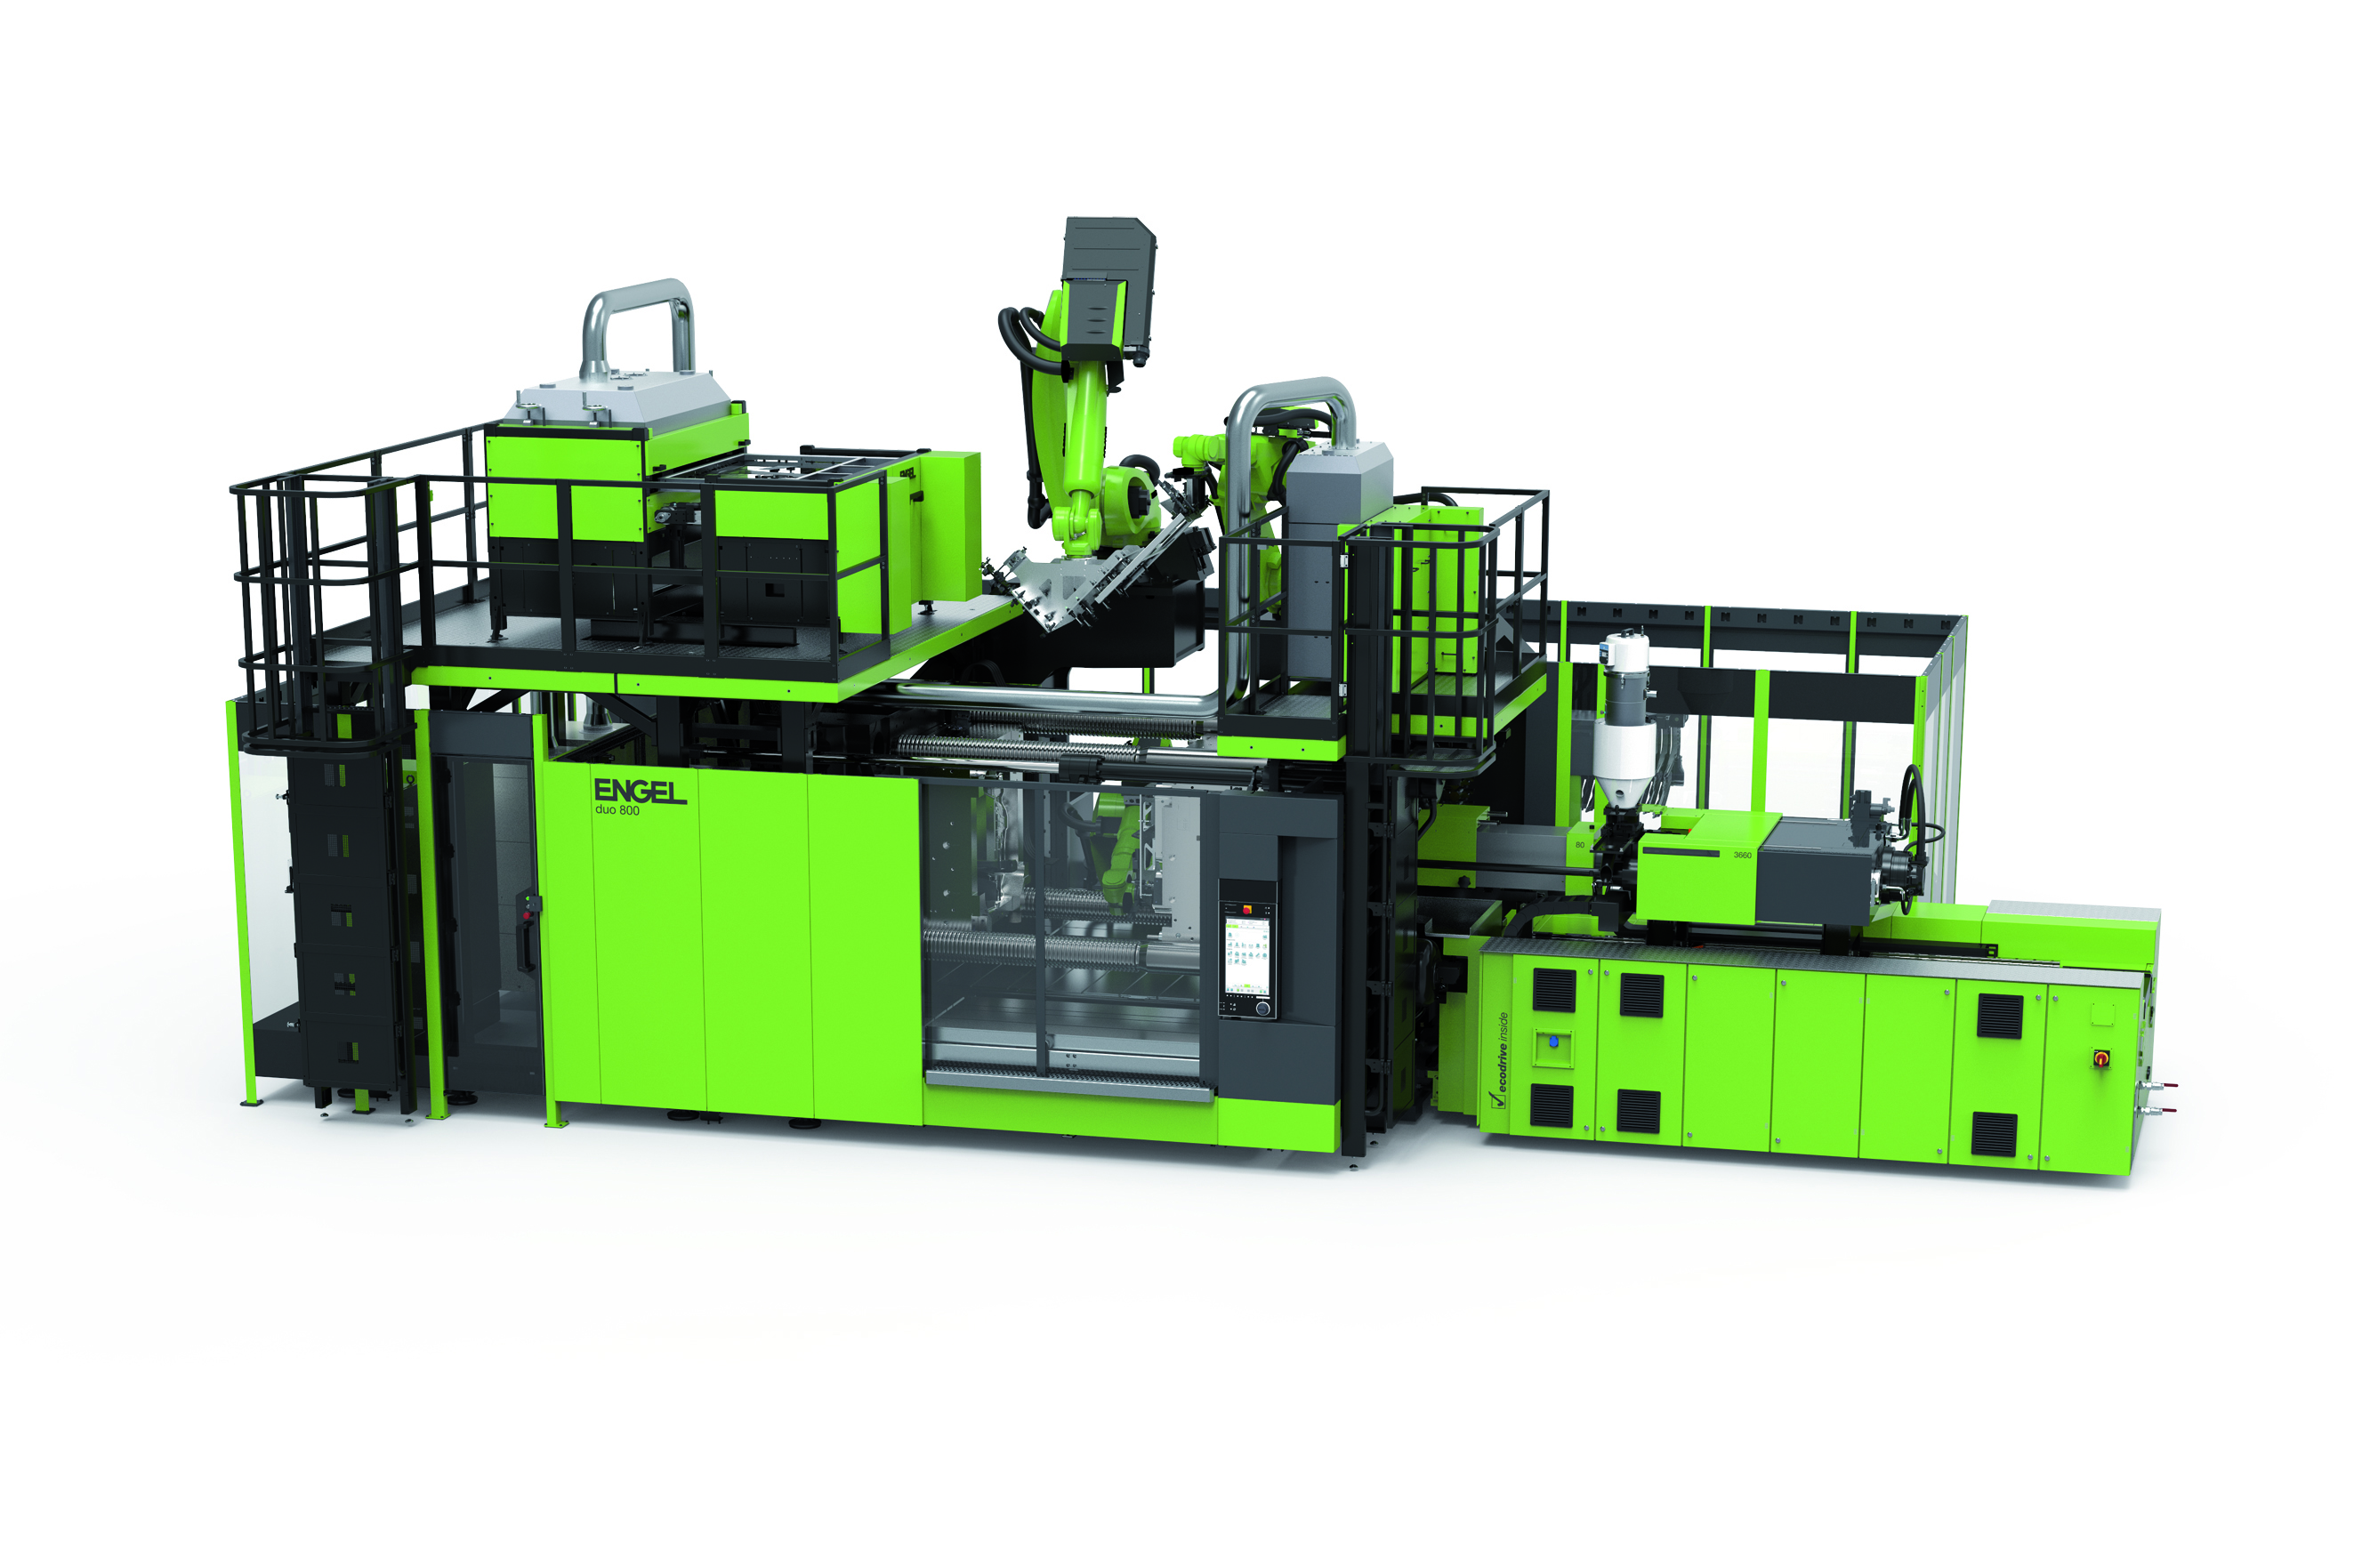
ENGLS Produktionszelle nutzt Infrarotstrahlung, um drei Organobleche unterschiedlicher Dicke zu erwärmen und zu formen, und erzeugt dabei im selben Spritzgussprozessschritt eine hochwertige Sichtoberfläche. Quelle | ENGEL
Der Spritzgussmaschinenhersteller und Systemlösungsanbieter ENGEL Austria hat angekündigt, auf der K 2019 (Düsseldorf, 16.–23. Oktober) eine Infrarot-Härtetechnologie als Teil seiner Fertigungszelle vorzustellen, die Composites-Vorformen mit thermoplastischem Spritzgießen kombiniert.
ENGEL wird das Organomelt-Verfahren nutzen, um Demoteile zu produzieren, die die neuesten Innovationen für Autotürmodule widerspiegeln. ENGELS Produktionszelle soll die weltweit erste sein, die Infrarotstrahlung einsetzt, um drei Organobleche unterschiedlicher Dicke zu erwärmen und zu formen, sowie eine hochwertige Sichtoberfläche im selben Spritzgussprozessschritt zu erzeugen. Das System wird mit drei ENGEL easix-Gelenkrobotern ausgestattet, die simultan arbeiten.
„Thermoplastische Verbundwerkstoffe gewinnen an Bedeutung beim Leichtbau in der Automobilindustrie“, sagt Dr. Norbert Müller, Leiter von ENGELS Center for Lightweight Composite Technologies.
Es gibt dafür zwei Hauptgründe: Erstens ermöglicht der konsequent thermoplastische Ansatz eine effiziente Integration von Formen und Funktionalisierung faserverstärkter Prepregs, was die Stückkosten senkt. Zweitens erleichtert der ausschließliche Einsatz thermoplastischer Polymere die Entwicklung von Recyclingstrategien.
„Die Rückführung von Verbundbauteilen in den Materialkreislauf am Ende ihrer Lebensdauer ist eine Priorität in der Entwicklung im Elektrofahrzeugsektor“, merkt Müller an. „Thermoplastische Lösungen werden zunehmend auch im Flugzeugbau eingesetzt.“
ENGLS Antwort auf den Bedarf nach nachhaltigem Transport ist Organomelt. Beim Organomelt-Prozess werden faserverstärkte Prepregs mit thermoplastischer Matrix – wie Organobleche und -bänder – erhitzt, in das Werkzeug eingelegt, dort umgeformt und direkt mit Thermoplast umspritzt. Der Prozess wird bereits in der Großserienfertigung eingesetzt, beispielsweise für die vollautomatisierte Produktion von Frontendträgern.
Im Rahmen der Weiterentwicklung arbeitet ENGEL mit Kunden und Partnern an den Produktionsaspekten der Gestaltung von Verbundbauteilen mit gezielter Lastverteilung.
„In Zukunft werden mehrere verschiedene Prepregs pro Bauteil kombiniert, um die Leichtbaueigenschaften an die jeweilige Bauteilform sowie die unterschiedlichen Belastungen in einzelnen Bereichen anzupassen“, erklärt Müller. „Die Produktionszelle auf der K-Messe wird dieses Potenzial deutlich demonstrieren.“
Der Formprozess wurde in Partnerschaft mit dem Automobilzulieferer Brose (Coburg, Deutschland) entwickelt. ENGEL zufolge ist die Produktionszelle derzeit das einzige System weltweit, das drei unterschiedlich geformte Organobleche zwischen 0,6 mm und 2,5 mm Dicke in einem vollautomatisierten Prozess mit integrierten IR-Öfen gleichzeitig verarbeiten kann. Die unterschiedlichen Belastungen der einzelnen Bauteilbereiche werden durch die gezielte Auswahl der Organobleche basierend auf der Lastverteilung bewältigt – ein Ergebnis, das Brose durch diverse Simulationsprozesse unterstützt hat. Das auf der K-Messe gefertigte Demoteil ist beispielsweise im Fensterrahmenbereich steifer als an der Türinnenseite.
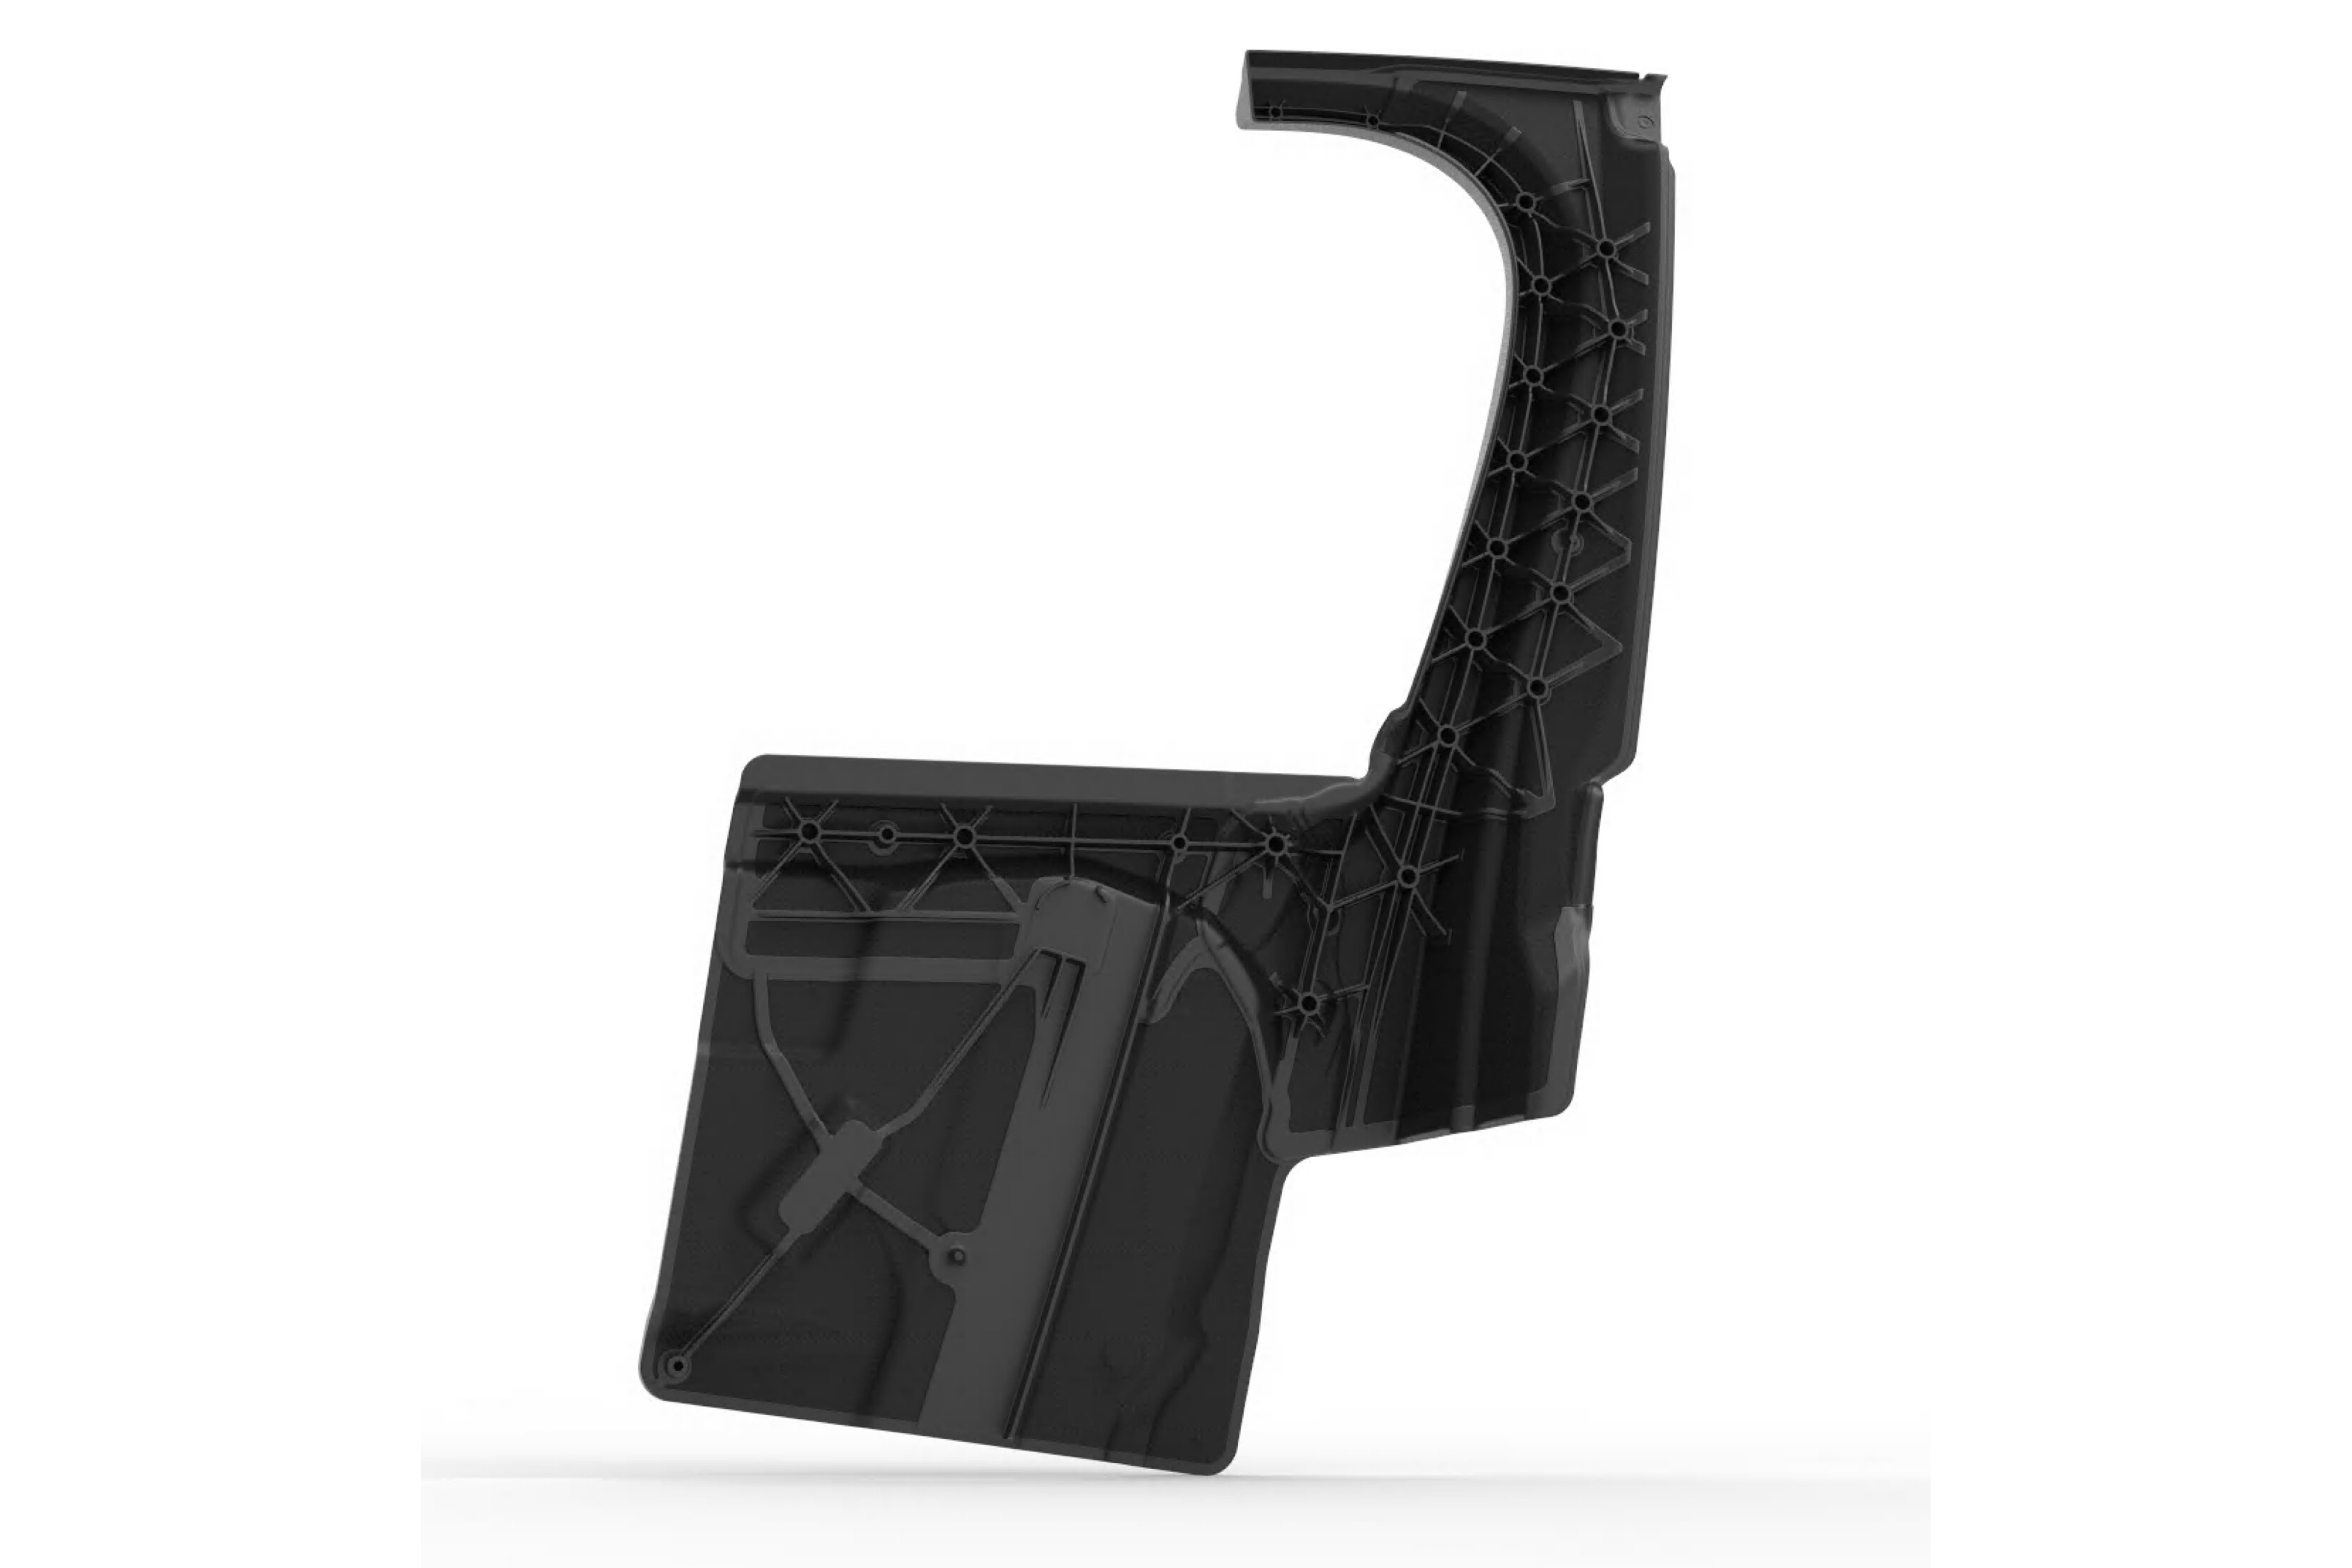
Die unterschiedlichen Belastungen der einzelnen Bauteilbereiche werden durch die gezielte Auswahl der Organobleche basierend auf der Lastverteilung bewältigt. Quelle | ENGEL
Ultrakompakte IR-Ofen-Integration
Eine Herausforderung bei der Verarbeitung von Organoblechen ist das Erhitzen der Prepregs. Die Aufheiz- und Abkühlzeiten hängen von der Dicke ab. Schnelles Erhitzen ohne Beschädigung des Materials ist wichtig, ebenso ein schneller und unkomplizierter Übergang des erhitzten Prepregs in das Werkzeug. ENGELS Organomelt-Produktionszelle basiert auf einer Duo 3660/800 Spritzgussmaschine und umfasst dafür zwei integrierte IR-Öfen. Ein vertikaler IR-Ofen ist direkt über der Schließeinheit positioniert, um das nur 0,6 mm dicke Organoblech zu erwärmen. So erreicht das dünne Organoblech schnell das Werkzeug, bevor es abkühlt und nicht mehr formbar ist. Ein standardmäßiger, horizontaler IR-Ofen auf einem Ständer über dem beweglichen Platen wird für die zwei dickeren Organobleche (1 mm und 2,5 mm) genutzt. Diese Anordnung verkürzt den Weg zwischen Ofen und Werkzeug und spart Platz, da der Ofen keine separate Stellfläche benötigt. Beide IR-Öfen wurden von ENGEL intern entwickelt und gefertigt. Sie und die drei easix-Roboter sind vollständig in die CC300-Steuerung der IMM integriert und können zentral über das Maschinen-Display bedient werden.
Alle drei Organobleche werden gleichzeitig erhitzt. Zwei der drei easix-Roboter übernehmen dann das Handling der Organobleche. Diese befinden sich nebeneinander über der Schließeinheit. Während der erste Roboter für die zwei dickeren Organobleche zuständig ist, kümmert sich der zweite um das dünnste Blech. Während des gesamten Erhitzungsprozesses hält er das Organoblech vor dem vertikalen Strahlungsfeld, sodass es nach der eingestellten Aufheizzeit in das Werkzeug eingelegt werden kann. Der dritte Roboter steht neben der Schließeinheit. Seine Aufgabe ist es, das geformte Teil zu entnehmen und gleichzeitig eines der drei Organobleche für den Spritzgussprozess in das Werkzeug zu bewegen.
Die Organobleche, bezogen vom chinesischen Rohstoffhersteller Kingfa (Shanghai, China), bestehen aus Glasfasern und verwenden Polypropylen als Matrixmaterial. Wenn das Werkzeug – gebaut von Georg Kaufmann Formenbau (Remetschwil, Schweiz) – schließt, werden die Organobleche geformt. Unmittelbar danach werden sie im selben Werkzeug mit glasfaserverstärktem Polypropylen umspritzt. Auf der Rückseite des Bauteils werden Verstärkungsrippen geformt, auf der Sichtseite eine Lederstruktur.
„Beim direkten Umspritzen der Organobleche erzielen wir eine herausragende Lederoptik, die bisher bei Organoblechen als unmöglich galt“, sagt Müller. „Damit legen wir den Grundstein für die zukünftige Produktion großer struktureller thermoplastischer Türstrukturen im Organomelt-Prozess.“
Automation spielt eine Schlüsselrolle
Die von ENGEL an seinem Center for Lightweight Composite Technologies entwickelten Produktionslösungen zeichnen sich durch hohe Effizienz und Kosteneffektivität aus – beides essenzielle Anforderungen für Hochvolumenanwendungen.
„ENGLS umfangreiche Automationsexpertise spielt eine große Rolle“, sagt Walter Aumayr, Vice President von ENGELS Automation and Composite Systems Division.
Mit drei gleichzeitig arbeitenden ENGEL easix-Gelenkrobotern bietet die Organomelt-Zelle am Messestand ein State-of-the-Art-Beispiel für integrierte Verbundverarbeitung und ist die komplexeste Produktionszelle, die ENGEL je auf einer Messe gezeigt hat.
„Je mehr Prozessschritte wir integrieren und je mehr Einzelsysteme eine Produktionszelle umfasst, desto komplexer wird der Gesamtprozess“, sagt Aumayr. „Als Systemlösungsanbieter hat ENGEL sichergestellt, dass eine konsistente Bedienlogik und gemeinsames Datenmanagement durchgängig in der Zelle gelten, was die Bedienung von Gelenkrobotern deutlich vereinfacht. Die easix-Roboter können von den am Shopfloor tätigen Spritzgussmitarbeitern relativ einfach bedient werden.“
Ein besonderes Merkmal von ENGEL-Systemen ist, dass die IR-Öfen ebenfalls vollständig in die CC300-Steuerung integriert sind, was eine einheitliche Bedienlogik für den gesamten Prozess gewährleistet. Da Spritzgussmaschine, Roboter und Peripheriegeräte in der ENGEL-Systemlösung auf dieselbe Datenbank zugreifen, sinkt das Fehlerrisiko und die Effizienz steigt. Ohne zusätzliche Hardware können die easix-Gelenkroboter ihre Bewegungen mit Bewegungen im Werkzeug synchronisieren, wie Kernzügen oder Auswerfern.
„Dadurch können wir sowohl Zykluszeiten als auch Investitionskosten reduzieren, besonders bei Großanlagen“, sagt Aumayr.
Harz
- Fortschrittlicher Thermoplast-Waben-Sandwich für Leichtbau-Überformungsanwendungen
- Fraunhofer setzt modernste Engel-Automatisierung für Thermoplast-Verbundwerkstoff-F&E ein
- Cato Composites erhöht Produktionskapazität mit neuer Thermoplast-Composite-Anlage
- Karl Mayer präsentiert neue Thermoplast-UD-Tape-Produktionslinie für hochwertigen FRP-Leichtbau
- INEOS Styrolution erweitert Produktion mit neuem Standort für Advanced StyLight Thermoplast-Composite
- Hexion lanciert fortschrittliches Zweikomponenten-Epoxidsystem zur Rationalisierung der Aerospace-Composite-Fertigung
- Erste Thermoplast-Tür ebnet Weg für fortschrittliche Automobil-Composites
- LANXESS erhöht Kapazität für Continuous-Fiber-Thermoplast-Composites
- IRG CosiMo Konsortium eröffnet High-Tech Thermoplast-Composite-Anlage
- IRG CosiMo Konsortium zielt auf Massenproduktion thermoplastischer Verbunde für Luftfahrt & Automotive