



Der ultimative Leitfaden zu 22 wesentlichen Drehmaschinen-Operationen
In diesem Artikel erfahren Sie, welche Drehmaschinen-Operationen an der Drehmaschine durchgeführt werden.
Drehmaschinen-Operationen
Eine Drehmaschine rotiert das Werkstück um eine Achse, um verschiedene Operationen wie Drehen, Plandrehen, Konusdrehen, Wälzfräsen, Nuten, Abstechen, Gewindeschneiden, Reiben etc. durchzuführen.
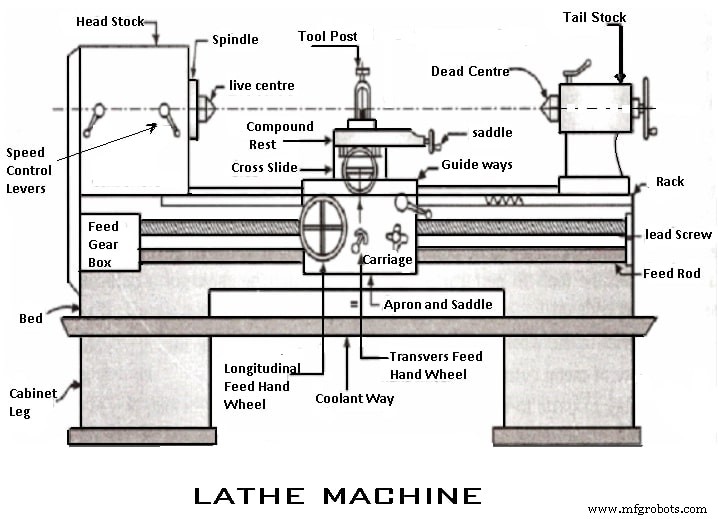
Lassen Sie uns alle Drehmaschinen-Operationen einzeln besprechen.
Um verschiedene Operationen an einer Drehmaschine durchzuführen, kann das Werkstück auf folgende Weisen gespannt und angetrieben werden:
- Werkstück zwischen Spitzen eingespannt, Werkzeug über Träger und Mitnehmerplatten angetrieben.
- Werkstück auf einem Dorn eingespannt, der zwischen Spitzen gelagert und über Träger und Mitnehmerplatten angetrieben wird.
- Werkstück in einem Futter gespannt, anderes Ende auf der Reitstockspitze abgestützt.
- Werkstück in einem Futter, einer Planscheibe oder einem Winkelplattenhalter gespannt und angetrieben.
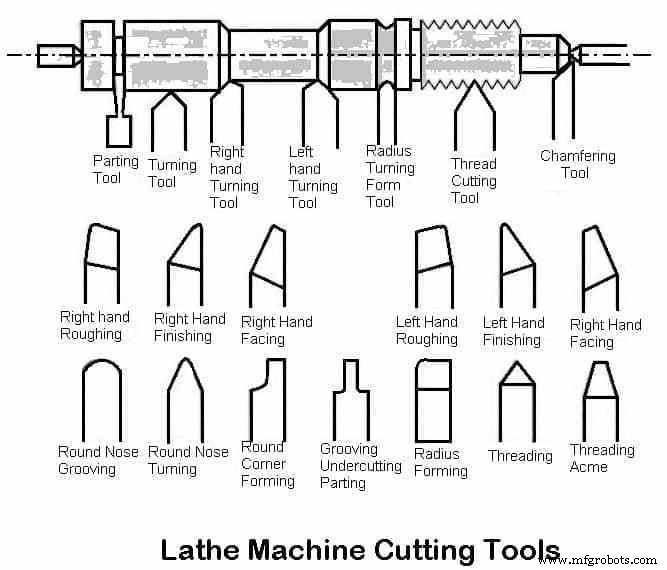
Die obigen Spannmethoden lassen sich in zwei Hauptgruppen einteilen:
- Werkstück zwischen Spitzen gespannt.
- Werkstück durch Futter oder andere Vorrichtungen gespannt.
Arten von Drehmaschinen-Operationen
Die Drehmaschinen-Operationen werden in drei Hauptkategorien klassifiziert:
Operationen bei Spannen zwischen Spitzen oder im Futter:
- Drehoperationen
- Gerade-/Runddrehen (Plain/Straight Turning)
- Schruppdrehen (Rough Turning)
- Schultern (Shoulder Turning)
- Konusdrehen (Taper Turning)
- Exzentrisches Drehen (Eccentric Turning)
- Plandrehen (Facing)
- Fasen (Chamfering)
- Wälzfräsen/Knurling (Knurling)
- Gewindeschneiden (Thread Cutting)
- Feilen (Filing)
- Polieren (Polishing)
- Nuten (Grooving)
- Spinnen (Spinning)
- Federwickeln (Spring Winding)
- Formdrehen (Forming)
Operationen bei Spannen im Futter, Planscheibe oder Winkelplatte:
- Bohren (Drilling)
- Reiben (Reaming)
- Ausdrehen (Boring)
- Aufbohren (Counterboring)
- Konisches Ausdrehen (Taper Boring)
- Gewindebohren (Tapping)
- Unterschneiden (Undercutting)
- Innengewindeschneiden (Internal Thread Cutting)
- Abstechen (Parting-off)
Operationen mit Sonderaufsätzen:
- Schleifen (Grinding)
- Fräsen (Milling)
Weiterführende Artikel zur Drehmaschine:
- Drehmaschine: Aufbau, Typen, Zubehör, Aufsätze
- 7 Arten von Drehmaschinenfuttern mit Bildern
- Schnittgeschwindigkeit, Vorschub, Schnitttiefe, Bearbeitungszeit an der Drehmaschine
- 14 verschiedene Arten von Drehmeißeln
1. Operationen bei Spannen zwischen Spitzen
Drehen:
Die häufigste Operation an der Drehmaschine. Drehen entfernt überschüssiges Material vom Werkstück, um eine zylindrische Fläche auf die gewünschte Länge zu bringen.
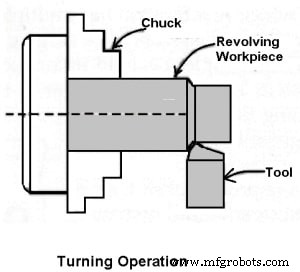
Das Werkstück wird zwischen den Spitzen oder im Futter gespannt und rotiert mit der erforderlichen Drehzahl. Der Meißel bewegt sich in Längsrichtung zum Spindelstock hin mit passender Schnitttiefe. Die Oberflächengüte ist sehr gut.
1. Gerade-/Runddrehen (Straight Turning):
Das Werkstück wird im Futter gespannt, rotiert um die Achse, und der Meißel wird parallel zur Drehmaschinenachse Vorschub. Geradedrehen erzeugt eine zylindrische Fläche durch Materialabtrag.
2. Schruppdrehen (Rough Turning):
Schnelle Entfernung von viel Material durch hohen Vorschub und große Schnitttiefe. Typische Schnitttiefe 2–4 mm, Vorschub 0,3–1,5 mm/Umdrehung.
3. Schultern (Shoulder Turning):
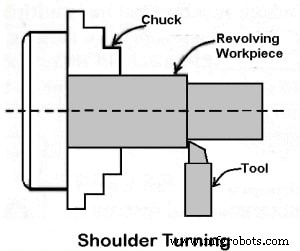
Wenn ein Werkstück verschiedene Durchmesser hat und gedreht wird, nennt man die Stufe von einem Durchmesser zum anderen „Schulter“, und die Bearbeitung dieses Bereichs „Schultern“.
Exzentrisches Drehen (Eccentric Turning):
Wenn ein zylindrischer Körper zwei separate Drehachsen hat, wobei die erste zur zweiten versetzt ist, wird das Werkstück durch exzentrisches Drehen bearbeitet. Hierbei werden drei Sätze von Mittenlöchern gebohrt. Durch Spannen an diesen drei Mitten können die Bearbeitungsoperationen für jede Fläche abgeschlossen werden.
Konusdrehen (Taper Turning):
- Ein „Konus“ (Taper) ist die gleichmäßige Zunahme oder Abnahme des Werkstückdurchmessers entlang seiner Länge.
- Konusdrehen bedeutet, eine konische Form durch allmähliche Durchmesserreduzierung an einem zylindrischen Werkstück zu erzeugen.
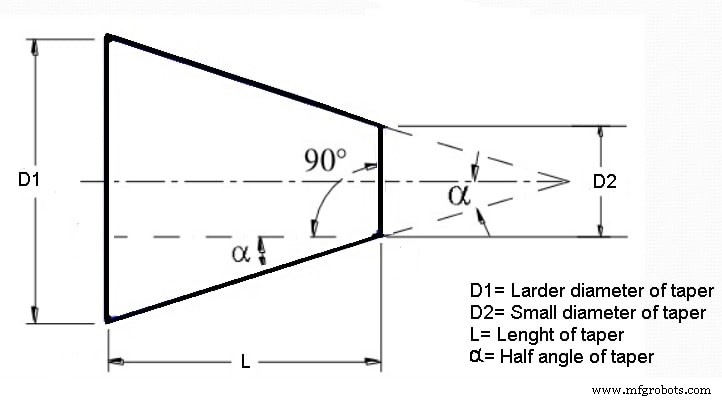
Der Konus wird meist über den Durchmesserunterschied bezogen auf die Länge angegeben. Er wird als Kegel (K) bezeichnet mit der Formel: K = (D - d) / L.
- D = Großer Konusdurchmesser
- d = Kleiner Konusdurchmesser
- L = Länge des Konus
An der Drehmaschine wird der Konus erzeugt, indem das Werkstück rotiert und der Meißel in einem Winkel geführt wird, um eine allmähliche Durchmesseränderung zu bewirken.
- Wichtige Konusarten:
- „Morse-Konus“ (More Taper): Winkel sehr klein, 1,4° bis 1,5°.
- „Metrischer Konus“: Sieben Standardgrößen mit standardisierten Winkeln.
- Methoden des Konusdrehens:
- Formmeißel-Verfahren (Form Tool Method)
- Kombinierter Vorschub (Combined Feeds Method)
- Oberschlitten-Schwenkverfahren (Compound Rest Swivel Method)
- Reitstockversatz (Tailstock Set-Over Method)
- Konusdreh-Aufsatz (Taper Turning Attachment Method)
1. Formmeißel-Verfahren
Die erreichbare Konuslänge entspricht der Breite des Formmeißels. Um die gewünschte Konusgröße zu erhalten, wird der Formmeißel langsam senkrecht zur Maschinenachse über den Querschlitten in das Werkstück gefahren.
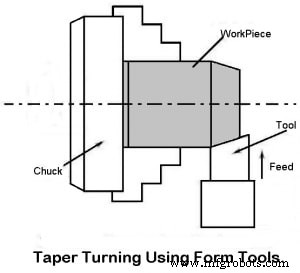
Dies ist die einfachste Methode, beschränkt auf kurze Konuslängen (z. B. Fasen). Sie arbeitet mit hoher Geschwindigkeit.
2. Kombinierter Vorschub
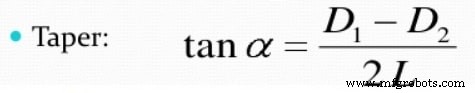
Der Meißel wird simultan in Längs- und Querrichtung bewegt, während das Werkstück rotiert. Der resultierende Konus entspricht der Vektorsumme aus Längs- und Quervorschub. Durch Ändern der Vorschubraten in beide Richtungen lassen sich Richtung und Konuswinkel variieren.
3. Oberschlitten-Schwenkverfahren
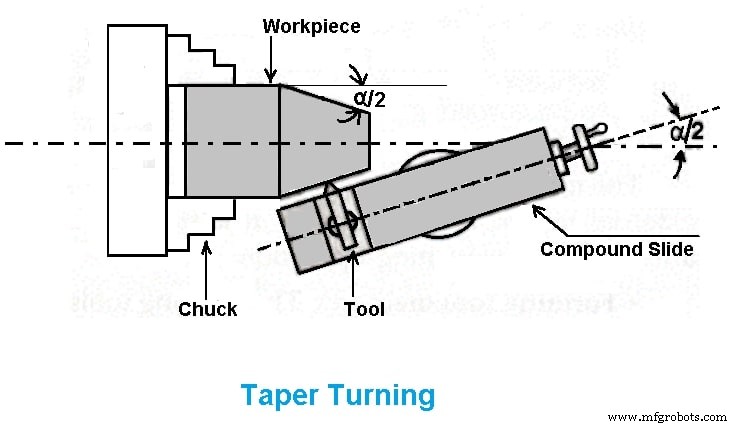
Das Werkstück rotiert, der Meißel wird durch Schwenken des Oberschlittens (Compound Rest) in einem Winkel geführt. Der Oberschlittenfuß ist in Grad skaliert.
Der Konuswinkel α wird berechnet mit: tan α = (D - d) / (2 × L), wobei D = großer Durchmesser, d = kleiner Durchmesser, L = Werkstücklänge.
Der Oberschlitten wird auf den erforderlichen Winkel α geschwenkt. Einmal eingestellt, wird der Meißel über das Oberschlittenhandrad bewegt.
4. Konusdreh-Aufsatz
- Ähnlich dem Oberschlittenverfahren.
- Werkstück rotiert, Meißel wird im Konuswinkel α geführt.
- Eine Führungseinheit (Guide Block) ist in Grad skaliert und kann auf den gewünschten Konuswinkel zur Maschinenachse eingestellt werden.
- Konuswinkelberechnung analog zum Oberschlitten: tan α = (D - d) / (2 × L).
Vorteile des Konusdreh-Aufsatzes:
- Innere Konus präzise bearbeitbar.
- Große Konus leicht realisierbar.
- Nach Einstellung schnelle Konusbearbeitung möglich.
- Bei Winkel „Null“ normales Längsdrehen möglich.
Nachteile:
- Zusätzliche Montagevorrichtungen nötig.
- Montage und Demontage zeitaufwendig.
- Aufsatz muss große Kräfte aufnehmen.
Reitstockversatz-Verfahren (Tailstock Set-Over Method):
Das Werkstück wird auf den erforderlichen Konuswinkel geneigt. Der Meißel wird parallel zur Achse geführt.
Die Neigung wird durch Verschieben des Reitstocks mittels Reitstockversatzschraube erreicht. Dieses Verfahren eignet sich für kleine Konuswinkel.
Plandrehen (Facing):
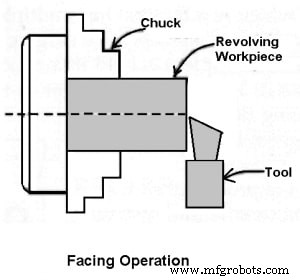
Verkürzung des Werkstücks durch Vorschub des Meißels senkrecht zur Maschinenachse. Erzeugt eine ebene Stirnfläche. Dazu wird ein normaler Drehmeißel oder Plandrehmeißel verwendet. Die Schneide muss auf Spitzenhöhe eingestellt sein.
- Plandrehen besteht aus zwei Operationen:
- Schruppen: Schnitttiefe ca. 1,3 mm
- Schlichten: Schnitttiefe 0,1–0,2 mm
Fasen (Chamfering):
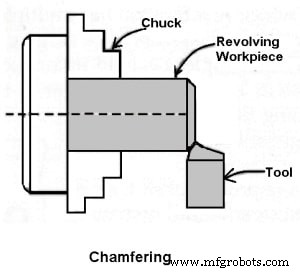
Erzeugung einer abgeschrägten Fläche an der Kante eines zylindrischen Werkstücks. Wird bei Bolzen- und Wellenenden angewendet. Fasen verhindert Beschädigungen scharfer Kanten und schützt den Bediener. An Bolzen erleichtert die Fase das Aufschrauben der Mutter.
Wälzfräsen/Knurling (Knurling):
Erzeugung eines Rautenmusters auf dem Werkstück für Griffigkeit. Bietet bessere Handhabung. Wird mit einem Wälzfräser (Knurling Tool) durchgeführt – zwei gehärtete Stahlwalzen, fest am Werkzeughalter.
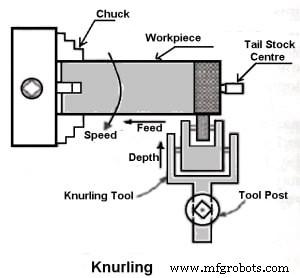
Knurling erfolgt bei der niedrigsten Drehzahl der Drehmaschine. Anwendbar an Griffen und Lehrenenden. Vorschub 1–2 mm/Umdrehung. Oft sind zwei bis drei Schnitte nötig für volle Prägung.
Gewindeschneiden (Thread Cutting):
Wichtige Operation zur Erzeugung kontinuierlicher „Helixnuten“ bzw. „Gewinde“.
Gewinde auf der Außenseite = Außengewindeschneiden. Gewinde auf der Innenseite = Innengewindeschneiden. Werkstück rotiert zwischen den beiden Spitzen (Lebende & Tote Spitze).
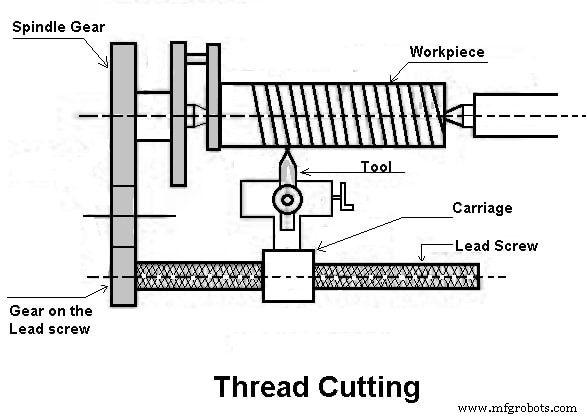
Der Meißel wird längs bewegt, um das gewünschte Gewinde zu erzeugen. Bewegung von rechts nach links = Linksgewinde; links nach rechts = Rechtsgewinde.
Der Schlittenvorschub erfolgt über die Leitspindel. Ein Wechselradpaar treibt die Leitspindel an; über die Kurbel wird die Schnitttiefe gesteuert.
Feilen (Filing):
Nach dem Drehen durchgeführte Schlichtoperation. Entfernt Grate, scharfe Kanten und Vorschubspuren und bringt das Werkstück auf Endmaß durch minimalen Materialabtrag.
Ein flacher Einhiebfeil wird über das rotierende Werkstück geführt. Die Drehzahl beträgt meist das Doppelte des Drehens.
Polieren (Polishing):
Wird nach dem Feilen durchgeführt, um die Oberflächenqualität zu verbessern. Polieren mit feiner werdendem Emerytuch nach dem Feilen ergibt sehr glatte, glänzende Oberflächen. Drehmaschine läuft bei hohen Geschwindigkeiten (1500–1800 m/min), Öl auf dem Emerytuch.
Nuten (Grooving):
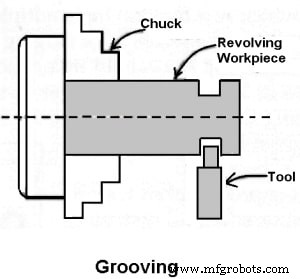
Verringerung des Werkstückdurchmessers auf einer sehr schmalen Fläche. Wird mit einem Nutmeißel (Grooving Tool) durchgeführt, ähnlich dem Abstechmeißel. Oft am Gewindeende oder an einer Schulter, um einen kleinen Steg zu lassen.
Spinnen (Spinning):
Umformen eines dünnen Metallblechs durch Rotieren des Werkstücks mit hoher Geschwindigkeit und Andrücken gegen die Spindelnase des Spindelstocks. Abstützung erfolgt vom Reitstockende.
Federwickeln (Spring Winding):
Herstellung einer Schraubenfeder durch Umwickeln eines Drahts um einen Dorn, der im Futter oder zwischen Spitzen rotiert. Ein kleines Loch in einem Stahlstab, am Werkzeughalter abgestützt, führt den Draht.
Formdrehen (Forming):
Erzeugung konvexer, konkaver oder unregelmäßiger Formen. Möglich durch:
- Formmeißel (Forming Tool)
- Kombination von Quer- und Längsvorschub
- Abpausen/Kopieren einer Schablone (Template)
Formmeißel entfernen wenig Material und dienenmainly der Fertigstellung geformter Flächen. Generell zwei Typen: gerader und runder Formmeißel. Gerader Typ für breitere Flächen, runder für schmale.
2. Operationen bei Spannen im Futter, Planscheibe oder Winkelplatte
Drehmaschinen-Operationen bei Spannen im Futter, Planscheibe oder Winkelplatte:
Bohren (Drilling):
Erzeugung eines zylindrischen Lochs im Werkstück. Rotierendes Werkzeug (Bohrer). Werkstück rotiert im Futter oder Planscheibe, Bohrer im Reitstock-Bohrfutter.
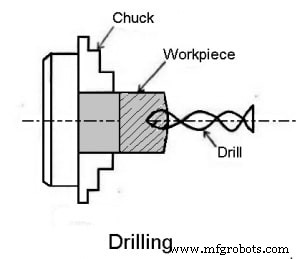
Vorschub erfolgt über Bewegung der Reitstockspindel. Für regulär geformte Werkstücke.
Reiben (Reaming):
Nachbearbeitung und Maßbringung eines bereits gebohrten oder ausgebohrten Lochs. Werkzeug = Reibahle mit mehreren Schneiden.
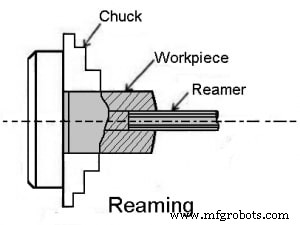
Reibahle auf Reitstockspindel, direkt oder über Bohrfutter, steht still, während Werkstück sehr langsam rotiert.
Ausdrehen (Boring):
Vergrößerung eines bereits gebohrten, gelochten oder geschmiedeten Lochs. Kann kein Loch erzeugen. Ähnlich wie Außendrehen, an der Drehmaschine durchführbar. Werkstück rotiert im Futter/Planscheibe, Meißel am Werkzeughalter wird in das Werkstück gefahren.
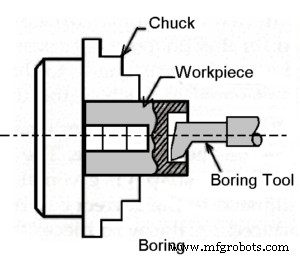
Besteht aus einer Ausdrehstange mit Einzenschneide, die das Loch erweitert und Rundheitsfehler korrigiert. Für kleine Werkstücke. Langsame Bearbeitung.
Aufbohren (Counterboring):
Erweiterung des Lochendes über eine bestimmte Strecke. Analog zur Schulterbearbeitung beim Außendrehen.
Bearbeitung ähnlich wie Ausdrehen, normale Ausdrehmeißel oder Aufbohrwerkzeug (Counterbore) verwendbar. Drehzahl etwas niedriger als beim Bohren.
Konisches Ausdrehen (Taper Boring):
Prinzip analog zum äußeren Konusdrehen, durchgeführt durch Rotieren des Werkstücks im Futter/Planscheibe. Meißel wird im Winkel zur Drehachse geführt.
Ausdrehmeißel am Werkzeughalter, Oberschlitten auf gewünschten Winkel geschwenkt, kurzer Konus durch Handvorschub bearbeitet.
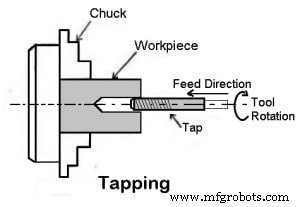
Gewindebohren (Tapping):
Schneiden von Innengewinden kleiner Durchmesser mit Mehrschneidenwerkzeug (Gewindebohrer). Werkstück im Futter/Planscheibe, sehr langsame Drehung. Passender Gewindebohrer in spezieller Vorrichtung auf Reitstockspindel.
Unterschneiden (Undercutting):
Ähnlich Nuten, aber im Lochinneren. Erzeugung einer Nut oder Erweiterung an festem Abstand vom Lochende.
Ähnlich Ausdrehen, aber mit quadratischem Abstechmeißel. Am Ende eines Innengewindes oder Aufbohrs zur Freimachung für Werkzeug oder Bauteil.
3. Drehmaschinen-Operationen mit Sonderaufsätzen
Operationen mit Sonderaufsätzen:
Fräsen (Milling):
Materialabtrag durch Vorschub des Werkstücks gegen einen rotierenden Fräser mit mehreren Schneiden.
Für Nuten/Keilnuten wird das Werkstück auf dem Querschlitten mit Spezialaufsatz gegen einen rotierenden Fräser im Futter geführt. Schnitttiefe durch vertikale Verstellung des Werkstücks über den Aufsatz. Vorschubbewegung durch Schlitten, vertikale Fräserbewegung im Aufsatz.
Schleifen (Grinding):
Materialabtrag in Form winziger Späne durch Vorschub des Werkstücks gegen ein rotierendes Schleifrad (Schleifscheibe).
Sowohl Innen- als auch Außentflächen können durch Spezialaufsatz auf dem Querschlitten geschliffen werden. Für Außenschleifen: Werkstück zwischen Spitzen oder im Futter. Für Innenschleifen: Werkstück im Futter oder Planscheibe.
Vorschub durch Schlitten, Schnitttiefe über Querschlitten. Schleifen an der Drehmaschine zum Finishen, Schärfen von Werkzeugen oder Bemessen nach Härten.
Fazit:
Wie besprochen, hat die Drehmaschine ein breites Anwendungsspektrum in der Fertigungsindustrie. Jede Operation an der Drehmaschine ist einfacher als an anderen Maschinen, und das Erlernen ist ebenso zugänglich.
Das war’s – danke fürs Lesen. Wenn Ihnen unser Artikel zu „Drehmaschinen-Operationen“ gefällt, teilen Sie ihn bitte mit Freunden. Fragen zum Thema stellen Sie in den Kommentaren.
Newsletter abonnieren für aktuelle Updates per E-Mail.
Industrietechnik
- Drehmaschinen-Operationen & Schneidwerkzeug-Auswahl meistern
- Drehmaschinen: Typen, Funktionen und Anwendungen im Überblick
- Drehmaschinen-Operationen & Schneidwerkzeuge: Präzisionsbearbeitung meistern
- Främaschinen verstehen: Definition, Prozess & Typen
- Bohrmaschinen erklärt: Definitionen, Typen und Operationen
- Drehen verstehen: Ein Schlüsselprozess der Präzisionszerspanung
- Vielseitige FBL-460 Schwerlastdrehmaschine für Mischfertigung
- CNC-Dreh-Fräszentren: Definition, Merkmale und Anwendungen
- Drehmaschinen-Operationen verstehen: Arten und Anwendungen
- Drehmaschinen meistern: Typen, Klassifizierungen und praktische Anwendungen