



White Paper: Tiefschleifen meistern – Kosten senken, Konsistenz & Oberflächenqualität steigern
Ein Hauptvorteil des Tiefschleifens (Creepfeed Grinding) ist die Kombination aus schneller Materialabtragung und der Fähigkeit, präzise geschliffene Oberflächen an schwer zerspanbaren Materialien zu erzeugen. Typischerweise ergibt sich eine geringere undeformierte Schneiddicke im Vergleich zum Planschleifen – was Oberflächengüte verbessert und Radverschleiß reduziert. Dieser Vorzug hat jedoch Nachteile: Tiefschleifanwendungen ziehen mehr Leistung und erzeugen höhere Kräfte. Daher sind höherleistende Spindeln und robuster konstruierte Maschinen und Vorrichtungen nötig als beim herkömmlichen Planschleifen.
Bei der Entwicklung neuer Tiefschleifanwendungen ist die Berücksichtigung der Schleifkräfte vorteilhaft für ausreichende Vorrichtungsauslegung, Spannkräfte und Werkstückunterstützung. Sie beeinflussen auch Rad-Spezifikationen und Prozessparameter. Dieser Artikel beleuchtet grundlegende berechenbare Kräfte beim Tiefschleifen und schließt mit einem Anwendungsbeispiel.
Kräfte beim Tiefschleifen
Betrachten wir ein einfaches 2D-Tiefschleifen (Abbildung 1). Zwei Hauptkräfte wirken auf das Rad – Tangentialkraft und Normalkraft. Die Normalkraft (fn) wirkt senkrecht zum Kontaktbereich Rad-Werkstück, die Tangentialkraft (ft) parallel dazu. Betrag und Richtung bestimmen die Auslegungsanforderungen für Vorrichtung, Werkstückspannung, Systemsteifigkeit. Die Kraftrichtung ist besonders wichtig, wenn sich der Berührpunkt Rad-Werkstück während des Prozesses ändert – z. B. bei 5-Achs-Schleifen – was Kraftrichtungsänderung zur Folge hat.
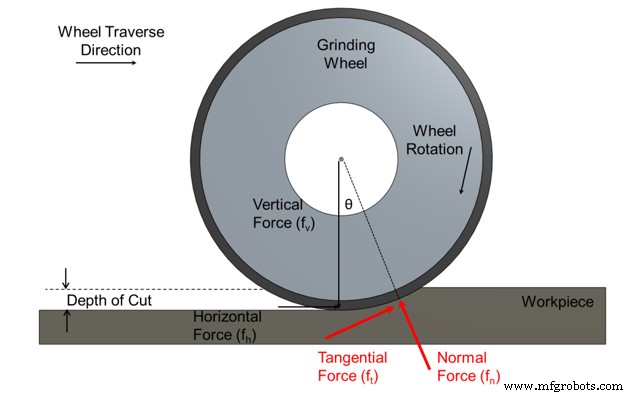
Die Tangentialkraft ist die Kraft, um die Radgeschwindigkeit unter gegebenen Reibungs- und Schneidkräften bei Werkstückeingriff aufrechtzuerhalten. Sie ist die Summe aus schleifenden Schneidkräften (Materialabtrag) und Reibungskräften zwischen Körnern, Spänen, Radbindemittel. Beeinflusst durch Kühlschmierstoff-Schmierfähigkeit, Radschärfe, Korndichte, Werkstoffeigenschaften, Radprofil.
Tangentialkräfte (Ft) lassen sich auf zwei Arten berechnen. Erstens direkt aus Spindelleistung und Radgeschwindigkeit:
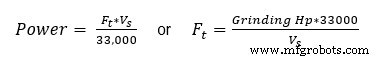
Wobei Leistung in HP, Ft in lbf, Vs Radgeschwindigkeit (sfpm) und 33.000 (lb·ft/min/HP) Umrechnungsfaktor. Am Kontaktpunkt sind Normal- und Tangentialkraft am Rad gleich und entgegengesetzt zu den Kräften am Werkstück – Gleichungen gelten auch für Werkstückkräfte. Ist Tangentialkraft bekannt, lässt sich Normalkraft über Reibungskoeffizienten schätzen. Abbildung 2 zeigt Schleifreibungskoeffizient als Funktion der Härte für diverse Materialien. Die meisten hochfesten Superlegierungen und Stähle liegen zwischen 0,25 und 0,40.
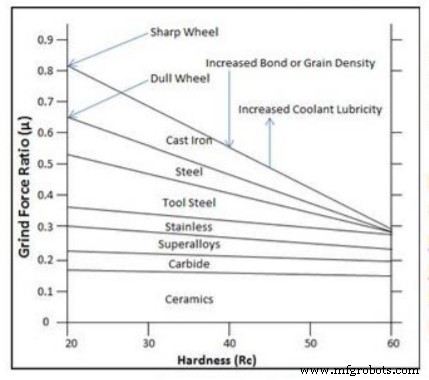
Mit μ und Ft bekannt: Normalkraft über Gleichung schätzbar: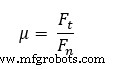
Zweite Methode: Dynamometer misst vertikale und horizontale Kräfte während des Schleifens. Mit Normalenkraft-Vektorwinkel (θ – siehe Abbildung 1) lassen sich Normal- und Tangentialkraft berechnen:
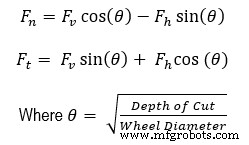
Wichtig: Normal- und Tangentialkraft beim Tiefschleifen sind nicht identisch mit vertikaler und horizontaler Kraft. Labor-tauglich, aber in der Produktionsschleiferei oft unpraktisch – daher wird die alternative Berechnung häufiger genutzt.
Leistungsmessung
Für genaue Ft-Berechnung muss Spindelschleifleistung bekannt sein. Stark empfohlen: Leistungsmonitor direkt am Spindlantrieb. So wird Schleifleistung nicht durch externe Quellen (Kühlmittelpumpen, andere Achsen) verfälscht. Norton nutzt state-of-the-art Leistungsmesssysteme mit angepasster LabVIEW-Software für Echtzeit-Spindelleistungsüberwachung. Beispiel in Abbildung 3.
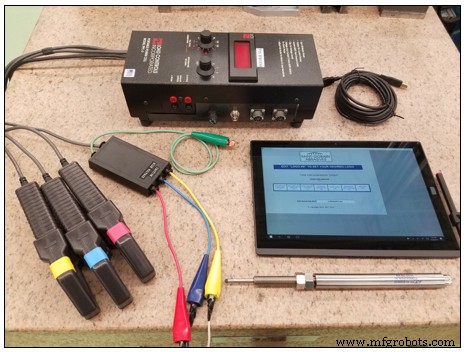
System nutzt Strom- und Spannungseingänge vom Spindlantrieb, berechnet und plottet Schleifleistung in Echtzeit. Leerlauf-, Spitzen- und mittlere Schleifleistung sowie Prozesszeit messbar – für Tangential-/Normalkräfte, spezifische Schneid- und Schleifenergien. Diese Werte ermöglichen Verständnis des zeitabhängigen Prozessverhaltens und dominante mikroskopische Wechselwirkungen.
Um das White Paper vollständig zu lesen, laden Sie hier das PDF herunter.
Industrietechnik
- Enterprise Cloud Cost Management: Strategien zum Verstehen und Reduzieren von Ausgaben
- Digitales CMMS schlägt Stift & Papier bei der Reduzierung von Anlagenausfallzeiten
- Lean & Six Sigma: Ein praxisnaher Leitfaden für Fertigungsexzellenz
- Whitepaper: Wie Sie Ihr Lager für Robotik & Automatisierung vorbereiten
- Hardinge CNC Dreh- & Schleifzentren: Ultrapräzision & Fortschrittliche Werkstückspannung
- White Paper: Fachkräftemangel lösen – Millennials & Gen Z für die Fertigung gewinnen
- Premium-Edelstahllösungen für Schneiden, Schleifen und Finishen
- White Paper: Integrierte kabellose Handmessgeräte für Shopfloor-Effizienz
- SureWerx Traktions-Einblicke: Rutschen & Stürze in 3 einfachen Schritten reduzieren
- Hybrid-Fertigung: Wesentliche Vorteile, Herausforderungen und Branchenauswirkungen