



Werkzeugstandzeit und Produktivität steigern durch professionelles Werkzeugauswuchten
Schneidwerkzeug-Rundlauf und Werkzeughalter-Unwucht machen die Zerspanung anspruchsvoll. Hier erfahren Sie, was Sie über Auswuchttechniken wissen müssen – und wie die richtige Durchführung Vibrationen minimiert, was Oberflächenqualität und Standzeit gleichermaßen verbessert.
Werkzeugauswuchten ist ein Muss für Hochgeschwindigkeitszerspanung, wo Spindeldrehzahlen 20.000 U/min oder höher erreichen. Doch viele Experten sagen, die Notwendigkeit beginnt schon bei bloß 6.000 U/min – und das Auslassen dieses kritischen Schritts reduziert sowohl Standzeit als auch Produktivität.
Brendt Holden, Präsident von Haimer Inc., ist einer davon. Er erzählt gerne eine Geschichte von vor 15 Jahren über einen Maschinenbetrieb in Wisconsin, der mit einer Bohroperation kämpfte. Nach Installation eines Haimer-Auswuchtgeräts konnte der Betrieb den Durchsatz bei diesem Job – und vielen anderen – signifikant steigern.
„Jener Shop hatte keine einzige Maschine schneller als 6.000 U/min“, erinnert sich Holden. „Ein wunderbares Testimonial für die Wichtigkeit des Werkzeugauswuchtens, unabhängig von der Spindeldrehzahl.“
Sie waren nicht allein. Ein großer US-Motorenhersteller sparte jährlich 250.000 $ an ungeplanten Stillstandzeiten nach Implementierung einer Auswuchtlösung. K&G Manufacturing in Minneapolis stellte fest, dass offline-vorgepresste Werkzeughalterbaugruppen beim ersten Mal maßhaltig waren, wenn sie ausgewuchtet waren. Selbst die Schleifindustrie kennt den Wert des Auswuchtens, wie Schneidwerkzeughersteller OSG belegen kann: Nach Auswuchten der Radpakete stieg der Output um 20 %, Spindellebensdauer um 30 %, Stromverbrauch sank um 18 %.
Sollten diese Anekdoten Skeptiker nicht überzeugen, hier ein wissenschaftlicheres Beispiel – das die Wirksamkeit des Auswuchtens erklärt.
Haimer-Ingenieure spannten Schaftfräser in zwei Werkzeughalter: einer ausgewuchtet, der andere nicht. Beide wurden auf einem Haimer-Voreinstellgerät geprüft und hatten unter 2 µm Rundlauf. Dann drehten sie jede Werkzeughalterbaugruppe mit 18.000 U/min und analysierten sie mit einem Beschleunigungssensor. Das Ergebnis? Während die ausgewuchtete Baugruppe den gleichen nahe-null-Rundlauf beibehielt, stieg der unausgewuchtete auf 11 µm (0,0004") – eine Verfünffachung.
Wenn standzeit-tötender Rundlauf nicht überzeugt, probieren Sie dies: Fragen Sie jeden Spindelreparateur nach der Hauptursache für vorzeitigen Ausfall. Die meisten nennen a) Kollisionen oder b) Werkzeughalter-Unwucht. Für viele Bearbeitungszentren – besonders mit Hochgeschwindigkeitsspindeln – kostet ein Austausch leicht mehr als ein Auswuchtgerät, ohne Maschinenstillstand und resultierende Produktionsverzögerungen einzurechnen.
Sie denken vielleicht: „Verstanden. Deshalb kaufen wir ausgewuchtete Werkzeughalter.“ Und während Holden und andere sagen, das ist ein guter Start, ist es das Äquivalent, hochwertige Reifen fürs Auto zu kaufen – die müssen trotzdem gewuchtet werden, und wie bei Schneidwerkzeugen und -haltern muss es als komplette Baugruppe geschehen.
Werkzeughalter richten
Etwas ironisch ist der Prozess nicht so anders. Genau wie ein Kfz-Mechaniker kleine Gewichte an einer Seite des Rads anbringt, um Unwucht auszugleichen, fügt ein Werkzeuglagerist schwere Metallsockel oder unregelmäßig geformte Ringe am Werkzeughalter hinzu, justiert jeden sorgfältig, bis die Unwucht aufgehoben ist. Es ist auch möglich, den Werkzeughalter selbst zu bohren oder zu fräsen, um kleine Materialmengen zu entfernen, bis Balance erreicht ist – was offensichtlich kostspieliger (und dauerhaft) ist.
Reifen und Werkzeughalter leiden unter denselben Unwuchtarten: statisch und dynamisch. Ein Radmuttern vom F-150-Rad entfernen und Sie erzeugen statische Unwucht – vereinfacht: zu viel Gewicht auf einer Seite. Mit dem Propeller Ihres Fischerboots einen Felsen treffen und Sie haben wahrscheinlich dynamische Unwucht – Unwucht in zwei Rotationssebenen. Letztere ist an CNC-Bearbeitungszentren am häufigsten, besonders bei langen Werkzeugen und Haltern.
Ironischerweise sind CAT-Werkzeughalter – ein Favorit US-amerikanischer Werkzeugmaschinenbauer – inhärent unausgewuchtet wegen der nicht-symmetrischen Flanschnuten. Gleiches gilt für Weldon-Seitenspannfutter mit ihrer Madenschraube auf einer Seite. Selbst HSK-Werkzeuge, besonders die gängige A-Form, leiden unter gewisser Unwucht – wenngleich bei weitem nicht so stark wie Steilkegelhalter. Werkzeughersteller versuchen, diese ungünstigen Bedingungen auszugleichen, aber bringen Sie einen Zugbolzen an einem Ende an, einen Bohrer oder Fräser am anderen, und alle Wetten sind hinfällig. Daher der Rat: Werkzeughalter immer als komplette Baugruppe auswuchten.
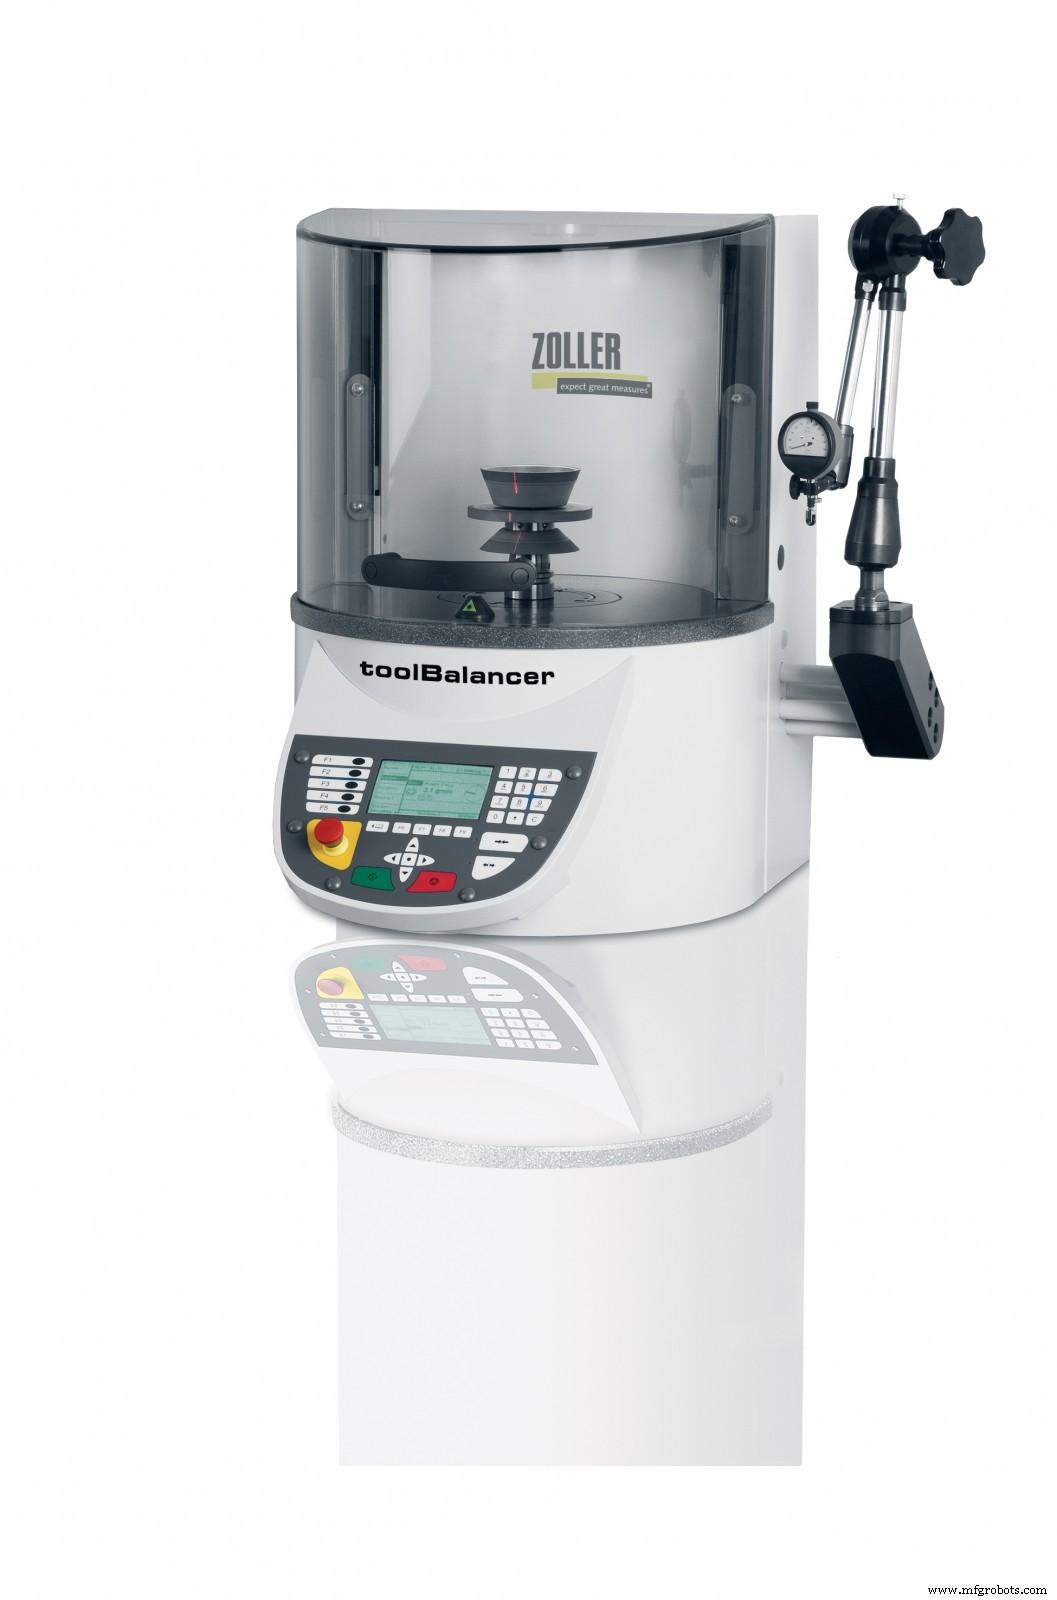
Auswuchten beweist sich in der Praxis
Diese Unwucht ist quantifizierbar. Sie wird als G-Wert bezeichnet, und die meisten Branchenexperten empfehlen, Werkzeuge auf 2,5 G oder besser auszuwuchten (also einen Wert unter 2,5). Für mathematisch Interessierte bietet die Haimer-Website formelbasierte Tiefgang-Analysen zur Wissenschaft des Werkzeugauswuchtens sowie weitere Gründe, warum es für jeden wichtig ist, der Fräsen, Bohren und Bohren verbessern will.
Was also tun? Die Antwort sollte offensichtlich sein: In ein Werkzeugauswuchtgerät investieren – so wie ein anderer Kunde von Brendt Holden vor einigen Jahren, als er sein erstes 20.000-U/min-Bearbeitungszentrum kaufte. Die Ergebnisse waren so gut, dass er begann, alles im Shop auszuwuchten – sogar für ältere Maschinen, die auf 8.000 U/min limitiert waren.
„Die verbesserte Standzeit und Oberflächenqualität waren nur ein Nebeneffekt“, sagt Holden. „Was er am meisten bemerkte: verbesserte Zeitspanvolumen. Wo er vorher ein Teil bei 3.000 U/min schneiden musste, fand er, dass er das durch Auswuchten meist verdoppeln konnte, mit entsprechender Vorschuberhöhung. Er war begeistert.“
Über das Auswuchten hinaus
Matt Brothers, Industry 4.0 Tech Center Manager bei Zoller Inc., kann ähnliche Erfolgsgeschichten von Kunden teilen, die eine Zoller-Auswuchtlösung implementierten. Doch er weist schnell darauf hin, dass eine Auswuchtmaschine nur ein Teil einer viel größeren Werkzeuglagerstrategie ist. Gleich wichtig: Werkzeuge offline vorzueinstellen – was Bedienfehler beim Abstechen in der Maschine eliminiert und die Maschinenverfügbarkeit massiv erhöht.
Dank fortschrittlicher optischer Bildgebungsfähigkeiten der meisten Voreinstellgeräte können Werkzeuglageristen Werkzeuge vor Einsatz gründlich inspizieren und den kritischen Rundlauf messen. Und für Shops mit Schrumpfspanntechnik bieten Zoller (und Haimer) Kombimaschinen, die beides in einem Vorgang erledigen.
Bruders schlägt vor, dass Offline-Voreinstellgeräte, implementiert mit einem Tool Management System (TMS), Cradle-to-Grave-Transparenz der Werkzeugnutzung bieten – und gleichzeitig den gesamten Programmier- und Einrichtungsprozessfluss verbessern.
„Zollers TMS kann direkt mit der Werkzeugmaschine kommunizieren“, sagt er. „Es kann mit dem CAM-System des Shops, seiner Simulationssoftware oder seinem Werkzeuglebensüberwachungssystem interfacen. Es gibt viele Vorteile, Schneidwerkzeug- und Werkzeughalterinformationen in einer einzigen Datenbank zu speichern: verbesserte Datengenauigkeit, reduzierte Werkzeugbestände, weniger Stillstand, effizientere Prozessflüsse. Deshalb halten wir TMS für integralen Bestandteil jedes Industry-4.0-fokussierten Shops.“
Für Shops, die an einer dieser produktivitätssteigernden Technologien interessiert sind: Jetzt ist die Zeit zu prüfen. Die Section-179-Ausrüstungsabschreibung endet im Dezember. Kontaktieren Sie MSC – oder eine der in diesem Artikel genannten Firmen – für mehr Infos.
Profitieren Sie schon von Werkzeugauswuchten?
Werkzeugauswuchten wird oft als nur für Hochgeschwindigkeitszerspanung nötig angesehen, aber viele Shops können davon profitieren.
Experten sagen, die Notwendigkeit beginnt bei bloß 6.000 U/min und das Auslassen reduziert Standzeit und Produktivität.
Machen Sie bei unserer Umfrage mit, um Ihre Ansichten zum Werkzeugauswuchten zu teilen und zu sehen, was andere denken.
Wuchten Sie Ihre Werkzeuge bereits?
Welche Vorteile haben Sie durch Werkzeugauswuchten gesehen? Welche Herausforderungen gab es? Teilen Sie Ihre Gedanken in den Kommentaren.
Industrietechnik
- 6G erforscht: Die Zukunft ultraschneller Konnektivität
- CNC-Fräsen-Genauigkeit meistern: Bewährte Schritte für Präzisionsteile
- Maschinen- & Komponentenlebensdauer maximieren: Smarte Strategien für Hersteller
- Kupferhartlöten erklärt: Techniken & Tipps für starke, zuverlässige Verbindungen
- Metallbearbeitungseffizienz steigern mit M.A. Fords TuffCut XT Schaftfräsern
- Werkzeugstandzeit maximieren & Produktivität steigern: 5 bewährte Strategien
- Werkzeuglebensdauer mit Maschinendaten optimieren: Ein moderner Leitfaden
- Ausfallzeiten reduzieren, Produktivität steigern: Bewährte Strategien
- Industrielle Produktivität & Qualität steigern: Bewährte Strategien für Fertigungserfolg
- J-Hook-Stanzverformung vermeiden: Ursachen, Symptome und Lösungen