



Werkzeugverschleiß-Management meistern: CNC-Bearbeitungsqualität & Langlebigkeit steigern
In der CNC-Bearbeitung ist die Realität, dass Metall auf Metall zu Werkzeugverschleiß führt. Metallschneiden, Schleifen, Bohren, Drehen und andere Aufgaben sind alle Teil der Bearbeitung. Und da diese Aktivitäten alle "Metall-auf-Metall" sind, muss irgendwann etwas nachgeben.
Dieses "Nachgeben" kommt in Form von Werkzeugverschleiß, bei dem regelmäßiger Betrieb bedeutet, dass Werkzeuge im Laufe der Zeit Oberfläche, Schärfe und Härte verlieren. Wenn Equipment und Prozesse überwacht und optimiert werden, ist dieser Verschleiß allmählich und vorhersehbar. Wenn nicht, kann Werkzeugverschleiß zu Teilequalitätsproblemen und gebrochenem Werkzeug führen.
Definition von Werkzeugverschleiß
Werkzeugverschleiß ist der allmähliche Abbau von Maschinenwerkzeugen als Ergebnis von Schneidoperationen, der schließlich zum Werkzeugversagen führt.
Da Werkzeuge und Werkstücke in ständigem Kontakt mit starker Reibung und Reiben stehen, werden Werkzeuge im Laufe der Zeit beansprucht. Diese Beanspruchung ist das Ergebnis von Metall-zu-Metall-Kontakt und hohem Stress und Druck. Sie unterliegt auch sehr hohen Temperaturen.
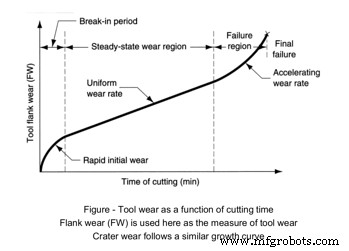
Werkzeugversagen aufgrund von Werkzeugverschleiß ist typisch, kann aber mit Werkzeugüberwachung analysiert und adressiert werden. Der Verschleiß tritt im Allgemeinen über die Zeit auf und ist ein allmählicher Ausfall in einem kumulativen Prozess, der die Werkzeuglebensdauer beeinflusst. Werkzeugverschleiß variiert auch je nach Werkzeugform, Tiefe, Schneidflüssigkeit und Schneidgeschwindigkeit. Dies beeinflusst die Schärfe und Effektivität des Werkzeugs und bedeutet, dass sich einige Werkzeuge subtil in der Form verändern können.
 Quelle
Arten von Werkzeugverschleiß
Werkzeugverschleiß hängt von vielen Variablen ab. Art der Equipment, Härte des Rohmaterials, Anzahl der am Teil durchgeführten Operationen, auf jede Aufgabe angewendete Kraft und andere Variablen tragen zum Werkzeugverschleiß bei. Aufgrund dieser Variablen nimmt Werkzeugverschleiß viele Formen an, einschließlich:
Abrasiver Verschleiß
Je nach Endverwendung variiert das Metallrohmaterial in Werkstücken, das in der CNC-Bearbeitung verwendet wird, in der Reinheit. Wenn Verunreinigungen existieren, können sie zu einer Ansammlung von Kantenfragmenten führen. Diese Fragmente können das Werkzeug abreiben, was dessen Schärfe und Effektivität im Laufe der Zeit reduziert. Abrasion ist eine mechanische Form des Verschleißes, die am häufigsten bei niedriger Spindeldrehzahl auftritt.
Flankenverschleiß
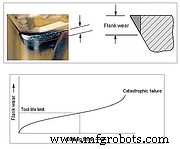
Flankenverschleiß tritt parallel zur Schneide auf und kann zum Schneidenversagen führen. Wenn Werkstücke auf abrasiven und adhäsiven Verschleiß stoßen, bilden sich hohe Temperaturen und beeinflussen das Werkzeug und die Leistungseigenschaften des Werkstücks. Wenn der Flankenverschleiß zunimmt, muss auch die Schnittgeschwindigkeit erhöht werden.
 Quelle
Krater-Verschleiß
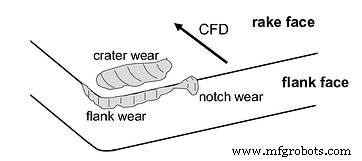
Wenn Werkzeuge die Werkstückoberfläche mit hoher Geschwindigkeit treffen, bilden sich Späne und beschädigen die Spannfläche des Werkzeugs. Dieser Spänefluss über die Fläche hinterlässt eine Vertiefung oder einen Krater, wie eine Narbe. Die Bildung von Kratern ist eine typische Art von Werkzeugverschleiß, die die Werkzeugqualität nicht beeinträchtigen muss, es sei denn, sie verformt die Schneidefläche direkt. Krater-Verschleiß tritt generell in der Nähe der Schneide auf.
 Quelle
Adhäsionsverschleiß
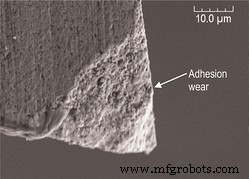
Da Werkzeuge und Werkstückreibung hohe Temperaturen verursachen, kann Adhäsionsverschleiß auftreten. Hier können Späne, die über die Fläche des Werkzeugs fließen, mit der Werkzeugfläche selbst verbinden, wie ein Punktschweiß-Effekt. Dies kann auch die dimensionsgenaue Genauigkeit des Werkstücks selbst beeinflussen. Adhäsionsverschleiß kann häufiger auftreten, wenn die falsche Flüssigkeit oder die falsche Menge an Flüssigkeit verwendet wird.
 Quelle
Werkzeugverschleiß identifizieren
Die Erkennung von Werkzeugverschleiß kann manuell durch Beobachtung von Zerspanern und Operatoren oder automatisiert mittels eines Werkzeugüberwachungssystems erfolgen. Historisch wurde Werkzeugverschleiß oft erst identifiziert, nachdem seine Auswirkungen bemerkt wurden, wie die Erkenntnis, dass das Werkzeug schlechte Qualitätsteile produziert. Mit der Entwicklung automatisierter Softwarelösungen sind Stakeholder jedoch besser in der Lage, Werkzeugverschleiß und Werkzeugversagen so schnell zu identifizieren, wie es auftritt, oder es sogar ganz vorherzusagen und zu verhindern. Einige Ansätze zur Erkennung von Werkzeugverschleiß umfassen:
1. Ausbrüche (Chipping)
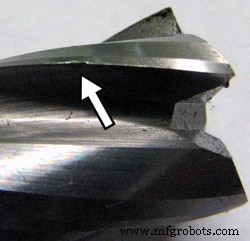
Ausbrüche treten auf der Schneidefläche auf und erzeugen eine raue oder beschädigte Schneide. Dies kann durch eine unsachgemäße Maschineneinrichtung oder weil der Werkzeughalter nicht korrekt gesichert ist, resultieren. Dies kann auch bei größeren Werkstücken auftreten, wo Späne bis zu einer halben Umdrehung mitgeführt werden können, bevor sie von der Flüssigkeit beeinflusst werden.
 Quelle
2. Thermische Rissbildung
CNC-bearbeitete Teile erzeugen übermäßige Hitze zwischen Werkzeug und Werkstück. Dieses Management der Hitze stellt die korrekte Geschwindigkeit, die richtige Werkzeugeinrichtung für Werkzeughalter und die korrekte Menge an Flüssigkeit sicher. Wenn die erzeugte Hitze zu hoch oder zu niedrig ist oder wenn Temperaturschwankungen schnell von Schnitt zu Schnitt schwanken, kann dies die Leistungseigenschaften des Werkstückmetalls beeinflussen. Dies kann die Bildung von Rissen verursachen, die gleichmäßig verteilt und senkrecht zur Schneide des Drehwerkzeugs sind.
3. Bruch (Fracture)
Manchmal können die erhöhten Schnittkräfte zwischen Werkzeug und Werkstück zu groß sein, um überwunden zu werden. Diese Kraft verursacht den plötzlichen und vollständigen Verlust des Werkzeugs und Schäden am Werkstück und möglicherweise an der Maschine selbst. Ursachen für einen Bruch können in Einstellungen für Schnitttiefe, Geschwindigkeit oder Materialvorschub liegen. Hotspots entlang des Werkstücks können auch durch Abstumpfen des Werkzeugs bis zum Versagen einen Bruch verursachen. Werkzeugbruch zu verhindern vermeidet Sicherheitsbedenken und Stillstandzeitereignisse.
4. Kerbverschleiß (Notching)
Wenn das Werkzeug die Schulter des Werkstücks berührt, kann das Reiben der beiden Teile eine chemische Reaktion auf dem Werkzeug erzeugen. Das Ergebnis erzeugt sowohl Abrasion als auch Adhäsion und kann zu Flankenverschleiß führen. Wenn der Verschleiß übermäßig ist, kann er zum vollständigen Werkzeugversagen führen.
5. Plastische Verformung
Plastische Verformung ist ein thermisches Problem, wenn das Material im Schneidwerkzeug erweicht. Wenn der Werkstoffgrad des Werkstücks höher ist als der des Werkzeugs, kann das Werkzeug die Form ändern oder an Schärfe verlieren. Dieser Schaden kann vermieden werden, indem man die Werkzeughärte in Relation zur Materialhärte und deren inhärente Leistungseigenschaften versteht.
6. Versagen (Failure)
Versagen tritt auf, wenn das Werkzeug ganz bricht oder bricht. Werkzeugbruch und sogar katastrophales Versagen zu verhindern ist möglich, indem man korrekte Geschwindigkeitseinstellungen, Schnitttiefe und Kraft sicherstellt. Es erfordert auch die Verwendung der geeigneten Flüssigkeit. Versagen kann auch erkannt werden, wenn abnormale Vibration oder Geräusche vorhanden sind, was auf einen Werkzeughalter oder eine Einstellung außerhalb der Spezifikation hinweist.
7. Aufgebauter Rand (Built-up Edge)
Verschiedene Metallrohstoffe für Werkstücke können unterschiedliche Leistungseigenschaften haben. Sie können weicher oder härter sein, abhängig vom Metall. Wenn das Metall weicher ist, kann ein Glüheffekt auftreten, wo das weiche, halbgschmolzene Metall am Schneidwerkzeug haftet. Wenn der Rand zu stark aufbaut, kann das Werkzeug versagen. Korrekte Geschwindigkeit und Flüssigkeit können dieses Problem reduzieren oder eliminieren.
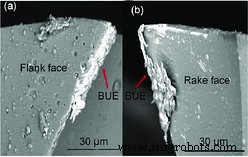 BUE (Built-up Edge) Beispiele auf Werkzeugflächen. (Quelle)
Auswirkungen von Werkzeugverschleiß
Wenn Werkzeuge beginnen, das Ende ihres Lebenszyklus zu erreichen, oder wenn ein Ereignis sie beeinflusst hat, kann der Verschleiß am Werkzeug spezifische Verschleißauswirkungen erzeugen. Diese Auswirkungen beeinflussen die Qualität der produzierten Teile, die Effizienz der Equipment oder die mit Operator-Eingriff verbundenen Stillstandzeiten. Die Wichtigkeit, die Auswirkungen von Werkzeugverschleiß zu verstehen, liegt darin, dass sie verwendet werden können, um Schwellenwerte und Algorithmen für die Erkennung und Verhinderung von Werkzeugverschleiß in der Zukunft zu entwickeln.
Werkzeugverschleiß-Auswirkungen können umfassen:
Erhöhte Schnittkraft
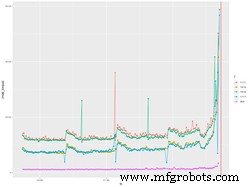
Wenn sich Werkzeugverschleiß aufbaut, kann erhöhte Schnittkraft erforderlich sein, um zu kompensieren. Es wird akzeptable Toleranzsteigerungen für sowohl das Werkzeug als auch das Werkstück geben. Aber wenn der Verschleiß signifikant ist, könnte die Kraft die akzeptable Toleranz überschreiten und einen Wechsel erfordern.
Erhöhte Schneidetemperatur
Metall-zu-Metall-Reibung durch Schneiden, Bohren und andere Aufgaben innerhalb der CNC-Maschine wird immer hohe Temperaturen erzeugen. Wenn die Schneidflüssigkeit zu niedrig oder nicht der korrekte Typ ist, kann eine höhere Temperatur resultieren. Die Temperatur kann auch steigen, wenn die Schnitttiefe zu stark ist oder wenn der Vorschub zu hoch ist. Schließlich kann auch höhere Geschwindigkeit zu noch mehr Hitze beitragen.
Verringerte Genauigkeit der produzierten Teile
Wenn Verschleiß auftritt, nimmt die Genauigkeit des Teils ab. Es wird akzeptable Toleranzen für jedes Werkstück geben. Aber eine einzelne Art von Werkzeugverschleiß kann so weit zunehmen, dass das Teil für diese Schneidaktivität aus der Spezifikation geht, was zum Verlust des Teils führt. Mehrere Arten von Verschleiß können zusammenfallen, was die Verformung kaskadiert und damit die Genauigkeit des Teils. Dies kann ein großes Qualitätsproblem schaffen, da Teile entweder ausgeschlachtet oder nachbearbeitet werden müssen. Werkzeugverschleiß effektiv zu managen und zu verstehen, wann ein Versagen eintreten wird, ist ein wichtiger Teil, um hohe Qualität auf effiziente Weise aufrechtzuerhalten.
Verringerte Werkzeuglebensdauer
Verschiedene Arten von Werkzeugverschleiß, der differentielle Härteunterschied zwischen Werkzeug und Werkstück und wiederholt hohe bis niedrige Temperaturen können reduzierte Werkzeuglebensdauer verursachen. Diese Faktoren können basierend auf Erfahrung und Schulung und dem Wissen eines Operators über das Werkstück und Werkzeugmaterial gemanagt werden. Aber sie können auch durch fortschrittliche Werkzeugüberwachungssoftware von MachineMetrics überwacht werden. Verringerte Werkzeuglebensdauer ist ein kontrollierbares Problem mit der korrekten automatisierten Überwachung.
Schlechte Oberflächenqualität
Je kritischer der Werkzeugverschleiß, desto größer die Auswirkung auf die Oberflächenqualität. Stumpfe Werkzeuge können unebene oder gezackte Schnittflächen am Werkstück verursachen. Und Bohren oder Schneiden kann Oberflächenaufbau oder Zunahmen im Verschleißland verursachen, was zu Ausbrüchen und Kraterbildung beiträgt und die Oberflächenqualität beeinflusst. Besonders in der Hochpräzisionsbearbeitung kann dies schwere Qualitätsprobleme entwickeln, was bedeutet, dass Stücke entweder nachgearbeitet oder ausgeschlachtet werden müssen.
Ökonomie der Schneidoperationen
Schneiden und Bearbeiten sind teure Produktionstechnologien. Die hohen Kosten für Equipment, Operatorschulung, hochwertiges Werkzeug und richtige Materialauswahl des Werkstückrohstoffs können durch Werkzeugverschleiß beeinflusst werden. Jede Lebensdauerreduzierung eines Werkzeugs und jedes ausgeschlachtete Werkstück fügt Kosten zum Lauf hinzu und reduziert die Gewinnmarge. Und abgenutzte Werkzeuge sind auch eine Gefahr für den Operator und die Maschine, was sogar höhere Reparaturkosten riskiert.
6 Methoden zur Reduzierung von Werkzeugverschleiß
1. Warnsignale erkennen
Abgenutzte Werkzeuge werden in vielen, aber nicht allen Instanzen beobachtbares und vorhersehbares Verhalten zeigen. Temperaturerhöhte Schnittkraft und andere Verschleißfaktoren können Zeichen erzeugen, die sich als Vibration oder Geräusch manifestieren. Diese Zeichen zu lernen, kann Operatoren helfen, einzustellen, um Verschleiß zu reduzieren.
2. Arten von Werkzeugverschleiß erkennen
Wie oben diskutiert, gibt es viele Arten von Werkzeugverschleiß. Einige sind mechanisch; andere können durch Equipment-Einstellungen oder Operatorfehler erzeugt werden. Und einige, wie Temperaturmanagement, erfordern einen geschickten Tanz, um die beste Umgebung zur Reduzierung von Verschleiß zu schaffen. Es ist kritisch, dass Operatoren die Arten von Werkzeugverschleiß kennen und dass jede durch unterschiedliche Umstände verursacht werden kann, die allein oder in Kombination auftreten.
3. Auf Temperatureffekte achten
Hohe Temperaturen in einem Metall-zu-Metall-Bearbeitungsprozess sind unvermeidlich. Aber Temperaturmanagement ist kritisch. Wenn es korrekt durchgeführt wird, wird der Großteil der Hitze mit dem Späneabflug entfernt.
4. Richtiges Kühlmittel verwenden
Da so viel Hitze vom Späneabflug übertragen wird, müssen der richtige Typ und die richtige Menge an Schneidflüssigkeit verwendet werden, um die Späne zu entfernen und die überschüssige Hitze abzuleiten. Das Verständnis des Materials des Werkstücks und Werkzeugs und der Spezifikationen, Geschwindigkeit und Vorschubrate wird die Applikationsrate des Kühlmittels während des Schneidens bestimmen.
5. Material des Werkstücks berücksichtigen
Metalle haben völlig unterschiedliche Leistungseigenschaften. Gehärtete Metalle können größere Temperaturen erzeugen und mehr Kraft erfordern, während weichere Metalle mit niedrigeren Schmelzpunkten einen höheren Built-up Edge haben können. Die Leistungseigenschaften des Rohmaterials, die Qualität und Eigenschaften des Werkzeugs und sogar das Alter und die Fähigkeiten der Maschine zu kennen, kann Ihnen helfen, das richtige Werkzeug für das passende Metall zu wählen.
6. Werkzeug zur Aufgabe passen
Werkzeugauswahl ist kritisch und sollte Schärfe, Werkzeuggeometrie, Beschichtung und Funktionsüberlegungen umfassen. Diese Auswahl erfordert auch das Verständnis von Equipment-Typen und Alter und Werkzeughaltefähigkeiten, abhängig vom Rohmaterial.
Wie man diese Methoden mit MachineMetrics Werkzeugüberwachung anwendet
Traditionell war Werkzeugverschleiß Erfahrungswissen. In einem Bearbeitungsbetrieb mussten Operatoren jahrelange Schulung durchlaufen, um durch "Gefühl" und Beobachtung zu lernen, wann ein Werkzeug übermäßigen Verschleiß erfährt. Und viele Einstellungen und Parameter wurden experimentell bestimmt oder einfach basierend auf von Maschinenwerkzeug-OEMs bereitgestellten Zeitplänen akzeptiert. Aber dieser Ansatz ist hochgradig ungenau, was zu schlechten Qualitätsteilen, ungenutzter Werkzeuglebensdauer und übermäßigen Stillstandzeiten führt.
Glücklicherweise kann die Reduzierung und das Management von Werkzeugverschleiß schnell und effizient mit dem MachineMetrics Werkzeugüberwachungssystem automatisiert werden. Einstellungen können in einem Grad überwacht werden, der mit menschlichem Eingriff nicht möglich ist, und Variationen werden durch intuitive Dashboards berichtet, die Maschinenbedingungen präzise anzeigen. MachineMetrics kann sogar die Frequenz von Signalen innerhalb der Maschine analysieren, um Werkzeugversagen vorherzusagen.
Die Einblicke und Analysen, die die Software bietet, können unmittelbare Vorteile für die Optimierung von Prozessen, das Adressieren unentdeckter Probleme und das Verschreiben von Lösungen zur Kostensenkung, Qualitätssteigerung und Kapazitätserhöhung liefern. Um herauszufinden, wie MachineMetrics Lösungen liefern kann, um Ihnen zu helfen, Werkzeugverschleiß zu managen und zu kontrollieren und das Beste aus Ihrem Werkzeug und Equipment herauszuholen, buchen Sie noch heute eine Demo.
Werkzeugausfälle vorhersagen und verhindern: Eine Fallstudie mit BC Machining
BC Machining, ein Hersteller von gefertigten Metallteilen, produzierte so große Mengen an Ausschuss, dass sie gezwungen waren, ihre Maschinen mit 200 % Kapazität zu fahren, nur um ihre Produktionsziele zu erreichen. Ohne Einblick in den Zeitpunkt, wann Werkzeuge abgenutzt waren oder kurz vor dem Bruch standen, häuften sich bei BC Machining erhebliche Kosten durch die Produktion von Ausschuss und den Austausch gebrochener Werkzeuge an.
Um Ausschussproduktion zu verhindern und Werkzeuglebensdauer zu maximieren, gingen sie eine Partnerschaft mit MachineMetrics ein. Lesen Sie unsere Fallstudie, um zu erfahren, wie BC Machining Ausschuss durch Werkzeugverschleiß praktisch eliminierte, ihre Rüstzeiten signifikant reduzierte und 72.000 $ pro Maschine jährlich einsparte. Lesen Sie die vollständige Fallstudie.
Industrietechnik
- Schweißrauche verstehen: Gefahren & wirksame Reduktionsstrategien
- Schweißspritzer verstehen: Ursachen und effektive Reduzierungstechniken
- Maschinenverfügbarkeit meistern: Berechnung und Strategien zur Steigerung
- Produktionskosten durch Qualitätssteigerung senken: Bewährte Strategien
- Qualitätsdokumentation nutzen: Produktionseffizienz steigern
- Fehler eliminieren & Produktionsqualität steigern mit effektivem QMS
- Ausfallzeiten reduzieren, Produktivität steigern: Bewährte Strategien
- Industrielle Produktivität & Qualität steigern: Bewährte Strategien für Fertigungserfolg
- Werkzeugauslenkung in der CNC-Bearbeitung verstehen – Ursachen & Reduktionsstrategien
- Konsistente Qualität & zufriedene Kunden in der Metallfertigung sicherstellen