



Kennametal stellt FBX-Bohrer, Harvi Ultra 8X & Harvi III Fräser für gesteigerte Luftfahrtproduktion vor
Nach dem grundlegendsten Produktivitätsmaß – was Kennametal-Ingenieur Danny Davis „Würfel zählen“ nennt, also Kubikzoll abgetragenes Material – übertreffen die neuen FBX-Bohrer, Harvi Ultra 8X wendeschneidplattenbasierte Wendeplattenfräser und Harvi III Vollhartmetall-Wendeplattenfräser die Vorgängermodelle bei weitem.
Die Luftfahrtkunden, die damit Flugzeugteile vom Fahrwerksstreben bis zu Turbinenschaufeln und Klappenführungen fertigen, hätten nichts Geringeres erwartet.
Gemeinsam liefert das Werkzeugpaket jedoch noch mehr Marktdurchschlagskraft: Es bietet Werkstätten die Flexibilität, Produktivität zu steigern, Zykluszeit zu trimmen und Standzeit zu verlängern – selbst wenn sie mit Beschränkungen älterer oder weniger leistungsstarker Ausrüstung oder beengten Arbeitsräumen kämpfen.
Im Kern ist es der Vorteil, ein Tag-Team statt eines Einzelkämpfers in die Arena zu schicken – oder einen Zug Soldaten statt eines einzelnen Spähers.
„Wir mögen die Idee, dies als Werkzeugfamilie zu vermarkten, die man gemeinsam nutzt, weil alle drei Vorteile in ihrem jeweiligen Bereich haben“, sagt Danny Davis, Senior Staff Engineer bei Kennametal in Asheboro, North Carolina.
Überlappende Fähigkeiten & Kettenbohren
Der FBX-Bohrer, der zwei wirksame Schneiden außen und eine Zentralschneide mit zwei wirksamen Schneiden hat, kann Metallwerkstücke doppelt so schnell penetrieren wie sein Vorgänger, erklärt Mark Francis, Staff Engineer für Luftfahrt und Verteidigung bei Kennametal in Charleston, South Carolina. Das macht ihn ideal zum Ausfräsen von Taschen in Metallwerkstücken via Kettenbohren – ein Prozess, bei dem Formen durch eine Reihe überlappender Bohrungen erzeugt werden, was wellenförmige Ränder am Perimeter hinterlässt.
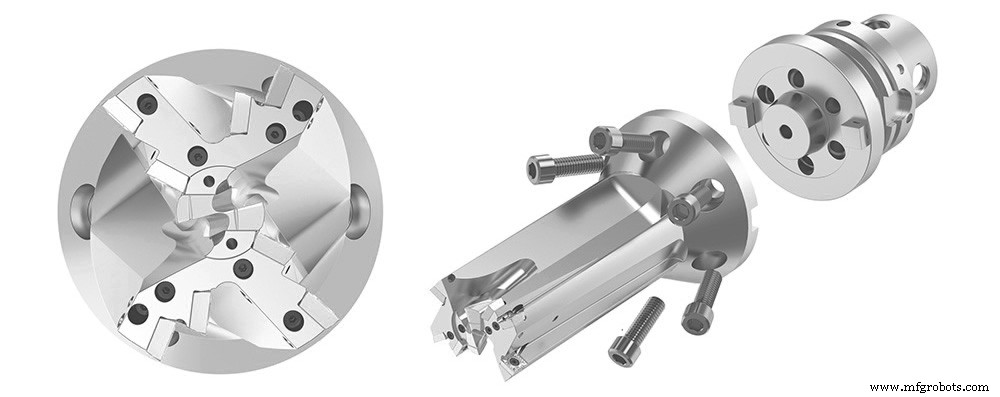
Metallbearbeiter können dann zum Harvi Ultra 8X Wendeplattenfräser wechseln, um die Wellen zu glätten und vorzuschlichten, und anschließend den Harvi III Vollhartmetall-Schaftfräser für das Finish von Böden und Wänden des Werkstücks einsetzen.
Obwohl die Werkzeuge überlappende Fähigkeiten haben – sowohl Harvi Ultra 8X als auch FBX könnten zum Ausfräsen eines Werkstücks genutzt werden –, spielt ihre Kombination ihre Stärken aus, was Standzeit verlängert und Produktivität optimiert.
Kombinierte Stärke
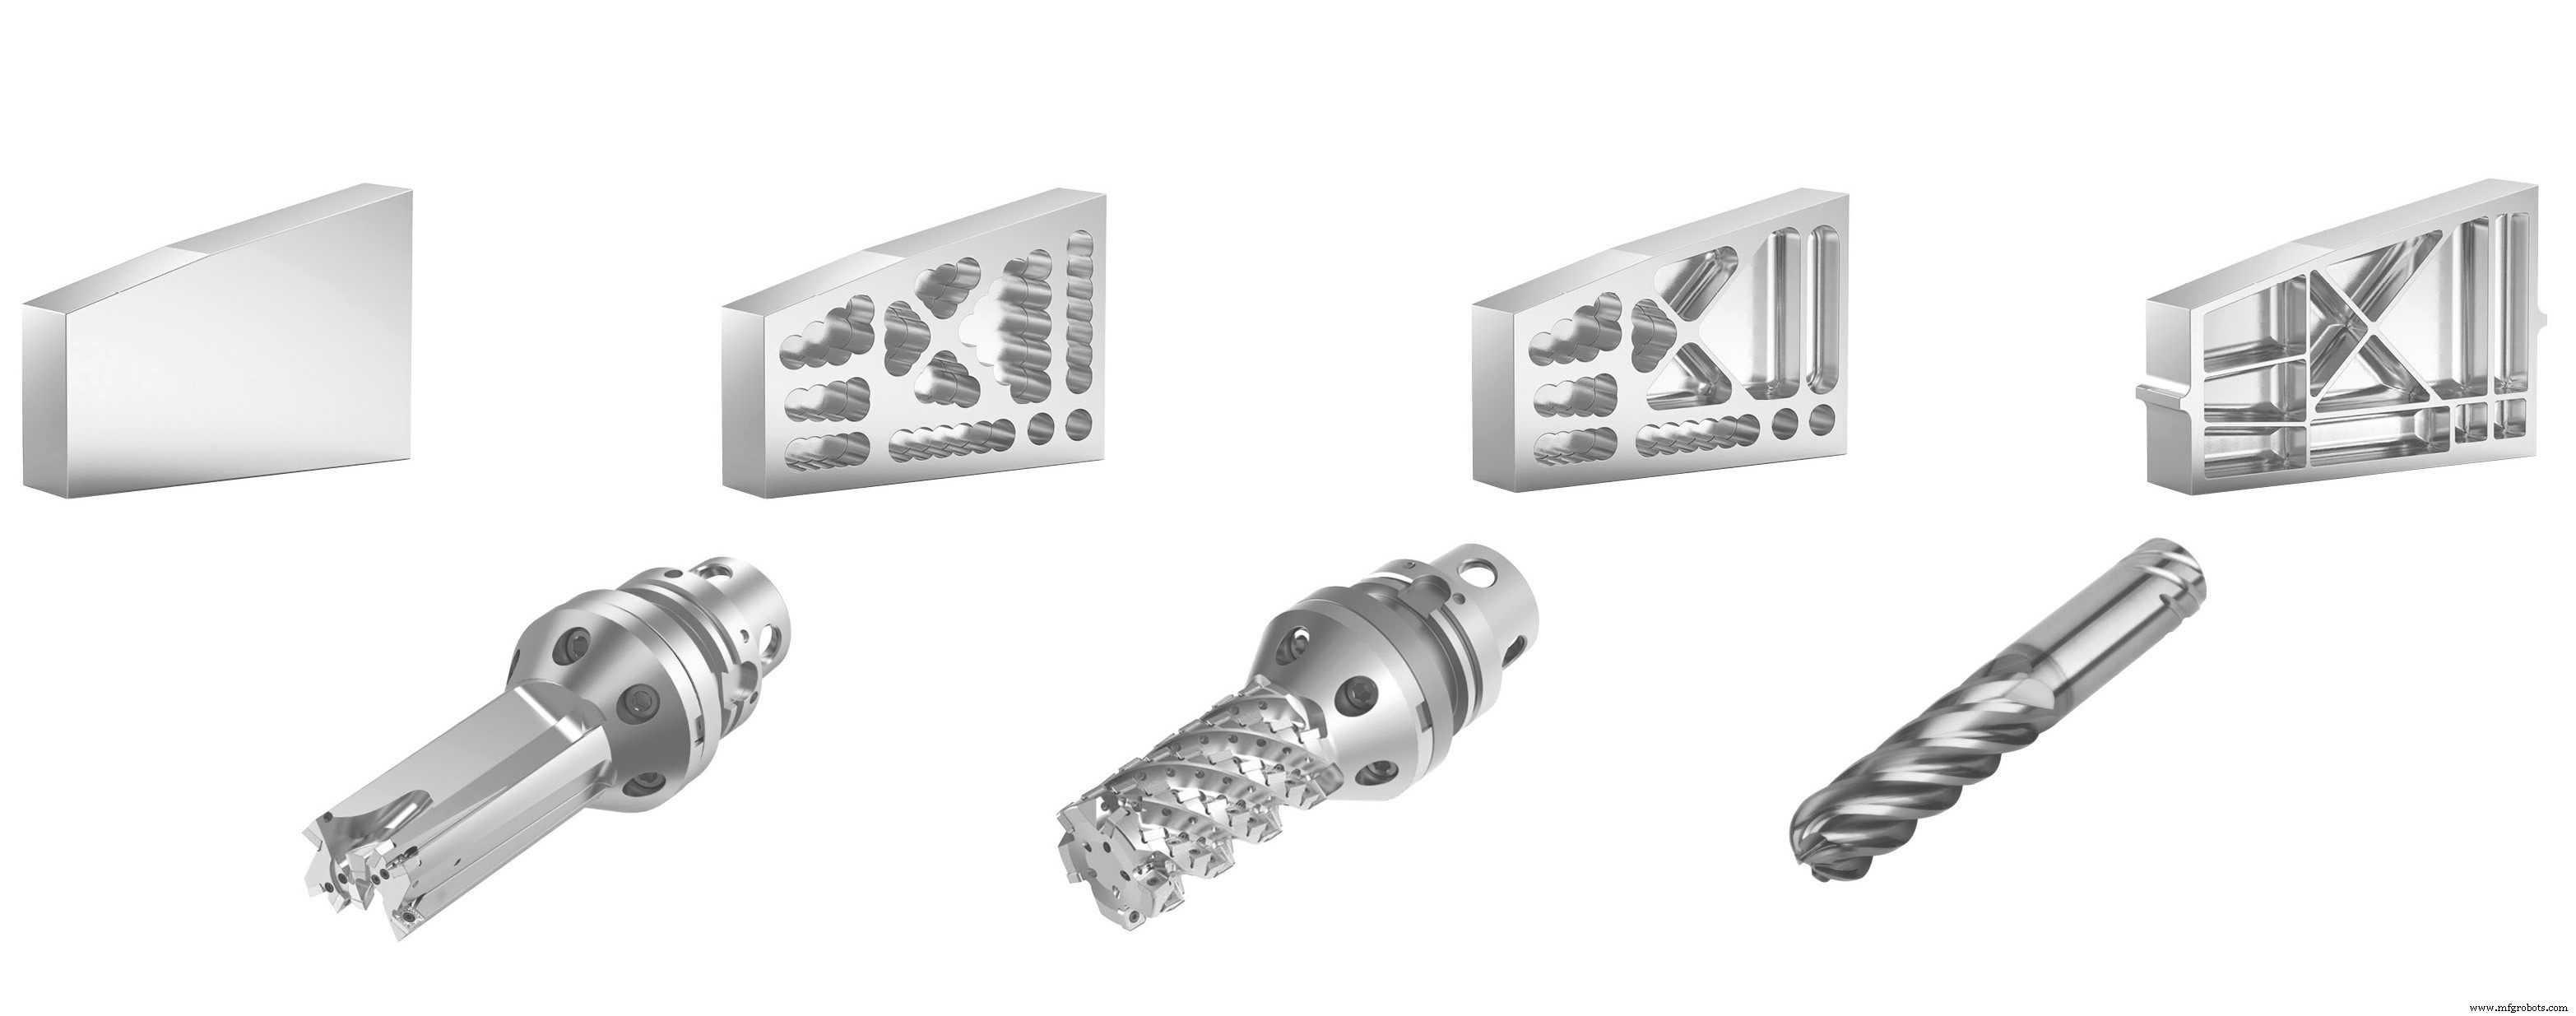
Gemeinsamer Einsatz von Kennametals neuesten Schneidwerkzeugen lindert Pain Points für Luftfahrtlieferanten. | Courtesy of Kennametal
Der Einsatz eines FBX-Bohrers im Prozess eliminiert die Axialkräfte, die typischen Taschen-Schrupp-Szenarien innewohnen und Rattermarken und Vibrationen verursachen können – was Werkzeuge schneller verschleißt und Werkstückqualität mindert.
Das macht das Werkzeug ideal, wenn Werkstätten weniger steife Spindelanschlüsse an großen Luftfahrtstrukturen nutzen müssen, sagt Francis.
Bei einer axialen Schnitttiefe von 6 Zoll entstehen beispielsweise hohe Tangentialkräfte und Biegemomente.
„Man fängt an, entweder Rattermarken oder Vibrationen zu bekommen“, erklärt er, „was zu Fehlern wie konischen Wänden führen kann. Wenn Sie den FBX-Bohrer haben, können Sie den Großteil des Materials ohne Tangentialkräfte oder Biegemoment-Probleme entfernen, dann mit dem Harvi Ultra 8X nacharbeiten – was noch ein Schruppvorgang ist, aber die Wellen erfordern weniger radiale Eingriffsbreite, sodass der Prozess Spindel und Spannvorrichtung weit weniger belastet.“
Der Ultra 8X hat acht Schneiden pro Wendeschneidplatte – doppelt so viele wie das Vorgängermodell –, was Käufern einen enormen Wirtschaftlichkeitsboost bei Schneidenkosten gibt.
Die Wendeplattenfräser sind darauf ausgelegt, die höchsten Materialabtragsraten am Markt zu liefern – besonders bei Hochtemperaturlegierungen, so das Unternehmen.
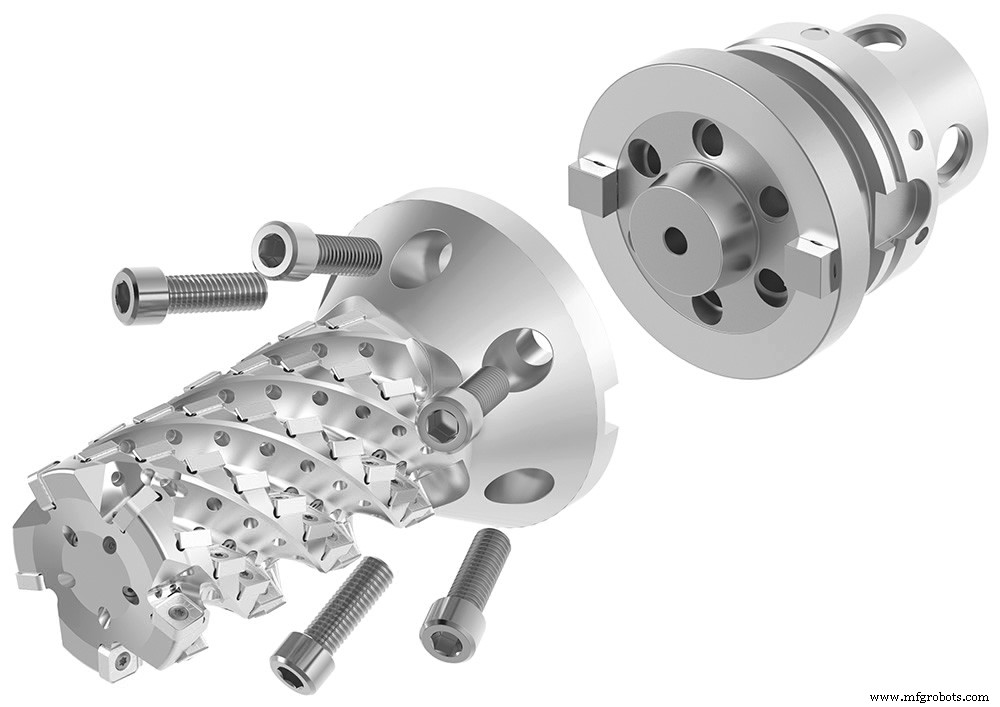
Der Harvi III, ein Vollhartmetall-Schaftfräser mit sechs Zähnen, nutzt ungleiche Teilung, um ratterfreies Fräsen auf rostfreiem Stahl und Hochtemperaturlegierungen zu liefern – selbst bei höchsten Vorschüben.
Werkstätten, die nicht das Budget für neueste, leistungsstärkste CNC-Ausrüstung haben – oder den Platz, sie aufzustellen –, sollten die Vorteile der Kombination solcher Werkzeuge in Betracht ziehen, sagt Davis.
Kennametal-Kunden, die mit begrenzten Budgets für neue Ausrüstung – oder Platz für deren Aufstellung – kämpfen, konsultieren häufig Davis und Francis, wie sie das Maximum aus dem Herausholen, was sie schon haben.
Die beiden reisen zu Werke im ganzen Land, um mit Kunden zu konferieren und Wege zu entwickeln, ihre Herausforderungen zu meistern.
„Das schwächste Glied“
„Wenn ich einem Kunden gegenüberstehe, versuchen wir hauptsächlich, die ‚Würfel‘ zu zählen“, die mit aktuellen Werkzeugen und Prozessen abgetragen werden, sagt Davis, dann nach dem schwächsten Glied zu suchen.
„Ist das Werkzeugmaschine das schwache Glied? Der Spindelanschluss? Überschreiten wir Leistung oder Drehmoment der Maschine?“ fragt er. „Was auch immer das schwache Glied ist – wir wollen die Werkzeugleistung so weit wie möglich maximieren.“
Davis berät oft Geschäftskunden, die Schwierigkeiten haben, gesteigerte Produktionsziele zu erreichen – besonders wenn Kapazität maxed out scheint. Eine Situation, die im heutigen Markt immer häufiger wird.
In solchen Fällen müssen Unternehmen entweder Prozesse optimieren oder neue Ausrüstung kaufen – und „wollen keine neue Ausrüstung kaufen, es sei denn, sie müssen absolut“, sagt er.
Eine Lösung zu gestalten erfordert manchmal die Analyse von Stärken und Schwächen eines Arrays verschiedener Maschinen und die Bestimmung der Werkzeugkombination, die das produktive Potenzial jeder maximiert.
„Man muss neue Werkzeuge entwickeln, die Arbeit hinter den Kulissen und im eigenen Büro machen, um herauszufinden, was funktioniert, welche Parameter man fährt und was die beste Abtragsrate liefert“, sagt Francis. „Man prüft Span- und Kubikzahl. Wenn sie etwas wollen, versuchen wir, es so gut wie möglich zu liefern – und ihre Erwartungen zu übertreffen.“
Versucht Ihr Unternehmen, Produktivität ohne Neuanlage zu maximieren? Erzählen Sie uns von Ihrer Erfahrung in den Kommentaren unten.
Industrietechnik
- Reliability-Programm starten: Ein bewährter Fahrplan
- Fertigungsgeschäft erweitern: Bewährte Strategien zur Gewinnung neuer B2B-Kunden
- Luftfahrtindustrie navigiert durch COVID-19: Strategien für Resilienz und Erholung
- Wie Customer Insights die Supply Chain Planning von morgen formen
- Drei zentrale Herausforderungen im Last-Mile-Delivery & bewährte Strategien zu deren Überwindung
- Umsatz steigern, indem Sie neue Kunden gezielt ansprechen – auch wenn Bestellungen zurückgehen
- Wasserstrahlschneiden: Präzision und Performance in der Luft- und Raumfahrt
- Den idealen Vollhartmetall-Rundwerkzeug für maximale Zerspanungsleistung auswählen
- Produktionsbeschleunigung: Bewährte Strategien zur Zykluszeitreduzierung in der Automobilfertigung
- Arbeiterleistung mit digitalen Tools und smarten Strategien steigern