



Overall Equipment Effectiveness (OEE) meistern: Praktischer Leitfaden für Fertiger
Overall Equipment Effectiveness (OEE) ist ein Schlüssel-KPI, der die *gesamte* Produktivität eines Assets enthüllt. Der beste Teil? Wenn ein Asset unterperformt, hilft OEE, *warum* herauszufinden. Denn die Daten, die Sie zur OEE-Berechnung nutzen, sind dieselben, die Sie zur Ursachenfindung nutzen.
Zwei Wege, diesen wichtigen Fertigungs-KPI zu berechnen. Schauen wir zuerst die einfachere Gleichung an.
OEE einfach berechnen
Hier: OEE als Verhältnis von *voll produktiver Zeit* zu *geplanter Produktionszeit*. Definition „voll produktive Zeit“: Nur gute Teile produzieren, so schnell wie möglich, *ohne* Stillstandzeit.
Was ist Stillstandzeit (Stop Time)? Summe aus geplanten & ungeplanten Stopps. Geplante Stopps: Rüstvorgänge (Einrichten, Justieren). Ungeplante: Ausfälle, ungeplante Wartung. *Geplante* Wartung → *nicht* in Stop Time einrechnen.
OEE-Berechnung:
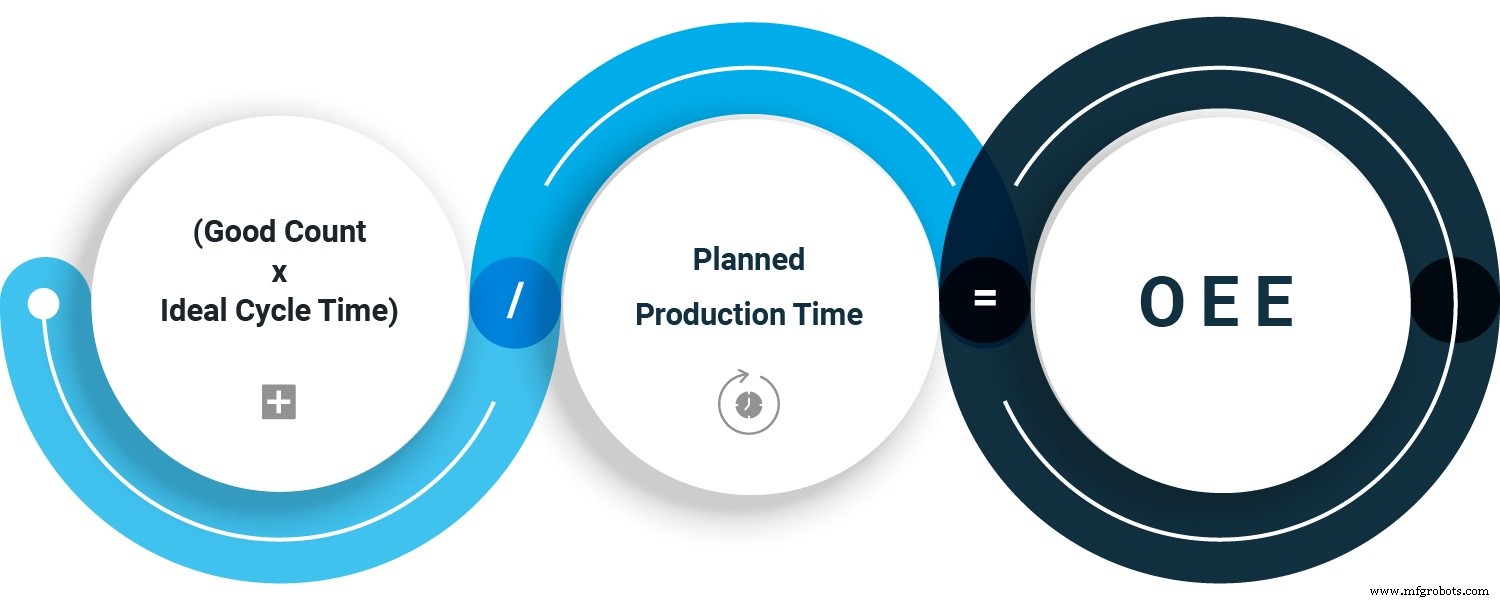
schnelle und einfache OEE
Völlig akzeptabler Weg, OEE zu berechnen – liefert ganz gute Zahl für Benchmarking & Baselining (dazu gleich). Schwäche: Bei niedrigem OEE wissen Sie nicht *warum*. Gute Nachricht: Bessere Berechnungsart existiert – besser *genau weil* Sie bei niedrigem OEE die Ursache finden.
OEE besser berechnen
Hierfür brauchen Sie drei verlustbezogene Faktoren: Verfügbarkeit, Leistung, Qualität. Danach ist Mathe simpel: OEE = Produkt der drei Faktoren.
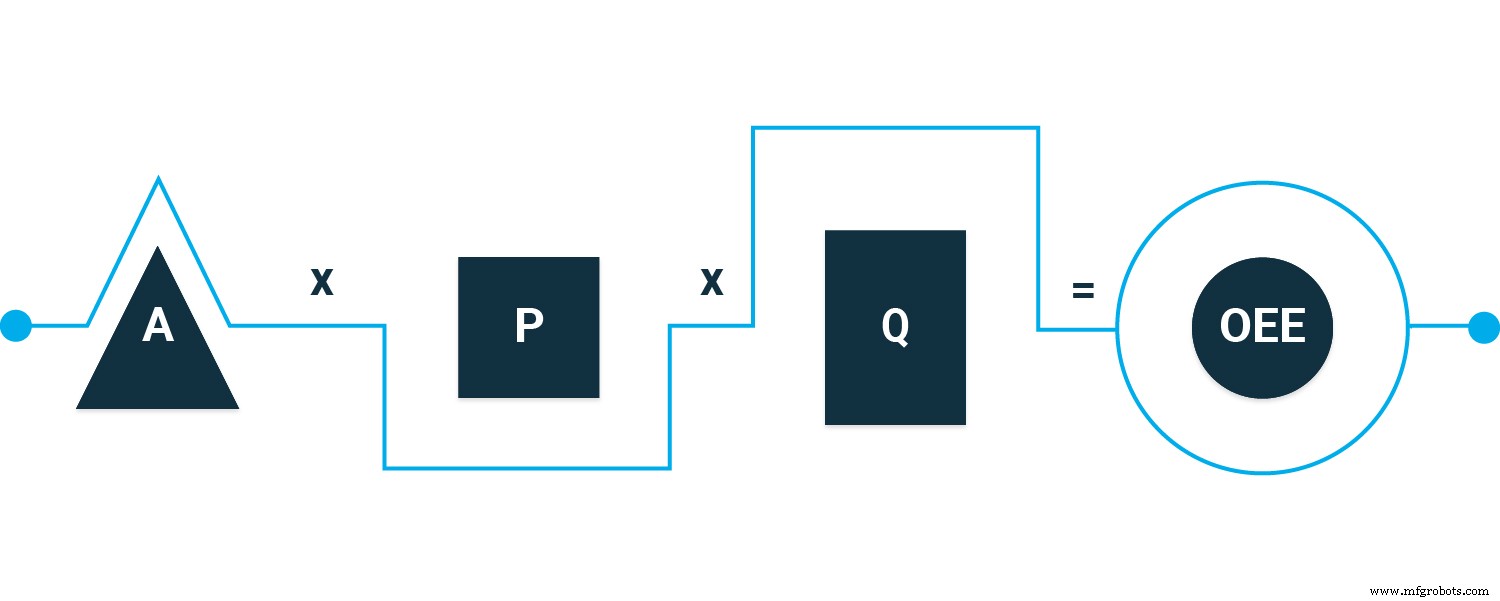
Verlustfaktoren und OEE
Aber vorwärts: Bevor wir einsetzen, müssen wir wissen, was diese Faktoren sind & wie man sie findet.
Verfügbarkeit (Availability)
Verhältnis Laufzeit (Run Time) zu geplanter Produktionszeit. Wie lange Asset *lief* vs. wie lange *geplant* war.
Beispiel: Asset sollte 8 Stunden laufen (geplante Produktionszeit). Schichtende: 7,5 Stunden gelaufen (Laufzeit). Woher 7,5 h? Geplante 8 h minus Stop Time (in Beispiel: 30 Min).
Verfügbarkeit = Laufzeit / Geplante Produktionszeit
Leistung (Performance)
Verhältnis Gesamtstückzahl (Total Count) zu idealer Laufrate (Ideal Run Rate). Wie viele Widgets Asset *machte* vs. *maximal mögliche* Stückzahl.
Beispiel: Perfekter Lauf → 1.000 Widgets / 8 h. Tatsächlicher 8-h-Lauf: 950 Widgets. Nicht unbedingt Major Failure. Performance wird beeinflusst durch: Langsame Zyklen (einige Widgets brauchen länger). Kleine Stopps (Pausen, so kurz sie nicht in Stop Time fallen). Aber: Kleine Stopps addieren sich & beeinflussen Performance.
Leistung = Gesamtstückzahl / Ideale Laufrate
Qualität (Quality)
Verhältnis gute Teile (Good Parts) zu Gesamtstückzahl. Teile, die Qualitätskontrolle *beim ersten Mal* bestehen & keine Nacharbeit brauchen, zu Gesamtproduktion. Andere bestehen *eventuell* später – zählen *nicht* zu Good Parts.
Beispiel (klassisches Widget): Von 950 Widgets in 8 h waren 945 gut.
Qualität = Gute Teile / Gesamtstückzahl
Haben wir drei Verlustfaktoren → OEE schnell berechnet. Warum zweite Gleichung besser? Wegen OEE-Nutzung – nächster Abschnitt.
OEE nutzen (leveragen)
OEE = Indikator für Effizienz eines Fertigungsprozesses. Einmal berechnet → als Benchmark oder Baseline nutzen.
OEE als Benchmark
Beim OEE-Vergleich: Immer Variation basierend auf Fertigungstyp. Aber grobe Orientierung:
- 100 % Perfekt. Maximal schnell, ohne Stopps, ohne Fehler.
- 85 % Weltklasse. Für viele Hersteller Langzeitziel.
- 65 % Typisch. Gute Nachricht: Viel Verbesserungspotenzial.
- 40 % Nicht unüblich. Oft Startpunkt beim erstmaligen OEE-Tracking. Wieder: Viel Potenzial.
Auch internes Benchmarking: OEE zweier ähnlicher Assets vergleichen. Oder: OEE eines Assets über verschiedene Schichten.
OEE als Baseline
Assets über Zeit tracken. Prozesse feintunen → OEE sollte steigen. Wenn nicht: Zahlen, die Sie zur OEE-Berechnung nutzten, geben solide Hinweise, *warum*. Wieder: Warum zweite Berechnungsart besser. Für OEE brauchen Sie Verlustfaktoren. *Die* helfen, zu sehen, was schiefläuft.
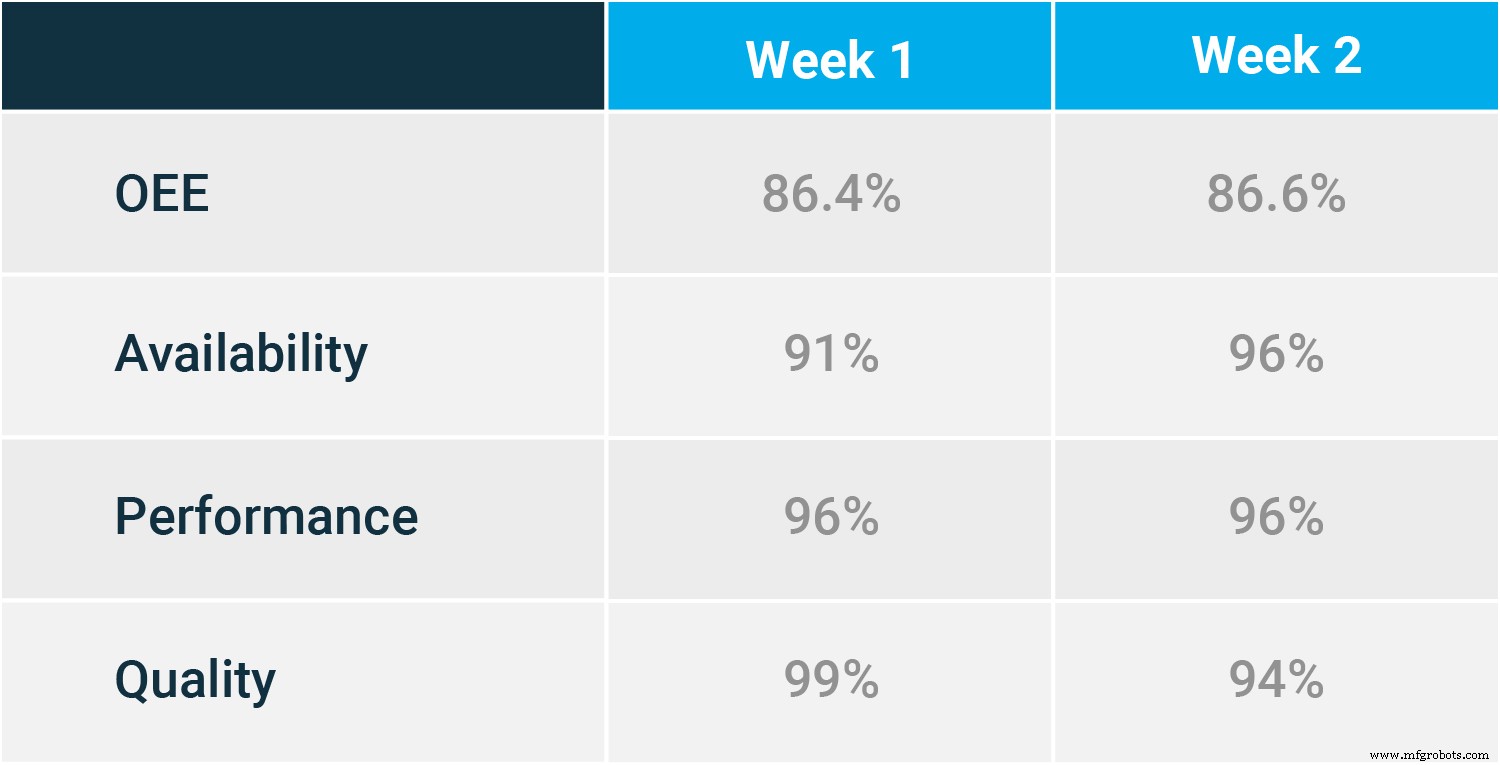
Wenn Sie die Verlustfaktoren kennen, sehen Sie, was Sie zurückhält
- Verfügbarkeit drückt OEE: Asset nicht im richtigen PM-Plan? Zu häufige Ausfälle → PM-Aufträge zu weit auseinander. Längere Stillstandzeiten auch: Inventar-Kontrolle. Techniker warten auf kritische Teile → Par-Levels höher setzen, damit Teile da sind, wenn gebraucht. Arbeitsauftrags-Software sorgt für zeitgerechte PM-Planung mit richtiger Frequenz.
- Performance-Probleme: Falsche Wartungsart oder richtige, aber falsch ausgeführt. Beispiel: Riemen inspektion & Justierung zum korrekten zeit-/meterbasierten Termin – aber *nicht richtig* justiert. Wie: Jeden Morgen 7:30 Frühstück – richtige Zeit, aber statt Kaffee & Toast Eis essen. Richtiger Plan, falsche Aufgabe.
- Qualitätsprobleme: Senken OEE, aber meist *nicht* vom Wartungsteam lösbar. Asset evtl. falsch eingerichtet, Bedienerfehler, Rohmaterial (Feedstock) problematisch.
OEE ist nur einer der wichtigen KPIs für Instandhaltung. Es gibt mehr – aber nicht „je mehr, desto besser“. Sie brauchen die, die *für Sie* am besten funktionieren, die Sie zu Zielen bringen mit nutzbarer Info. Stellen Sie sich Roadtrip vor: Durchschnittsgeschwindigkeit & Kilometerleistung hilfreich. Reifenumdrehungen tracken? Wozu? Nicht jeder Datentyp hat Wert. Gute Intro zu gängigen Manufacturing-KPIs: What are MTTR, MTBF, and MTTF Metrics?
Industrietechnik
- Fertigungsengpässe beseitigen: Datengesteuerter Leitfaden zur Produktivitätssteigerung
- Fertigungsdurchsatz meistern: Schlüsselmessgrößen für operative Exzellenz
- Rapid Manufacturing: Produktion für kundenspezifische und Kleinserien-Teile beschleunigen
- Drew Troyer: Maximale Anlagenverlässlichkeit durch Overall Equipment Effectiveness (OEE)
- Neues Buch: The OEE Primer – Gesamtanlageneffektivität, Zuverlässigkeit & Instandhaltbarkeit meistern
- Produktionsoptimierung meistern: Overall Equipment Effectiveness (OEE) verstehen und verbessern
- Warum proaktive Gerätewartung Fertigungseffizienz und Kosteneinsparungen antreibt
- Wann Arbeitsmittel aufrüsten: Kluge Geschäftsentscheidungen
- Robustes Instandhaltungsprogramm aufbauen: Stillstandszeiten minimieren
- Lights-Out Manufacturing meistern: Ihr kompletter Leitfaden für mannlose Produktion