



Einheit 4: Drehen – Drehmaschinenoperationen meistern
Lernziele
Nach dieser Einheit können Sie:
- Schrup- und Schlichtdrehen beschreiben.
- Schultern drehen (Turning to a Shoulder) beschreiben.
- Planen (Facing) beschreiben.
- Einrichten für Zentrier-/Anbohren (Center/Spot Drill) erklären.
- Einrichten für Ausdrehen (Boring) erklären.
- Einrichten für Rändeln (Knurling) erklären.
- Werkstück für Abstechen/Nuten (Parting/Grooving) korrekt einrichten.
- Konusberechnung (Taper Calculation) bestimmen.
- Werkstück in 4-Backenfutter korrekt einrichten.
Werkstücke werden auf der Drehbank allgemein aus zwei Gründen bearbeitet: Auf Maß bringen und echten Durchmesser erzeugen. Gleicher Durchmesser über gesamte Länge = Plandrehen (Parallel Turning). Viele Faktoren bestimmen abtragbares Material. Durchmesser in zwei Schnitten auf Maß: Schrupp- und Schlichtschnitt.
Für gleichen Durchmesser an beiden Enden müssen die Drehbankspitzen fluchten.
Genaue Schnitttiefe einstellen
Verfahren:
- Oberschlitten (Compound Rest) auf 30° einstellen.
- Schrupp- oder Schlichtmeißel einspannen. Rechtshänder-Meißel bei Vorschub Richtung Spindelstock.
- Werkzeughalter links am Oberschlitten, Schneide auf Mittelhöhe einstellen.
- Drehbank auf korrekte Drehzahl und Vorschub für Durchmesser und Material einstellen.
- Drehbank starten, leichten Schnitt ca. 0,005" (0,13 mm) tief und 0,250" (6,35 mm) lang am rechten Werkstückende.
- Drehbank stoppen, Quervorschubgriff nicht bewegen.
- Schneidwerkzeug zum Werkstückende (rechts) verfahren durch Drehen am Schlittenhandrad.
- Werkstück messen, abzutragendes Material berechnen.
- Mikrometerring um halbe Abtragmenge drehen. Beispiel: 0,060" abtragen → Ring 0,030" drehen (Schnitt am Umfang).
- Merke: Pro 1/1000" Schnitttiefe verringert sich Durchmesser um 2/1000".
Schrupdrehen (Rough Turning)
Ziel: Maximale Metallabtrag in kürzester Zeit. Genauigkeit und Oberfläche nebensächlich. Empfohlen: max. 0,030" (0,76 mm) Tiefe, 0,020–0,030" (0,5–0,76 mm) Vorschub. Werkstück auf ca. 0,030" über Endmaß in wenigen Schnitten schruppen.
Verfahren:
- Drehbank auf korrekte Drehzahl und Vorschub für Materialtyp und -größe einstellen.
- Schnellwechselgetriebe auf 0,010–0,030" Vorschub einstellen (je nach Schnitttiefe, Maschinenzustand). Beispiel: 0,010".
- Werkzeughalter links am Oberschlitten, Schneide auf Mittenhöhe.
- Werkzeughalter fest anziehen.
- Leichten Probeschnitt am rechten Ende, ca. 0,250" lang.
- Werkstück messen, Schneide für korrekte Schnitttiefe nachstellen.
- Ca. 0,250" drehen, stoppen, Durchmesser prüfen. Soll ca. 0,030" über Endmaß sein.
- Schnitttiefe ggf. nachjustieren.
Schlichtdrehen (Finish Turning)
Folgt auf Schrupdrehen, erzeugt glatte Oberfläche und präzises Maß. Einflussfaktoren: Zustand der Schneide, Steifigkeit von Maschine und Werkstück, Drehzahl und Vorschub.
Verfahren:
- Schneide auf Ausbrüche, Anlauffarben prüfen. Gute Praxis: Schneide vor Schlichtschnitt nachschleifen (honen).
- Drehbank auf empfohlene Drehzahl und Vorschub einstellen. Vorschub hängt von geforderter Oberfläche ab.
- Leichten Probeschnitt ca. 0,250" am rechten Ende für echten Durchmesser. Schneide auf Durchmesser einstellen, Mikrometerring auf richtigen Durchmesser setzen.
- Stoppen, Durchmesser messen.
- Schnitttiefe auf halbe Abtragmenge einstellen.
- 0,250" drehen, stoppen, Durchmesser prüfen.
- Bei Bedarf nachjustieren und Schlichtdrehen bis Endmaß. Für wahrsten Durchmesser: Auf Endmaß schlichten. Falls Schleifen/Polieren nötig: Max. 0,002–0,003" dafür lassen.
Schultern drehen (Turning to a Shoulder)
Bei mehreren Durchmessern an einem Werkstück: Der Stufenübergang heißt Schulter (Shoulder).
Drei gängige Schultertypen:
- Rechtwinklig (Square)
- Mit Radius (Filleted Corner)
- Angefast/Konisch (Angular/Tapered)
Verfahren:
- Werkstück in Drehbank: Schulposition vom fertigen Ende aus anreißen. Bei Radius-Schultern: Ausreichend Länge für Radius einplanen.
- Schneidspitze an Markierung, kleine Nut um Umfang als Längenmarkierung drehen.
- Mit Drehmeißel schruppen und schlichten bis ca. 0,063" (1,6 mm) vor erforderlicher Länge.
- Planmeißel einrichten. Kleinen Durchmesser ankreiden, Werkzeug heranführen bis Kreide gerade entfernt wird.
- Mikrometerring-Stellung am Quervorschub notieren.
- Schulter rechtwinklig planen, bis zur Linie per Handvorschub.
- Für weitere Schnitte Quervorschub auf gleiche Mikrometerring-Stellung zurückfahren.
Bei Radius-Schulter: Meißel mit entsprechendem Radius für Schlichten. Angefaste/Konische Kanten: Schneide auf Fasenwinkel einstellen und an Schulter vorschieben, oder Oberschlitten auf gewünschten Winkel einstellen.
Planen (Facing)
Werkstücke werden meist etwas länger gesägt und auf Länge geplant. Planen = Bearbeiten der Stirnflächen rechtwinklig zur Achse. Für ebene, rechtwinklige Fläche muss Drehbank wahr laufen.
Zwecke des Planens:
- Echte, ebene Fläche, rechtwinklig zur Werkstückachse.
- Genaues Referenzflächen für Messungen.
- Werkstück auf erforderliche Länge schneiden.
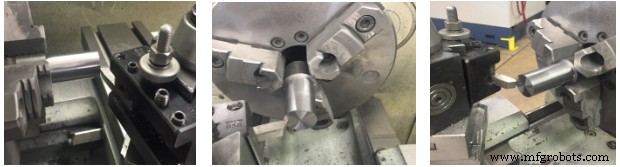
Abbildung 1. Planoperation
Verfahren:
- Werkzeughalter links am Oberschlitten, rechtwinkliger Planmeißel auf Spindelmittenhöhe. Oberschlitten kann auf 30° für präzises Planen eingestellt werden.
- Werkstück in Futter spannen zum Planen. Reitstockspitze oder Lineal für Wahrlauf prüfen.
- Planmeißel einsetzen.
- Werkzeug leicht versetzt zum Teil positionieren.
- Planmeißel nach links auf 15–20° winkeln. Spitze dem Werkstück am nächsten, seitlich Freiraum lassen.
- Drehbank auf korrekte Drehzahl und Vorschub für Durchmesser und Material.
- Vor Start: Spindel von Hand drehen → keine Kollision mit Spindelrotation.
- Drehbank starten, Werkzeug so nah wie möglich an Spindelmitte bringen.
- Schlitten per Handrad nach links verfahren, bis leichter Schnitt ansetzt.
- Schneide über Quervorschub zur Mitte vorschieben. Bei Kraftquervorschub: Schlitten arretieren.
- Schritte 6–8 wiederholen bis Werkstück auf korrekter Länge. 12. Nach Planen: Scharfe Kante mit Feile brechen.
Werkstück anbohren (Spotting)
Anbohrmeißel (Spotting Tool) für flache, V-förmige Mitte im Werkstück → Führung für Bohrer. Schneller und ziemlich genau mit Zentrierbohrer (Center Drill). Für höchste Genauigkeit: Anbohrmeißel.
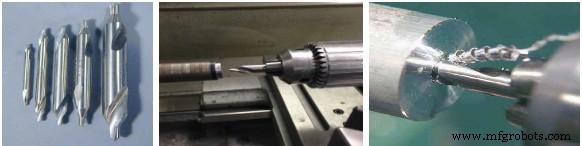
Abbildung 2: Zentrier-/Anbohrwerkzeug
Verfahren:
- Werkstück wahr im Futter spannen.
- Bohrfutter in Reitstock einspannen.
- Sicherstellen, dass Dorn (Tang) des Bohrfutters im Reitstock sitzt.
- Reitstock auf gewünschte Position verfahren und arretieren.
- Vor Start: Spindel von Hand drehen → keine Kollision.
- Drehbank auf korrekte Drehzahl für Material (Zentrier-/Anbohren) einstellen.
- Loch mit Zentrierbohrer beginnen. 8. Loch mit Anbohr- oder Zentrierbohrer anbohren.
Bohren (Drilling)
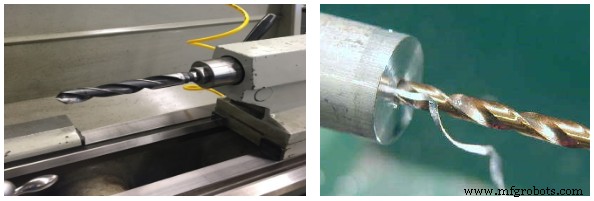
Abbildung 3. Bohrer
Verfahren:
- Bohrfutter in Reitstock einspannen.
- Werkstück wahr im Futter spannen.
- Reitstockspitze prüfen, ob in Linie.
- Dorn des Bohrfutters im Reitstock sichern.
- Reitstock verfahren und arretieren.
- Vor Start: Spindel von Hand drehen → keine Kollision.
- Loch mit Anbohr- oder Zentrierbohrer beginnen.
- Bei Zentrierbohrer: Immer Kühlschmiermittel verwenden.
- Zentrierbohrer schneidet nicht so leicht wie Bohrer – flache Spannuten für Steifigkeit.
- Über gesamten Konus hinaus bohren → Trichter für Bohrführung schaffen.
- Bohrer in Reitstockspindel einspannen (Bohrfutter oder Bohrerhalter).
- Drehbank auf korrekte Drehzahl für Material einstellen.
- Drehbank starten, auf Zeichnungstiefe bohren, Kühlschmiermittel zuführen.
- Tiefenmessung: Reitstockspindel-Skala oder Stahl-Lineal.
- Pickern (Peck Drilling) für Späneabfuhr und Tiefenmessung.
- Max. 1–2 Bohrerdurchmesser pro Hub abtragen, dann zurück, Späne entfernen, Kühlmittel nachlegen.
- Quietscht Bohrer → mehr Kühlmittel.
- Bohrfutter aus Reitstock: Ca. ¼ Umdrehung über festen Anschlag hinaus zurückdrehen.
- Mit Dorn (Pin) Bohrfutter aus Spannzange drücken.
Aussdrehen (Boring)
Aussdrehen = Aufbohren und Präzisionsfertigstellen von Löchern. Truing eines Lochs durch Materialabtrag von Innenflächen mit einschneidigem Meißel. Sonderdurchmesser, für die keine Bohrer existieren, lassen sich durch Ausdrehen erzeugen.
Aussdrehen nutzt einschneidiges Werkzeug zum Aufweiten. Erzeugt präzisere, konzentrischere Löcher als Bohren.
Da Schneide von Bohrstange (Boring Bar) aus ragt, ist Werkzeug weniger gut abgestützt → Gefahr von Rattern (Chatter). Je tiefer, desto schlimmer. Gegenmaßnahmen:
- Spindeldrehzahl reduzieren.
- Vorschub erhöhen.
- Mehr Kühlschmiermittel.
- Überhang der Bohrstange verkürzen.
- Kleineren Eckenradius an Schneide schleifen.
Verfahren:
- Werkstück in Futter spannen.
- Planen, anbohren, bohren.
- Prüfen, ob Bohrstange genug Freiraum hat. – Zu kleines Loch → Späne klemmen, Stange läuft aus der Mitte.
- Sicherstellen, dass nur Schneidspitze die Innenfläche berührt.
- Winkel gibt nicht genügend Stirnfreiraum → Schneide mit schärferem Winkel ersetzen.
- Bohrstange positionieren: Schneidspitze auf Werkstückmittellinie.
- Nicht mittig ausgerichtetes Werkzeug schleift an Oberfläche, auch bei ausreichendem Stirnfreiraum.
- Größtmögliche Bohrstange wählen, nur so weit über Halter hinausragen lassen wie nötig für Bohrtiefe.
- Halter und Bohrstange mit Schneide links am Werkzeughalter, Werkstück rotierend.
- Bohrmeißel auf Mitte einstellen.
Hinweis: Je nach Aufbaustarrheit federt Bohrmeißel unter Schnittkraft nach unten. Durch leichtes Über-Mitte-Einstellen wird dieser Federweg kompensiert → Schneide liegt während der Bearbeitung exakt auf Mitte. - Drehbank auf korrekte Schnittgeschwindigkeit und Vorschub. a. Hinweis: Mittleren Vorschub wählen.
- Loch vor Maschinenstart schmieren.
- Maschine starten, Werkzeug in vorgebohrtes Loch fahren.
- Langsam Bohrmeißel an Innenkante heranführen.
- Leichten Schnitt (ca. 0,003", ~0,08 mm) ca. 0,375" (9,5 mm) lang.
- Stoppen, Lochdurchmesser messen (Innenmessschraube oder Teleskopmessschieber).
- Nach Messen: Abtragmenge bestimmen. Ca. 0,020" (0,5 mm) für Schlichtschnitt lassen.
- Starten, Schruppschnitt fahren.
- Bohrstange in Werkstück vorschieben, pro Hub ca. 0,020" abtragen.
- Bei Erreichter Tiefe Bohrstange herausfahren.
- Schritte 19–20 wiederholen bis Innendurchmesser erreicht.
- Nach Schruppschnitt: Stoppen, Bohrmeißel herausfahren ohne Quervorschub zu bewegen.
- Schlichttiefe einstellen, Loch auf Maß bohren. Für gute Oberfläche: Feiner Vorschub.
- Letzter Hub: Auf Tiefe stoppen, Schneide zur Werkstückmitte zurückführen → Hinterseite der Bohrung planen.
- Bohrstange aus Maschine, Maschine stoppen.
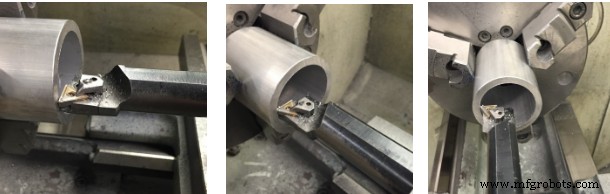
Abbildung 4. Ausdrehen an einer Drehbank
Rändeln (Knurling)
- Rändel = erhabener Abdruck auf Werkstückoberfläche durch zwei gehärtete Walzen.
- Meist zwei Muster: Raute (Diamond) oder gerade (Straight).
- Gängige Teilungen: Fein, Mittel, Grob.
- Rautenmuster: Rechts- und Linksgang-Walzen in selbstzentrierendem Kopf.
- Zweck: Optik verbessern & Griffflächen für Hebel/Griffe schaffen.
- Gerade Muster: Zwei gerade Walzen → Maßerhöhung für Preßsitze bei leichten Anwendungen.
- Drei Grundtypen von Rändelhaltern: Kniegelenk (Knuckle-Joint), Drehkopf (Revolving Head), Straddle-Halter.
- Rändeln funktioniert am besten bei Werkstücken zwischen Spitzen.
- Rändel schneiden nicht, sondern verdrängen Metall unter hohem Druck.
- Schmierung wichtiger als Kühlung → Schneidöl oder Schmieröl genügt.
- Niedrige Drehzahlen (ca. wie beim Gewindeschneiden), Vorschub ca. 0,010–0,020" pro Umdrehung.
- Rändelwerkzeug vertikal auf Werkstückmitte & halter rechtwinklig zum Werkstück ausrichten.
- Rändel in weichem Metall ca. halbe Tiefe ansetzen, Muster prüfen.
- Bei schlanken Werkstücken oft mehrere Gänge nötig, da Werkzeug Werkstück wegdrückt.
- Rändel zwischen Gängen mit Drahtbürste reinigen.
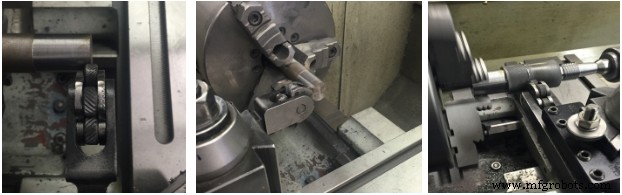
Abbildung 5. Rändeln
Verfahren:
- Rändelwerkzeug in Halter einspannen, exakt auf Spindelmittellinie ausrichten.
- Rändelwerkzeug 90° zur Rändelfläche positionieren & sichern.
- Schlitten von Hand verfahren, Rändelbereich am Werkstück lokalisieren.
- Rändelkopf drehen, korrekte Walzen einrasten.
- Rändel an rechten Werkstückrand: Hälfte der Walze kontaktiert Rand.
- Schneidöl auftragen.
- Spindel ca. 100 U/min, Quervorschub per Handrad: Rändelwerkzeug ca. 0,030" (0,76 mm) in Werkstück fahren, bis Walzen greifen & gutes Muster bilden.
- Kraftvorschub einrücken, Schlitten Richtung Spindelstock bei 0,010–0,020" pro Umdrehung.
- Öl nachlegen, gerändelte Zone mit steifer Bürste von Spänen reinigen.
- Am Rändelende: Vorschubrichtung umkehren, Rändel weitere 0,005–0,010" eintauchen.
- Hin- und her-rändeln bis scharfe Raute entsteht.
Abstechen und Nuten an der Drehbank (Parting and Grooving)
Zweck: Stück vom Werkstückende abtrennen oder Nut einschneiden.
Nuten (Reccessing, Undercutting, Necking) oft am Gewindeende für volle Mutternlauf bis zur Schulter oder an Schulterkante für Passform. Drei Nuttypen: Quadratisch, Rund, U-förmig.
Runde Nuten bei beanspruchten Teilen, wo quadratische Ecke zu Bruch führen würde.
Nut drehen (Cut a Groove)
Verfahren:
- Meißel passend zu Nutgröße/-form wählen.
- Nutposition anreißen.
- Drehbank auf halbe Drehgeschwindigkeit für Drehen einstellen.
- Werkstück in Drehbank spannen.
- Meißel auf Mittelhöhe einstellen.
- Meißel langsam per Quervorschub in Werkstück fahren.
- Viel Schneidöl an Schneidspitze. Verhindert Verklemmen in Nut. Bei Rattern: Drehzahl reduzieren.
- Stoppen, Nutentiefe prüfen.
- Schritte 6–7 wiederholen bis korrekte Tiefe.
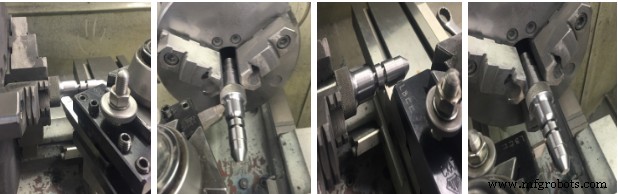
Abbildung 6. Nut drehen
Abstechen (Parting)
Abstechmeißel (Parting Tools) trennen Werkstücke. Drei Typen: Gerader Halter, Links- und Rechtsversatz mit Wechselklinge (am häufigsten).
Zwei häufige Probleme: Rattern (Chatter) und Eingraben (Hugging In). Rattern: Werkzeug nicht fest genug gespannt – jede Lockerheit an Werkzeug, Halter oder Maschine macht Abstechen schwierig, ungleichmäßig, oft unmöglich. Hugging In: Werkzeug gräbt sich ein, klettert über Schneide → bricht Schneide oder ruiniert Werkstück. Ursache: Abstechmeißel zu hoch oder zu tief eingestellt.
- Abstechmeißel schmaler aber tiefer als Drehmeißel. Für schmale Nuten & Abtrennen.
- Halter sollte Werkstück bei montiertem Meißel knapp freilassen.
- Meißel senkrecht zur Drehachse ausrichten.
- Schneidspitze auf Spindelmittenhöhe. Anlegen an Werkstückstirn hilft.
- Höhe einstellen, an Stirn anlegen, arretieren. Kühlschmiermittel nicht vergessen, besonders bei tiefen Schnitten.
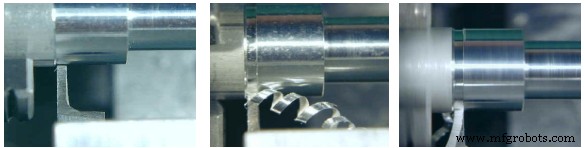
Abbildung 7. Abstechen
Verfahren:
- Werkstück in Futter spannen, abzutrennender Teil so nah wie möglich am Futter.
- Abstechmeißel links am Oberschlitten, Schneide auf Mitte.
- Halter so nah wie möglich an Werkzeughalter → verhindert Vibration/Rattern.
- Meißel einstellen: Überstand = wenig mehr als halber Werkstückdurchmesser. RPM ≈ ⅔ der Drehdrehzahl.
- Schnittposition markieren.
- Schneidwerkzeug in Position fahren.
- Drehbank starten, Abstechmeißel langsam per Hand in Werkstück vorschieben. Quervorschubgriff mit beiden Händen für gleichmäßigen Vorschub. Viel Schneidöl.
- Bei ca. ¼" (6 mm) Rest: Meißel leicht seitlich versetzen → Schnitt etwas breiter, verhindert Klemmen.
- Gegen Rattern: Werkzeug im Schnitt halten, konstant Öl zuführen. Kurz vor Durchtrennen langsam vorschieben.
- Weiter vorschieben bis Werkstückmitte. Werkstück hängt an dünnem Metallsteg.
- Abgetrenntes Ende: raue Oberfläche, kleiner Metallsteg. Siehe Abb. 19.
- Endschritt: Stück in Futter spannen, Planen zur Stirnflächenbereinigung. Problem: Futterbacken marmern fertiges Werkstück. Abb. 20 zeigt Abdruck der Backen. Vermeidung: Werkstück in dünnes Schleifpapier/Emory-Papier wickeln vor Spannen.
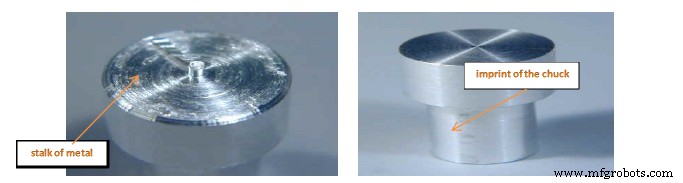
Abbildung 8. Abgetrenntes Werkstück Abbildung 9. Fertiges Werkstück
Ausrichtung der Drehbankspitzen (Alignment of Lathe Centers)
Für parallelen Durchmesser bei Spitzenarbeit: Beide Spitzen müssen miteinander und mit Drehbankmittellinie fluchten. Sonst wird Werkstück konisch.
Drei Methoden:
- Visuelle Prüfung: Linien auf Reitstockrückseite aufeinander ausrichten. Nur grob.
- Probeschnittmethode (Trial Cut): Leichter Schnitt an jedem Ende, Durchmesser mit Messschraube messen.
- Ausrichtung mit Feinzeiger (Dial Indicator).
Methode 1: Spitzen durch Reitstockverstellung ausrichten
- Reitstockklemmmutter/hebel lösen.
- Eine Justierschraube (links/rechts je nach Richtung) lösen, andere anziehen bis obere und untere Linie auf Reitstock genau fluchten.
- Gelöste Justierschraube festziehen → beide Reitstockhälften arretiert.
- Reitstockklemmmutter/hebel festziehen.
Methode 2: Probeschnittmethode
- Leichten Schnitt ca. 0,010" (0,25 mm) auf wahrer Durchmesser, Abschnitt A (Reitstockende) 0,250" lang.
- Vorschub stoppen, Mikrometerring-Stellung am Quervorschub notieren.
- Schneidwerkzeug nah an Spindelstockende verfahren.
- Schneide auf gleiche Mikrometerring-Stellung wie Schritt 1 (Abschnitt A) bringen.
- Auf gleiche Stellung zurückfahren (Abschnitt A).
- 0,250" lang an Abschnitt B schneiden, stoppen.
- Beide Durchmesser mit Messschraube messen.
- Ungleich? Reitstock um halbe Differenz der Messwerte zum/weg vom Werkzeug verstellen.
- Erneut leichten Schnitt an A und B, messen, Reitstock ggf. nachjustieren.
Methode 3: Ausrichtung mit Feinzeiger
- Drehbank- und Werkstückspitzen reinigen, Feinzeiger montieren.
- Prüfstange (Test Bar) stramm zwischen Spitzen spannen, Reitstockspindelklemme festziehen.
- Feinzeiger an Werkzeughalter oder Schlitten montieren. Messbolzen parallel zum Drehbankbett, Anlagestift auf Mitte.
- Querschlitten so: Zeiger zeigt ca. 0,025" am Reitstockende an.
- Schlitten von Hand verfahren, bis Zeiger auf Durchmesser am Spindelstockende anzeigt, Wert notieren.
- Ungleich? Reitstock über Justierschraube verstellen, bis Zeiger an beiden Enden gleichen Wert anzeigt.
Konusberechnung (Taper Calculations)
Für Konus auf Fuß (Taper per Foot, TPF): Konuslänge, großer und kleiner Durchmesser nötig.
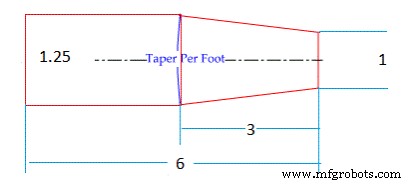
Abbildung 10. Hauptteile eines Zoll-Konus
Formel:
TPF = ((D − d) / Konuslänge) × 12
Beispiel:
TPF = ((1,25 − 1) / 3) × 12 = (0,25 / 3) × 12 = 1 Zoll/Fuß.
Reitstockversatz-Berechnung (Tailstock Offset Calculations)
Für Reitstockversatz: TPF und Gesamtlänge des Werkstücks bekannt.
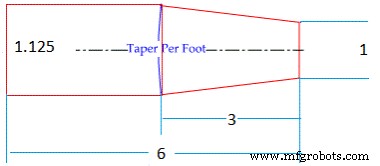
Abbildung 11. Abmessungen eines konischen Werkstücks
Formel:
Reitstockversatz = (TPF × Gesamtlänge) / 24
Beispiel:
- TPF ermitteln: TPF = ((1,125 − 1) × 12) / 3 = (0,125 × 12) / 3 = 0,50 Zoll/Fuß.
- Reitstockversatz: (0,5 × 6) / 24 = 3 / 24 = 0,125".
Vereinfachte Formel (wenn TPF nicht nötig):
Reitstockversatz = (GL / KL) × ((D − d) / 2)
GL = Gesamtlänge Werkstück
KL = Konuslänge
D = Großer Durchmesser
d = Kleiner Durchmesser
Beispiel: (6 / 3) × ((1,125 − 1) / 2) = 0,125".
Konusdrehen (Taper Turning)
Mit Oberschlitten (Compound Rest) für kurze/steile Konus. Meißel per Hand über Oberschlittenvorschub.
Konus mit Oberschlitten drehen
Verfahren:
- Zeichnung: Konuswinkel in Grad entnehmen.
- Oberschlitten-Klemmschrauben lösen.
- Oberschlitten auf gewünschten Winkel schwenken (siehe erstes Bild).
- Oberschlitten-Klemmschrauben festziehen.
- Meißel auf Mitte einstellen, Schneide über Oberschlittenvorschubschraube vorschieben.
- Konus auf Maß und Passung prüfen.
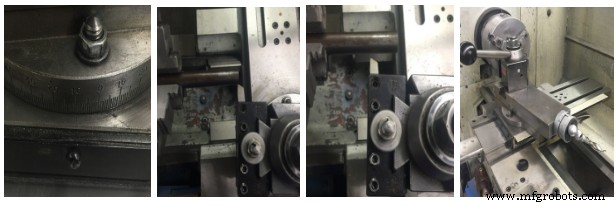
Abbildung 12. Konusdrehen
Werkstück in 4-Backenfutter wahr laufen lassen (True Workpiece in 4-Jaw Chuck)
- Feinzeiger (Dial/Test Indicator) nutzen, wenn Durchmesser auf Tausendstel Zoll ausgerichtet werden muss.
- Verfahren:
- Werkstück in 4-Backenfutter einspannen, grob wahr laufen lassen (Kreide- oder Flächenmeßmethode).
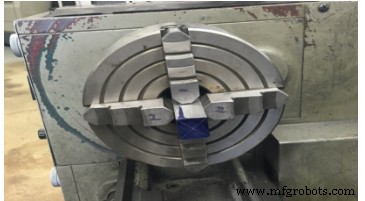
- Feinzeiger in Werkzeughalter der Drehbank spannen.
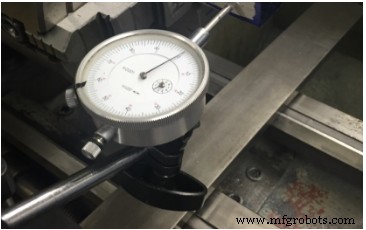
- Feinzeigerspindel horizontal, Anlagestift auf Mittelhöhe.
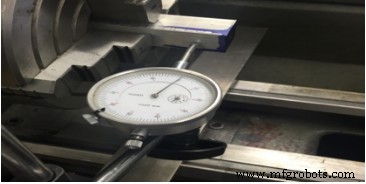
- Feinzeigerspitze an Werkstückdurchmesser, ca. 0,020" (0,5 mm) Vorspannung, Spindel von Hand drehen.
- Höchsten und niedrigsten Zeigerwert bei Drehung notieren.
- Backe am niedrigsten Wert leicht lösen, gegenüberliegende Backe am höchsten Wert anziehen, bis Werkstück um halbe Differenz verschoben.
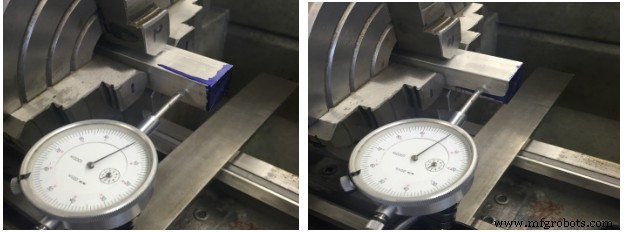
Seite 1. Links und Rechts
- Nur diese beiden gegenüberliegenden Backen justieren, bis Zeiger an beiden gleichen Wert zeigt. Werte am Werkstück dazwischen ignorieren.
- Anderes Backenpaar gleichermaßen justieren, bis Zeiger an jedem Umfangspunkt gleichen Wert zeigt.
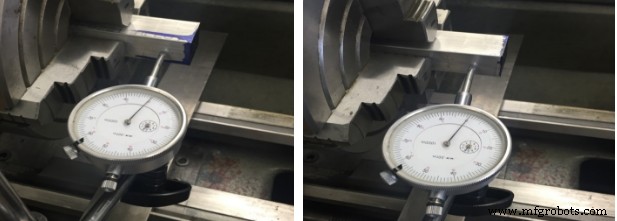
Seite 2. Links und Rechts
- Alle Backen gleichmäßig fest anziehen für festen Sitz.
- Spindel von Hand drehen, Zeigerwert nachprüfen.
EINHEITSTEST
- Auf welchen Winkel wird der Oberschlitten eingestellt?
- Unterschied Schrup- vs. Schlichtdrehen erklären.
- Bei Planschnitt: Schneidspitze über oder auf Spindelmittelhöhe?
- Zweck des Planens?
- Warum anbohren (Spot Drill)?
- Zweck des Ausdrehens?
- Drei Abstechmeißel-Typen nennen.
- Drei Methoden zur Spitzenausrichtung nennen.
- Versatz berechnen für D=2, d=1, GL=6, KL=3. Formel: Versatz = (GL × (D−d)) / (2 × KL)
- Verfahren zum Konusdrehen beschreiben.
Industrietechnik
- Drehen verstehen: Ein Schlüsselprozess der Präzisionszerspanung
- Zweiachsiges Vertikaldrehen für mittelgroße Hartteile – V Serie Performance
- CNC-Drehmaschinen erweitern: Vom Drehen zum Fräsen & Bohren
- Box Cut Mining: Erster Schritt im Tagebau
- CNC-Betrieb: Haas Fräsmaschine einrichten & steuern
- Mastercam Einheit 7: Bildverwaltung & Werkzeugpfaderstellung
- CNC-Drehen erklärt: Präzisionsbearbeitung für hochwertige Teile
- Fräsen vs. Drehen: Die wichtigsten Gemeinsamkeiten erklärt
- Fräsen und Drehen in der CNC-Bearbeitung: Die Unterschiede verstehen
- Fortschrittliche CNC-Fräs- & Drehautomation für Präzisionsfertigung