



Spritzguss-Bosses designen: Balance zwischen Festigkeit und Formbarkeit
Spritzgegossene Teile sind eine exzellente Wahl für mittel-bis-hochvolumige Produkte. Wenn das Design geformte Plastik-Bosses (Aufnahmen) incorporiert, lässt sich eine Low-Cost-Lösung erzielen, die Komponenten aligniert und robuste Montagepunkte für Befestiger und Gehäuse bietet. Allerdings sind sorgfältiges Design und Platzierung dieser Bosses essenziell, um kosmetische Defekte zu vermeiden und zuverlässige strukturelle Performance zu gewährleisten.
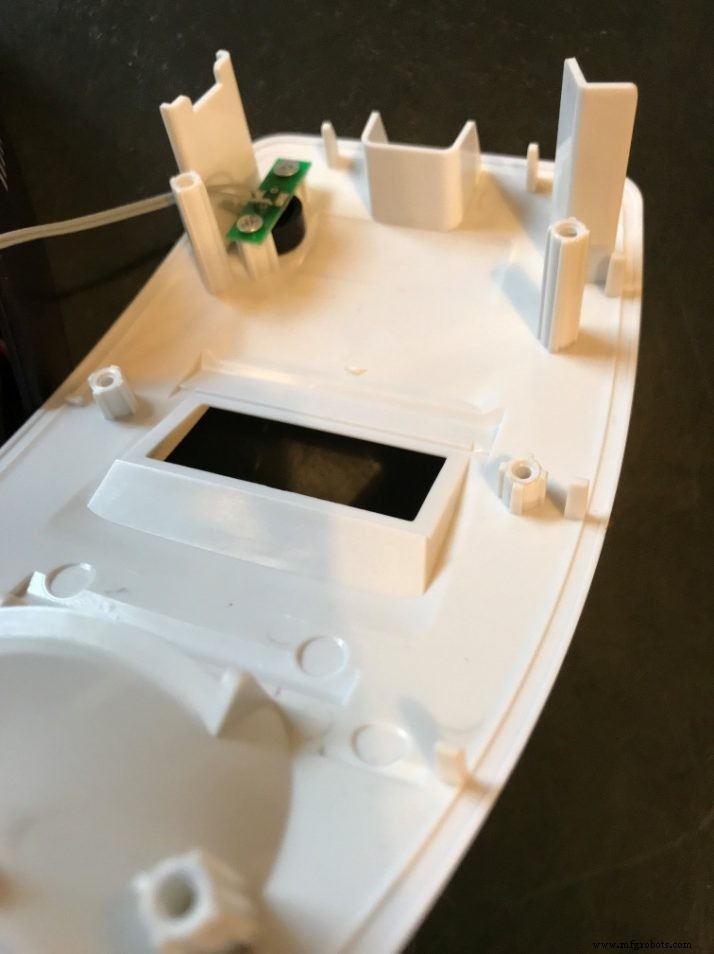
Viele Design-Guidelines für Bosses existieren, doch sie konflieren oft. Empfehlungen variieren je nach Hersteller, Contract Molder, Assembly-Team oder Industrial Designer. Der Schlüssel: diese Perspektiven in einen Boss zu mergieren, der performt, ohne sichtbare kosmetische Fehler einzuführen. Diese Balance erfordert Kollaboration zwischen Mechanical Engineer und Spritzguss-Partner, der den Prozess verfeinert und Teilqualität sicherstellt.
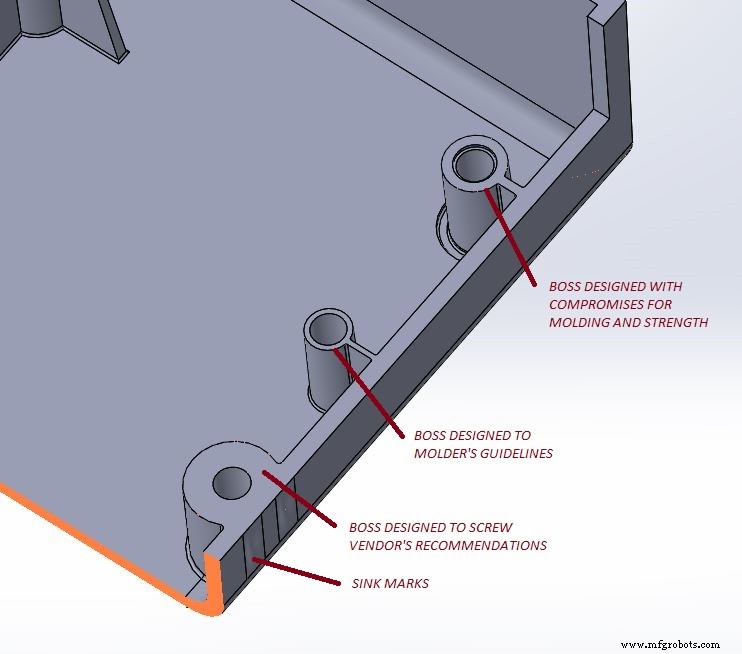
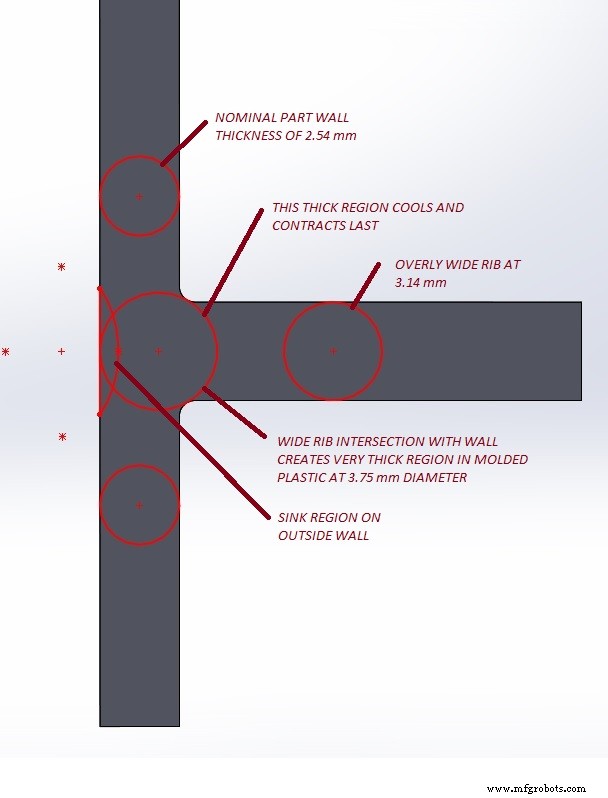
Warum versagen Bosses manchmal? Ein überdimensionierter oder schlecht positionierter Boss kann Sink Marks auf kritischen kosmetischen Oberflächen erzeugen. Im Spritzguss entsteht ein Sink, wenn ein dicker Kunststoffabschnitt – typischerweise an der Schnittstelle interner Features und Außenwände – langsamer abkühlt als das umgebende Material. Der langsam abkühlende Kern zieht sich gegen den bereits starren Kunststoff zusammen, produzierend Dellen, Oberflächenspannungen und manchmal Verzug. Diese Defekte können auch das ordnungsgemäße Befüllen des Werkzeugs behindern, was zu weiteren Fehlern führt.
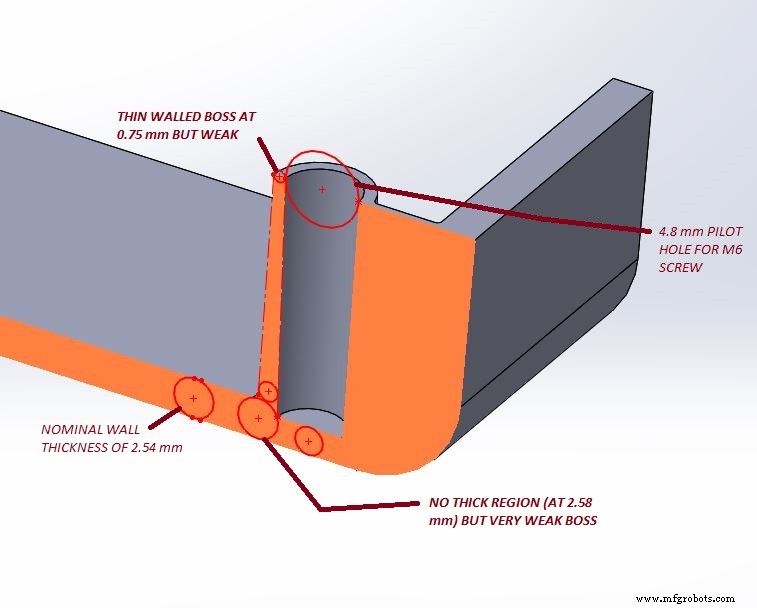
Umgekehrt kann ein unterdimensionierter Boss leicht zu formen sein, versagt aber bei der Befestiger-Retention – Komponenten lockern sich oder verursachen Teilablehnung. Der Boss muss ausreichende Wandstärke bieten, um Installationskräfte aufzunehmen und den Gewindebefestiger zu unterstützen. Ist das Material zu dünn, kann es während der Montage kaltfließen, was zu Lockerung oder Versagen unter Last führt.
Zusätzlich benötigen Bosses Draft für die Entnahme aus dem Stahlwerkzeug. Die Außendurchmesser-Wände wachsen an der Basis, oft mit leichter Fase für smooth ejection. Behandeln Sie den Boss als kreisförmige Rippe: seine Wandstärke sollte ca. 50–60 % der nominalen Wandstärke des umgebenden Teils betragen, um Sink zu verhindern. Dieses Ratio zu erreichen und gleichzeitig genug Material für einen robusten Joint zu bieten, ist die Kernherausforderung.
Für Schrauben in Kunststoff wird empfohlen, dass die Gewindeeingriffs-Tiefe 2 bis 2,5-fach dem nominalen Schraubendurchmesser entspricht. Dieser höhere Eingriff kompensiert die typischerweise geringere Scherfestigkeit von Kunststoff vs. Metall. Richtige Gewindetiefe verteilt Joint-Spannungen und erhöht Haltbarkeit.
Um Festigkeit mit Formbarkeit zu versöhnen, folgende bewährte Design-Strategien:
- Boss-Außendurchmesser relativ zur Herstellerempfehlung reduzieren, Wandstärke nah am umgebenden Kunststoff halten.
- Minimalen Draft auf Innenflächen anwenden, dabei glatte, gefaste Basis beibehalten.
- Boss von kritischen Außenwänden weg positionieren, um große sich schneidende Volumen zu vermeiden.
- Pilotbohrung um ca. 30 % der nominalen Basisdicke vertiefen, was Schnittstellenbereich reduziert und dickere Boss-Wände erlaubt.
- Flache Mulde an der Boss-Basis einbauen, um dicke Sektionen weiter zu limitieren.
- Höheren, gut designed Boss mit Landing Wall nutzen, der von angrenzendem Slip-Over-Teil abgedeckt wird, für added Strength.
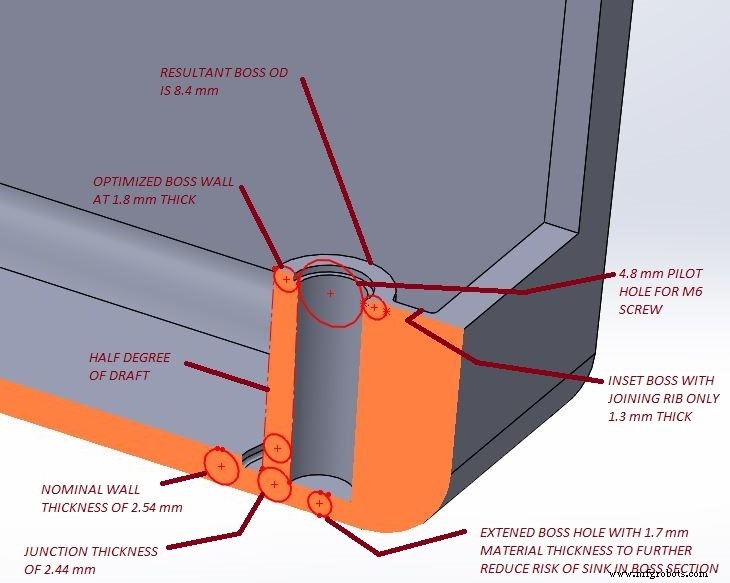
Diese Techniken halten den Boss im sicheren Wandstärke-Bereich (50–67 % des Nennmaßes), verbessern Gewindeeingriff und minimieren Sink-Risiken. Beim First Production Run Boss und Befestiger-Performance evaluieren; Kunststofflegierungs-Änderungen oder Design-Tweaks können durch Anpassen des Mold Pins oder Materialzugabe accommodated werden – Aktionen, die generally straightforward und inexpensive sind.
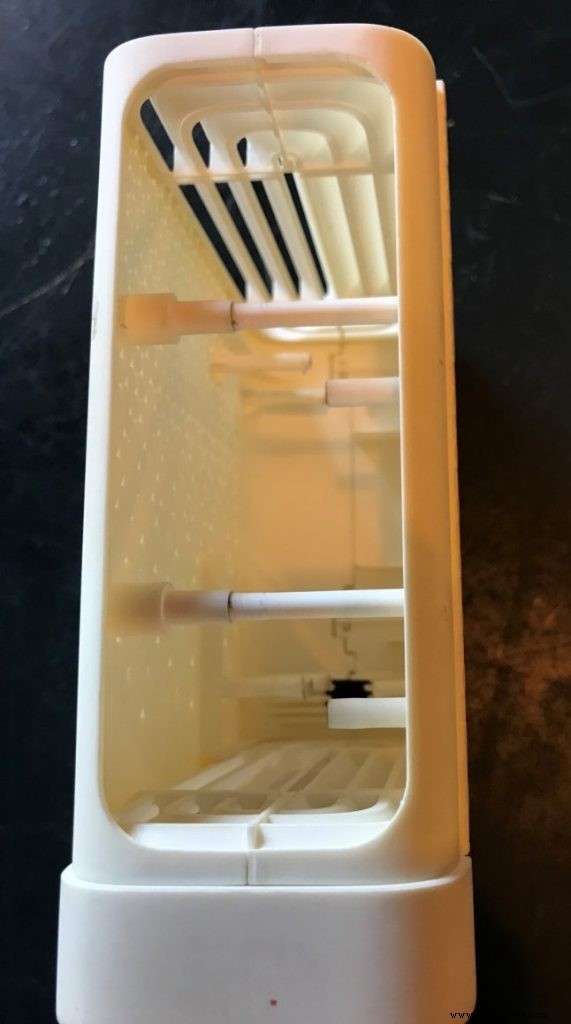
Letztlich diktieren die Anforderungen jedes Teils die optimale Balance. Funktionale, nicht sichtbare Komponenten können geringfügige kosmetische Defekte tolerieren, wenn sie die Festigkeit nicht kompromittieren. Durch enge Arbeit mit dem Molding-Partner – Anpassen von Zykluszeit, Kühlung und Prozessparametern – lassen sich minor Sinks eliminieren und das Teil auf ästhetische und mechanische Ziele trimmen.
Für tieferen Einblick: Part 1, Part 2, Part 4.
Herstellungsprozess
- Teil 6: Teams & Contract Manufacturer im Spritzguss-Design managen
- Spritzguss-Teiledesign: Entformungsschrägen meistern für nahtlose Entnahme
- Verzug bei Spritzgussteilen verhindern: Design-Strategien
- Spritzguss-Werkzeugdesign – Teil 2: Sink Marks verstehen & eliminieren
- Wesentliche Designprinzipien für optimierte Metall-3D-gedruckte Teile
- Duroplast-Composite-Teile designen: Praktischer Leitfaden & Infografik
- Design for Manufacturability meistern: Teil 2 – Toleranzen & Feature-Optimierung
- Design for Manufacturability: Wesentliche Richtlinien – Teil 1
- Den idealen SPI-Oberflächenfinish für Spritzgussteile auswählen
- Experten-Design-Richtlinien für hochwertigen Spritzguss