



Spritzguss-Werkzeugdesign – Teil 2: Sink Marks verstehen & eliminieren
In der Produktentwicklung sind makellose Spritzgussteile essenziell für ästhetische Ansprache und effiziente Produktion. Ein prominenter Sink Mark auf der Front-A-Oberfläche eines Early Article kann ein glänzendes Finish gefährden und den Launch verzögern. Statt den Defekt mit einem Logo-Badge zu maskieren, liegt die effektivere Lösung im Werkzeugdesign und der Teilgeometrie.
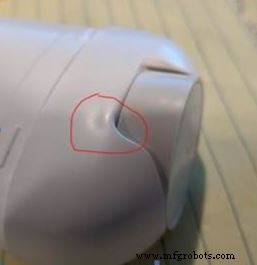
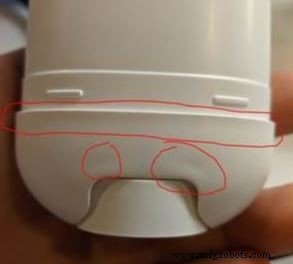
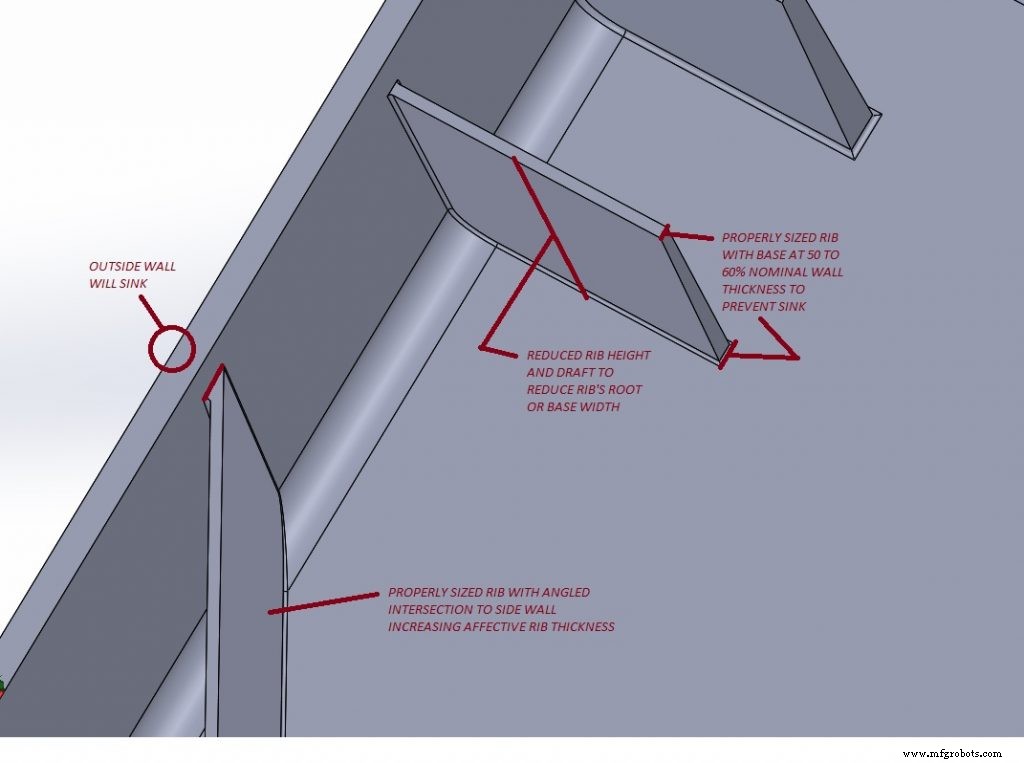
Sink Marks resultieren aus differentieller Abkühlung in dicken Teilabschnitten – etwa wo eine interne Rippe oder ein Boss auf die Wand trifft. Der Kern der dicken Region kühlt zuletzt, zieht Material nach innen und erzeugt eine Delle auf der gegenüberliegenden Seite. Der Effekt ist auf glatten, glänzenden Oberflächen und dunkleren Kunststofffarben am sichtbarsten.
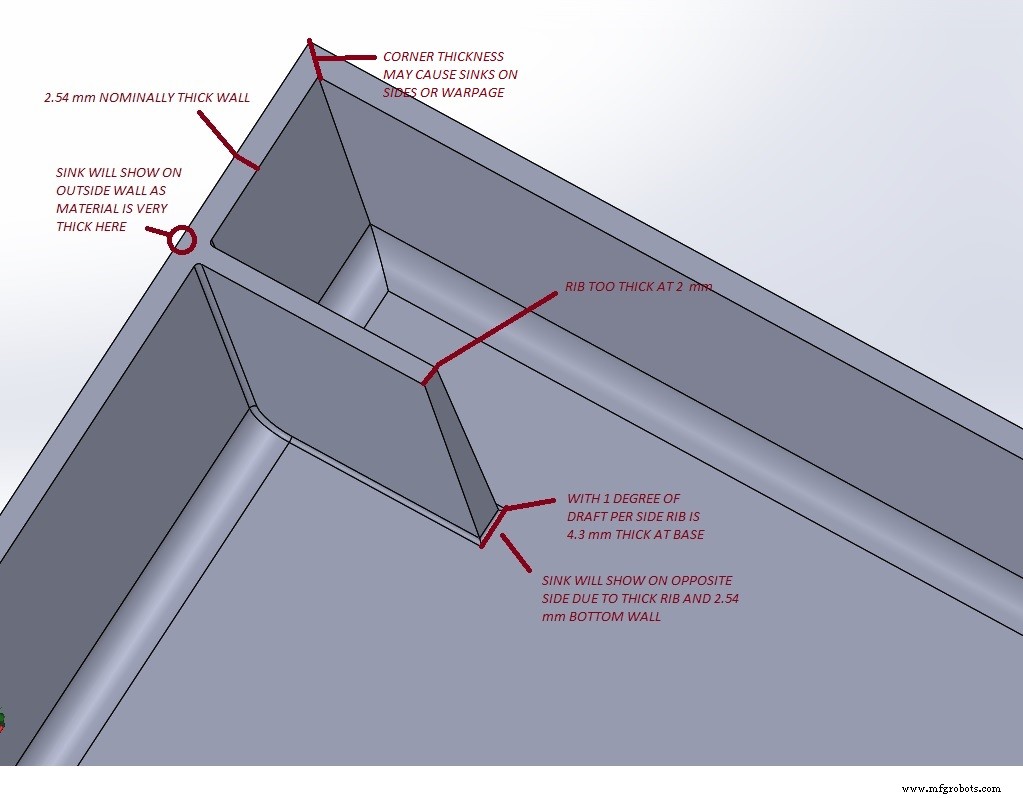
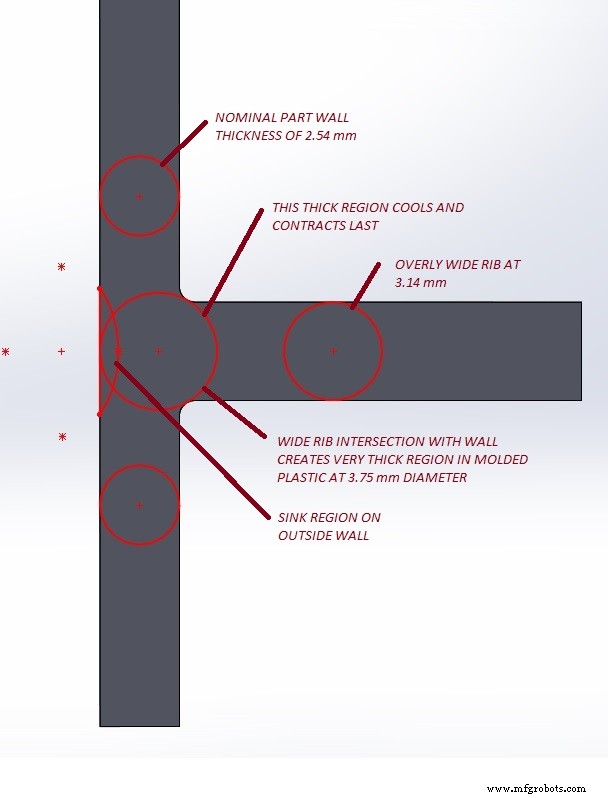
Schnittstellen zwischen zwei Außenwänden oder angewinkelten Flächen können ebenfalls Sinks induzieren, besonders wenn eine Rippe im spitzen Winkel auf die Wand trifft. Eine allgemeine Faustregel: interne Wand- und Rippendicke bei 50–60 % der nominalen Außenwanddicke halten. Das reduziert die Wahrscheinlichkeit dicker Spots und resultierender Sink-Fehler.
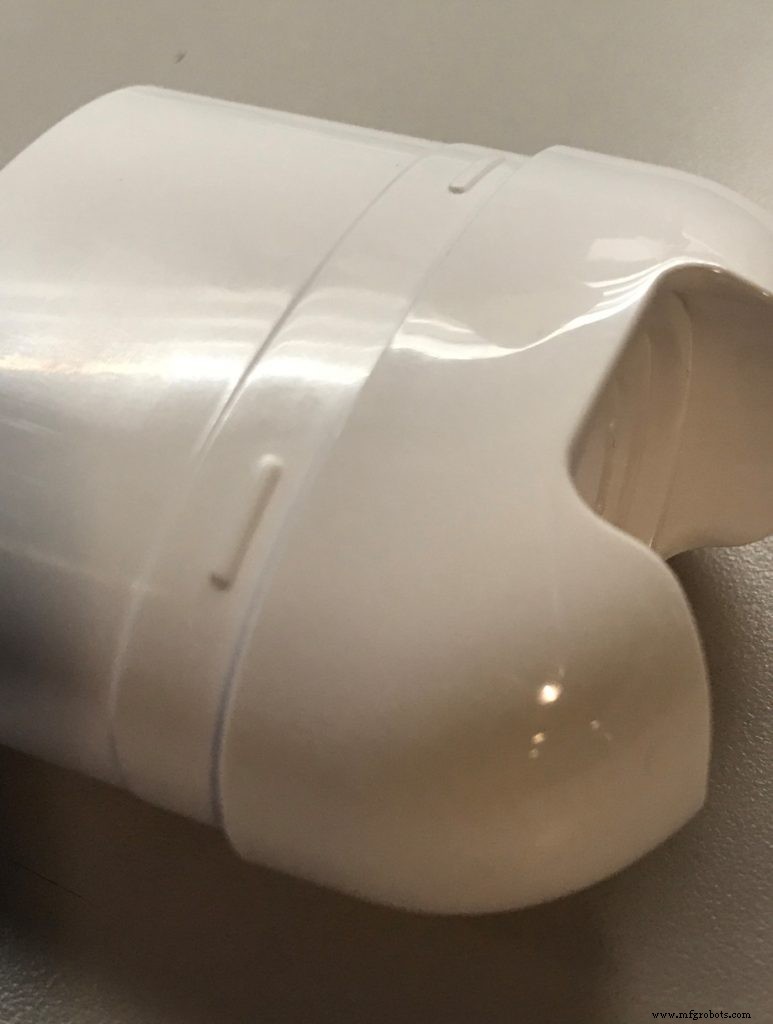
Komplexe Formen verstecken oft kritische Übergänge, was dicke Abschnitte früh schwer detektierbar macht. Beim weißen Dispensing-Canister-Base schien das Design simpel, doch der untere Counterbore für die Daumenschraube führte angewinkelte Wand-Schnittstellen ein, die sichtbare Sink Marks produzierten. Querschnittsanalyse offenbarte eine Konvergenz von Features, die die lokale Wanddicke erhöhte.
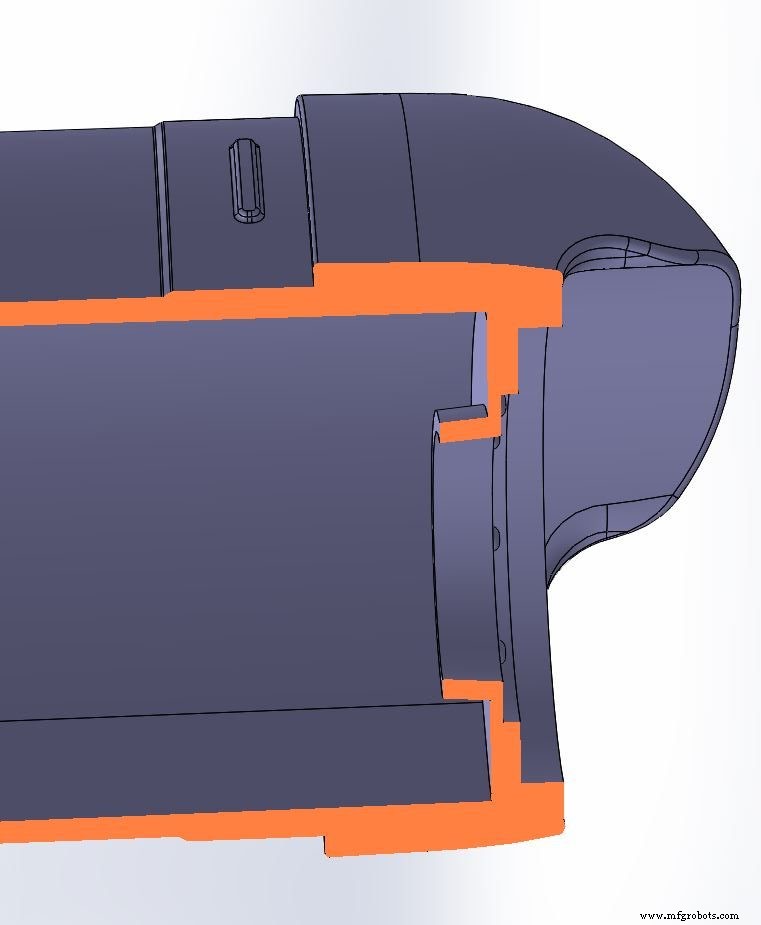
Diese Features waren schwer zu modifizieren, ohne die kompakte Größe und Funktionalität des Produkts zu kompromittieren. Doch subtile Core-Features – light coring – entlasteten Material an den Wandjunctions und reduzierten den Sink.
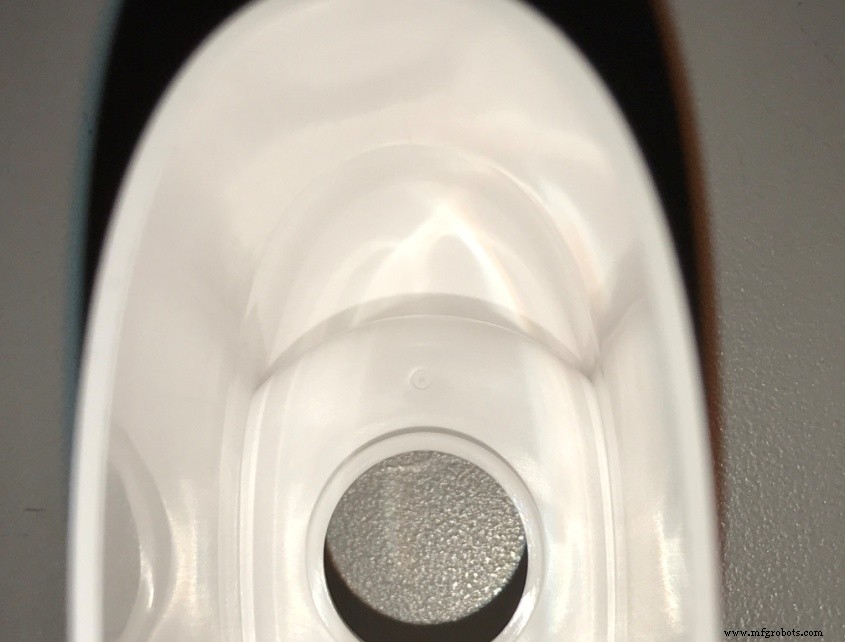
Vor Hinzufügen von Coring. 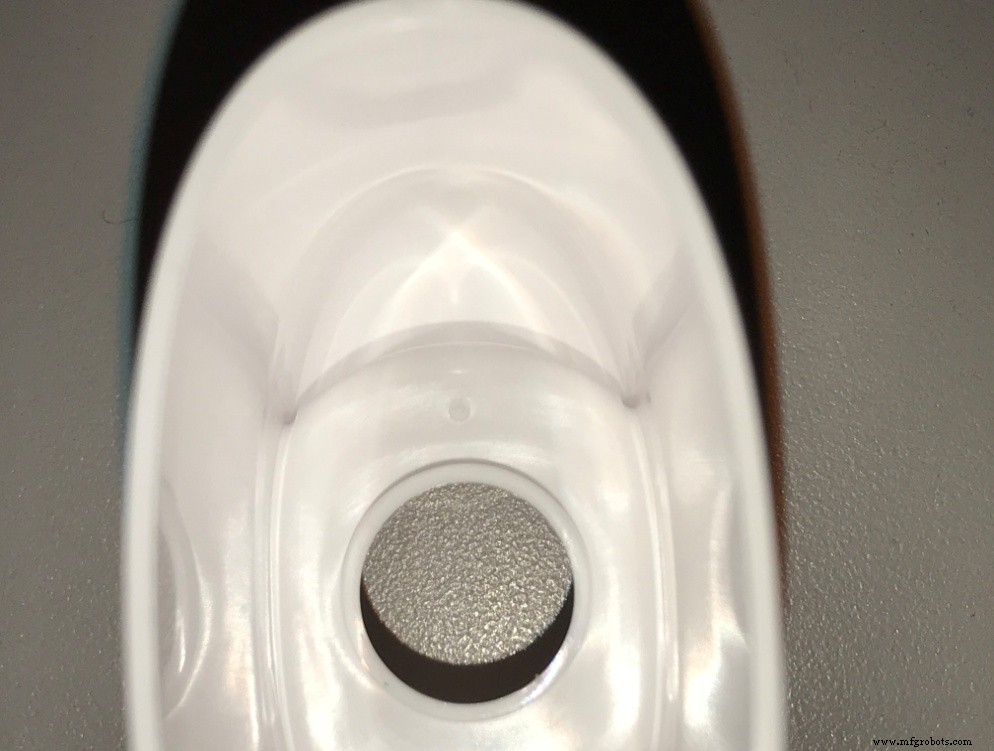
Nachher: Materialreduktion an Wandjunctions.
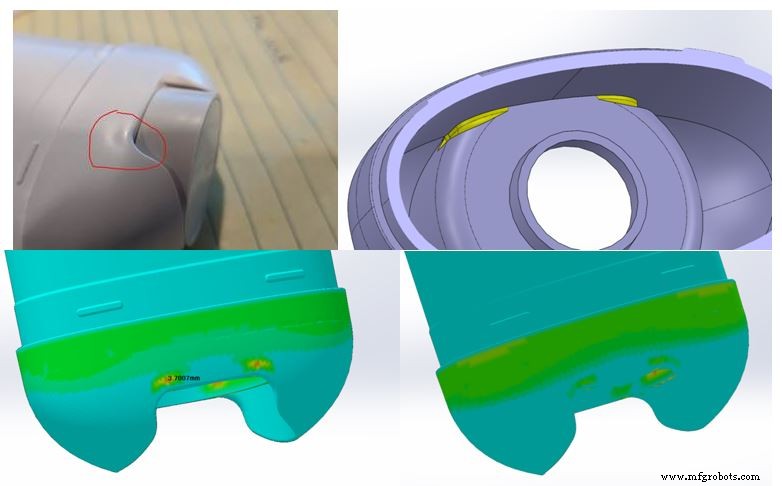
Gekoppelt mit verlängerter Zykluszeit für thorough Cooling und Process Tweaks war das Resultat ein makelloses, funktionales Teil. Enge Kollaboration zwischen Design Engineers und Mold Makern erwies sich als essenziell, um diese Issues swift zu lösen.
Bodies (oder Bosses) stellen eine weitere Challenge dar. Als konische Rippen müssen sie Festigkeit, Passung mit Gewindebefestigern und minimale Dicke zur Sink-Vermeidung balancieren. Wir erkunden Boss-Design in einem zukünftigen Post.
Durch Anwendung sounder Spritzguss-Engineering-Praktiken und fortschrittlicher 3D-CAD-Tools können Designer das Risiko von Sink Marks und anderen kosmetischen Defekten minimieren. Hand-in-Hand-Arbeit mit Mold Makern sichert hochwertige, visuell ansprechende Teile, die funktionale Anforderungen erfüllen – und verkürzt Time-to-Market.
Key Takeaways: Interne Wände und Rippen innerhalb 50–60 % der nominalen Dicke halten, scharfe Schnittstellen minimieren, leichte Draft-Änderungen zur Dickenreduktion erwägen, CAD-Dickenanalyse-Tools nutzen. Early mit Molders kollaborieren und an den ersten zwei Article Runs iterieren, um Design und Prozess zu verfeinern.
Links zu: Part 1, Part 3, Part 4
Herstellungsprozess
- Teil 6: Teams & Contract Manufacturer im Spritzguss-Design managen
- Spritzguss-Teiledesign: Entformungsschrägen meistern für nahtlose Entnahme
- Verzug bei Spritzgussteilen verhindern: Design-Strategien
- Spritzguss-Bosses designen: Balance zwischen Festigkeit und Formbarkeit
- Wesentliche Designprinzipien für optimierte Metall-3D-gedruckte Teile
- Duroplast-Composite-Teile designen: Praktischer Leitfaden & Infografik
- Design for Manufacturability meistern: Teil 2 – Toleranzen & Feature-Optimierung
- Design for Manufacturability: Wesentliche Richtlinien – Teil 1
- Den idealen SPI-Oberflächenfinish für Spritzgussteile auswählen
- Experten-Design-Richtlinien für hochwertigen Spritzguss