



Der Knopf: Vom antiken Verschluss zur modernen Innovation
Hintergrund
Die Ursprünge des Knopfs reichen bis in die Urzeit zurück, doch er hat Jahrtausende wechselnder Mode und Fertigungstechniken überdauert. Während Knöpfe seit Tausenden von Jahren in Gebrauch waren, löste das Knopfloch – von dem angenommen wird, dass es im 13. Jahrhundert von Kreuzritterrittern nach Europa gebracht wurde – einen Boom in der Knopfnutzung aus. In der Renaissance waren Männerjacken oft mit Knopfreihen vom Kinn bis zur Taille verziert, Ärmel waren vom Ellbogen bis zum Handgelenk geknöpft, und Hosen hatten Knöpfe an Taille, Knie oder Oberschenkel. Pariser Zünfte im 13. Jahrhundert fertigten bereits Knöpfe aus Holz, Knochen, Messing, Zinn, Gold und Silber.
Im 18. Jahrhundert hatte die Knopfindustrie in ganz Europa floriert. Handwerker führten verschiedene Techniken ein: Der Hof Ludwigs XIV. bevorzugte kunstvolle Knöpfe aus Edelmetallen, Juwelen und besticktem Stoff; englische Hersteller waren Pioniere bei Stahlknöpfen; und französische Handwerker popularisierten Glas- oder Glas-Metall-Knöpfe. Renommierte Künstler – wie Antoine Watteau – trugen ebenfalls zum Knopfdesign bei, während Feinporzellan-Manufakturen wie Wedgwood, Limoges und Staffordshire exquisite Knöpfe lieferten.
Ende des 18. Jahrhunderts entstanden die ersten Fabriken, die Metallknöpfe durch Stanzen (Die-Cutting) produzierten. Stanzwerkzeughersteller durften zunächst nicht auswandern, aber die Technologie verbreitete sich schließlich, was zur Massenproduktion in Metall, Glas und anderen Materialien führte. Im 19. Jahrhundert feierten extravagante Knöpfe Theater- und Literaturszenen, wobei Stanzwerkzeughersteller Motive aus Stücken, Romanen, Kinderreimen, Wagner-Opern und Gilbert-&-Sullivan-Operetten schufen.
Anfang des 20. Jahrhunderts verlagerte sich die Mode hin zu einfacheren Silhouetten, was die aufkommende weißkragen-Klasse widerspiegelte. Günstige, passende Hemdenknöpfe erschienen 1910 in Fünf-und-Zehn-Cent-Läden. Kunststoffknöpfe kamen in den 1930ern auf den Markt, obwohl Muschelschalen und andere Naturmaterialien noch viele Kleidungsstücke dominierten. Der Zweite Weltkrieg beschleunigte die Kunststofftechnologie; Acrylknöpfe wurden aus überschüssigem Bomber-Turm-Material umfunktioniert, und die Nachkriegszeit sah die Knopfindustrie fast vollständig auf Kunststoff umsteigen. Fertigungsmethoden umfassen Formguss und Spritzguss; der gängigste Ansatz ist das Stanzen aus zylindergegossenem Polyester, wie unten illustriert.
Rohmaterialien
Während Naturmaterialien weiterhin verwendet werden, erfordern sie mehr Arbeitsaufwand als Kunststoff. Walrosselfenbein, Elefantenelfenbein und Schildpattknöpfe sind in den USA aufgrund von Artenschutzgesetzen verboten. Hornknöpfe, aus Kuh- oder Büffelhufern gewonnen, sind in Qualität und Farbe zurückgegangen; antikes Horn zeigt lebendige Streifen, modernes Horn tendiert zu stumpfem Braun. Hornknöpfe bleiben ein Markenzeichen hochwertiger Herrenmode, können aber bis zu einem Dollar pro Stück kosten, verglichen mit dem halben Cent Preis Standard-Kunststoffknöpfen. Perlmuttknöpfe, geschätzt für ihren Glanz, wurden nach dem Zweiten Weltkrieg teurer, als pazifische Taucher ihre Arbeit teurer machten. Deutsche Import-Glasknöpfe fielen nach dem Krieg aus der Mode aufgrund des intensiven Handarbeitsbedarfs.
Polyester ist heute das vorherrschende Knopfmaterial. Seine einzigartigen Eigenschaften – kombiniert mit Farbstoffen, Rotkarbonat für Perlmuttglanz, Ruß für Schwarz und Titan für Weiß – erzeugen langlebige, farbechte Knöpfe. Ein chemischer Katalysator und Wachs härten das Polyester während der Fertigung weiter.
Der Fertigungsprozess
Mischen des Polyesters
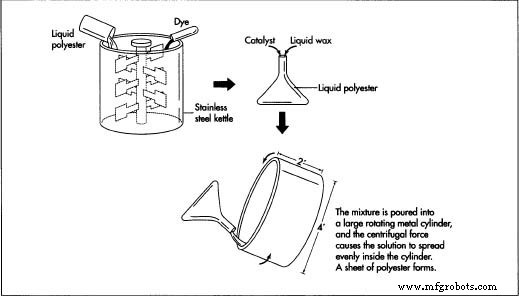
- 1. Flüssiges Polyester trifft im Werk ein. Es wird aus seinem Lagertank abgelassen und in einen Edelstahlkessel dosiert. Farbstoff wird hinzugefügt, wenn die Knöpfe Farbe benötigen. Die Mischung wird in einen 11-Liter-Metallbecher gegossen, gefolgt von Katalysator und flüssigem Wachs.
Gießen in den Zylinder
- 2. Die Polyester-Katalysator-Wachs-Mischung wird in einen großen, rotierenden Stahlzylinder mit Chromauskleidung gegossen. Typische Abmessungen: 2 ft lang und 4 ft im Durchmesser. Der Zylinder rotiert mit 250 U/min, und die Zentrifugalkraft verteilt die Flüssigkeit zu einem gleichmäßigen Blatt. Ein 2-Zoll-Rand verhindert Leckage.
Aushärten des Blatts
- 3. Während der Rotation reagiert das Polyester mit dem Katalysator und härtet aus. Wachs steigt an die Oberfläche und sinkt auf den Boden, wodurch das ausgehärtete Blatt zwischen Wachsschichten eingeschlossen wird. Nach 20 Minuten verfestigt sich das Blatt zu einer krümeligen Konsistenz, ähnlich altbackenem Käse.
Schneiden des Blatts
- 4. Nach dem Aushärten stoppt der Zylinder und das Blatt wird entnommen. Es wird auf eine Holzrolle gewickelt, die obere Wachsschicht abgezogen, und das Blatt in eine Stanzmaschine (Blanking Machine) eingespeist.
Stanzen der Rohlinge (Blanks)
- 5. Die Stanzmaschine transportiert das Polyesterblatt entlang eines Förderbands. Kreisförmige Stahlstempel stanzen knopfgroße Kreise – Rohlinge – aus dem Blatt. Verschiedene Stempel erzeugen Standardknopfgrößen. Das Stanzen dauert 2–4 Minuten je nach Größe.
Abkühlen der Rohlinge
- 6. Rohlinge, noch heiß von der Katalysatorreaktion, werden in einen Nylonbeutel gelegt und 15 Minuten in ein 230 °F (110 °C) heißes Salzwasserbad getaucht. Danach gelangen sie in ein Kaltwasserbecken, wo sie vollständig aushärten. Ein Zentrifugentrockner schleudert die Rohlinge in einem Drahtkorb, um überschüssige Feuchtigkeit zu entfernen.
Gestalten der Rohlinge
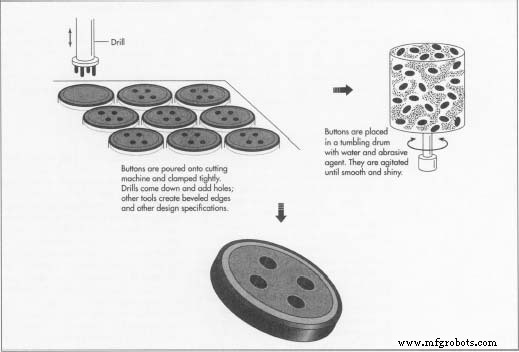
- 7. Jeder Rohling wird auf einen auf das gewünschte Design abgestimmten Schneidkopf positioniert – Fase, flach oder konkav. Die Klinge schneidet den Knopf, woraufhin Bohrer Löcher nach Herstellerspezifikationen formen (Lochanzahl, Durchmesser, Abstand). Ein Vakuum hebt fertige Knöpfe in einen Sammelbehälter. Die Produktion kann hunderte Knöpfe pro Minute erreichen, variierend mit Größe und Komplexität.
Veredeln der Knöpfe
- 8. Nach Schneiden und Bohren können Knöpfe raue Kanten oder Werkzeugspuren aufweisen. Sie werden in sechseckige Trommeln mit Wasser, Schleifmittel und Schaummittel gegeben. Trommeln drehen sich bis zu 24 Stunden, polieren die Knöpfe glatt und glänzend. Schließlich werden sie gewaschen und getrocknet.
Qualitätssicherung
Fertige Knöpfe durchlaufen eine Sichtprüfung auf einem Förderband. Prüfer entfernen gerissene oder falsch geschnittene Knöpfe, sodass nur makellose Stücke Verpackung und Verkauf erreichen.
Die Zukunft
Trotz des Aufkommens von Reißverschlüssen, Klettverschlüssen und Stretch-Stoffen, die den Bedarf an Verschlüssen reduzieren, bleibt der Knopf sowohl funktional als auch modisch. Innovation setzt sich fort, exemplarisch durch den keramischen Diamond Z Knopf – ein Zirkoniumoxid-Design, 1993 von Joseph Coors Jr. eingeführt. Bei 3.200 °F (1.760 °C) gebrannt und mit einem elfenbeinähnlichen Finish beschichtet, besitzt der Knopf die 2,5-fache Biegefestigkeit von Stahl. Ein strenger Falltest demonstriert seine Unzerstörbarkeit, doch seine hohen Produktionskosten verhindern, dass er konventionelle Polyesterknöpfe ersetzt.
Herstellungsprozess
- Grabsteine: Geschichte, Materialien und moderne Fertigung
- Schlafmittel: Von antiken Heilmitteln zur modernen Pharmakologie
- Der Spork: Entwicklung, Materialien und moderne Fertigung
- Die Evolution des modernen Badeanzugs: Von antiken Bädern zu High-Tech-Stoffen
- Die Kunst und Evolution des Korkenziehers: Vom antiken Werkzeug zur modernen Technik
- Die Evolution der Gummistiefel: Von mittelalterlichen Stiefeln zur modernen Innovation
- Das Karussell: Von antiken Drehfahrten zur modernen Handwerkskunst
- Die Geschichte, Zutaten und Produktion von Marshmallows
- Sofa: Vom antiken Luxus zum modernen Komfort – Ein umfassender Leitfaden
- Von Bronze bis Edelstahl: Geschichte, Handwerk und Zukunft von Besteck