



Nutzung von Direktreduziertem Eisen für effiziente Elektrolichtbogenofen-Stahlerzeugung
Verwendung von direktreduziertem Eisen (DRI) im Elektrolichtbogenofen
Die Stahlerzeugung im Elektrolichtbogenofen (EAF) bietet sehr gute Flexibilität bei der Auswahl der Zuschlagstoffe. Traditionelles Zuschlagmaterial für den EAF-Prozess war 100 % kalter Schrott. Mit zunehmenden Problemen bezüglich Schrott – Verfügbarkeit, Qualität, Marktschwankungen, Restriktionen bei bestimmten Stahlsorten durch Restbestandteile und Stickstoffgehalt – intensivierten EAF-Betreiber die Suche nach alternativen eisenhaltigen Zuschlagstoffen.
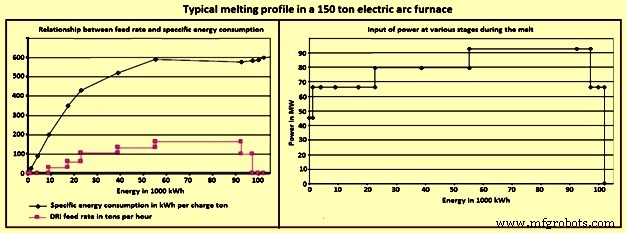
Direktreduziertes Eisen (DRI) wie Roheisen und Heißmetall ist ein alternatives Zuschlagmaterial, das in variierenden Prozentsätzen im EAF-Stahlerzeugungsprozess eingesetzt wird. DRI-Nutzung kann deutliche Auswirkungen auf den Schmelzprozess haben. Energieverbrauch, Produktivität und Ausbeute werden durch DRI-Chemie, DRI-Anteil im Schrottgemisch und Betriebspraktiken beeinflusst. DRI wird als Schrottersatz im EAF-Stahlerzeugungsprozess genutzt. Abb. 1 zeigt ein typisches Schmelzprofil mit DRI im Zuschlagsgemisch in einem 150-t-EAF.
Die normalen Vorteile der DRI-Nutzung im EAF-Stahlerzeugungsprozess sind: (i) konstante Größe und Dimension, (ii) bekannte Zusammensetzung, (iii) nahezu fehlende Störelemente, (iv) Reinheit bzw. Fehlen nichtmetallischer Substanzen – führt zu besserer Produktivität und Energieverbrauch, (v) einfache Verwendung im EAF, da DRI zusammen mit Schrott über Körbe oder kontinuierliche Beschickung geladen werden kann, (vi) bessere Verfügbarkeit im Vergleich zu niedrigreststoffhaltigem Schrott, (vii) zugehöriger Kohlenstoffgehalt liefert Energie während des Stahlerzeugungsprozesses, (viii) einfache Schaumschlackenbildung, (ix) direkte Beschickung bei Heiß-DRI – reduziert Energieverbrauch um 16–20 % durch Nutzung des Energiegehalts von DRI bei Temperaturen > 600 °C, (x) einfache Handhabung und Lagerung mit Möglichkeit der Zufuhr ohne Öffnen des Ofendachs durch kontinuierliches Beschickungssystem – stabile Stahlbadoberfläche, reduziert Elektrodenbruchrisiko, (xi) Möglichkeit der DRI-Schrott-Mischung – günstigere Schrottsorten nutzbar, (xii) umweltfreundlicher da Probleme mit gefährlichen Verunreinigungen wie Blei (Pb) oder Cadmium (Cd) im EAF-Staub vermieden werden, Reduktion möglicher Dioxin- und Furanbildung.
Historisch war die DRI-Nutzung im EAF auf die Herstellung hochwertiger niedrigreststoffhaltiger Stähle beschränkt mit erwarteten höheren Kosten durch spezifische Energie (kWh/t), Tap-to-Tap-Zeit, Flussmittelverbrauch, erhöhten FeO-Gehalt in der Schlacke, Ausbeuteverlust, höheren Feuerfest- und Elektrodenverschleiß. Dies war der Fall, da DRI ohne Erkennen und Verstehen der inhärenten und einzigartigen Eigenschaften und ohne entsprechende Anpassung der Praktiken eingesetzt wurde.
Verbesserung der EAF-Betriebsweisen
EAF-Betriebsweisen haben sich seit Ende der 1970er – frühen 1980er erheblich verbessert. Die Stahlerzeugung in EAFs profitierte signifikant von optimierten Praktiken, weiter verstärktem Einsatz chemischer Energie und richtiger DRI-Nutzung. Entwickelte Praktiken zeigten, dass DRI-Nutzung Energieverbrauch, Ausbeuten, Produktivität und vor allem Betriebskosten verbessern kann. DRI mit höherem Kohlenstoffgehalt ermöglicht dem EAF-Stahlerzeuger erhebliche finanzielle und technische Vorteile. Der Einsatz von hochkarbonigem, heißem DRI führt zu verbesserten Betriebsfähigkeiten, gekoppelt mit kosteneffektiver Produktivität.
Die Hauptparameter, die den EAF-Betrieb beeinflussen, sind: Zusammensetzung der Rohmaterialien (% Gangue/Chemie, Metallisierungsgrad, % Kohlenstoff, % Phosphor, Energiegehalt), Betriebspraktiken (Leistungsprofile, Schaumschlacke, Schmelzpraktiken), Ofendesign (Herd, Sauerstoffeinsatz und Werkzeuge, AC/DC etc.). Nichtmetallische Begleitstoffe bei DRI (meist bei Drehrohrherstellung) haben ebenfalls nachteilige Auswirkungen auf die EAF-Stahlerzeugung. Ohne Beachtung dieser Faktoren kann DRI-Nutzung negative Auswirkungen auf EAF-Betriebsparameter haben.
DRI-Herstellung und -Eigenschaften
DRI ist das Produkt der direkten Reduktion von Eisenerz oder anderen eisenhaltigen Materialien im festen Zustand unter Verwendung von nicht-kokender Kohle oder Erdgas. Verfahren, die DRI durch Reduktion von Eisenerz unter dem Schmelzpunkt von Eisen herstellen, heißen Direktreduktionsverfahren. Reduktionsmittel sind Kohlenmonoxid (CO) und Wasserstoff (H₂), aus umgesetztem Erdgas, Synthesegas oder Kohle. Eisenerz wird meist in Pellet- und/oder Brockenform eingesetzt. Sauerstoff (O₂) wird durch chemische Reaktionen basierend auf H₂ und CO aus dem Eisenerz entfernt zur Herstellung hochmetallisierten DRI.
Im Direktreduktionsprozess wird festes metallisches Eisen (Fe) direkt aus festem Eisenerz gewonnen, ohne Erz oder Metall zu schmelzen. Direkte Reduktion definiert sich als Reduktion im festen Zustand bei O₂-Potenzialen, die Reduktion von Eisenoxiden erlauben, aber nicht anderer Oxide (Al₂O₃, MnO, SiO₂ etc.) zu den entsprechenden Elementen. Da die Reduktion im festen Zustand erfolgt, besteht kaum Chance, dass diese Elemente (bei niedriger thermodynamischer Aktivität) im reduzierten Eisen lösen, so dass die stabileren Oxide im Wesentlichen unreduziert bleiben. DRI hat eine poröse Struktur.
DRI wird in vielen Formen hergestellt: Brocken, Pellets, heißbrikettiertes Eisen (HBI), Feinstäube, kaltbrikettiertes Eisen (CBI). HBI und CBI sind verdichtete DRI-Formen. Wird DRI kalt entladen (ca. 50 °C), heißt das Produkt kaltes DRI (CDRI); wird es heiß entladen (ca. 650 °C) für heißen Einsatz in der Stahlerzeugung, heißt es heißes DRI (HDRI).
Eisengehalt im DRI liegt in zwei Formen vor: metallisches Eisen Fe(M) und Rest-Eisenoxide Fe(O). Gesamteisen Fe(T) ist die Summe beider. Metallisches Eisen ist die Gesamtmenge an Eisen, entweder frei oder mit Kohlenstoff verbunden (als Zementit). Chemische und physikalische Eigenschaften von DRI variieren je nach Herstellungsverfahren.
Die DRI-Qualität ist wichtig, da sie Stahlerzeugungsparameter beeinflusst: Ausbeute, Flussmittelverbrauch, Schlackenmenge, Energieverbrauch, Kohlenstoff-, Sauerstoff- und Rohstoffzufuhrraten. DRI-Qualität hängt ab von: (i) Qualität der Eingangsmaterialien (Eisenerz/Pellets, Brennstoff/Reduktionsmittel) – bestimmt Gangue/Verunreinigungen im DRI, (ii) Herstellungsverfahren – bestimmt Kohlenstoffgehalt im DRI, (iii) Prozessparameter – bestimmen Metallisierungsgrad des DRI.
Ein niedriger Metallisierungsgrad bedeutet, mehr FeO im EAF reduzieren zu müssen. Ein hoher Metallisierungsgrad ergibt weniger CO-Generierung und geringere Badbewegung im EAF, was den Wärmeübergang verringert und den Energiebedarf erhöht. Die besten Ergebnisse erzielt man bei Metallisierungsgrad zwischen 94 % und 96 %.
Gründe für DRI-Einsatz im EAF
Zwei Hauptgründe für DRI als Teil des Zuschlagsgemischs: (i) Reststoffkontrolle, (ii) Nichtverfügbarkeit von Premiumschrott. Fehlender Premiumschrott zwingt EAF-Betreiber zu minderwertigen Schrottquellen wie Altschrott. Dessen Problem: Qualität. Das Wachstum der EAF-Stahlerzeugung führte zu unvermeidbar schnellerem Schrottumlauf und damit erhöhter Kontamination durch andere Elemente. Reststoffe wie Chrom (Cr), Nickel (Ni), Molybdän (Mo), Kupfer (Cu), Zinn (Sn) – 0,15–0,75 % je nach Schrotttyp – beeinträchtigen manche mechanischen Stahleigenschaften. Daher wird schrottbasierte EAF-Stahlerzeugung für Qualitätsstähle und niedrigkohlenstoffige Stahlprodukte generell vermieden.
Ein weiteres Problem der rein schrottbasierten EAF-Stahlerzeugung ist Stickstoff. Der Stickstoffgehalt von EAF-Stählen ist höher als bei Basissauerstoffofen-Stählen. Resultat: schlechte Alternscharakteristiken, praktisch ungeeignet z. B. für Tiefzieh-Anwendungen.
Für die Herstellung hochwertiger Sonderstahlsorten aus Schrott mit variierender Qualität und Zusammensetzung ist die Einhaltung hoher Reinheitsgrade manchmal nur durch Verdünnung unerwünschter Störelemente (Pb, Cu, Cr, Ni, Mo, Sn) mit hochreinen Substitutionsmaterialien wie DRI erreichbar. Der Störelementgehalt sinkt linear mit steigendem DRI-Anteil im EAF-Zuschlagsgemisch. Faustformel für Gesamt-Störelemente im Flüssigstahl beim Abstich: „%(Cr + Ni + Cu + Sn) = 0,3225 – 0,001174 × % DRI“.
Auch bei steigendem DRI-Anteil zeigen Stickstoffwerte bei richtiger Schaumschlacke ähnliche Reduktion. Die Stickstoffreduktion ermöglicht EAFs die Herstellung vieler Sonderstähle. Zudem wird DRI für wirtschaftliche hochwertige Stahlproduktion mit sehr niedrigem Phosphor- und Wasserstoffgehalt eingesetzt.
DRI hat hohe Schüttdichte, größer als die meisten Stahlschrotttypen. Seine Dichte ist höher als die der Schlacke im Ofen, was das Schmelzen an der Schlacke/Metall-Grenzfläche erleichtert. Das verbleibende FeO im DRI reagiert mit dem Kohlenstoff im flüssigen Metallbad zur Verbesserung der Schaumschlacke, die das Feuerfestmaterial vor dem Lichtbogen schützt. Allerdings ist die DRI-Zufuhrrate ein wichtiger EAF-Prozessparameter, der kontrolliert werden muss. Die optimale Zufuhrrate hängt von DRI-Chemie, Badtemperatur und Rührenergie durch Sauerstoff-Kohlenstoff-Injektoren und Bodenrührstopfen ab. DRI-Zufuhrraten in den meisten DRI-beschickten Öfen liegen bei 27–35 kg/min·MW.
Der Kohlenstoffgehalt des DRI ist wichtig für den EAF-Einsatz. Kohlenstoff im DRI kann elementar oder als Kombination aus elementarer und gebundener Form vorliegen. Die gebundene Form ist Eisenkarbid (Fe₃C), eine stabile Eisen-Kohlenstoff-Verbindung. Normalerweise sind ca. zwei Drittel des im DRI enthaltenen Kohlenstoffs als Eisenkarbid gebunden, der Rest elementar. Liegt Kohlenstoff in gebundener Form vor, gibt es keinen Verlust des ungebundenen C durch Verbrennung in der EAF-Atmosphäre. Tabelle 1 zeigt typische Spezifikation von gasbasiertem DRI.
| Tabelle 1: Typische Spezifikation von gasbasiertem DRI | |||
|---|---|---|---|
| Basis: Fe in Eisenerz/Pellet – 65,5 % bis 68 % | |||
| Nr. | Parameter | Einheit | Bereich |
| 1 | Metallisierungsgrad | % | 92,0–96,0 |
| 2 | Fe (Gesamt) | % | 86,1–93,5 |
| 3 | Fe (Metallisch) | % | 81,0–87,9 |
| 4 | Kohlenstoff | % | 1,0–4,0 |
| 5 | Schwefel | % | 0,001–0,03 |
| 6 | Phosphor als P₂O₅ | % | 0,005–0,09 |
| 7 | Gangue | % | 3,9–8,4 |
| 8 | Typische Größe | mm | 4–20 |
| 9 | Scheinbare Dichte | t/m³ | 3,4–3,6 |
| 10 | Schüttdichte | t/m³ | 1,6–1,9 |
Bei gasbasiertem DRI ist der Kohlenstoffgehalt generell höher als der stöchiometrische Bedarf zur Reduktion des im DRI-Produkt verbleibenden FeO. Der überschüssige Kohlenstoff hat signifikanten Einfluss auf den FeO-Gehalt der Schlacke und auf die Schaumschlackenbildung, die für effiziente EAF-Stahlerzeugung nötig ist. Bei negativem Überschusskohlenstoff ist die notwendige Zugabe von Anthrazitkohle zur FeO-Reduktion spät im EAF-Prozess vorteilhaft. Nicht alles FeO wird zu Fe reduziert, da ein Teil immer in der Ofenschlacke verbleibt. Das bedeutet: Die praktische Menge an überschüssigem Kohlenstoff des DRI, die für Verbrennung im EAF-Stahlbad verfügbar ist, ist größer als der für DRI-Reduktion berechnete Überschusskohlenstoff. Dieser Begriff heißt „verbrennbarer Kohlenstoff“: „Verbrennbarer Kohlenstoff = Kohlenstoff im DRI – stöchiometrischer Kohlenstoff × (FeO im DRI – FeO in der Schlacke)“.
Der verbrennbare Kohlenstoff reagiert mit dem in das EAF-Stahlbad eingespritzten Sauerstoff, setzt Wärme im Stahlbad frei und liefert CO-Gas für die Schaumschlacke. Mit steigendem verbrennbaren Kohlenstoff im EAF sinkt auch der Stickstoffgehalt des abgestochenen Stahls. Überschusskohlenstoff aus DRI verringert den Anthrazitkohleeinsatz – eine Hauptquelle für gelösten Stickstoff im EAF-Bad (0,1 % N₂) neben eingedrungener Luft. Ein zweiter Vorteil des Kohlenstoffs im DRI: energetische Vorteile des Eisenkarbids. Fe₃C liefert Energie durch exotherme Reaktionen bei seiner Dissoziation im Stahlbad (–0,4 kWh/kg C), im Gegensatz zur endothermischen Lösung von Kohlenstoffpartikeln im Stahlbad (+0,62 kWh/kg C).
Metallische Ausbeute und Schlackenmenge
Die metallische Ausbeute des Flüssigstahls wird durch DRI-Zugabe im EAF-Zuschlag beeinflusst. Die Ausbeute sinkt bei steigendem DRI-Anteil im Zuschlagsgemisch – hauptsächlich durch Zunahme des Schlackenvolumens.
Das Schlackenvolumen steigt mit dem DRI-Anteil im Zuschlagsgemisch. Faustformel für Schlackenmenge: „Schlackenmenge (kg/t Flüssigstahl) = 127 + 2,43 × % DRI“. Eine 10 %-ige DRI-Erhöhung im Zuschlagsgemisch erhöht das Schlackengewicht um 24,3 kg. Das Schlackengewicht hängt hauptsächlich von Gehalt und Zusammensetzung des Gangue im DRI und der Schlackenbasizität ab.
Schlackenchemie und -volumen beeinflussen die Ausbeute im EAF. Bei DRI im Zuschlag muss der Bediener auf die Schlacke achten, damit gute Schaumbildung bei minimalem Volumen bei erforderlicher Basizität stattfindet. Wegen der endothermen FeO-Reduktionsreaktion durch Kohlenstoff (FeO + C = Fe + CO) und des höheren Schlackenvolumens durch DRI-Nutzung steigt der elektrische Energieverbrauch des EAF normalerweise linear mit zunehmendem DRI-Anteil im metallischen Zuschlag.
Elektrischer Energieverbrauch
Der elektrische Energieverbrauch (kWh/t Flüssigstahl) steigt bei zunehmendem DRI-Anteil im Zuschlagsgemisch. Faustregel: Jede 10 %-Erhöhung des DRI-Anteils erhöht den Energieverbrauch um 14,5 kWh/t Flüssigstahl unter bestimmten Bedingungen.
Viele Faktoren erhöhen den elektrischen Energiebedarf bei DRI-Nutzung im EAF. Mit guter Schaumschlacke verbraucht ein EAF, der 100 % kalten Schrott ohne andere Energiezufuhren schmilzt, typisch 400–435 kWh/t Flüssigstahl. Zum Vergleich: Ein EAF mit 98,2 % DRI-Anteil und sehr guter Schaumschlacke erreichte durchschnittlich 635 kWh/t Flüssigstahl.
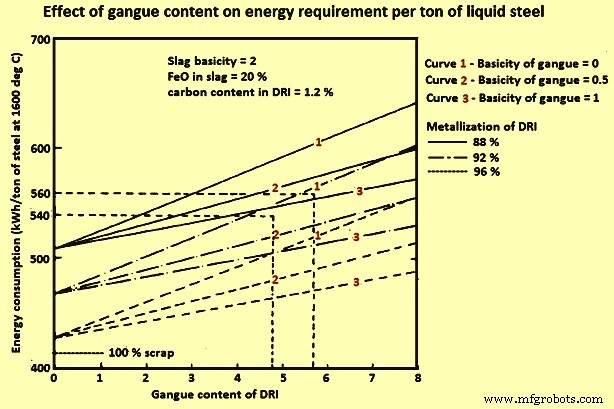
DRI-Metallisierungsgrad beeinflusst Energieverbrauch. Niedriger Metallisierungsgrad = höherer FeO-Gehalt. Chemische FeO-Reduktion ist endotherm. Reduktion von 1 t FeO zu Fe benötigt ca. 800 kWh bei Stahlerzeugungstemperaturen. Steigender SiO₂-Gehalt im DRI erhöht den Strombedarf. SiO₂ erfordert Kalkzugabe zur Erhaltung des Basizitätsverhältnisses. Schmelzen von 1 t Schlacke benötigt ca. 530 kWh. Steigende SiO₂-Mengen benötigen steigende CaO-Mengen. Sowohl SiO₂ im DRI als auch gebrannter Kalk verbrauchen Energie beim Schmelzen. Abb. 2 zeigt den Zusammenhang zwischen Gangue-Gehalt des DRI und Energiebedarf pro Tonne Flüssigstahl. Weitere Faktoren beeinflussen den Prozess: Ausbeute, Kalkbedarf, Sauerstoff- und Kohlenstoffinjektionsbedarf.
Phosphor- und Schwefelgehalt können den Energieverbrauch durch Kalkbedarf negativ beeinflussen. CaO im Kalk bindet Phosphor aus dem Bad. Bei konstantem FeO-Prozentsatz ist die einzige Möglichkeit, mehr Phosphor zu entfernen, mehr Kalk zuzusetzen. Mehr Kalk erhöht Energieverbrauch und Fe-Ausbeuteverlust. Effektive Schwefelentfernung erfordert reduzierende Schlacke. EAFs arbeiten typisch mit basisch oxidierender Schlacke. Zwar lässt sich etwas Schwefel durch erhöhte Kalkzugabe entfernen, aber dies erhöht Energieverbrauch und ist nicht sehr effektiv.
Karburierter DRI hat positiven Effekt auf Energieverbrauch, wenn hohes Sauerstoffvolumen zum Einspritzen in das Bad verfügbar ist. Energieverbrauch kann um 2–4 kWh/Nm³ Sauerstoff reduziert werden, wenn dieser mit korrektem Kohlenstoffanteil und guter Schaumschlacke eingespritzt wird.
Heißes DRI laden spart Energie, aber Oxidation ist ein Thema. Transport von heißem DRI direkt vom DRI-Modul muss unter abgedichteter Stickstoff- oder Prozessgasatmosphäre vor der EAF-Beschickung erfolgen.
Einfluss der DRI-Zugabe im EAF-Zuschlag auf Einschaltzeit
Die Einschaltzeit (Power-on-Time) steigt mit dem DRI-Anteil im Zuschlagsgemisch. Faustformel: „EAF-Einschaltzeit = 46,36 + 0,1320 × % DRI“. Die Substitution von Stahlschrott durch DRI erhöht die zum Aufschmelzen der EAF-Ladung benötigte Zeit. Dies wird der niedrigeren Schmelzrate des DRI durch das zu reduzierende FeO zugeschrieben. Zudem saure Schlacke durch SiO₂- und Al₂O₃-haltigen Gangue im DRI. Offensichtlich steigt der spezifische Kalk- und Dolomitverbrauch zur Einstellung der geeigneten Schlackenbasizität nahe (CaO/SiO₂) = 2. Durch steigende Schlackenmenge bei zunehmendem DRI im metallischen Zuschlag wird wieder längere Schmelzzeit benötigt, um die Schlacke in Lösung zu bringen – entsprechend höherer elektrischer Energieverbrauch, und dies ist auch der Grund für steigenden Kalk-, Gesamtflussmittelverbrauch und dann Schlackenmenge.
Einfluss des Metallisierungsgrads auf Ausbeute und andere Parameter
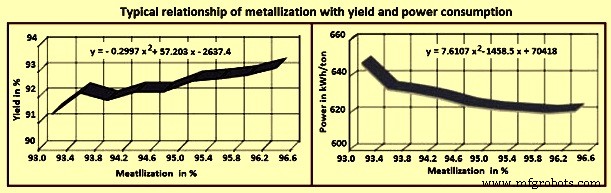
Die Flüssigstahlausbeute aus DRI ist Funktion von Metallisierungsgrad, Gesamtganguegehalt und Kohlenstoffinjektions- und -zugabepraktiken. Typische DRI-Ladung: 93 % Gesamteisen, 86 % metallisches Eisen bei 92 % Metallisierung. Bei 100 % FeO-Reduktion ergäbe die DRI-Ladung 93 % Flüssigstahlausbeute. In der Praxis im EAF nicht erreichbar. Für höhere Ausbeuten muss DRI höheren Metallisierungsgrad haben. Mit sinkendem Metallisierungsgrad negativere Einflüsse auf alle Parameter. Abb. 3 zeigt typischen Zusammenhang von Metallisierung mit Ausbeute und Stromverbrauch im EAF.
Einfluss des DRI-Anteils im Zuschlagsgemisch auf Kalk- und Gesamtflussmittel
DRI enthält normalerweise Siliciumdioxid als Hauptganguebestandteil sowie geringe Mengen anderer Verunreinigungen wie Schwefel und Phosphor. Je nach Konzentration dieser Komponenten im DRI und DRI-Anteil im metallischen Zuschlag sind unterschiedliche Kalkmengen in den EAF einzubringen, um Siliciumdioxid zu verflussen und Schwefel und Phosphor auf zulässige Werte für die zu produzierende Stahlsorte zu bringen.
Der Gesamtkalkverbrauch steigt mit dem DRI-Anteil im Zuschlagsgemisch. Faustregel: Erhöhung des Kalkverbrauchs um 2,6 kg/t Flüssigstahl pro 10 % DRI-Erhöhung im Zuschlagsgemisch. Faustformel für Gesamtflussmittelverbrauch (kg/t Flüssigstahl): „Flussmittelverbrauch (kg/t) = 45,31 + 0,2416 × % DRI“.
Beschickungsmethodik
Mit zunehmender DRI-Nutzung in der EAF-Stahlerzeugung haben sich Beschickungsmethoden geändert. Bei eigenem DRI-Werk ist der DRI-Anteil im EAF-Zuschlag normalerweise hoch. In solchen Werken erfolgt die direkte Zufuhr zum EAF über ein kontinuierliches Beschickungssystem in ein fünftes Loch im Ofendach. Invariabel gibt es Lagerbehälter oder große Hallen für DRI-Annahme bei EAF-Wartung/Verzögerungen oder Bevorratung bei DRI-Anlagenstillständen. Abb. 4 zeigt verschiedene Beschickungspraktiken bei DRI-Nutzung in der EAF-Stahlerzeugung.
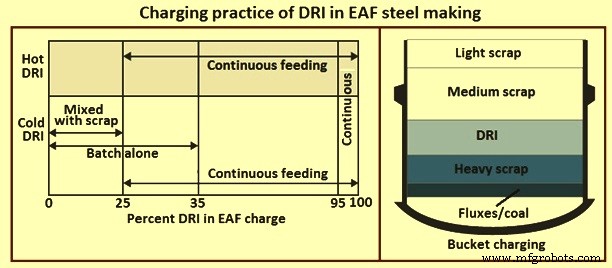
Kontinuierliche Beschickung wird meist ab 25 % DRI-Anteil eingesetzt, um Zufuhrrate an Leistung und chemische Energiezufuhr anzupassen und „Eisberg“- oder „Ferroberg“-Bildung zu verhindern. Verhinderung von Ferrobergen wird teils durch Zufuhrrate und verfügbare Leistung bestimmt.
Korbeschickung wird in EAFs genutzt, die normalerweise < 25–30 % DRI im Zuschlagsgemisch verwenden, obwohl kontinuierliche Beschickung vorzuziehen ist. DRI im Korb unterstützt Verdichtung der Ladung und senkt Reststoffe im Flüssigstahl. Korbeschickung vermeidet Kosten eines kontinuierlichen Beschickungssystems. DRI wird normalerweise oben auf schwerem Schrott oder Bündeln geladen (Abb. 4) zur Maximierung der Ladungsverdichtung, der Rest des Korbs wird standortspezifisch befüllt. DRI wird bei Mehrkorbladungen auf die Körbe verteilt, mit mehr im letzten Korb zur Verbesserung der Schmelzveredelung, wo niedrigerer % C und erhöhter O₂-Gehalt fehlende O₂-Eingabeleistung kompensieren und Blow-down am Ende der Charge minimieren können. Bei Einzelkorbladung wird DRI in mehrere Schichten eingebracht. DRI wird höher (dritte und vorletzte Schicht) im Korb geladen, um Durchfallen durch den Korbboden zu verhindern.
Das Dach durch ein fünftes Loch ist für DRI bevorzugt und definitiv effizienter bei > 30 % DRI. Kontinuierliche Beschickung erleichtert Koordination von Zufuhrrate mit Leistungseingabe und Flussmittelzufuhr für Schlackenkontrolle (Schaumhöhe, Viskosität etc.) und Ferrobergverhinderung, die bei zu schneller Kalt-DRI-Beschickung auftritt.
Kontinuierliche Beschickung von heißem (600 °C) DRI kann den Energiebedarf um 16–20 % reduzieren. Kontinuierliche Zufuhr reduziert den EAF-Energiebedarf erheblich, da sie geschlossenen-Betrieb ermöglicht. Dies eliminiert Wärme- und Zeitverluste durch Dachschwenk(e) und Beschickung sowie potenzielle Stickstoffaufnahme durch Lufteintritt beim offenen Dach. Heißbeschickung von DRI reduziert den Leistungsbedarf um 20–30 kWh/100 °C. Es gab viele verschiedene Heißbeschickungsmethoden. Eine: Transport vom DRI-Werk zum EAF in isolierten LKWs. Eine andere: pneumatisches Fördersystem mit Schwerkraftzufuhr durch das fünfte Loch. Mehrere Werke nutzen Förderbänder oder direkte Schwerkraftzufuhr. Eine Benchmarking-Studie basierend auf publizierten Daten von 150 EAFs zeigt, dass einige EAFs mit HDRI-Beschickung den Energieverbrauch schrottbasierter EAFs erreichen.
Herstellungsprozess
- Optimierung von Elektrolichtbogenofen-Betrieben: Automatisierung & Modellierung
- Direktreduziertes Eisen (DRI): Produktionstechniken und industrielle Prozesse
- Optimierung der Hochofenprozesse mit Nusskoks: Effizienz- und Kostenvorteile
- Optimierung der Stahlproduktion: Roheiseneinsatz in Lichtbogenöfen
- Gleichstrom-Lichtbogenofen: Effiziente Einkathoden-Stahlherstellungstechnologie
- Effiziente Entnahmesysteme für direktreduziertes Eisen und Warmtransport
- Tauchlichtbogenöfen: Antrieb der modernen Stahlherstellung
- Optimierung des Hochofenbetriebs mit Eisenerzpellets
- Lichtbogenschweiß-Verfahren: Verbrauchbare & Nicht-verbrauchbare Elektroden
- Lichtbogenschweißen: Grundlagen, Verfahren, Ausrüstung, Vor- & Nachteile