



Schaumschlacke im Elektrolichtbogenofen optimieren für höhere Effizienz
Schaumschlacke im Elektrolichtbogenofen
Schaumschlacke ist eine wichtige und kritische Praxis im modernen Elektrolichtbogenofen (EAF), da guter Schaum erheblich zur Prozesseffizienz beiträgt. Die Schaumqualität ist ein entscheidender Faktor, da sie verhindert, dass Wärme aus dem flüssigen Bad durch die Ofenwände verloren geht. Schaumschlacke ist vorteilhaft durch große Oberfläche und Schutz des Bads vor direktem Atmosphärekontakt.
Schaumschlacke ist eine nützliche und wirtschaftliche Technik. Weit verbreitet nicht nur wegen Energieeinsparung, sondern wegen diverser Vorteile: (i) erhöhte Energieeffizienz (Bogenwärme wird von Schlacke aufgefangen), (ii) Schutz von Wasserkühlwänden und Dach vor Strahlung, (iii) verringerte Vibrationen und Lärm, (iv) verringerte Stickstoffaufnahme im Bad.
Drei Stufen der Schaumbildung
Schaumbildung lässt sich in drei Schritte gliedern: (i) Sauerstoffeinspritzung in flüssige Stahlphase, (ii) Kohlenstoffeinblasung in die Schlacke, (iii) Sauerstoffeinspritzung in die Schlacke. Zunächst wird Sauerstoff in die Schmelze geblasen (Schritt 1). Dieser reagiert mit vorhandenem Kohlenstoff zu CO-Blasen und mit Eisen (Eisenverlust als FeO). Da Eisen als FeO verloren geht, wird Kohlenstoff in die Schlacke eingeblasen (Schritt 2), der FeO reduktiert: CO-Gas entsteht, Eisen kehrt ins Bad zurück → Ofenleistung steigt. Schritt 3: Sauerstoff in Schlacke blasen, um dort vorhandenen Kohlenstoff zu oxidieren. Hier können C und O₂ simultan eingeblasen werden → bessere CO-Erzeugung und besseres Schäumen.
Normalerweise liegt unter dem Schaum eine dichte Schlackeschicht. Es kann aber sein, dass die gesamte Schlacke für den Schaum benötigt wird und keine dichte Schicht existiert → unzureichende Schlackemenge für maximal möglichen Schaum.
Berichten zufolge spart Schaumschlacke 3–10 % Energie und 25–63 % Feuerfestverbrauch. Zwei Grundvoraussetzungen für Schäumen: (i) Reaktionen/Prozesse, die kleine Gasblasen erzeugen, (ii) geeignete Schlackeeigenschaften für stabile Blasen. Chemische Reaktionen erzeugen tendenziell kleinere Blasen → stabilerer Schaum; Gasphaseneinspritzung (O₂, Ar etc.) → größere Blasen, weniger stabiler Schaum.
Bedeutung der Schaumfähigkeit
Eine gewisse Schaumfähigkeit der EAF-Schlacken ist aus mehreren Gründen erwünscht. Während des Prozesses schützt Schaumschlacke Graphitelektroden vor Verschleiß und deckt die Bögen ab. Dies ermöglicht höhere Produktivität, da Wärmeübergang Elektrode-Schmelze steigt. Strahlungsverluste sinken, da Schlacke Lichtstrahlen isoliert → Feuerfestschonung → weniger Stillstand für Wartung. Schaumschlacke stabilisiert den Bogen → höhere Effizienz. Zudem reduziert Schaum Lärm → bessere Arbeitsumgebung. Weiterer Vorteil: Reduktion von Leistungs- und Spannungsschwankungen.
Folgen guter Schaumschlacke und ihrer Kontrolle: (i) Abnahme der Oberschwingungen durch Elektrodeneintauchen → bei gleichen Transformatoreinstellungen 6–9 % Leistungssteigerung, (ii) Leistungssteigerung um 15 %, wenn Elektrodenspitzen 300–600 mm tief in der Schlacke sind (heißeres Bogenplasma), (iii) gute Schaumschlacke erlaubt Sauerstoff-Brenner (falls eingesetzt), in die Schlacke zu blasen → Brennereffizienz von 40 % auf 70 % gesteigert. Für maximalen Nutzen muss Schlacke früh im Heat aufgebaut und ihre Chemie durch Begrenzung des Schlackenspülens und Zugabe von Kalk oder Walzzunder in den ersten Kübel eng geführt werden. Thermische Vorteile durch Verschiebung des Wärmeübergangspfads zum Bad und weg von den Seitenwänden. Laut Studie können Schwankungen der Schaumschlackenqualität ±0 kWh/t im elektrischen Energiebedarf ausmachen.
Was ist Schaumschlacke?
Gaserzeugung ist unverzichtbar für Schaumschlacke. Gas entsteht hauptsächlich durch Reduktion von FeO mit Kohlenstoff zu CO. Gas bildet Schaumblasen auf dichter Schlackeschicht. Schaum kann kleine Blasen (wie Bierschaum) oder größere (wie Seifenschaum) haben. Kleine Blasen entstehen durch chemische Reaktionen → stabiler Schaum. Gaseinspritzung → größere Blasen, weniger stabil. Echte Schäumung nicht mit einfachem Gas-Hold-up in Flüssigkeit verwechseln. Beim Gas-Hold-up sind Blasen im gesamten Flüssigkeitsvolumen verteilt, Expansion durch Blasen in der Flüssigkeit. Nach Gasstopp fällt Expansion rapide ab. Echter Schaum kann mehrere Minuten nach Gasstopp stabil bleiben.
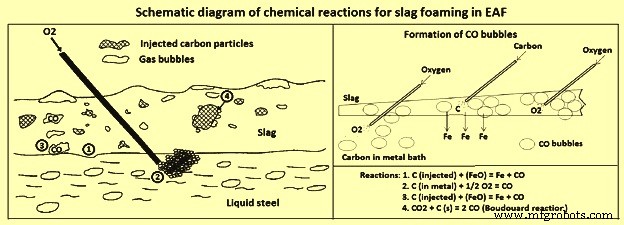
Gasblasenerzeugende Reaktion: Reduktion von FeO in Schlacke durch eingeblasenen und im Metall gelösten Kohlenstoff. Beim Schäumen wird Kohlenstoff in Schlacke eingeblasen, reagiert mit FeO zu CO: C(inj.) + FeO = Fe + CO. CO für Schäumen entsteht auch durch Entkarburisierung des Metalls: C(Fe) + ½O₂ = CO. FeO entsteht in situ als Hauptoxidationsprodukt des Sauerstoffblasens → Hauptschlackenbestandteil (>20 %). Bei geeigneter Schlackenkonstistenz bewirkt einfaches Kohlenstoffeinblasen Schäumen. Hohe Reduktionsrate von FeO durch Kohlenstoff gibt Potenzial für große Gasmengen im Schaum. Reduktionsreaktion verbraucht Wärme → lokale Viskositätserhöhung der Schlacke.
Prozessvariablen beim Schäumen
Beeinflussende Variablen: Schlackenzusammensetzung, oberflächliche Gasgeschwindigkeit, Badtemperatur, Blasengröße, Schlackenbasisität, -dichte, -viskosität, -oberflächenspannung. Oberflächliche Gasgeschwindigkeit (m/s) = wahre Gasgeschwindigkeit × Gasvolumenanteil.
Schäumindex (Foaming Index, FI)
FI ist ein wichtiger Parameter. Er kann als Zeit angesehen werden, die Gas zum Passieren der Schlacke benötigt. FI = Schaumhöhe / oberflächliche Gasgeschwindigkeit. Einheit: Zeit (Sekunden). FI misst also die vertikale Durchgangszeit der Prozessgase durch den Schaum. FI korreliert mit Schlackeneigenschaften wie Viskosität: höhere Viskosität → höherer FI → höhere Schaumhöhe.
FI sinkt mit zunehmender Blasengröße. Kleine Blasen (erste Reaktion) → stabiler Schaum. In EAF-Stahlerzeugung wird gegen Ende des Prozesses Schaum weniger stabil, Höhe nimmt ab. Grund: Zunächst steigt FeO-Gehalt → Reaktionsrate und CO-Erzeugung steigen → Schäumen nimmt zu. Aber mit weiter steigendem FeO sinkt Viskosität, Dichte steigt → Blasen entwässern schneller → Schaum zerfällt. Kritischer FeO-Gehalt: darunter Schäumen steigt mit FeO, darüber weniger stabil. Tritt bei ~20–40 % FeO ein (abhängig von anderen Bedingungen).
Historische Entwicklung
Bei Einführung wurde Schäumen durch Graphitpulver (80 % <200 Mesh) aus Elektroden an die Metall-Schlacke-Grenzfläche eingeblasen (Luft als Trägergas). Versuche ergaben: 25 kg/min Graphit-Massenstrom für stabilen Schaum. Höhere Werte zu Heat-Beginn förderten starkes Schlackenschlopen, störten Arbeitsplatz und machten instabile Lichtbögen (lange Bögen, hohe Spannung, niedriger Strom).
Im EAF-Prozess tritt Langbogenbetrieb mit Schaumschlacke auf. Durch Kohlenstoffeinblasung kann Schlackeschichthöhe so weit angehoben werden, dass Bögen vollständig bedeckt sind → Bogenstrahlung und -flackern abgefangen, Wärme ins Bad geleitet, Wärmelast an Seitenwänden reduziert. Wenn guter Schaum nicht haltbar ist, sollte Sekundärspannung (Bogenlänge) reduziert werden, um Ofenschäden zu vermeiden.
Physikalische Grundlagen
Schaumschlacke-Phänomen hängt von Schlackeeigenschaften und Gasentwicklungsrate (Reaktionen in Schlacke) ab. Für Schaum ist Gasstrom nötig. Erzeugt durch C- und O₂-Zugabe in Schlacke bzw. Metallbad. Schäumhöhenkontrolle nötig für stetigen Betrieb.
Je nach physikalischen Schlackeeigenschaften (Zusammensetzung, Temperatur beeinflusst) schäumt es in unterschiedlichem Grad. In EAF-Stahlerzeugung wird häufig Kohlenstoff (Koks/Kohle) zur Schlackenschicht gegeben. Kohlenstoffverbrauch läuft über Boudouard-Reaktion; CO-Erzeugungsrate proportional zur Kohlenstoffzugabe, sobald stationärer Zustand erreicht.
Schäumen wird signifikant vom Gasstrom in den Ofen beeinflusst, aber auch von Schlackeeigenschaften (Viskosität, Dichte, Oberflächenspannung). Diese hängen von Systemtemperatur und Schlackenzusammensetzung ab.
Schlackenzusammensetzung für EAF-Prozess
Zusammensetzung hängt von Stahlgüte und Raffinationsmethode ab. Bei Wahl der Zusammensetzung sind zu beachten: Schlacke besteht aus verschiedenen Oxiden, unterteilt in (i) basische Oxide (CaO, MgO, FeO), (ii) saure Oxide (SiO₂), (iii) amphotere Oxide (Al₂O₃). Für basische Schlacken gilt FeO-Optimum 15–25 %. Für Schaumaufbau muss Viskosität hoch genug sein, um Blasenaufstieg zu behindern. Dazu ist geeignete Basisität nötig. Basisität = Verhältnis basische/saure Komponenten. Basische Komponenten liefern O²⁻-Ionen, saure binden sie. Viskosität kann durch Zusammensetzungsänderung (CaO/SiO₂-Verhältnis) und damit Basisität verändert werden.
Viskositätsänderung auch durch FeO-Gehalt: mehr FeO → niedrigere Viskosität. Weitere Möglichkeit: Erhöhung fester Partikel in Schlacke (Kalkzugabe). Beobachtung: Viskosität sinkt mit steigender Basisität, aber nach Überschreiten eines kritischen Werts und Ausfällung fester Phase steigt sie wieder. Feste Partikel erhöhen scheinbare Viskosität und wirken als Nukleationsstellen für Blasen. Zu viele Partikel behindern Blasenaufstieg.
In Flüssigkeitssystemen kann Gradient in Oberflächen-/Grenzflächenspannung Bewegung induzieren (Marangoni-Effekt). An der Grenzfläche Schlacke/Flüssigmetall besteht großer Grenzflächenspannungsgradient. FeO-Konzentration ist an der Grenzfläche (wo CO-Reaktionen stattfinden) niedriger als im Rest der Schlacke → niedrigere Oberflächenspannung → Marangoni-Effekt → Blasenbildung erleichtert. Fähigkeit, neue Oberflächen zu schaffen (Blasenbildung), wird durch niedrige Oberflächenspannung gefördert.
Oberflächenspannung beeinflusst auch Schaumzerfall (Blasenstabilität). Studien zeigen: Stabilität verbesserbar durch oberflächenaktive Komponenten. In Stahlerzeugung fördern oberflächenaktive Komponenten Schäumen. Marangoni-Strömung (entfernt CO-Blasen von Grenzfläche) kann auch ohne oberflächenaktive Elemente entstehen. Schlackendichte beeinflusst Schaumhöhe: niedrige Dichte → weniger Gewicht zu tragen → größere Schaumhöhe vs. hohe Dichte. Um Last standzuhalten, braucht Oberfläche elastische Eigenschaften → erreichbar durch oberflächenaktive Elemente (variable Oberflächenspannung).
Reaktionen der Schaumbildung
Schaumschlacke in Stahlerzeugung resultiert aus CO-Blasen durch Reduktionsreaktionen: (i) CO₂ + C(s) = 2CO (Boudouard), (ii) CO + Fe₂O₃ = CO₂ + 2FeO, (iii) CO + FeO = CO₂ + Fe, (iv) C(s) + FeO = CO + Fe. Boudouard und FeO-Reduktion durch festen C sind stark endotherm; Fe₂O₃-Reduktion durch CO energieneutral; FeO-Reduktion durch CO leicht exotherm. Wichtig: FeO ist Sauerstoffquelle für C-Verbrennung, nicht gasförmiges O₂ → Oxidation des Stahlbads nötig für Schaumschlacke.
Treibende Kraft: pneumatische Energie durch CO-Entstehung während Schmelzen-Raffinieren im EAF. Reaktionen: C(inj.) + FeO = Fe + CO (direkte FeO-Reduktion durch C in Schlacke) und C(Fe) + ½O₂ = CO (direkte Reaktion gasförmiges O₂ mit C im Bad). Beide sind CO-Bildner → Rührenergie für Stoffübergang Metall/Schlacke/Kohlenstoff/Gas → notwendige Bedingung für Schäumen. CO-Verbraucher: (i) CO + Fe₂O₃ = CO₂ + 2FeO, (ii) CO + FeO = CO₂ + Fe, kontrollierbar durch Boudouard-Reaktion CO₂ + C(s) = 2CO.
Reaktionsorte: (i) Schlacke-Metall-Grenzfläche, (ii) Gas-Metall-Grenzfläche, (iii) Kohlenstoff-Schlacke-Grenzfläche, (iv) Schlacke-Gas- und Kohlenstoff-Gas-Grenzflächen. Abb. 1 zeigt schematisches Diagramm der chemischen Reaktionen. CO-Bildung ist komplexe Funktion mehrerer Prozessvariablen: Größe, Art, Massenstrom karbonhaltigen Materials, Trägergasstrom, C-Gehalt im Bad, Schlackenchemie, Schlacke-Metall-Grenzflächengröße etc.
Stabilitätskurven des Schäumindex
Zweite Bedingung für Schäumen: Transportschichteigenschaften (Schaumstabilität) von Stahlerzeugungsschlacken bei Raffinationstemperaturen. FI bestimmt diese Eigenschaften. FI in Zeiteinheiten (Sekunden), Funktion der Schlackenchemie. Stabilitätskurven für FI in Abb. 2. Schlussfolgerungen:
- Saure Schlacken haben höchste FI-Bildungsfähigkeiten → homogenes Schäumen.
- Schlacken mit niedrigem FeO (<10 %) bilden stabileren Schaum als stark oxidierte Schlacken (>40 % FeO bei beliebiger Basisität) → nicht-schäumende Schlacken.
- Bei niedrigem FeO beeinflusst Basisität stark die Schaumstabilität. Bei höheren Basisitäten unter gegebenem FeO sinkt FI. Bei hohem FeO spielt Basisität keine Rolle.
- Schlacken mit mittlerem FeO und hohen Basisitäten nahe Kalk-Sättigungszone haben mittlere FIs. Feste Kalkteilchen können Schaumbildung stabilisieren → heterogenes Schäumen.
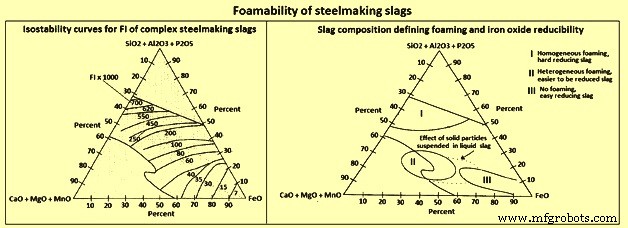
Abb. 2 zeigt auch Schlackenzusammensetzung und Schäumen. In flüssiger Schlacke suspendierte Festpartikel beeinflussen Viskosität. Schon 20 % Volumenanteil fester Partikel verdoppeln Schlackenviskosität → Zone für heterogenes Schäumen erweitert sich erheblich, teilweise in nicht-schäumende Zone (gestrichelte Linie in Abb. 2).
Eisenoxid-Aktivität in komplexen Schlacken
Für vollständigeren Blick auf Schäumen bei Kohlenstoffeinblasung wurde FeO-Aktivität in komplexen Schlacken in Studien untersucht. Ergebnisse:
- Homogenes Schäumen-Zone mit niedrigen FeO-Aktivitäten (<10 %) zeigt starke Resistenz gegen Fe-Reduktion durch Kohlenstoff – nicht nur wegen niedriger FeO-Aktivität, sondern vor allem wegen oberflächenaktiver Natur von SiO₂ in Schlacken. Fe-Reduktion hier gemischt gesteuert durch Stoffübergang und chemische Reaktion.
- Stark oxidierte Schlacken werden leicht durch Kohlenstoff reduziert (hohe FeO-Aktivitäten), bilden aber keine stabilen Schäume.
- Normale Stahlerzeugungsschlacken zeigen intermediäres Verhalten. Endschlacken neigen jedoch zu starker Oxidation.
Überwachung der Schaumschlacke
Kritisch für Erhalt der Schaumschlacke ist die Zustandsüberwachung. Anfangs manuell: Ofenbediener nutzten Augen, Ohren, Erfahrung zur Beurteilung und Korrektur. Ab Mitte der 1980er: elektronische Überwachung und Rechnersteuerung. Signale: Bogenverzerrung, Bogengeräusch, Lichtemission. Aktuell: Bogenverzerrung am weitesten verbreitet in AC-Öfen (Sensoren/Programme oft in Elektrodenregler integriert). Viele EAFs nutzen Oberschwingungen in Stromversorgung durch Bögen als Schaummonitor (besserer Schaum → stabilerer Bogen → weniger Oberschwingungen). Überwachung über Schall und Lichtemission ebenfalls versucht.
Schäumen ist integraler Bestandteil der Stahlerzeugung, besonders in Raffinationsphase. Aktueller Langbogenprozess maximiert Energieübergang zum Schrott um Elektroden/Bögen. Schrott fängt meisten Bogenstrahlung ab, wenig erreicht Seitenwände. Nach Schrottschmelzen kann gesamte Bogenstrahlung auf Seitenwände treffen. Durch Bedecken des exponierten Bogens fängt Schaumschlacke diese Energie ab, leitet sie ins Stahlbad statt an Wände. Schaum kann langsam aufgebaut werden, während Schrott schmilzt und Wände/Dach progressiv Bogenstrahlung ausgesetzt sind → Maximalhöhe in Raffinationsphase. Eingeblasener C und CO reduzieren FeO in Schlacke zurück zu metallischem Fe.
Herstellungsprozess
- Die E-Gitarre: Geschichte, Design und moderne Innovationen
- Elektrischer Wasserkocher: Geschichte, Design und Zukunft des modernen Teekochens
- Elektrodecke: Geschichte, Technologie, Sicherheit & Fertigungs-Einblicke
- Elektrofahrzeuge: Eine nachhaltige Revolution im Verkehr
- Hochofenschlacke: Essenziell für optimalen Ofenbetrieb
- Optimierung von Elektrolichtbogenofen-Betrieben: Automatisierung & Modellierung
- Granulation von Hochofenschlacke im Gießhaus: Prozesserläuterung
- Optimierung der Stahlproduktion: Roheiseneinsatz in Lichtbogenöfen
- Lichtbogenschweiß-Verfahren: Verbrauchbare & Nicht-verbrauchbare Elektroden
- Lichtbogenschweißen: Grundlagen, Verfahren, Ausrüstung, Vor- & Nachteile