



Verlängerung der Hochofen-Herdstandzeit durch TiO₂-Beschichtungen: Bewährter Feuerfestschutz
Schutz der Hochofen-Herdauskleidung durch Zugabe von TiO₂
Die Verlängerung der Kampagnenstandzeit eines Hochofens (BF) ist von großer Bedeutung. Die Notwendigkeit, die Kampagne des BF zu verlängern, ist bekannt. Die Verbesserung der Kampagnenstandzeit soll bei Aufrechterhaltung hoher Produktivität zur Senkung der spezifischen Kapitalkosten erreicht werden. Die feuerfeste Auskleidung des BF-Herds ist der kritischste Bereich und beeinflusst die BF-Kampagnenstandzeit am stärksten. Tatsächlich ist sie einer der wichtigsten Faktoren, die die BF-Kampagnenstandzeit begrenzen. Der Verschleiß der Herdfeuerfeststoffe ist ein ernstes Anliegen für BF-Betreiber, da sein Einfluss auf die BF-Kampagnenstandzeit maximal ist.
Der Herd ist die am stärksten beanspruchte Zone im BF, wegen chemischem Angriff, Auflösung der Kohlenstoffsteine, Flüssen von Schlacke und Roheisen (HM), und thermischen Spannungen. Der kritischste Bereich ist der Übergangsbereich zwischen Ofenwand und Herdboden. Die Kampagnenstandzeit des BF wird normalerweise durch Erosion der Herdwandfeuerfeststoffe bestimmt. Neben der richtigen Auslegung der Auskleidung ist es entscheidend, die Herdwanderosion zu minimieren. Daher sind Methoden, die die Lebensdauer von Herd und BF-Wänden verlängern können, ohne die Produktion zu unterbrechen, von erheblichem wirtschaftlichem und technischem Interesse.
Die abrasiven und erosiven Effekte auf den Herd eines BF sind auf verschiedene Bedingungen zurückzuführen: (i) hohe Umgebungstemperaturen, (ii) kontinuierliche Bewegung der flüssigen Verhüttungsprodukte, (iii) chemische Aktivität der Produkte, (iv) Druck und chemische Aktivität der Gase, und (v) Eindringen von Feuchtigkeit in den BF-Herd. Die Hauptgründe für den Verschleiß der BF-Herdfeuerfeststoffe sind: (i) hohe Ofenproduktivität, (ii) Häufigkeit langer Ofenstillstände (mehr als 2 Tage), (iii) Wasseraustritt aus dem Ofenkühlwassersystem und (iv) Qualität der Beschickungsmaterialien.
Maßnahmen zur Reduzierung der Herderosion
Es gibt mehrere Maßnahmen zur Reduzierung der BF-Herderosion, darunter: (i) Senkung der BF-Produktivität, (ii) Reduzierung der Kohleeinspritzraten, (iii) Verpressen der Rammmasse zwischen Stäben und Kohlenstoffblöcken, (iv) vorübergehendes Verschließen der Düsen, (v) Erhöhung der Wandkühlraten, und (vi) Zugabe von TiO₂ (Titanoxid) haltigen Materialien. Die Verbesserung der Auskleidungslebensdauer des BF-Herds durch Zugabe von TiO₂-haltigen Verbindungen ist die am weitesten verbreitete Methode. TiO₂ schützt die BF-Herdauskleidung vor vorzeitiger Erosion.
Das am häufigsten in den BF über den Ofenkopf eingebrachte TiO₂-haltige Material ist Ilmeniterz, eine natürliche Ti-Quelle. Dieses Erz liegt in Form von Titammagnetit (Fe,Ti)₃O₄ oder FeTiO₃ vor und ist ein mechanisches Gemisch aus Ilmenit mit Eisenmineralien (Magnetit und teilweise Hämatit). Die typische Zusammensetzung von Ilmenit ist: TiO₂ – 33 %, Fe₂O₃ – unter 36 %, SiO₂ – unter 25 %, Al₂O₃ – unter 8 %, MgO – unter 5 %, Feuchtigkeit – 6 %. Die Korngröße des Erzes liegt zwischen 10 mm und 40 mm. Eine weitere Möglichkeit, TiO₂-haltiges Material zusammen mit der Mergelbeschickung von oben in den BF einzubringen, ist durch Sinter, Pellets oder synthetische TiO₂-haltige Materialien.
Die gegenwärtige technologische Praxis zur Reduzierung von Verschleiß und Reparatur beschädigter Bereiche im Herd erfolgt durch den Einsatz von Ilmenit, der chemisch und thermisch stabile Titankarbonitride Ti(C,N) erzeugt. Diese Verbindungen reichern sich primär an den beschädigten Stellen an und haben den Effekt einer sogenannten „Heißreparatur“. Abbildung 1 zeigt Ablagerungen von Ti(C,N) im BF-Herd.
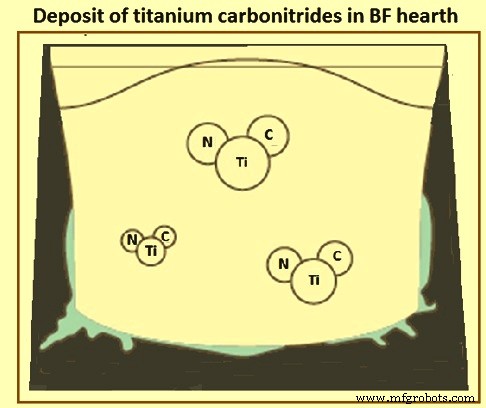
Die Verwendung angemessener Mengen an Titan (Ti) haltigen Materialien in den BF hat sich als wirksame Methode zum Schutz der Herdwand erwiesen. Die Zugabe von Ti-haltigen Materialien soll die Bildung einer Schutzschicht, dem sogenannten „Titanbär“, auf dem Feuerfeststein fördern. „Titanbär“ ist ein Niederschlag von Karbid, Nitrid und Karbonitrid von Ti, der sich im BF-Herdbereich bilden kann, wenn TiO₂ im Vorschub vorhanden ist. Tabelle 1 zeigt einige wichtige charakteristische Eigenschaften von TiN- und TiC-Verbindungen.
| Tabelle 1: Eigenschaften von Titankarbid und Titannitrid | ||||
|---|---|---|---|---|
| Nr. | Eigenschaft | Einheit | TiC | TiN |
| 1 | Farbe | Grau metallisch | Kupferfarben | |
| 2 | Dichte | g/cm³ | 4,93 | 5,4 |
| 3 | Schmelzpunkt | °C | 3.157 | 2.950 |
| 4 | Wärmeleitfähigkeit | W/(m·K) | 29 | 38 |
| 5 | Härte (Mohs) | 9 | 9 | |
| 6 | Härte (Knoop) | 2.470 | 1.800 | |
| 7 | Löslichkeit in Roheisen (1.400 °C) | % | < 0,01 | < 0,01 |
| 8 | Kristalltyp | Flächenzentriert kubisch | Flächenzentriert kubisch | |
| 9 | Gitterabstände | nm | 0,4305–0,4327 | 0,4323–0,4342 |
| 10 | Ausdehnungskoeffizient (25–100 °C) | 10⁻⁶ 1/K | 7,3 | 7,3 |
| 11 | Elastizitätsmodul | GN/m³ | 320 | 260 |
| 12 | Spezifischer elektrischer Widerstand | 10⁻⁵ Ω·m | 7 | 3 |
Der Zweck der Zugabe von Ti-haltigen Materialien basiert auf der Erzeugung hochtemperatur- und hochverschleißfester Ti(C,N)-Verbindungen, die eine temperaturabhängige Löslichkeit im HM zeigen. Wenn die Löslichkeitsgrenze aufgrund der Temperaturabnahme erreicht wird, was an beschädigten Herdbereichen aufgrund höherer Wärmeflüsse und Wärmeverluste nach außen der Fall ist, fallen die jeweiligen Ti(C,N)-Verbindungen aus dem HM aus und lagern sich in den schwerer geschädigten Zonen der Feuerfeststoffe ab, mit einem intrinsischen „Heißreparatur-Effekt“.
Zwei gängige Ansätze für die Zugabe von TiO₂ in den BF sind: (i) präventiver Ansatz, und (ii) kurativer Ansatz. Beim präventiven Ansatz wird TiO₂ regelmäßig beschickt, um eine Schutzschicht aus Ti(C,N)-Niederschlag auf dem BF-Herd aufzubauen und zu erhalten. Beim kurativen Ansatz werden relativ große Mengen TiO₂ beschickt, wenn die Herdtemperaturen kritische Werte überschreiten. Diese großen Zugaben werden beibehalten, bis sich die Herdtemperaturen auf einem akzeptablen Niveau stabilisieren. Tabelle 2 gibt typische Parameter während der TiO₂-Zugaben in den BF für diese beiden Ansätze an.
| Tabelle 2: Typische Parameter während TiO₂-Zugaben im BF | ||||
|---|---|---|---|---|
| Nr. | Gegenstand | Einheit | Präventive Maßnahme | Kurative Maßnahme |
| 1 | Beschicktes TiO₂ | kg/tHM | 3–5 | 5–20 |
| 2 | Ti-Konzentration im HM | % | 0,05–0,1 | 1,0–1,5 |
| 3 | TiO₂-Konzentration in der Schlacke | % | 1,0–1,5 | 1,5–3,0 |
Mechanismus der chemischen Reaktionen von TiO₂
Ilmenit ist ein natürliches Erz, das aus Eisen-Titanaten (Fe,Ti)₃O₄ oder FeTiO₃ besteht. Es muss zunächst im BF in FeO und TiO₂ durch Energiezufuhr (Koksverbrauch 3 kg/t bis 10 kg/t Ilmenit) zerlegt werden, bevor die Erzeugung von Ti(C,N)-Verbindungen erfolgen kann.
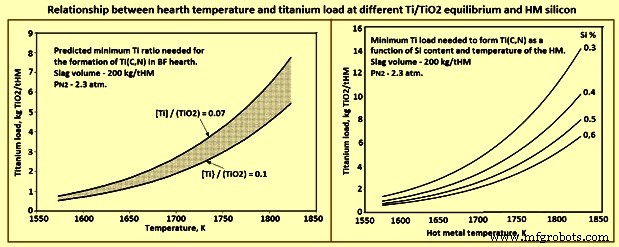
Drei grundlegende technische Mechanismen bei Zugabe von TiO₂-haltigen Verbindungen in den BF sind: (i) Thermodynamische Berechnungen zeigen, dass TiO₂ im Gleichgewicht mit Ti(C,N) in der Schlacke auf Düsenniveau steht, wenn die Schlacke-TiO₂-Konzentration ca. 1,2 % beträgt, (ii) bei Konzentrationen über 1,2 % wird TiO₂ reduziert und als Ti(C,N) ausgefällt, (iii) aufgrund der Erhöhung der Viskosität der flüssigen Schlacke sind der maximale TiO₂-Gehalt in der Schlacke und die maximale Ti-Konzentration im HM mit den jeweiligen Obergrenzen von 3 % TiO₂ in der Schlacke und 0,3 % Ti im HM zu kontrollieren, und (iv) höhere Ti/TiO₂-Partition wird durch höhere Si-Gehalte im HM und höhere Basizität der Schlacke begünstigt.
Der Prozess der Ti(C,N)-Ablagerung ist eine Grenzflächenreaktion. Es ist notwendig, dass die Ti-Gehalte durch die Schlacke/HM-Metall-Grenzfläche aufsteigen, um eine effektive Reaktion der Ti-Quellen zu erreichen. Es ist daher vorteilhaft, fein dispergierte Ti-Tröpfchen mit hoher Menge und hoher spezifischer Oberfläche so früh wie möglich zu erzeugen. Fein dispergierte Ti-Tröpfchen haben sich als besonders günstig für die Bildung hoher Mengen an Ti(C,N) erwiesen. Die großen Ti(C,N)-Kristalle auf den C-Blöcken im Herd können auf die infiltrationsinduzierte Konzentration an der Oberfläche des Feuerfestmaterials zurückgeführt werden. Diese Anreicherung führt zu beschleunigtem Kristallwachstum und damit zur Stabilisierung der Ablagerungen.
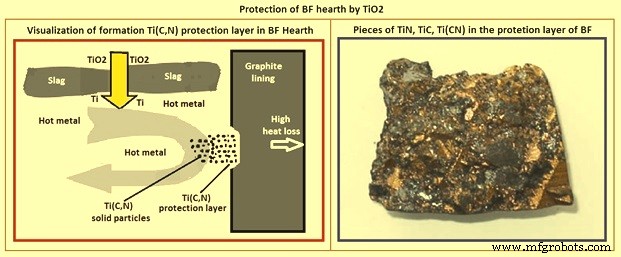
Ti-haltige Materialien, die in den BF eingebracht werden, werden nur durch direkte Reduktion reduziert, wie in der Gleichung gezeigt: TiO₂ + 2C = Ti + 2CO; H = 169.773 kcal/mol. Die Bildung von Karbonitriden wird durch einen Diffusionsprozess gesteuert und benötigt daher mehr Zeit. Ti, nach Reduktion aus TiO₂, fällt in das HM aus und reagiert mit im HM gelöstem Kohlenstoff und Stickstoff zu Ti(C,N)-Verbindungen gemäß der Gleichung: xTi + yC, zN = TiN, TiC und Ti(C,N). Die Ti(C,N)-Verbindungen fallen an Stellen mit niedrigeren Temperaturen (hohe Wärmeflussbereiche) aus, wenn die Ti(C,N)-Löslichkeit im HM niedrig ist. Abbildung 2 zeigt die Visualisierung des Mechanismus der Bildung der Ti(C,N)-Schutzschicht im BF-Herd und ein Stück Schutzschicht aus Ti(C,N) am Herd, entnommen aus einem BF nach dessen Stilllegung zur Neuaustausch.
Faktoren, die das [Ti]/[TiO₂]-Gleichgewicht im BF-Betrieb beeinflussen, umfassen: (i) Herdtemperatur, (ii) Schlackenbasizität, und (iii) Siliciumgehalte im HM. Typische Beziehungen zwischen Temperatur und TiO₂-Last bei verschiedenen Ti/TiO₂-Gleichgewichten und HM-Silicium sind in Abbildung 3 dargestellt. Ti(C,N), die einen Schmelzpunkt von 2.959 °C haben, fallen auf Herdboden und -wände aus. Die ausgefällte Ansammlung schützt im Laufe der Zeit die Innenseite der Herdauskleidung und hilft, die BF-Kampagnenstandzeit zu verlängern. Dies wurde durch die großen Ti(C,N)-Ablagerungen in den Salamandern ausgeblasener BFs bewiesen.
Methode der TiO₂-Beschickung in den BF
TiO₂-haltige Verbindungen können mit den Beschickungsmaterialien von oben in den BF eingebracht oder durch mehrere Düsen in den BF injiziert werden. Bei TiO₂-haltigen Materialien, die zusammen mit der Mergelbeschickung von oben in den BF eingebracht werden, erfolgt die Verteilung über die gesamte Schachtlänge, und als Folge besteht eine Verzögerung in der Reaktion. Als Ergebnis sind die beschickten Mengen höher als eigentlich nötig, was die Schlackenqualität beeinträchtigt und gelegentliche Ablagerungen im Schacht (inaktive Mergel) verursacht. Normalerweise ist Ti gleichmäßig über den Querschnitt des BF verteilt. Allerdings wird Ti nur in den Wandzonen des Herds benötigt. Daher sind höhere Eingabemengen notwendig, was negative Auswirkungen auf die Qualität von HM und Schlacke hat. Die Erhöhung des Ti-Gehalts im HM durch erhöhte Beschickung TiO₂-haltiger Materialien führt zu mehr TiO₂ in der Schlacke, was ein limitierender Faktor für die Verwendung der Schlacke als Zusatz in der Zementproduktion sein kann.
Wenn TiO₂-haltige Materialien in den BF injiziert werden, liegen sie in Form von Feinpartikeln synthetischer TiO₂-Materialien vor. Diese Feinpartikel synthetischer TiO₂-Materialien werden durch die Düse in der Nähe des BF-Herds in den BF injiziert. Die lokale Injektion von Feinpartikel-TiO₂-Quellen durch die Düsen direkt in der Nähe der Herzzone ist eine effektivere Methode, TiO₂ in den BF einzubringen. Diese Technik bietet eine Reihe von Vorteilen: (i) Die Injektion erfolgt in unmittelbarer Nähe der gefährdeten Bereiche der Feuerfeststoffe, was bedeutet, dass bestmögliche Ergebnisse systematisch mit geringen Eingabemengen erzielt werden können, (ii) die Verzögerungszeit vor dem Eintreten der reparativen Wirkung ist kürzer, sogar im Falle von „Hot Spots“ in der Ofenwand, (iii) es gibt keine Anreicherung von TiO₂-haltigen Materialien im BF-Schacht, (iv) die TiO₂-haltigen Materialien werden direkt auf Düsenhöhe und im Herd zur Reaktionsstelle transportiert, wo sie direkt die Wechselwirkungen der Gas-, Metall- und Schlackenphasen beeinflussen können, unabhängig von den im Schacht und in der Kohäsionszone stattfindenden Reaktionen, (v) niedrigere Eingaberaten und höhere Umwandlungseffizienz in Ti(C,N)-Verbindungen resultieren in verbesserter Schlackenqualität, wegen der niedrigeren TiO₂-Gehalte in der Schlacke, und damit keine Verschlechterung der Qualität des BF-granulierten Sinters.
Der industrielle Einsatz der synthetischen TiO₂-Quelle zeigt eine beträchtliche Temperaturreduzierung bei systematischer Injektion in kritische BF-Herdzonen. Präzisionsinjektion der Materialien ermöglicht eine schnelle Reparatur beschädigter Bereiche im Falle eines „Hot Spots“. Allerdings ist ein Injektionssystem für die Verwendung synthetischer Produkte notwendig. Dieses System besteht aus einem Lagerbehälter, einer Druckschleuse, einem Dosierbehälter, einem Drehdosierer mit Auswurfdüse und entsprechend dimensionierten Förderleitungen für die gleichzeitige Lieferung an bis zu 4 Düsen. Die Förderrate soll ca. 10 kg/min bis 60 kg/min betragen. Die am besten geeigneten Düsen können je nach Anforderungen ausgewählt und beliefert werden. Das Automatisierungskonzept ermöglicht einen vollständig automatisierten Betrieb, mit Ausnahme der Befüllung des Lagerbehälters.
Herstellungsprozess
- Optimierung der Feuerfestauskleidung für maximale Verfügbarkeit im Basissauerstoffkonverter
- Optimierung von Hochofengas: Erzeugung, Nutzung und Effizienz
- Granulation von Hochofenschlacke im Gießhaus: Prozesserläuterung
- Optimierung der Hochofenprozesse mit Nusskoks: Effizienz- und Kostenvorteile
- Optimierung der Hochofenproduktivität: Schlüsselparameter und Strategien
- Optimierung der Hochofeneffizienz durch Pulverkohleinspritzung
- Vermeidung von Unregelmäßigkeiten im Hochofenbetrieb: Bewährte Strategien
- Optimierung von Hochofen-Kühlsystemen für höhere Effizienz und längere Standzeiten
- Optimierte Hochofen-Beschickungssysteme für Effizienz und Sicherheit
- Eisenproduktion optimieren: Die Chemie des Hochofenprozesses