



Redsmelt: Fortschrittliche Zweistufige Roheisenproduktion
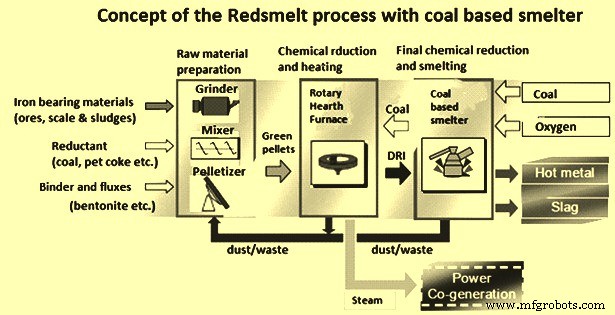
Redsmelt ist ein neues Roheisenherstellungsverfahren basierend auf zwei Reduktionsstufen: (i) Vorreduktion eisenhaltiger Materialien im Drehherdofen (RHF), und (ii) Schmelzen des heiß vorreduzierten Eisens (DRI, Direct Reduced Iron). Ursprünglich wurde ein Tauchlichtbogenofen (SAF) für Stufe 2 genutzt. SAF wurde durch einen Kohle- und Sauerstoffgeblasenen Konverter (Oxy-Coal-Reaktor) ersetzt, bekannt als „New Smelting Technology“ (NST). Der RHF reduziert grüne Pellets aus Eisenerz, Reduktionsmittel-Feinanteilen und Bindemitteln zu heißem, metallisiertem DRI, das dem NST zur Schmelze zu Roheisen zugeführt wird.
Redsmelt-Prozesstechnologie als kosteneffektive, umweltfreundliche Alternative konzipiert. Wichtige Highlights:
- Keine aufbereiteten Mietenzutaten nötig
- Keine elektrische Energie nötig – DRI-Schmelze nutzt chemische Energie
- Schmelzer mit hoher Produktivität → begrenzte Investitionskosten
- Praktisch alle Rückstände verschiedener Stahlwerksprozesse nutzbar (inkl. Schlämme, ölige Walzzunder) → löst wachsendes Stahlabfallproblem
- Abgas aus Schmelzreaktor als Brennstoff im RHF → Optimierung Gesamtenergienutzung → effektive Energieverbrauchsreduktion
Redsmelt-Demonstrationsanlage mit zweistufigem Schmelzreduktionsprozess wurde in Piombino (Italien) für Roheisenproduktion gebaut und getestet. Inbetriebnahme 2003. Zwei Produktionsschritte: Vorreduktion im RHF und Schmelze heißes DRI in Oxy-Coal-Konverter. Anlage ausgelegt für bis 65.000 t/a Mietenzutaten (Trockenbasis) mit Roheisenleistung 30.000–35.000 t/a.
Technologiehintergrund
Redsmelt entwickelt für wachsende Nachfrage nach kostengünstiger, umweltfreundlicher Roheisenalternative zum traditionellen Hochofen in großskaligen integrierten Stahlwerken. Anlagenkapazität: 0,3–1,0 Mio. t/a Roheisen. Zwei Hauptanwendungen: (i) Umwandlung eisenhaltiger Stahlwerksnebenprodukte in wertvolles Roheisen, (ii) Roheisenproduktion im niedrig-mittleren Maßstab (typ. ~500.000 t/a) passend zum Mini-Mill-Konzept (Roheisen als Schrottersatz).
Redsmelt-Prozesskonzept in Abb. 1.
Der Prozess
Prozess besteht aus folgenden Schritten:
Materialvorbereitung
Feingemahlene eisenhaltige Materialien und karbonbasiertes Reduktionsmittel (Kohle/Petrolkoks) für Grünpellets. Pelletierung erfordert Granulometrie nahe Optimum: 80 % <100 µm, 100 % <250 µm. Nassmischung in Mischer mit sorgfältiger Dosierung, Wasserzugabe, geringer Bindemittelmenge (Bentonit). Mischung auf Scheibenpelletierer mit weiterem Wasser pelletiert. Grüne Pellets gesiebt: Unterkorn recycelt, dimensioniertes Produkt auf Metallbandtrockner.
Grünpellet-Trockner
Zweck: (i) Vermeidung Verklebungsprobleme RHF-Beschickung, (ii) Verhinderung Dekrepitation Grünpellets im RHF. Trocknungswärme durch RHF-Abgas → verbessert Gesamtenergieeffizienz.
Drehherdofen (RHF)
Rotierender Ringherd in Ofenkammer mit hängendem Dachtyp. Seitenwände, Dach, Herd feuerfest ausgekleidet für Betriebstemperatur bis 1.450 °C. Getrocknete Grünpellets über Vibrationsdosierer in RHF, verteilt als gleichmäßige Schicht ~20 mm (1–3 Pellets) über gesamte Herdbreite.
Brennstoffgas und Verbrennungsluft über mehrere Seitenbrenner in drei Steuerzonen. Jede Zone: Brennstoff- und Luftstrom individuell regelbar für gewünschte Temperatur und Gaszusammensetzung (CO, O₂). Zone 1 und 2: Sekundärluft über separate Lufteinlässe für CO-Verbrennung aus Reduktionsprozess. Pellets nach Beschickung schnell auf Reduktionstemperatur erhitzt. Gesamte Verweilzeit 10–18 Min. auf RHF-Herd für Endmetallisationsgrad 70–90 %. Je nach Rohstoffeigenschaften: spezifische DRI-Produktion 60–100 kg/m²·h.
Prozesswärme aus vier Energiequellen: (i) Verbrennung Hilfsbrennstoff (CO-reiches Gas aus NST-Reaktor), (ii) Verbrennung CO aus Eisenoxidreduktion, (iii) Verbrennung Flüchtige aus Reduktionsmittel (Kohle), (iv) Verbrennung Reduktionsmittelanteil (Kokausbrand). Nutzung dieser Energiequellen im Wettbewerb mit unerwünschter Eisen-Reoxidation. RHF-Design spezifisch auf Optimierung dieses komplexen Gasdynamiksystems ausgelegt: Spezialbrenner und Lufteinlässe für Sekundärverbrennungsluftzufuhr, einstellbare Turbulenz pro Zone und Ofenkammerebene. Kritischer Faktor: extrem präzise Temperaturkontrolle über gesamten Herdbereich für konsistente mechanische/chemische Pelletteigenschaften. Brennersystem meist für alle Ziele ausgelegt, garantiert minimale NOx-Bildung.
Produzierte DRI-Pellets über wassergekühlte Schnecke in Rutsche, dann durch kontinuierliches Metallbandförderband (für heißes DRI) zum Schmelzofen. Metallisches Band aus hitzebeständigem Material, in gasdichtem Schacht. Abgas RHF und Trockner nach Nachverbrennung, Luftverdünnung, Wassereinspritzung, Entstaubung (Gewebefilter) in Atmosphäre.
Teil der RHF-Abgasenergie: Grünpellet-Trocknung. Auch: Verbrennungsluftvorwärmung, Rohstofftrocknung. Großanlagen: Abgasenergie für Dampferzeugung (Abhitzekessel).
Schmelzofen
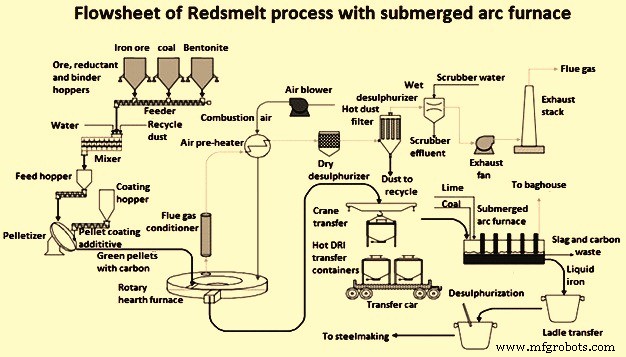
Ursprüngliches Redsmelt-Konzept: SAF für DRI-Schmelze und Endreduktion. Piombino-Demo: NST-Schmelzofen für Schmelze/Endreduktion.
NST-Schmelzofen: nicht kippbarer vertikaler Reaktorbehälter. Bodenbereich (Herd) mit Siphon-Abstichloch (wie Mini-Hochofen/Tiegelofen – Schlacke/Roheisen-Trennung mit Skimmer). Heißes DRI von oben durch wassergekühlten Schacht in Gefäßmitte beschickt. Luftvorhang um Lanzenmund minimiert DRI-Mitführung im Abgasstrom. Flüsse in Stückgröße über separaten Beschickungsport. Reaktorkühlung im Schlacke/Metall-Schlacke-Interface durch spezielle Kupferkühlelemente. Reaktordach und Abgasleitung: Wasserwände mit Rohr-zu-Rohr-Schweißung.
Schmelzreaktor mit zwei Ebenen Seitenlanzen (drei Lanzen/Ebene) für O₂- und Kohleeinspritzung. Position/Ausrichtung: Erzeugung proper chemischer/fluiddynamischer Bedingungen. Besonders: Wärmeübergang zwischen oberer oxidierender Zone (CO-Nachverbrennung) und reduzierender Zone (direkte FeO-Reduktion, endotherme Reaktionen) verbessert. Obere Lanzen: O₂ in Emulsionsniveau für Nachverbrennung in Übergangszone. Untere Lanzen: O₂ und Kohle in heißes Metallbad. Gasinjektion fördert Schlackenturbulenz → nötige Wärmeenergie von exothermer (Nachverbrennungs-)Zone zu endothermer (Schmelz-)Zone wo FeO-Direktreduktion stattfindet. Grobere Kohle → reduzierte C-Verluste, verbesserte Roheisenkarburierung. Roheisen in Sandformen oder Gießmaschine (kapazitätsabhängig).
Schmelzerdach: wassergekühltes Dach gegen Feuerfestverschleiß durch Nachverbrennungstemperaturen. Dann wassergekühlter Abgaskanalsammelt/kühlt Schmelzerabgas auf Quenchtemperatur. Abgas ohne Verbrennung gekühlt/gereinigt → kleiner Gashalter zur Druckstabilisierung → Nutzung im RHF als Brennerbrennstoff.
Abgaskonditionierungssystem
Abgasaufbereitungslinie: feuerfest ausgekleideter Nachverbrennungskanal, Gasquencher mit Wassersprühen, Luftverdünnungsstation, Gewebefilter. Durch Kombination RHF- und NST-Abga se in gemeinsames Saugsystem: Systemdesign wichtig, besonders RHF-Abgaskanal.
RHF-Abgas verlässt Ofen bei ~1.100 °C, nicht vollständig oxidiert. In feuerfest ausgekleideten Kanal. Geeignete Düsen für Frischluftinjektion nach Abgaseintritt zum Verbrennen von CO etc., Temperaturbegrenzung unter Flugasche-Schmelzpunkt. Bedingungen für vollständige Abgasverbrennung: (i) freies O₂ >3 %, (ii) hohe Turbulenz, (iii) Verweilzeit >1 s. Luftinjektionsdüsen homogen entlang Kanal verteilt → minimierte NOx-Bildung.
Vergleich: Schmelzerabgas höhere Temperatur (~1.700 °C), niedrigerer Nachverbrennungsgrad → unverbrannte Verbindungen (CO+H₂ >30 %). Schmelzerabgas in wassergekühlten Kanal, Nachverbrennungsluftinjektion. Verbrennungsparameter (Verweilzeit, O₂, Turbulenz, Temperatur) wie RHF-Abgasbehandlung.
RHF- und Schmelzergase bei ≤950 °C in gemeinsamen Quencher → Rauchgastemperatur ~320 °C. „Spill-back“-Düsen: vollständige Wassertröpfchenzerstäubung, schnelle Gasabkühlung.
Notfallschornstein mit Entlastungsventil (selbstöffnend im Notfall) auf Quencher. RHF-Primär-, Schmelzer-Primär- und Sekundärentstaubungsluft → Entstaubungsanlage.
Fließbild Redsmelt mit SAF in Abb. 2.
Herstellungsprozess
- FINEX-Prozess: Fortschrittliche Roheisenherstellung aus Eisenerzfeinst & Nichtkokskohle
- HIsmelt: Fortschrittliches Direktverhüttungsverfahren zur Roheisenproduktion
- HIsarna-Verfahren: Ultra-niedrig-karbonische Stahlproduktion
- Fortschrittliche Technologien zur Steigerung der Effizienz beim Eisenerzsintern
- Eisenproduktion optimieren: Die Chemie des Hochofenprozesses
- FASTMET & FASTMELT: Fortschrittliche Roheisenerzeugungstechnologien für effiziente Metallproduktion
- CONARC: Verschmelzung von Konverter und Lichtbogenofen für Überlegene Stahlproduktion
- Stahlwalzen: Präzisionsfertigungsprozess Erklärt
- Umfassender Leitfaden zur Herstellung von Formfeuerfestprodukten
- Warm- vs. Kaltwalzen: Metallumformprozesse verstehen