



Produktivität und Qualität in Stranggießanlagen steigern
Produktivität und Produktqualität in der Stranggießanlage
Stranggießen ist der Prozess, bei dem flüssiger Stahl in ein Halbzeug (Bramme, Block, Knüppel etc.) erstarrt wird für das nachfolgende Walzen in Warmwalzwerken. Das Stranggießen von Flüssigstahl wurde in den 1950er Jahren für die kommerzielle Anwendung eingeführt. In der relativ kurzen Zeit seit der Einführung hat sich der Prozess mit einer Vielzahl neuer Prozessentwicklungen weiterentwickelt, gerichtet auf verbesserte Produktivität und überlegene Produktqualität. Diese Entwicklungen umfassen neue Designkonzepte von Stranggießanlagen, metallurgische Praktiken und den Einsatz von Prozesssteuerung und Automatisierung durch Computersysteme.
Die Haupttreibkraft hinter diesen Entwicklungen war die Erkenntnis, dass wesentliche Verbesserungen bei Ausbeute und Energieeinsparung möglich sind, die einen dramatischen Effekt auf die Betriebskosten haben. Durch diese Entwicklungen konnten große Qualitätsverbesserungen des stranggegossenen Produkts erreicht werden. Heutige Stranggießanlagen produzieren Stahlprodukte mit Qualität, die der von Blockgussprodukten vollständig entspricht und diese übertrifft. Moderne Stranggießanlagen produzieren effizient im Wesentlichen alle Stahlgüten, einschließlich der höchsten Qualitäten für kritische Anwendungen.
Produktivitätssteigerung
Zwei Methoden zur Verbesserung der Produktivität des Stranggießprozesses sind die Erhöhung des Durchsatzes (t/h) und der Nettoarbeitsquote. Der Durchsatz wird durch Erhöhung der Gießgeschwindigkeit und des Querschnitts verbessert, während die Nettoarbeitsquote durch Verringerung der Stillstandszeiten gesteigert wird.
Die Gießgeschwindigkeit der Stranggießanlage wird durch mehrere Phänomene begrenzt:
- Hohe Gießgeschwindigkeit führt zu signifikantem Anstieg der Strömungsgeschwindigkeit des Flüssigstahls in der Kokille. Jede geringe Störung der Flüssigstahlströmung stört die Erstarrungsschalenbildung in der Kokille, verzögert den Auftrieb von Einschlüssen und kann zur Einschleppung von Gießpulver in den Strang führen. Übermäßige Pegelschwankungen und Wellen am Meniskus in der Kokille verschlimmern sich bei höherer Gießgeschwindigkeit. Dies kann Oberflächenqualitätsprobleme und sogar Strangausbrüche (Break-outs) verursachen. Dieses Problem kann durch Änderung der Düsenkonstruktion (strömungslenkender nach unten oder Hinzufügen eines vertikalen Bodenanschlusses), elektromagnetisches Rühren, Änderung des Gießpulvers und andere Methoden zur Steuerung des Strömungsmusters in der Kokille adressiert werden.
- Hohe Gießgeschwindigkeit führt zu übermäßigen axialen Dehnungen durch Oszillations- und Abzugskräfte, die nötig sind, um Reibung an der Grenzfläche zwischen erstarrender Schale und Kokille zu überwinden. Die damit verbundenen Querrisse und Ausbrüche können die Gießgeschwindigkeit begrenzen, besonders bei Fehlausrichtung, übermäßiger Kokillenkonizität oder diskontinuierlicher flüssiger Gießpulverschicht. Spannungen sind gering, wenn die flüssige Gießpulverschicht über die gesamte Kokillenoberfläche kontinuierlich gehalten werden kann und die Ausrichtung gut ist.
- Bei hoher Gießgeschwindigkeit können übermäßige Membranspannungen in der dünnen Schale durch den ferrostatischen Druck des flüssigen Beckens unter der Kokille erzeugt werden. Dies kann zu Rissen und Ausbrüchen führen, wenn die Schale am Kokillenausgang nicht dick genug ist. Die kritische Schalendicke muss für die meisten Stahlgüten in der Größenordnung von 3 mm liegen. Dies wird bei jeder machbaren Gießgeschwindigkeit leicht erreicht, was zeigt, dass andere Kriterien wichtiger sind.
- Jede lokale Ungleichmäßigkeit im Schalenwachstum durch hohe Gießgeschwindigkeit kann lokal heiße und dünne Bereiche in der Schale erzeugen, die Längsrisse und Ausbrüche initiieren können, selbst wenn die Schale im Durchschnitt über der kritischen Dicke liegt. Dieses Problem wird normalerweise durch Optimierung des Gießpulververhaltens bei der Initialerstarrung, Oszillationspraxis und Konizitätsdesign adressiert, sodass Gießpulerschmierung kontinuierlich ist, der initiale Wärmestrom niedrig und gleichmäßig ist und die Kokillenwandkonizität dem Schalen-Schrumpfprofil entspricht. Peritektische Stahlgüten und austenitische Edelstähle sind am anfälligsten für dieses Problem. Die Überhitzung des in die Kokille eintretenden Flüssigstahls kann ebenfalls dazu beitragen, besonders nah an den Flächen, wo der Flüssigstahlstrahl bei Gießen mit getauchten bifurkierten Düsen aufprallt.
- Übermäßige Strangwölbung unterhalb der Kokille kann durch hohe Gießgeschwindigkeit resultieren und zu einer Vielzahl interner Risse und sogar Ausbrüchen führen, wenn die Wölbung extrem ist. Wölbung kann durch ausreichend Stützrollen, Erhaltung der Rollenausrichtung, Steuerung der Sprühkühlung unterhalb der Kokille und Vermeidung plötzlicher Änderungen in Rollenteilung, Düsen oder durch Reduzierung der Gießgeschwindigkeit kontrolliert werden.
- Der Abstand unterhalb des Meniskus des Punkts der endgültigen Erstarrung des Strangzentrums nimmt proportional zur Gießgeschwindigkeit für eine gegebene Querschnittsstärke zu und begrenzt die maximale Gießgeschwindigkeit in einer bestimmten Stranggießanlage. Der Brennschneide- und Rollenstützsystem muss sich ausdehnen, um diesen Anstieg der metallurgischen Länge aufzunehmen. Die metallurgische Länge kann nicht signifikant durch Erhöhung der Sprühkühlintensität verkürzt werden.
- Wiedererhitzung des Strangs unterhalb des Endes der Sprühkühlzonen kann durch hohe Gießgeschwindigkeit geschehen. Diese Wiedererhitzung erzeugt innere Zugspannungen und Heißrisse, die mit der Gießgeschwindigkeit an Schwere zunehmen. Dies muss beim Design der Sprühzonen berücksichtigt werden. Die Sprühkühlzone muss erweitert werden, um diese Risse zu vermeiden.
- Es gibt mehrere spezielle Qualitätsanliegen, die manchmal Grenzen für die Gießgeschwindigkeit setzen. Beispielsweise ist bei ultra-niedrigkohlenstoffhaltigen Stählen die Gießgeschwindigkeit auf eine relativ langsame Obergrenze begrenzt, um Bleistiftrohr (Pencil Pipe) und andere Blasenfehler durch Argonblaseneinschluss am Innenradius von gekrümmten Kokillen-Stranggießanlagen zu reduzieren. Die Gießgeschwindigkeit kann in solchen Situationen nur durch sorgfältige Änderungen der Betriebsbedingungen erhöht werden, die diese spezifischen Fehler vermeiden. Daher ist sorgfältige Berücksichtigung vieler verschiedener Phänomene nötig für die Erhöhung der Gießgeschwindigkeit. Es gibt mindestens acht separate Kriterien, die erfüllt sein müssen, von denen die fünf wichtigsten, die die Gießgeschwindigkeit für einen gegebenen Betrieb begrenzen können, Temperatur, Wölbung, Dehnung, Spannung und Bruch im Gussprodukt sind. Es ist immer notwendig, die kritischen Gießgeschwindigkeiten zu finden, um Qualitätsprobleme durch Wölbung unterhalb der Kokille zu vermeiden.
Strangausbruch (Break-out) ist eines der Betriebsprobleme, die die Produktion der Stranggießanlagen am stärksten beeinträchtigen. Er tritt wie folgt auf: Während der Initialerstarrung von Flüssigstahl in einer Stranggießkokille bildet sich die Erstarrungsschale an mancher Position aus welchen Gründen auch immer nicht adäquat aus, und wenn diese Position das untere Ende der Kokille verlässt, fließt Flüssigstahl durch den defekten Teil der Schale aus. Ein Ausbruch verringert nicht nur die Produktion, sondern fügt der Ausrüstung schwere Schäden zu, die umfangreiche Reparaturen erfordern. Um Ausbrüche zu verhindern, ist es essenziell, sicherzustellen, dass eine solide Initialerstarrungsschale stabil in der Kokille gebildet wird. Die wesentlichen Faktoren, die die Initialerstarrung von Flüssigstahl in einer Stranggießkokille beeinflussen, sind Stahltemperatur, Gießpulver, Kokillen-Kupferauskleidung und Primärkühlwasser.
Das Wesentliche für die Erhöhung der Stranggießanlagenproduktion auf Basis stabiler Initialerstarrung ist die Aufrechterhaltung eines adäquaten Gleichgewichts von Stahltemperatur in der Kokille, Wärmeabfuhr und Gießgeschwindigkeit. Wenn sowohl Stahltemperatur als auch Gießgeschwindigkeit hoch sind, entwickelt sich die Erstarrungsschale nicht ausreichend, und es kann der Fall eintreten, dass Flüssigstahl unmittelbar unterhalb der Kokille durch die Schale bricht (Remelting Break-out). Dies zeigt, dass zur Produktionssteigerung ohne Ausbruch die Flüssigstahltemperatur und Gießgeschwindigkeit adäquat gesteuert werden müssen.
Die Erhöhung der Arbeitszeit und Gießzeit einer Stranggießanlage ist auch ein effektiver Weg zur Produktionssteigerung. Im Bezug auf Stranggießanlagen sind diese Begriffe wie folgt definiert:
Kalenderzeit = Nettoarbeitszeit + Stillstandszeit
Nettoarbeitszeit = Gießzeit + Maschinenrüstzeit
Die Schlüssel zu höherer Produktionskapazität sind: wie man Stillstandszeit verringert, um das Verhältnis von Nettoarbeitszeit zu Kalenderzeit zu erhöhen, und wie man Maschinenrüstzeit verringert, um das Verhältnis von Gießzeit zu erhöhen.
Produktivitätsverbesserungen können auch durch Verbesserung der Nettoarbeitsquote erreicht werden. Die Nettoarbeitsquote kann durch Verringerung der Stranggießanlagen-Stillstandszeit und damit Erhöhung der Zeit, in der die Anlage tatsächlich gießt (Maschinennutzungszeit), verbessert werden, während die Fähigkeit zur Produktion der Vielfalt an Gussproduktgrößen und Stahlgüten erhalten bleibt.
Um Stillstandszeit zu reduzieren und Gießanlagenprobleme wie Bruch von Segmentrollen und Lagern zu verhindern, unterziehen sich Stranggießanlagen normalerweise periodischen Stillständen von 12 bis 24 Stunden alle drei bis vier Wochen für Segmentwechsel.
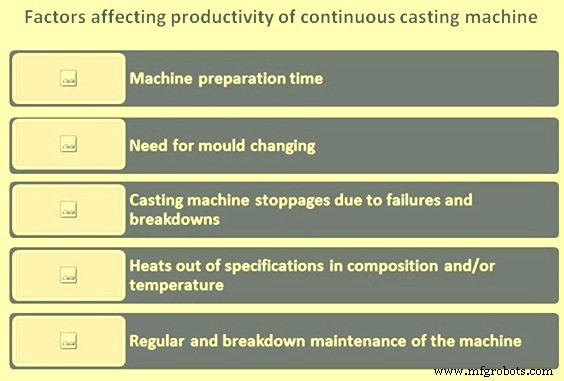
Die folgenden fünf Hauptfaktoren (Abb. 1) tragen zur Stillstandszeit der Stranggießanlage bei und müssen adressiert werden:
- Maschinenrüstzeit nach Abschluss einer Gießsequenz
- Kokillenwechsel für unterschiedliche Querschnittsgrößen
- Stranggießanlagen- oder Strangstillstände wegen Ausfällen wie Strangausbruch, Verstopfung der Pfannendüsen durch kalten Stahl oder Einschlussaufbau, und unkontrollierter Flüssigstahlfluss aus der Stahlgießpfanne (z. B. Laufender Verschluss)
- Out-of-specification Heat in Zusammensetzung und/oder Temperatur
- Wartung der Stranggießanlage.
Zusätzlich zu verbesserten Steuerungspraktiken und -techniken während der Stahlerzeugung wurde der Einfluss dieser Faktoren durch Entwicklung neuer Betriebskonzepte und Anlagendesigns in den Stranggießanlagen reduziert. Die wesentlichen Änderungen in Betriebskonzepten umfassen:
- Sequenzguss zur Reduzierung der Rüstzeit der Stranggießanlage
- Spaltung des Gussprodukts (Slitting) zur Reduzierung der Häufigkeit von Kokillenwechseln sowie zur Reduzierung des Kokillenbestands
- Einsatz von Kokillen mit variabler Breitenverstellung zur Reduzierung der Kokillenwechselzeit
- Geteilte oder gespaltene Kokillen zur Reduzierung der Kokillenwechselzeit und des Kokillenbestands und zur Erhöhung der Gießrate (Tonnen pro Stunde pro Strang)
- Oben geführte (nach unten einfahrende) Dummy Bar zur Reduzierung der Rüstzeit
- Einsatz von elektromagnetischem Rühren, das die Erhöhung der Gießgeschwindigkeit ermöglicht, was wiederum die Produktivität der Gießanlage erhöht
Die Anzahl der Heats, die durch eine Stranggießanlage ohne Unterbrechung zwischen Einfügungen der Dummy Bar gegossen werden, unterscheidet sich von Anlage zu Anlage abhängig von Faktoren wie der Größe eines Produktionsloses gleicher Stahlchemie, Lebensdauer der getauchten Eintrittsdüsen und Auftreten von Düsenverstopfung und anderen Störungen im Gießsystem.
Die Vorbereitungsarbeit zwischen den Güssen umfasst Extraktion des Endstücks, Einfügen der Dummy Bar, Pfannenwechsel und Kokillenabdichtung. Das Endstück des vorherigen Gusses wird sorgfältig extrahiert, um Bluten – ein Problem von flüssiger Schlacke oder Stahl, die aus dem oberen Ende austreten, wo die Erstarrung oft unzureichend ist – zu verhindern. Dies schnell zu tun, ist wichtig, um die Rüstzeit zu verkürzen.
Bei der Dummy Bar-Einführung wird der nach unten einfahrende Typ derzeit bevorzugt, da die Dummy Bar eingefügt werden kann, während das letzte Gussstück extrahiert wird. Beim nach oben einfahrenden Typ muss im Gegensatz dazu die Dummy Bar-Einführung warten, bis das letzte Stück die Gießanlage vollständig verlassen hat, was die Rüstzeit um 10 bis 20 Minuten erhöht.
Produktqualität
Die Qualität von stranggegossenem Stahl hängt von den eingesetzten Stahlerzeugungs- und Gießpraktiken ab. Sie wird durch die Interaktion chemischer und physikalischer Faktoren beeinflusst, die eng gesteuert werden müssen, um das volle Potenzial des Prozesses auszuschöpfen.
Typische Fehler beim Stranggießen umfassen:
- Oberflächenfehler wie (i) verformter Querschnitt (einschließlich Konkavität und Konvexität), (ii) Risse (längs und quer), (iii) Überlappungen (Laps), Zunder und eingeschlossene Einschlüsse und Schlacke, und (iv) Oszillationsmarken etc.
- Unterflächenfehler wie (i) Nadellöcher und Blaslöcher, (ii) Einschlüsse und (iii) Risse
- Interne Fehler wie (i) Risse (zentral, diagonal und halbwegs), (ii) Porosität, (iii) Einschlüsse und (iv) Seigerungen etc.
Rissbildung tritt aufgrund einer breiten Palette physikalischer Ursachen auf. Techniken zur Beseitigung oder Reduzierung von äußeren und inneren Rissen umfassen:
- Oberflächenrisse – Kokillen- und Sekundärkühlung, Kokillenschmierung, Kokillenbeschichtungen, Kokillenverschleißkontrolle, Maschinenausrichtung und Gießgeschwindigkeit.
- Interne Risse (und Porosität) – Maschinentyp, Maschinenausrichtung, elektromagnetisches Rühren, Inline-Reduktion, Mehrpunkt-Richten, Kompressionsguss, Flüssigstahltemperatur und Gießgeschwindigkeit.
Laps und Schorf (Scabs) hängen mit Gießgeschwindigkeitskontrolle und Integrität des Gussstroms zwischen Pfanne und Kokille zusammen. Oszillationsmarken sind eine Funktion der gegossenen Stahlgüte und des Kokillenoszillationstyps.
Nadellöcher und Blaslöcher werden durch Entoxidation und Pfannenstromabschirmung kontrolliert. Mittellinienseigerung wurde durch niedrige Gießtemperatur, elektromagnetisches Rühren und Gießgeschwindigkeit minimiert.
Die Häufigkeit von Einschlüssen, ob an der Oberfläche, unter der Oberfläche oder im Inneren der Gussquerschnitte, wurde durch Verbesserungen progressiv reduziert – beispielsweise in der Stahlerzeugung, Entoxidation und Abschirmungspraktiken sowie Anlagendesign. Diese Verbesserungen bilden einen integralen Teil der kontinuierlichen Bemühungen zur weiteren Qualitätssteigerung stranggegossener Stahlprodukte.
Die bedeutendsten jüngsten Entwicklungen zur Verbesserung der Produktqualität umfassen:
- Konzept reiner Stähle (Clean Steels)
- Anwendung von elektromagnetischem Rühren
- Luft-Nebel-Kühlung (Air-Mist Cooling) zur weiteren Reduzierung der Oberflächenrisshäufigkeit.
Ein primäres Ziel ist die Produktion von Gussstahlprodukten mit einer Oberfläche, die keine Konditionierung vor der Weiterverarbeitung erfordert.
Die Anforderungen der Stahlverwender haben sich diversifiziert, und höhere Funktionalität wird in Bezug auf Gewichtsreduktion, bessere Verarbeitbarkeit und höhere Festigkeit etc. gesucht. Strengere Kontrolle von Oberflächenfehlern und Beseitigung interner Fehler werden zunehmend gefordert. All dies, zusammen mit dem Streben nach höherer Ausbeute und Produktivität, hat das für die Stahlerzeugungs- und Stranggießprozesse erforderliche Qualitätsniveau sehr anspruchsvoll gemacht. Andererseits ist es wahr, dass solche zunehmend strengeren Anwenderanforderungen dazu beigetragen haben, die technische Leistungsfähigkeit der Stahlerzeugungs- und Stranggießpraktiken zu steigern.
Die Minimierung von Einschlüssen in der Kokille ist eines der wichtigsten Qualitätsprobleme des Stranggießens. Einschlüsse verschlechtern die mechanischen Eigenschaften von Stahl unter Zug, Biegung, Locherweiterung, Pressformen und anderen Bearbeitungsarten und verursachen Oberflächenfehler. Daher ist es von großer Bedeutung, die Verunreinigung des Stahls zu minimieren und Einschlüsse im Stranggießprozess zu entfernen.
Typische Oberflächenfehler, die in Stahlerzeugungsprozessen entstehen, sind solche durch Einschlüsse von Aluminiumoxid und Gießpulver. Sie werden in der Stahlschale während der Initialerstarrung eingeschlossen, und wenn der Stahl im Walzwerk gewalzt wird, werden sie gestreckt und bilden streifenförmige Fehler an der Oberfläche, normalerweise als Spills, Schorf (Scabs) oder Schlieren (Slivers) bekannt. Solche Einschlüsse nahe der Oberfläche des Gussprodukts können durch Scharfen (Scarfing) entfernt werden, aber da Scharfen Kosten verursacht und die Ausbeute verringert, ist es vorzuziehen, ihre Einschließung während der Initialerstarrung in der Kokille der Stranggießanlage zu minimieren. Das Kokillen-Elektromagnetische Rühren lässt den Stahl unmittelbar innerhalb der Erstarrungsschalen mit einer vorgeschriebenen Geschwindigkeit oder schneller fließen, um Einschlüsse daran zu hindern, in den Schalen eingeschlossen zu werden.
Hinsichtlich Gießpulver wird zur Verhinderung seiner Einschleppung die Viskosität des Pulvers üblicherweise erhöht. Auch die Regelgenauigkeit des Flüssigstahlpegels in der Kokille wird verbessert, die Kokillenoszillation modifiziert und der Zufluss von Flüssigstahl in die Kokille stabiler gestaltet. Als Ergebnis werden Oberflächenfehler durch Einschlüsse, die vom Gießpulver stammen, deutlich verringert.
Zusätzlich werden Maßnahmen ergriffen, um die Menge an Einschlüssen, die in die Kokille gelangen, zu minimieren, indem Einschlüsse soweit möglich im Pfannenbad vom Stahl getrennt werden. Eine solche Maßnahme ist die Vergrößerung der Pfannenkapazität. Eine Pfanne dient als Zwischenhalter zur Sicherstellung stabilen Stahlflusses von der Gießpfanne zur Stranggießkokille und verteilt bei Mehrstranggießanlagen den Stahl auf die Stränge. Durch Erhöhung der Pfannengröße ist es möglich, Einschlüsse leichter an die Flüssigstahloberfläche aufsteigen zu lassen und die Aufschwebung von Schlacke im Stahl an der Gießposition aus der Pfanne zu unterdrücken.
Herstellungsprozess
- Produktrückverfolgbarkeit steigern: Qualität und Sicherheit stärken
- Audio-KI-Stethoskop: Echtzeit-Überwachung von Maschinenzustand und Qualität
- Zuverlässigkeit maximieren: Wartung & Premium-Teile für mechanische Stanz- & Schermaschinen
- Maschinenwerkstatt-Produktivität steigern mit hochwertigen Stempeln und Matrizen
- Spindellager: Präzision & Qualitätssicherung für Hochleistungsspindeln
- Metall- & Holzschnitt optimieren mit Hochleistungs-Bandsägemaschinen
- Produktivität maximieren durch Kombination von Fräsen & Drehen mit Revolverwerkzeugen
- Effizienzsteigerung mit Rundschleifmaschinen
- Druckgussmaschinen: Funktionsweise, Typen und Vorteile
- Investition in qualifizierte Zerspaner & Premium-Ausrüstung: Unser Erfolgsgeheimnis