



Hochleistungs-Automatisierung, Messung und Steuerung für Hochofenanlagen
Hochofen-Prozessautomatisierung, Messung und Steuerungssystem
Der effiziente Betrieb des modernen Hochofens erfordert einen hohen Automatisierungsgrad in Verbindung mit einem Messsystem und einem Überwachungs- und Steuerungssystem. Das Hochofen-Prozesssteuerungssystem in Kombination mit dem Hochofen-Optimierungssystem schafft ein hohes Niveau intelligenter Hochofen-Automatisierung. Die optimale Interaktion zwischen ausgefeilten Modellen und dem Experten-System bietet umfassende Unterstützung für die Anlagenbediener und minimiert das Risiko menschlicher Fehler.
Die Probleme im Zusammenhang mit der Hochofen-Prozessautomatisierung, Messung und Steuerung reichen von klassischer Regelungstheorie linearer und nichtlinearer, ein- und mehrvariabler Systeme in der Prozesssteuerung bis hin zu Fragen der Betriebs- und Produktionssteuerung. Hierfür sind komplexe Betriebssysteme erforderlich, die spezielle Programmmodule („Tasks“) automatisch starten und stoppen, ohne den Bediener, um die sogenannte „Echtzeitbedingung“ zu erfüllen: Der Computer muss innerhalb einer klar definierten maximalen Zeit (Deadline) vollständig auf ein Ereignis im Prozess reagiert haben. Die Fristen reichen von einigen Minuten bis zu einigen Sekunden.
Bedeutung und Entwicklung der Steuerungsstrategie
Die Hochofen-Prozessautomatisierung, Messung und Steuerung ist einer der Hauptbeiträge zum erfolgreichen Hochofenbetrieb und gehört zu den Schlüsselfaktoren seiner wirtschaftlichen Effektivität. Die Hochofen-Prozesskomplexität in Kombination mit wachsender Nachfrage nach Effektivität und reduzierter Umweltbelastung hat einen Wechsel in der Prozesssteuerungsstrategie notwendig gemacht. In der Vergangenheit wurden statische Berechnungen auf Black-Box-Basis verwendet, um einige fundamentale Sollwerte mit begrenztem Prozess-Feedback vorzugeben. Diese Steuerungsart kann nur akzeptable Ergebnisse liefern, wenn der Prozess nur geringe Abweichungen vom stationären Betriebspunkt aufweist. Aufgrund von Prozessinstabilität können kleine Störungen erhebliche Abweichungen vom Betriebspunkt verursachen, die eine Sollwertkorrektur erfordern, wofür normalerweise KI-Methoden (künstliche Intelligenz) eingesetzt werden.
Bei Variation der Beschickungszusammensetzung und verschiedener Betriebspraktiken muss die Prozessdynamik berücksichtigt werden, was eine Neuberechnung der Sollwerte und sofortiges Feedback in Echtzeit erfordert. Eine Vorbedingung für die dynamische Prozesssteuerung war die Entwicklung von Sensoren und Messtechniken, die Echtzeitinformationen über den Prozesszustand liefern. Die Auswertung dynamischer Modelle ermöglicht den Übergang von der Prozessüberwachung zur proaktiven Echtzeitsteuerung. Verschiedene Ansätze reflektieren spezifische Situationen und Steuerungsphilosophien. Gegenwärtig basiert das Hochofen-Prozesssteuerungssystem auf dynamischen Modellen und ermöglicht Online-Steuerung. Der grundlegende Ansatz betrachtet den Hochofen als System einschließlich Wasserkühlung, wo Material und Energie zugeführt werden, exotherme und endotherme chemische Reaktionen stattfinden und Energie in Form von Wärmeverlusten an wassergekühlten Flächen und als sinnliche Wärme im Abgas dissipiert wird.
Kostenoptimierter Betrieb, Prozessverbesserungen ohne Kompromisse bei der Rohstoffauswahl, höchste Produktqualität und Erreichung und Aufrechterhaltung der gewünschten Produktivität sind die Kernherausforderungen für fortschrittliche Hochofen-Prozessautomatisierung, Messung und Steuerung. Die optimierte Mengenberechnung mit präzisen chemischen Zielen und nachfolgende geschlossene Regelkreise bilden die Basis für die Produktion von hochwertigem Roheisen und Schlacke bei gleichzeitiger Reduzierung des Energieverbrauchs. Das Optimierungssystem bietet einfachen Zugriff auf alle Prozessparameter, Materialeigenschaften und Produktivitätsdaten, einschließlich Beschickungsinformationen, chemischer und physikalischer Rohstoffdaten und Prozessmessungen, damit die optimalen Bedingungen für die Produktion von Roheisen und Schlacke auf bestem Qualitätsniveau bestimmt werden können.
Das Hochofen-Prozessautomatisierungs-, Mess- und Steuerungssystem ist eine hochgenaue Prozesssteuerung mit prompter Online-grafischer Information. Es bietet einen stabilen, reproduzierbaren Hochofenbetrieb mit konstanter Roheisenqualität. Es gewährleistet schichtunabhängigen Anlagenbetrieb, bei dem manuelle Eingriffe auf ein Minimum reduziert werden. Das Ergebnis ist ein reibungsloser Hochofenbetrieb rund um die Uhr, erhöhte Anlagennutzungsdauer und reduzierte Produktionskosten. Abb. 1 zeigt einen Überblick über das Hochofen-Prozessautomatisierungs-, Mess- und Steuerungssystem.
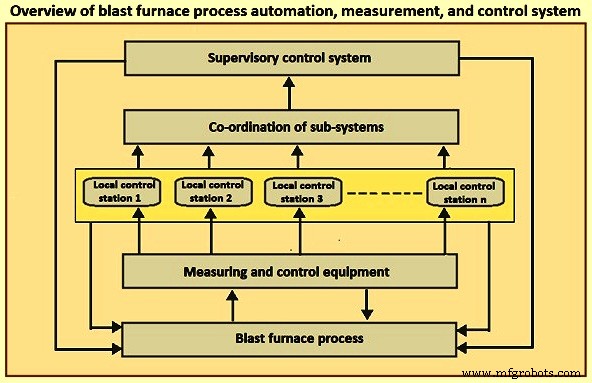
Abb. 1 Überblick über Hochofen-Prozessautomatisierung, Messung und Steuerungssystem
Vorteile des Systems
Die Vorteile des Hochofen-Prozessautomatisierungs-, Mess- und Steuerungssystems umfassen: (i) hohe Produktivität – Aufrechterhaltung des Hochofenbetriebs auf Spitzenleistung bei Minimierung des elektrischen Energie- und Brennstoffverbrauchs, (ii) hohe und gleichmäßige Produktqualität – Aufrechterhaltung der chemischen Eigenschaften von Roheisen und Schlacke auf den gewünschten Niveaus, (iii) reduzierter Brennstoffverbrauch bei konstanter Roheisentemperatur durch kleine Anpassungen der Brennstoffrate basierend auf den thermischen Bedingungen des Hochofens, (iv) stabiler, schichtunabhängiger und Best-Practice-Hochofenbetrieb während des gesamten Tages für effiziente Produktion, (v) einfache Integration einer umfassenden Palette metallurgischer Modelle und Pakete mit dem Automatisierungs-, Mess- und Steuerungssystem, (vi) schnelle und flexible Reaktion auf geänderte Anforderungen, (vii) Möglichkeiten für zukünftige Systemerweiterungen und (viii) sehr schnelle Amortisation der Investition.
Systemarchitektur und Komponenten
Die Hochofen-Prozessautomatisierung, Messung und Steuerung besteht normalerweise aus SPS (speicherprogrammierbare Steuerung) und HMI (Human Machine Interface) Systemen auf Level-1-Automatisierung, die die Steuerung für alle kritischen Prozesse darstellen. Diese Steuerungsmittel werden durch Level-2-Lösungen (Prozessmodelle, Experten-Systeme und Programmtools) ergänzt, die entweder den gesamten BF-Betrieb oder spezifische Teile des Roheisen-Prozesses (Heißwindöfen, Hochofenbeschickung etc.) abdecken. Ein Experten-System wird für die integrierten Level-2-Lösungen für den Hochofen verwendet. Dieses fortschrittliche Prozessunterstützungssystem umfasst Hochofensteuerung, Echtzeit-Datenanalyse und Prozessoptimierung sowie nachträgliche Hochofendatenanalyse. Es ermöglicht den Bedienern, die Roheisenproduktion zu optimieren, von einem wissensbasierten System unterstützt zu werden und Leistungskennzahlen sowie Produktionszahlen zu berichten.
In der Gesamtprozessautomatisierung, Messung und Steuerung werden Computer, programmierbare Steuerungen und Mikrocontroller eingesetzt, die in Form eines lokalen Steuerungsnetzwerks (Local Area Control Network) verbunden sind, um alle Kommunikation von der Unternehmensebene hinab in die Anlage und umgekehrt optimal durchzuführen. Intelligente Motorsteuerungssysteme, integriert in das Steuerungssystem, bieten verteilte Steuerung und zusätzliche Wartungsdaten für erhöhte Diagnose und Feldgeräteleistung.
Das Hochofen-Prozessautomatisierungs-, Mess- und Steuerungssystem verfügt über: (i) hochgeschwindige, offene und redundanzfähige Netzwerke, (ii) vollständige Feld-I/O (Eingang/Ausgang) Verkabelung und Designüberlegungen zur Reduzierung der Installationskosten, (iii) mindestens HART (Highway Addressable Remote Transducer Protocol) Instrumentierung mit HART-Schnittstellenfähigkeit im Steuerungssystem, (iv) ein Asset-Management-System, das alle Anlagen-Assets einschließlich des Steuerungssystems verwalten kann, (v) nahtlose Schnittstelle zu Level-2-Anwendungen für Prozessoptimierung (falls nicht bereits in Level 1 durchgeführt) und historischen Daten mit Level 2, das problemlos mit der Level-1-Steuerungsplattform wächst, (vi) Level 0/1 Daten werden in der Historiendatei gespeichert, für die Nutzung am HMI oder auf Level 2/3, (vii) Prozess- und Betriebsberichte und (viii) Bediener- und Wartungsdaten/Diagnosesysteme. Das HART-Kommunikationsprotokoll ist ein hybrides analog + digitales industrielles Automatisierungs-Offenprotokoll. Sein bemerkenswertester Vorteil ist die Kommunikation über Legacy 4–20 mA analoge Stromschleifen, wobei das gleiche Kabelpaar wie bei rein analogen Host-Systemen genutzt wird.
Ein typisches Hochofen-Automatisierungssystem verwendet Prozesscontroller, Bedienstationen, die über ein hochgeschwindiges „Modbus Plus“ Peer-to-Peer-Netzwerk integriert sind. Dies resultiert in hochgenauer Prozesssteuerung mit prompter Online-grafischer Information. Hauptsächlich Heißwindöfen- und Mengenoptimierung mit narrensicheren Verriegelungen für zuverlässige und sichere Hochofenbeschickung und Mengenverteilung resultieren in stabilem, reproduzierbarem Hochofenbetrieb mit konstanter Roheisenqualität.
Prozessüberwachung und -steuerung
Da der Hochofen ein sehr einfaches Reaktionsgefäß ist, ist es schwierig, die Bedingungen im Inneren direkt und feinfühlig zu steuern. Zudem ändern sich die Prozesse im Hochofen sehr langsam, sodass eine einmal gestörte stabile Operation nur sehr schwer wieder in den Normalzustand zurückzuführen ist. Es ist daher notwendig, für die Aufrechterhaltung des stabilen Betriebs kleinste Veränderungen im Ofeninneren zu überwachen und rechtzeitig geeignete Maßnahmen zu ergreifen. Zu diesem Zweck sammelt und berechnet ein Prozessrechner Daten von Sensoren an verschiedenen Positionen des Hochofens und überwacht so den Ofenzustand in Echtzeit. Er erkennt Veränderungen, die den stabilen Betrieb beeinträchtigen könnten, und gibt Handlungsanweisungen für die Ofenbediener aus.
Konkret umfassen die Überwachungs- und Steuerungsfunktionen eines Hochofen-Prozesssteuerungssystems: (i) Beschickungssteuerung von Erz und Koks durch Berechnung des Beschickungsverhältnisses und der sequenziellen Reihenfolge ihrer Beschickung, (ii) Beschickungsbetriebssteuerung durch Festlegung des Betriebsmodus des drehbaren Beschickungstrichters, sodass eine angemessene umlaufende Verteilung von Erz und Koks realisiert wird, (iii) Heißwindöfen-Steuerung durch Kontrolle der Verbrennung in den Heißwindöfen, damit Heißwind stabil zugeführt wird, (iv) Ofensteuerung durch Schätzung des Ofenzustands basierend auf Informationen verschiedener Sensoren, und (v) Steuerung des Abstichs von Roheisen und Flüssigschlacke mit Kontrolle von Menge und Qualität des abgestochenen Roheisens. Wie oben gesehen, hat das Hochofen-Prozessautomatisierungs-, Mess- und Steuerungssystem sehr wichtige Rollen im Hochofenbetrieb.
Messtechnik und Sensoren
Der heutige Hochofen verfügt über nahezu tausend installierte Sensoren. Diese enorme Sensorenzahl in konventioneller analoger Instrumentierung ist im weiten Roheisen-Bereich schwer zu installieren. Der Fortschritt in Mikroelektronik und Datenkommunikationssystemen wie dem Data Highway ermöglicht die Einführung verteilter digitaler Instrumentierung. Digitale Instrumentierung bietet gegenüber konventioneller analoger Instrumentierung mehrere Vorteile: (i) Aufbau störungsfreier Systeme, insbesondere gegen elektromagnetische Störungen, (ii) Nutzung fortschrittlicher Signalverarbeitung und erweiterter Steuerungsfunktionen, (iii) Verbesserung der Systemzuverlässigkeit durch Dual-Funktionen, (iv) über CRT (Bildschirm)-Anzeige mehr Informationen von einem kompakten Steuerpult als vom früheren riesigen analogen Instrumentenpult, (v) viel einfachere Änderung oder Verbesserung von Systemen oder Funktionen, (vi) einfacherer Datenaustausch mit Host-Computersystemen, (vii) Installationskosten sind aus Sicht der erweiterten Funktionen deutlich günstiger als bei konventioneller analoger Instrumentierung. Aus diesen Gründen wird digitale Instrumentierung normalerweise für das Hochofen-Prozessautomatisierungs-, Mess- und Steuerungssystem verwendet.
Effiziente Hochofensteuerung benötigt zuverlässige Messungen der Bedingungen im Ofeninneren. Die Temperaturen in der unteren Ofenhälfte können über 2.000 °C steigen, wo die meisten invasiven Messtechnologien unzuverlässig sind, daher werden die meisten In-Ofen-Messungen oberhalb oder in der Nähe der Mächtigkeitsoberfläche durchgeführt. Zuverlässiger Sondenbetrieb ist wichtig, um regelmäßig Datenverarbeitung, Ofenprozessmodelle und Ofenbetriebs-Überwachungssysteme zu unterstützen. Zuverlässige Sonden helfen dem Hochofenbediener bei der Ermittlung von: (i) Topgastemperaturprofil und Topgaschemie, (ii) Materialfalltrajektorien, Mächtigkeitsniveau und -profil, (iii) Mächtigkeitsschichtaufbau, Misch- und Abstiegsverhalten, (iv) Gas- und Temperaturprofile in der Mächtigkeitssäule, (v) Raceway- und Koksbettbedingungen, (vi) Roheisenqualität und Abstichvorgänge. Die wichtigsten Techniken für die direkte oder indirekte Quantifizierung der Mächtigkeitsverteilung umfassen: (i) Above-Burden-Sonde, (ii) In-Burden-Sonde, (iii) Mächtigkeitsliniendetektor, (iv) Profilmesser, (v) Vertikalsonde, (vi) Thermoelemente, (vii) Druckmessgeräte an der Ofenwand, (viii) sonstige Messungen. Abb. 2 zeigt ein typisches Layout einiger der im Hochofen verwendeten Sonden.
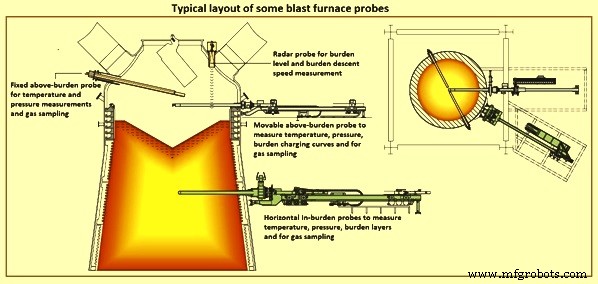
Abb. 2 Typisches Layout einiger Hochofensonden
Above-Burden-Sonde
Die Above-Burden-Sonde verfügt über mehrere Thermoelemente, die an der Vorrichtung angebracht sind, um die Gastemperaturen an verschiedenen radialen Positionen oberhalb der Mächtigkeitsoberfläche zu messen. Dies liefert Informationen über die Gasströmungsbedingungen im Ofen. Bereiche mit geringerer Permeabilität lassen weniger Gas strömen, was die Gastemperatur im Vergleich zu Bereichen mit höherer Permeabilität reduziert. Daher geben die Temperaturwerte Aufschluss über die Permeabilitätsbedingungen im Ofen.
Ein Problem der Above-Burden-Sonde ist, dass das aus der Mächtigkeitsoberfläche austretende Gas sich vor Erreichen der Sonde mischt. Daher können einige Temperaturen entweder unter- oder überschätzt werden. Die Sonde muss daher näher an der Mächtigkeitsoberfläche montiert werden, was schwierig zu realisieren ist, da sich die Mächtigkeitsoberfläche während des Prozesses und mit der Produktionsrate ändern kann. Zudem kann ein plötzlicher Anstieg der Mächtigkeitslinie durch Fluidisierung die Sonde beschädigen.
In-Burden-Sonde
In-Burden-Sonden werden normalerweise in beliebiger Höhe unterhalb der Mächtigkeitsoberfläche und oberhalb der kohäsiven Zone installiert. Daher müssen diese Sonden höhere Temperaturen und Abrieb überstehen als Above-Burden-Sonden. Deshalb sind sie normalerweise einziehbar und werden nur bei Probenahme eingefahren. Die In-Burden-Sonde misst die Gastemperatur und -zusammensetzung an verschiedenen radialen Punkten. Die Messungen sind im Allgemeinen genauer als die Signale der Above-Burden-Sonde, da Mischung nicht im gleichen Ausmaß auftritt. Streng genommen hängt das Ergebnis jedoch von der Schicht ab, in der sich der Probenahmepunkt zum Messzeitpunkt befindet.
Mächtigkeitsliniendetektor (Stock-line detector)
Mächtigkeitsliniendetektoren dienen der Ermittlung der Höhe der Mächtigkeitsoberfläche, bekannt als „Stock-line“, nach jedem Beschickungsvorgang in den Ofen. Der Hochofen ist so programmiert, dass eine Beschickung nur erfolgt, wenn die Mächtigkeitsoberfläche über ein bestimmtes vertikales Niveau hinaus abgesunken ist. Mächtigkeitsliniendetektoren können mechanische Geräte (Stock-Rods) sein, bei denen ein Gewicht am Ende einer Kette oder eines Drahtes abgesenkt wird, bis Widerstand in Form der Mächtigkeitsoberfläche erreicht ist. Heutige Öfen nutzen berührungslose Verfahren wie Radarsysteme, die den Zeitverlust beim Absenken des Gewichts eliminieren. Ein plötzlicher Abfall der Mächtigkeitslinie ist ein Anzeichen für einen „Slip“, was für den Ofenbediener besorgniserregend sein kann.
Profilmesser (Profile meter)
Profilmesser waren ursprünglich mechanische Geräte, wurden aber durch berührungslose Methoden ersetzt, z. B. bewegliche Radare (Moving Probe) entlang eines horizontalen Kanals, die die Mächtigkeitsoberflächenhöhe an verschiedenen radialen Punkten messen. Der Profilmesser kann auch die Mächtigkeitsabstiegsgeschwindigkeit schätzen. Heutige Profilmesser haben Radare an Drehgelenken befestigt, und 3D-Mächtigkeitsoberflächen können geschätzt werden, was ein weit besseres Verständnis ermöglicht als Messungen entlang einer einzelnen Richtung. Die berührungslose Füllstandmessung mit Radar im Hochofen bietet mehrere Vorteile: (i) zuverlässige Messung, unabhängig von Staub, Materialzusammensetzung und hohen Temperaturen, (ii) hohe Messsicherheit auch während der Befüllung, (iii) verschleiß- und wartungsfreier Betrieb.
Vertikalsonde (Vertical probe)
Vertikalsonden liefern Temperatur und Gaszusammensetzung entlang der Hochofenhöhe. Diese Sonden können aus Kabeln an verschiedenen radialen Positionen bestehen, die bis zur Mächtigkeitsoberfläche abgesenkt und durch bewegte Feststoffe mitgezogen werden, bis die Spitze beschädigt wird, da die Kabel im unteren Ofenteil hohen Temperaturen ausgesetzt sind. Die Sonden messen normalerweise Temperatur und Druck und können Gas für die Zusammensetzungsanalyse entnehmen. Sie können mit einer Kamera für Partikelgrößenverteilung ausgestattet sein. Die Längen der erodierten Sonden geben auch die Lage der kohäsiven Zone im Ofen an. Obwohl Vertikalsonden maximale Informationen über den Ofen liefern, werden sie selten eingesetzt, da sie teuer sind und komplexe Zuführeinrichtungen benötigen.
Thermoelemente (Thermocouples)
Hochofenwände sind mit Thermoelementen ausgekleidet, die ebenfalls entscheidende Informationen über den Ofenbetrieb liefern. Plötzliche Änderungen der Thermoelementwerte können z. B. das Abfallen von „Skull“ anzeigen, einer stagnierenden erstarrten Masse, die sich an den Ofenwänden bildet.
Die raue Umgebung durch hohe Temperaturen und Drücke im Ofen verkürzt die Lebensdauer der Thermoelemente erheblich durch Kontamination und Migration der Spitzenmaterialien. Die zum Schutz konventioneller Thermoelemente verwendeten Metallhülsen sind über 1.200 °C nicht einsetzbar. Alternative Hülsen brechen leicht oder werden durch Ausdehnung und Kontraktion des keramischen Mauerwerks während des Heizzyklus beschädigt. Zudem kann plötzlicher Druckabfall („Snorting“) einen Temperaturabfall von 20–30 °C für ca. 30 Sekunden verursachen, was das Thermoelementsignal für automatische Ofenumkehr-Steuerungssysteme ungeeignet macht. Korrekt installiert liefert ein Infrarot-Pyrometersystem genaue Temperaturmessungen für Ofenanwendungen und überwindet mehrere der mit Thermoelementen verbundenen Probleme.
Druckmessgeräte an der Ofenwand (Pressure gauges at the furnace wall)
Gasdruck wird an verschiedenen Punkten an den Wänden gemessen. Da das Gas durch die Koksschlitze horizontal strömt, beeinflusst es den Druck an den Wänden. Daher können die Druckinformationen zur Schätzung der Form der kohäsiven Zone verwendet werden.
Weitere Messungen
Einige weitere Messungen am Hochofen umfassen: (i) Druck, Temperatur und Zusammensetzung des Topgases, (ii) Durchflussrate und Temperaturanstieg des Kühlwassers, (iii) Blasbedingungen, (iv) Roheisen- und Schlackenvariablen, (v) Bauchsonde etc., (vi) Infrarotkameras zur Messung der Mächtigkeitsoberflächentemperatur, (vii) Skin-Flow-Thermoelemente (oder Mini-Sonden). Diese Messungen werden indirekt durch die Mächtigkeitsverteilung beeinflusst.
Zusätzliche Messsonden, die im Hochofen verwendet werden, sind: (i) Materialsondierer, (ii) Düsen-Sonde, (iii) Kernprobennehmer, (iv) Impaktsonde, (v) Torpedopfannen-Füllstandsradar-Sonde, (vi) Widerstandsmessung in der Ofenschale.
Kernfunktionalität für Hochofenoptimierung
Die Hochofenoptimierung ist ein innovatives Prozessoptimierungssystem, das die Hochofen-Prozessautomatisierung, Messung und Steuerung auf ein völlig neues Niveau hebt. Die typische Lösung basiert auf einem gut getesteten und bewährten Basissystem, das höchste Verfügbarkeit gewährleistet und Datenerfassung, -verarbeitung und -visualisierung effizient kombiniert. Das System demonstriert Zuverlässigkeit und Kosteneinsparungen.
Ein breites Spektrum an Rohdatenquellen (einschließlich Front-End-Signale, beschickte Materialmengen, Labordaten, Ereignisse, Modellergebnisse und Kostendaten) wird über die gesamte Anlagenlebensdauer gespeichert. Spezialisierte Werkzeuge ermöglichen die Verknüpfung von Prozeßinformationen mit Analysedaten und Mächtigkeitsmatrizen. Flexible Schnittstellen, Modularisierung und zuverlässige Softwarearchitektur bieten die Mittel, das System in einer sich ständig ändernden Umgebung von Rohstoffen, Betriebsphilosophie und Konnektivität zu Drittanbietersystemen einfach anzupassen und zu warten.
Zusätzlich zum robusten Basissystem unterstützen eine Reihe interagierender Prozessmodelle Bediener und Linienmanager bei ihren täglichen Entscheidungen. Die metallurgischen Prozessmodelle machen den Hochofenprozess transparent. Anlagen-spezifische Anforderungen werden normalerweise in diese metallurgischen Prozessmodelle integriert.
Der Zweck dynamischer Modelle ist die kontinuierliche Anzeige und Vorhersage des Prozessstatus. Sie ermöglichen auch die Steuerung verschiedener Prozessparameter mit der anwendbaren Prozessstrategie. Die Prozessstatusbestimmung basiert auf Informationen, die von Feldinstrumenten abgerufen werden. Beispiele für entwickelte Modelle sind: (i) Materialverteilung und Position bestimmter Materialzonen, (ii) Gasverteilung, (iii) Temperaturverteilung, (iv) thermischer Zustand des Ofens und seiner Teile, (v) chemische Zusammensetzung von Roheisen und Schlacke in der Abstiegszone, (vi) Herdflüssigstand, (vii) Geometrie der Materialzonen (kohäsive Zone, Abstiegszone, Dead Man, langfristiger thermischer Widerstand), (viii) Schachgeometrie (Gerüste). Entwickelte Modelle sind analytischer, empirischer und heuristischer Natur. Die Berechnung läuft zyklisch, und die Ausgaben dieser Modelle sind geometrischer, thermischer und materieller Zustand des Ofens und seiner Charakteristika.
Das Vorhersagemodell führt Echtzeit-Simulation basierend auf tatsächlichen Daten über die Ofeneingänge durch. Das Modell ist vom Zonentyp. Die modellierten Prozesse sind Gasströmung, Materialströmung, thermischer Prozess, chemischer Prozess, physikalischer Prozess und geometrischer Prozess. Der Ofenzustand wird für jedes Element mit Wärme- und Stoffbilanz bestimmt. Die Berechnung basiert auf Informationen aus Labor und Feldinstrumentierung, die den Abschluss der Bilanzen ermöglichen. Die grundlegenden chemischen Reaktionen werden im Modell verwendet.
End-to-End-Transparenz in Echtzeit durch aktuelle Datenvisualisierung und metallurgische Prozessmodelle führen zu besserer Zusammenarbeit, verbesserten Arbeitsabläufen und reduzierten Fehlern, während sie gleichzeitig die Entscheidungsfindung unterstützen. Selbst wichtige Prozessparameter wie Flammentemperatur und indirekter Reduktionsprozentsatz werden als Soft-Sensoren implementiert, was sie von konventionellen Messungen nicht mehr unterscheidet.
Die Informationstechnologie der Eisen- und Stahlindustrie wandelt sich, und mobiler Zugriff wird voraussichtlich den desktopbasierten Zugriff überholen. Das HMI muss responsiv und flexibel gestaltet sein, ob Desktop oder neue Multi-Touch-Oberfläche. Es muss einfach sein, damit Bediener effizienter und effektiver arbeiten können.
Durch den Einsatz verschiedener Messungen zusammen mit Erfahrung können Bediener einen ganzheitlichen Blick auf die Bedingungen im Hochofen erhalten und die Ursache für unzulängliche Ofenbedingungen identifizieren. Die Prozessautomatisierung, Messung und Steuerung verschiedener Hochofenbereiche wird im Folgenden kurz beschrieben.
Automatisierung von Mächtigkeitshaus und Ofenbeschickung
Die Automatisierung von Mächtigkeitshaus und Ofenbeschickung kann von Waggonsystemen bis zu vollautomatischen Förderband-/Siebe-/Dosiersystemen implementiert werden, die Erz, Koks und sonstige Materialien zu Skip- oder Bandbeschickungsöfen liefern. Dies beinhaltet die Möglichkeit, Chargenrezepte remote oder über das HMI mit einem vollautomatischen „Charge Master“-Programm zu erstellen. Das Programm verfolgt den Materialfluss vom Mächtigkeitshaus-Speicherbunker bis zur Lieferung an den Ofentop, komplett mit Trockengewichts-Fehlerkorrektur und Wiegefehlerkompensation, um korrekte Mächtigkeitszusammensetzung und -niveau aufrechtzuerhalten. Eine wesentliche Komponente für ein vollautomatisches System ist die Hinzufügung eines Staubsammelsystems zur Entfernung und Extraktion von Emissionen, die beim Materialhandling entstehen.
Das materialbasierte Beschickungssystem ermöglicht die dynamische Zuordnung verschiedener Materialien zu den Mächtigkeitshaus-Bunkern. Die Beschickungsmatrix bezieht sich nur auf verfügbare Materialien und nicht auf die Bunker. Die Folge ist ein flexiblerer Anlagenbetrieb ohne Notwendigkeit von Programmänderungen. Alternativ kann auch eine aufwendigere Version der konventionellen bunkerbasierten Beschickungsmatrix verwendet werden. Unabhängig vom Typ der Beschickungsmatrix ist eine intelligente Kompensation von Dosierabweichungen selbstverständlich. Die Mächtigkeitshaussteuerung berechnet alle Möglichkeiten der Materialüberlappung auf dem Beschickungsförderband im Falle eines bandbeschickten Ofens. Zusammen mit umfassenden Materialverfolgungsfunktionen vom Mächtigkeitshaus bis zum Ofentop wird ein reibungsloser und effizienter Betrieb erreicht.
Automatisierung der Ofentop-Beschickung
Die Automatisierung der Ofentop-Beschickung umfasst: (i) Steuerungssystemprogrammierung für Kleine-Glocke/Große-Glocke-Materiallieferung sowie Steuerung für glockenlose Systeme, (ii) Mächtigkeitslinien-Niveau-Überwachung und -Steuerung, (iii) Ofentop-Druckbeaufschlagung und Entlastungssysteme, (iv) Schmiersysteme, (v) mindestens HART-Instrumentierung mit HART-Schnittstellenfähigkeit im Steuerungssystem, (vi) sicheres Design für die Steuerung der Ofentop-Druckentlastungsventile einschließlich der zugehörigen Hydrauliksysteme.
Verschiedene Beschickungsausrüstungen bieten unterschiedliche Kontrollgrade über den Beschickungsprozess, der letztendlich die Mächtigkeitsverteilung bestimmt. Selbst mit wenigen Optionen kann der Beschickungsprozess sehr kompliziert und manchmal gegenintuitiv werden.
Intelligente Verteilungslösungen für alle Standardtypen von Materialverteilungssystemen werden normalerweise bei glockenloser Top-Beschickung bereitgestellt. Eine intelligente Version der gängigsten Ringverteilungslogik wird durch Optionen für Spiralbeschickung, volle Ringe und Gewichts- oder Zeitverteilung verbessert. Als Ergebnis sind flexible und marginale Verteilungsmodifikationen zwischen einzelnen Chargen möglich. Spot- und Sektorbeschickung bieten eine flexible und einfache Möglichkeit, auf den tatsächlichen Ofenstatus unter anspruchsvollen Hochofenbedingungen zu reagieren. Glatte Freiformverteilung ist eine Kombination aus Ring- und Spotverteilung, die Geschwindigkeitsvariationen am Verteilergerät anwendet. Dieser Modus kombiniert die stabile Ringmodus-Verteilung mit der Flexibilität der Freiformverteilung.
Geschlossene Mächtigkeitsverteilungsregelung ist ein einzigartiges Merkmal des Automatisierungssystems für Hochofen-Prozessstabilisierung und Brennstoffverbrauchsreduzierung. Basierend auf radialen Temperaturmessungen im Hochofenschacht berechnet das Modell Modifikationen des Verteilungsmusters, um ein Ziel-Temperaturprofil zu erreichen. Das System unterstützt entweder eine In-Burden-Sonde oder Above-Burden-Temperaturmessungen basierend auf konventionellen und akustischen Techniken.
Automatisierung von Ofeninnerem und Herd
Die Automatisierung von Ofeninnerem und Herd umfasst Steuerungen für Prozesstemperaturüberwachung, Trending und Alarmierung, Abgasanalyse, Above-Burden- und In-Burden-Sondensysteme. Als Teil des Überwachungssystems werden Prozess- und Produktionsberechnungen sowie Drittanbietermodelle verwendet, um Betriebsrichtlinien bereitzustellen. Zu diesen Daten gehören: (i) Herd- und Seitenwand-Isothermen, (ii) Mächtigkeitsverteilung, (iii) Kohlemahlung und PCI (Pulverized Coal Injection), (iv) Düsenaustrittsleckerkennung und Wärmeverlust, (v) Prozessberechnungen wie adiabatische Flammentemperatur, Permeabilität, Düsenauslassgeschwindigkeit, (vi) Daten zu/von Level-2-Systemen (Historiendateien und Prozessmodelle).
Optimierter Hochofenbetrieb benötigt präzise Beschickung der Rohmaterialien, einschließlich Sinter, Pellets, Erze, Koks, Flusse und Additive. Für die Modifikation der Beschickungssollwerte sind Koksrate, Schlackenbasizität, tatsächliche Rohstoffanalysen und deren Einfluss auf die Hochofenparameter zu berücksichtigen. Dieses Verfahren ist komplex und erfordert die Unterstützung eines Computermodells. Das Mengensteuerungsmodell berechnet die Beschickungsmatrix basierend auf der optimierten Mächtigkeitszusammensetzung, während das Mächtigkeitsverteilungsmodell die Gasausnutzung durch präzise Materialverteilung verbessert.
Mit dem Hochofen-Optimierungssystem haben Bediener vollständige Datentransparenz über den gesamten Prozess. Diese enorme Vielfalt an Prozess- und Metadaten (z. B. Schichten, Alarme, Materialien) wird durch die prägnanten, vom System generierten Berichte transparent, zugänglich und verständlich gemacht. Smart Tiles dienen als verglaste Türen, die automatisch Live-Informationen aus den Lieblingsanwendungen des Bedieners anzeigen, selbst wenn die Anwendung nicht läuft. Bei signifikanter Abweichung von normalen Prozessparametern werden verwandte Produktionsdaten auf dem Startbildschirm lebendig, sodass der Bediener wichtige Entscheidungen treffen und Korrekturmaßnahmen für die Situation ergreifen kann.
Der Zweck des Mengensteuerungsmodells ist die Festlegung einer präzisen Mächtigkeitszusammensetzung, die die zugewiesenen Zielwerte für Koks- und Brennstoffeinspritzraten, Schlackenbasizität, Roheisenqualität und Mächtigkeitszufuhrraten erfüllt. Das Endergebnis des Mengensteuerungsmodells ist eine Beschickungsmatrix, die mit einem Mausklick an das Basisautomatisierungssystem zur Ausführung übertragen werden kann. In Kombination mit dem Experten-System ist das Mengensteuerungsmodell der zentrale Teil der vollautomatischen Mächtigkeitszusammensetzungsoptimierung im Hochofenbetrieb.
Die Vorteile des Mengensteuerungsmodells umfassen: (i) konstante Produktqualität – Aufrechterhaltung der chemischen Zusammensetzungen von Roheisen und Schlacke auf den gewünschten Niveaus, (ii) schichtunabhängige Mächtigkeitsmodifikationen, da die Berechnung der neuen Mächtigkeitszusammensetzung automatisch mit den neuesten Rohstoffanalysen und standardisierten Berechnungsverfahren durchgeführt wird, (iii) keine manuelle Bedienerinteraktion nötig für Berechnung und Aktivierung einer neuen Beschickungsmatrix.
Glockenlose Beschickungstrichter sowie Glockentyp-Beschickungsgeräte mit beweglicher Panzerung ermöglichen eine präzise Verteilung von Erz- und Koksschichten in den Hochofen. Das Mächtigkeitsverteilungsmodell unterstützt Bediener und/oder Linienmanager bei der Modifikation der tatsächlichen Verteilung, um das Gasströmungsmuster und die Mächtigkeitspermeabilität gemäß den tatsächlichen Prozesserfordernissen zu verbessern. Das Modell simuliert den Mächtigkeitsabstieg durch den Hochofenschacht und berechnet die tatsächliche Form der Materialsichten im oberen Schachtteil. Es berechnet auch das radiale Volumen, chemische Eigenschaften und Partikelgrößenverteilung unter Berücksichtigung der Materialsegregation.
Das Online-Mächtigkeitsverteilungsmodell führt die Berechnung basierend auf tatsächlichen Beschickungsdaten und tatsächlichen Messungen der Mächtigkeitslinie durch und berechnet die aktuelle Mächtigkeitsverteilung im oberen Ofenschacht. Dies gibt dem Bediener die Möglichkeit, Unregelmäßigkeiten in der Mächtigkeitsverteilung rechtzeitig zu erkennen. Im Offline-Modus basiert die Modellberechnung auf einer Beschickungsmatrix und einer vordefinierten Mächtigkeitslinie. Das Offline-Mächtigkeitsverteilungsmodell ist ein wertvolles Werkzeug für das Design neuer Verteilungsmatrizen für optimierte Gasströmungsmuster und Mächtigkeitspermeabilität.
3D-Herdauskleidungsüberwachung
Die 3D-Herdauskleidungsüberwachung dient sicherer, dauerhafter, zuverlässiger Produktion am Hochofen. Die Kampagnendauer eines Hochofens wird hauptsächlich durch die Lebensdauer seines Herdes bestimmt. Daher ist klar, dass die Überwachung der Feuerfestdicke in den Herdwand- und Herdbodenbereichen wichtig für die Schätzung der Herdauskleidungslebensdauer ist.
Das Herdverschleißmodell umfasst mathematische Algorithmen, die das inverse Wärmeübertragungsproblem in 3 räumlichen Dimensionen basierend auf statistischen Auswertungen der Thermoelementmessungen und den Wärmeleitfähigkeiten der Feuerfestmaterialien lösen. Das Modell berechnet das Erosionsprofil und die Bildung der erstarrten Skull-Schicht. Die berechnete Verschleißgeschwindigkeit zusammen mit der verbleibenden Wanddicke ermöglicht Hochofenbedienern und Linienmanagern die Vorhersage der Lebensdauer der Herdfeuerfestauskleidung.
Das 3D-Herdauskleidungsüberwachungsmodell beinhaltet Benutzeroberflächen und Berichte zur Visualisierung der Modellergebnisse über die gesamte Lebensdauer des Hochofens. Für jede Berechnung zeigen die HMI-Bildschirme 3D-Graphen der tatsächlichen und maximalen Verschleißlinien. Das bedeutet, der Kontur kann effizient mit der ursprünglichen Auskleidung verglichen werden, ein einzelner isothermer Bereich mit konfigurierbarer Temperatur (z. B. 1.150 °C) kann angezeigt werden, und horizontale und vertikale Winkelbereiche können ausgewählt werden.
Thermischer Index-Berechnungsmodell
Der Energieverbrauch und die Produktivität des Hochofens werden durch den thermischen Index widergespiegelt, der anschließend zur Vorhersage der Entwicklung der Roheisentemperatur und des Siliciumgehalts verwendet werden kann. Das Modellergebnis wird als Eingabe für das Hochofen-Experten-System zur Steuerung des thermischen Zustands des Hochofenprozesses verwendet.
Schachtberechnungsmodell
Das Modell führt eine Massenbilanzberechnung basierend auf tatsächlichen Beschickungsdaten durch, wobei die Materialien einer Beschickung, bestehend aus einer Koks- und einer Mächtigkeitsschicht, verwendet werden. Diese einzelnen Chargen werden vom Ofentop bis zum Düsenbereich verfolgt. Die Ergebnisse werden grafisch dargestellt und ermöglichen dem Bediener, Änderungen der Mächtigkeitszusammensetzung und -verteilung zu verfolgen. Das Modell berechnet auch den Zeitpunkt, zu dem Mächtigkeitsänderungen auf Roheisen und Schlacke wirksam werden.
Massen- und Energiebilanz-Plausibilitätsmodell
Dieses Modell generiert automatisch Berichte basierend auf tatsächlichen Beschickungs-, Prozess- und Produktionsdaten über einen vordefinierten Zeitraum, unter Berücksichtigung der Materialverweilzeit im Hochofen. Die Massen- und Energiebilanzberechnung wird verwendet, um den Aufbau von Alkalien- und Zinkkreisläufen zu detektieren oder systematische Messungenauigkeiten zu identifizieren. Der nachfolgende Bilanz-Plausibilitätsalgorithmus zeigt die wahrscheinlichsten Quellen von Messfehlern an.
Automatisierung des Gießhauses (Cast House)
Stabile und reproduzierbare Abstichvorgänge sind sowohl für die Roheisenqualität als auch für die Etablierung eines reibungslosen, effizienten Hochofenprozesses notwendig. Weiterhin ist eine saubere und sichere Arbeitsumgebung im Gießhaus mit gutem Layout, Zugänglichkeit und Ergonomie erreichbar. Die Gießhausmaschinen müssen zusammenarbeiten, um diese Umgebung zu bieten. Die Gießhausautomatisierung sorgt für konsistenten, sicheren Betrieb des Gießhauses. Sie umfasst: (i) Steuerung von Stopfmaschine und Abstichbohrgerät, (ii) Rinnen- und Lauftemperaturüberwachung, (iii) Kipp-Rinne-Betrieb und Überwachung des Roheisen-Füllstands in der Pfanne, (iv) Prozessparameter der Schlackengranulation, (v) Überwachung der Gießhaus-Absauganlagen, (vi) Steuerungsschemata einschließlich funkgesteuerter Bauchbox-Designs bis hin zu vollautomatischer Stopfmaschinen- und automatisierter Bohrlogik.
Das Abstichmanagement-Modell berechnet die tatsächlichen Roheisen- und Schlackenproduktionsraten sowie die Abflussraten durch offene Abstichlöcher. Dies ermöglicht die kontinuierliche Berechnung der tatsächlichen Menge und des Niveaus von Roheisen und Schlacke im Herd. Das Modellergebnis wird als Eingabe für das Hochofen-Experten-System verwendet, das eine Empfehlung zur Öffnung eines Abstichlochs ausspricht.
Automatisierung des Ofenkühlsystems
Von Schalenplatten-Sprühkühlung bis zu geschlossenem Stabkühlsystem werden die verschiedenen Optionen für Ofenkühlung und Temperaturüberwachung und -steuerung durch ein gut instrumentiertes und integriertes Steuerungssystem verwaltet. Wärmeflussüberwachung und Wasseraufbereitungssysteme sind integraler Bestandteil ordnungsgemäßer Ofenkühlungsoperationen und Langlebigkeit.
Leckagedetektionssystem für kritische Kühlkreisläufe
Ein Leckagedetektionssystem ist aus Sicherheitsgründen essenziell. Es besteht Risiko, wenn Leckagen nicht schnell detektiert werden. Ausdehnende Risse oder kleine Wasserlecks in Kühlsystemrohren können die Roheisenqualität beeinträchtigen, zur Produktionsstilllegung führen, den Ofen beschädigen oder im schlimmsten Fall zu Lebensverlust führen.
Ein System, das Leckagen effektiv detektiert, ist daher nicht nur einer der wichtigsten Teile der Hochofen-Prozessautomatisierung und -steuerung, sondern vor allem ein integraler Bestandteil der Sicherheit am Hochofen. Aus diesem Grund ist die Leckagedetektion so konzipiert, dass sie die Anforderungen der Sicherheitsnorm für instrumentierte Systeme im Prozessindustriesektor erfüllt.
Automatisierung von Öfen und Heißwindlieferung
Die Ofenautomatisierung dient der automatischen Ventilsteuerung der Öfen zur Lieferung von ununterbrochenem und konstantem Heißwind an den Hochofen. Ofenumschaltsysteme sind für 2-, 3- und 4-Ofenbetrieb ausgelegt. Die Ofenautomatisierung umfasst Steuerung der Prozessgase und Brennstrategien, einschließlich Level-1-Steuerungsoptimierung und Brennermanagement-Fähigkeiten. Zusätzlich werden vorgewärmte Luft- und Gaszufuhren verwendet, um die Menge an Anreicherungsgas im Ofenheizzyklus zu reduzieren. Kaltwindüberwachung und -steuerung, Heißwindtemperatursteuerung, Brennstoffeinspritzsteuerung sind im Heißwindliefersystem enthalten.
Heutige Hochöfen werden typischerweise sehr nahe an der maximalen Heißwindtemperatur betrieben, die die Öfen aufrechterhalten können. Wenn die Kuppeltemperatur nicht schnell genug ansteigt, werden ausgeklügelte Steuerungen bereitgestellt, um das Hochofengas mit einem Brennstoff höherer Heizwert anzureichern, um eine schnellere Heizrate zu erreichen. Der Einsatz der optimierten Verbrennungssteuerung besteht aus einer Reihe von Merkmalen wie: (i) Steuerung der Luftüberschuss, (ii) Berücksichtigung von Abgas-Sauerstoff oder chemischer Brennstoffanalyse oder beides, (iii) Einfluss der Kuppeltemperatur auf das Gas-Anreicherungsverhältnis, (iv) Sequenzierung für entweder drei oder vier Öfen.
Optimierung der Heißwindöfen ist erforderlich für hohe Effizienz, Flexibilität und Energieeinsparung. Der Heißwind-Prozess bietet beträchtliche Energieeinsparpotenziale. Die Herausforderung für Anlagenbediener und Linienmanager ist die Optimierung des Energieeintrags in die Heißwindöfen bei Einhaltung der vorgegebenen Ziele für Heißwinddurchsatz und Heißwindzeit. Das Ofenmodell gewährleistet Ofenoptimierung und Energieeinsparungen durch Erhöhung der Ofeneffizienz.
Das Heißwindöfen-Steuerungsmodell kombiniert kurzfristige direkte Steuerung und längere Selbstjustieralgorithmen. Schnelle Steuerung korrigiert die Brennrate zur Aufrechterhaltung der richtigen Ofenbetriebsparameter. Die schnellen Regelungen reduzieren CO₂-Emissionen und maximieren die Ofeneffizienz. KI-Algorithmen werden verwendet, um die Effizienzleistung der Heißwindöfen zu optimieren. Diese selbstlernenden Algorithmen ermöglichen es Bedienern, Messfehler zu identifizieren und zu korrigieren.
Das Heißwindöfen-Steuerungsmodell unterstützt alle Betriebsmodi in Kombination mit verschiedenen Anreicherungsgastypen. Alle Ofentypen (wie Cowper oder Kalugin) sowie Vorwärms- und Wärmerückgewinnungssysteme werden normalerweise im Modell abgedeckt.
Automatisierung der Gaseinreinigungsanlage
Hochofengas wird mit verschiedenen Methoden gereinigt, einschließlich Zyklon oder Staubabscheider zur Entfernung großer Partikel und entweder Ringspalt-Wassersprühung oder Elektrofilter. Halb gereinigtes Gas wurde auch zur Antrieb eines TRT-Systems (Top Gas Recovery Turbine) zur Energierückgewinnung verwendet. In jedem Fall liefern Gaseinreinigungssysteme Ofentopdruckkontrolle sowie gereinigtes Gas zur Wiederverwendung für verschiedene Prozesse einschließlich Ofenheizung und für den Einsatz im Kesselhaus des Kraftwerks.
Geschlossenes Hochofen-Experten-System
Das geschlossene Hochofen-Experten-System wird normalerweise nach dem Prinzip „so wenige Aktionen wie möglich, so viele wie notwendig“ entworfen. Ziel ist die Optimierung des Hochofenbetriebs und die Reduzierung von Bedienerinteraktionen auf ein Minimum. Das Experten-System, normalerweise als regelbasiertes Entscheidungssystem konzipiert, wirkt Prozessschwankungen entgegen, die durch Änderungen in Mächtigkeitsmaterialzusammensetzung und -qualität, menschliche Faktoren und Prozessbedingungen verursacht werden. Je früher das System auf eine abnormale oder sich ändernde Prozesssituation reagiert, desto reibungsloser ist der gesamte Hochofenbetrieb. Die präzise Zeitsteuerung von Aktivitäten und das Vorwegnehmen von Störungen sind beide von größter Wichtigkeit, um kritische Prozessbedingungen zu vermeiden und eine hohe Produktionsrate bei niedrigen Kosten aufrechtzuerhalten. Das geschlossene Hochofen-Experten-System gewährleistet erhebliche Verbesserungen der Produktqualität und reduzierten Brennstoffverbrauch mit den verfügbaren Mächtigkeitsmaterialien.
Das Experten-System empfiehlt betriebliche Änderungen in einem zweistufigen Prozess. Der erste Schritt ist eine Analyse der aktuellen Situation, genannt Prozessdiagnose. Das Experten-System untersucht das Auftreten von Phänomenen im Hochofen mithilfe einer Vielzahl technischer Berechnungen basierend auf einer großen Menge an Prozessmessungen und Analysedaten, die kontinuierlich gesammelt werden. Im zweiten Schritt werden bei Bedarf Korrekturmaßnahmen vorgeschlagen. Ein umfangreicher Regelsatz, geschmiedet von erfahrenen Hochofen-Prozess-Experten und Bedienern auf Basis von Ursache-Wirkungs-Beziehungen, resultiert in Empfehlungen für Best-Practice- und schichtunabhängigen Betrieb. Korrekturmaßnahmen zur Erreichung und Aufrechterhaltung des reibungslosen Hochofenbetriebs werden den Bedienern gemeldet. Die Aktionen können entweder im geschlossenen Regelkreis oder nach Bedienerbestätigung ausgeführt werden.
Es gibt eine Reihe wichtiger Korrekturmaßnahmen, die zu einem kontinuierlichen, schichtunabhängigen Hochofenbetrieb führen. Die Führung des Experten-Systems, insbesondere während Anfahr- und Abschaltphasen, führt zu Energieeinsparungen und minimierten Produktionsverlusten. Dieser einheitliche Betrieb trägt zur Verlängerung der Hochofenlebensdauer bei. Die wichtigsten Korrekturmaßnahmen werden im Folgenden beschrieben.
Brennstoffrate und Einspritzsteuerung
Das Experten-System überwacht den thermischen Zustand des Hochofenherdes und schlägt eine Änderung der Brennstoffrate vor, sobald signifikante Abweichungen von optimalen Bedingungen erkannt werden. Gemäß den in der Wissensbasis definierten Regeln wird entweder eine Änderung des eingespritzten Brennstoffs oder der Koksrate vorgeschlagen und kann vollautomatisch ausgeführt werden.
Schlackenbasizitätssteuerung
Auf Basis aktueller Schlackenanalysen und Roheisentemperaturdaten empfiehlt das Experten-System Änderungen in der Mächtigkeitszusammensetzung, sobald eine Abweichung von der Ziel-Schlackenbasizität detektiert wird. In Zusammenarbeit mit dem Mengensteuerungsmodell wird automatisch eine neue Beschickungsmatrix berechnet, die an das Prozesssteuerungssystem zur Ausführung übertragen werden kann.
Steuerung der Sauerstoffanreicherung und Dampfzugabe
Die Sauerstoffanreicherungssteuerung berechnet eine optimierte Sauerstoffzugaberate, um die Ziel-Roheisenproduktion zu erreichen. Kritische Situationen durch rasch steigende Produktionsraten können vermieden werden. Das Experten-System nutzt Dampfzugabe, um die Mächtigkeitspermeabilität auf dem Zielniveau zu halten. Durch die schnellen Regelzyklen ist es möglich, die Dampfzugabe präzise an den vom Prozess benötigten Bedarf anzupassen. Dadurch wird der Dampfeingang wann immer möglich direkt reduziert, was unmittelbar zu Energieeinsparungen führt.
Herstellungsprozess
- Fluke 772/773 Stromzangenmessgeräte: Moderner Ansatz zur Automatisierungsschleifen-Fehlersuche
- ISA veröffentlicht aktualisierte 3. Auflage von Control Systems Safety Evaluation & Reliability
- Fortschrittliche Automatisierung, Steuerung und Modellierung in der Basissauerstoff-Stahlherstellung
- Optimierung von Elektrolichtbogenofen-Betrieben: Automatisierung & Modellierung
- Fortschrittliche Automatisierungs- und Steuerungssysteme für Sinteranlagen
- Fortschrittliche Automatisierungs- und Steuerungssysteme für Koksöfen
- Optimierung von Hochofengas: Erzeugung, Nutzung und Effizienz
- Optimierung der Hochofenproduktivität: Schlüsselparameter und Strategien
- Optimierung des Hochofenbetriebs mit hochaluminhaltiger Schlacke
- Optimierung von Hochofen-Kühlsystemen für höhere Effizienz und längere Standzeiten