



Effizientes Gasrückgewinnungs- und Reinigungssystem für Basissauerstofföfen
Basissauerstoffofen-Gasrückgewinnung und -reinigung
Bei der Stahlerzeugung im Basissauerstoffofen (LD-Konverter, BOF) wird Sauerstoff in die Zuschlagsmischung geblasen. Durch die chemischen Reaktionen im Konverter strömt eine große Menge heißer, kohlenmonoxydreicher Gas durch die Konvertermündung. Das Gas ist sehr heiß (≥ 950 °C) und staubbeladen. Es wird als LD-Gas, BOF-Gas oder Konvertergas bezeichnet. Konvertergas wird hinsichtlich Heizwert und Wobbe-Index als Leangas eingestuft, gehört aber bezüglich Verbrennungseigenschaften (insbesondere Verbrennungstemperatur) zu den Reichgasen.
In den Anfangsjahren des Konverterverfahrens zeigten braune Rauchfahnen den Betrieb an. Heute wird der Konverterbetrieb nur noch an der Fackel erkannt – dank Gasrückgewinnung und -reinigung.
Die Gaszusammensetzung variiert mit Verfahren, Rückgewinnungsmethode und speziell dem Sauerstoffvolumen. Sie ändert sich vom Beginn bis zum Ende des Blasens und ist eine Funktion der Blaszeit. Hauptbestandteile: CO, CO₂, O₂ und N₂. Typische Volumenzusammensetzung: CO 55–60 %, CO₂ 12–18 %, O₂ 0,1–0,3 %, Rest N₂.
Die ersten Konverter gingen 1952 (VOEST, Linz) und 1953 (ÖAMG, Donawitz) in Betrieb. In den frühen Jahren wurde das Ofengas vollständig an der Konvertermündung durch offene Haube verbrannt und im Schornstein entweder indirekt mit Wasser oder durch Verdunstungskühlung abgekühlt. Pro Tonne Rohstahl entstanden ca. 300 kg Dampf und 250 m³ Rauchgas.
Umweltaspekte und Entwicklung der Entstaubung
Umweltaspekte waren bei der industriellen Einführung in den 1950ern eine ernste Herausforderung. Die Feinheit der Konverterstäube zwang die Verfahrenslieferanten zur Entwicklung neuer Entstaubungssysteme. 1 g Konverterstaub hat eine sichtbare Oberfläche von 300–500 m². Um optische „braune Rauchfahnen“ zu vermeiden, muss der Staub auf < 100 mg/m³ reduziert werden. Dazu wurden sowohl Nass- als auch Trockenentsaubung eingesetzt. Die Herausforderung wurde zur Chance, da Umweltauflagen zunahmen – und half, das System der Konvertergasrückgewinnung mit unterdrückter Verbrennung zu entwickeln. Heute fordern Ökonomie und Ökologie, die Energie im Konvertergas und der eisenhaltige Staub effizient zurückzugewinnen und zu recyceln.
Systeme zur Behandlung des Konverterofengases
Generell können zwei Systeme zur Behandlung des Ofengases und zur Energierückgewinnung eingesetzt werden: (i) Teil-/Vollverbrennung, (ii) unterdrückte Verbrennung.
Bei der Vollverbrennung (offenes System, heute nicht mehr im Primäreinsatz) wird das Prozessgas im Rauchgasrohr verbrannt. Eine Öffnung zwischen Konverter und Primärbelüftung lässt Umgebungsluft eintreten und ermöglicht Teil- oder Vollverbrennung. Das Prozessgas enthält ca. 15–20 kg Staub/t Flüssigstahl (tFS) und ca. 7 kg CO/tFS. Energie wird durch sinnvolle Wärme in einem Abhitzekessel zurückgewonnen. Bei Verbrennung im Rauchgasrohr muss das Rauchgas Emissionsgrenzwerte einhalten. Offene Systeme haben großen Gasdurchsatz (ca. 1.000–2.000 Nm³/tFS) durch Lufteintritt.
Mit wachsenden Konvertergrößen werden Abgasbehandlungsanlagen größer. Große Konverter nutzen Nichtverbrennungssysteme aus Gründen wie kompakterer Gesamtanlage, einfacherer Wartung und stabiler Entstaubungseffizienz. In den frühen 1960ern wurden Verfahren entwickelt, das hochkalorische Ofengas zurückzugewinnen als gasförmigen Brennstoff im Werk. Dies gelang durch unterdrückte Verbrennung.
Systeme mit unterdrückter Verbrennung bieten die beste Chance für Wärme- und Brennstoffrückgewinnung. Ein Rock wird während des Sauerstoffblasens über die Konvertermündung gesenkt, um Lufteintritt zu reduzieren und CO-Verbrennung im Rauchgasrohr zu hemmen. Das resultierende CO-reiche Gas wird gesammelt, gereinigt und als Brenngas im Stahlwerk gespeichert. Ein Abhitzekessel kann vor Reinigung und Speicherung die sinnvolle Wärme als Hochdruckdampf zurückgewinnen. Dies gewinnt 10–30 % (0,1–0,3 GJ/tFS) der Gesamtenergie. Weitere 50–70 % werden als chemische Energie (CO) aus dem BOF-Gas zurückgewonnen. Gesamte Energierückgewinnung bei unterdrückter Verbrennung mit Gasrückgewinnung und Abhitzekessel: 70–90 %. Energieeinsparungen: 0,35–1,08 GJ/tFS bei leckfreiem System. Bei 0,92 GJ/t Stahl werden CO₂-Emissionen um 46 kg/t Stahl reduziert. Energierückgewinnung senkt CO₂-Erzeugung durch fossile Brennstoffe und Strom um ca. 0,05 t CO₂/t Stahl. Konvertergas wird zu Beginn und Ende des Blasens wegen niedrigem Heizwert und CO-Gehalt nicht gesammelt, sondern abgefackelt – CO₂ wird unvermeidlich emittiert. Vorteil gegenüber offener Verbrennung: geringerer Gasdurchsatz (keine Verbrennung, keine Zusatzluft), kleinere Kühl- und Reinigungsanlagen, höhere Produktivität (höhere O₂-Blasgeschwindigkeit, geringerer Lüfterenergiebedarf). Ein Experte-System zur Optimierung der Gaserfassung spart ca. 30 MJ/t Rohstahl.
Prozessausrüstung und OG-System
Die über der Konvertermündung installierte Ausrüstung kühlt, reinigt und gewinnt das Gas mit unterdrückter Verbrennung. Dabei werden 70–100 m³ Konvertergas/t Rohstahl mit Heizwert 1.600–2.000 kcal/Nm³ zurückgewonnen. Zusätzlich entstehen 80 kg/t Rohstahl Dampf bei Verdunstungskühlung. Das zurückgewonnene Gas wird mit anderen Nebenproduktgasen (Kokereigas, Hochofengas) gemischt und im Werk als Brennstoff genutzt. Dampf wird hauptsächlich von der Vakuum-Entgasungsanlage der Sekundärmetallurgie verwendet.
Da die Stahlveredelung in kurzer Zeit (ca. 35 min/Charge) erfolgt, ist die Staubkonzentration sehr hoch. Bei Nichtverbrennungskonvertern mit Gasrückgewinnung beträgt die Staubkonzentration am Eintritt der ersten Entstaubungsstufe 70–80 g/Nm³. Nichtverbrennungskonverter managen ohne CO-Verbrennung den Lufteintritt am Hals und halten die Konzentration unter der Explosionsgrenze, um CO als Brennstoff zurückzugewinnen. Abgasbehandlung besteht aus Kühl- und Reinigungssystem.
Wenn BOF-Gas als Brennstoff zurückgewonnen wird, muss es bestimmte Anforderungen erfüllen. Heute nutzen die meisten BOF-Betriebe unterdrückte Verbrennung. Dadurch beträgt das Gasvolumen ca. 50–100 Nm³/tFS, was die Dimensionen der Primärentstaubung erheblich verkleinert. Der reduzierte Abgasvolumenstrom führt zu höherer Rohgas-Massenkonzentration, weshalb die Staubabscheideeffizienz für gleiche Reiniggasstaubfracht erhöht werden muss. Aus Staubrückgewinnungssicht ermöglicht unterdrückte Verbrennung Entstaubungssysteme für kleinere Volumenströme mit höheren Abscheideraten. Primärentstaubung erfolgt meist durch Venturi-Wäscher (ca. 60 % der BOF-Betriebe) oder trockene/feuchte Elektrofilter (ESP). Vor Venturi oder ESP werden Grobpartikel durch Ablenker etc. abgeschieden. Schema der Gasrückgewinnung in Abb. 1.
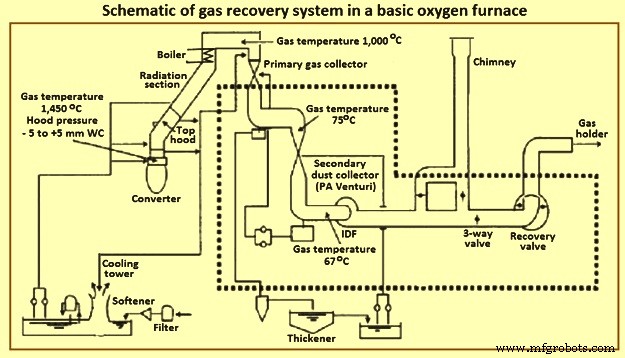
Unterdrückte Verbrennungssysteme lassen sich in zwei Haupttypen unterteilen: (i) OG-Typ, (ii) IC-Typ (IRSID-CAFL). Der OG-Typ hat keinen Spalt zwischen Hals und Haubenrock und regelt den Druck am geschlossenen Hals. Der IC-Typ hat einen Spalt von mehreren hundert Millimetern zwischen Hals und Haubenrock (etwas größer im Durchmesser), regelt den Druck an der Halsöffnung. Nichtverbrennungssysteme halten die Gastemperatur niedrig und schließen Verbrennungsluft aus. Daher sind Kühl- und Entstaubungsgeräte kleiner als bei Verbrennungssystemen. Da das System Gas mit überwiegend CO führt, ist auf Abdichtung bei Flussmittel- und Kühlmittellöchern, Lanzenloch, Leckkontrolle an Geräteperipherien und Spülung im Gasrückhaltebereich zu achten.
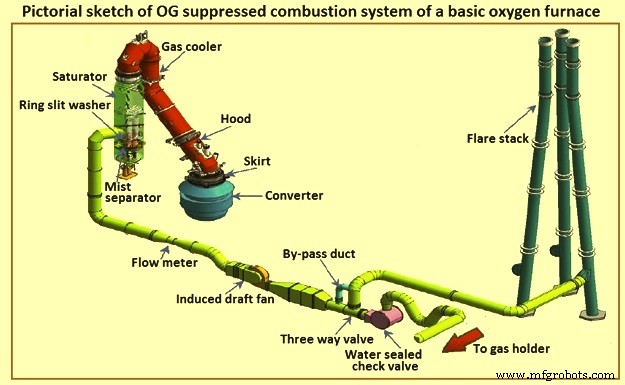
Der OG-Typ wird wegen seiner Betriebsstabilität häufig eingesetzt. Das OG-Kühlsystem ermöglicht nicht nur die Rückgewinnung der sinnvollen Wärme als Dampf, sondern auch die Erhöhung der IDF-Effizienz (Induziertdrahtventilator) durch Absenkung der Abgastemperatur. Das OG-System ist normalerweise auf hohe Rückgewinnung von latenter und sinnvoller Wärme des Ofengases ausgelegt. Abb. 2 zeigt eine schematische Skizze.
Der Prozessablauf
Während des Konverterblasens mischt sich Umgebungsluft mit dem Gas an der Mündung. Die eingetretene Luftmenge wird durch Haubendruck und beweglichen Rock gesteuert. Die Anfangsphase ist die O₂-reiche Phase (Lambda = 1). Hier wird das Primärgas vollständig verbrannt, keine Gasrückgewinnung. Es folgt die CO-reiche Phase (Lambda < 1) mit teilweiser Oxidation und brennbarem Abgas (CO, CO₂, N₂). Dann folgt die Hauptentkohlerungsphase (Mitte der Blaszeit) mit minimalem Lambda (ca. 0,1) – hier wird maximales Gas zurückgewonnen. Am Blasende wird Lambda wieder auf 1 gesetzt, das Gas vollständig verbrannt ohne Rückgewinnung.
Die unterdrückte Verbrennung bietet eine kompaktere Systemstruktur als Vollverbrennung und ist flexibler an Standortanforderungen anpassbar. Der Haubengasdruck wird zur Verhinderung von Gasausstoßen und zur Lambda-Steuerung geregelt. Die Systemsteuerung ist wichtig wegen der explosiven Abgase (meist CO). Das System muss sicher, energieeffizient und sowohl latente als auch sinnvolle Wärme rückgewinnend betrieben werden.
Das CO-reiche Gas wird im Konverterhals indirekt entweder mit Kühlwasser oder Verdunstungskühlung (ECS) von 1.600–1.700 °C auf ca. 900 °C abgekühlt. BOF-Betriebe mit ECS gewinnen einen Teil der sinnvollen Wärme als Niederdruckdampf. Die Abkühlung auf 900 °C ist notwendig, um Wassergasbildung (CO + H₂) bei Nassreinigung zu vermeiden – Wassergas ist hoch explosiv.
Das System muss hohe Staubabscheideleistung haben. Das zurückgewonnene Gas wird entweder nass oder trocken gereinigt. > 90 % der weltweiten Entstaubungssysteme arbeiten nass. Sie erfüllen < 50 mg/Nm³ Staub. Im Nasssystem wird das Gas in Venturi-Wäschern gereinigt, gefolgt von Tropfenabscheidern. Das gereinigte Gas wird in einem Gashalter für stetige Versorgung zwischengespeichert, nach ESP-Nachreinigung ins Verteilnetz eingespeist oder über IDF-Ventilator und Fackel abgeführt. Der bei Nassreinigung entstehende Schlamm wird über Tauchrohr, Rinnen und Schalenrechenklassierer zum Eindicker geführt. Chemikalien werden zur Koagulation und besseren Trennung zugesetzt. Eindickerüberlauf wird nach Kühlung rückgeführt, Schlamm weiter in Vakuum- oder Pressfilter für Sinteranlage aufbereitet.
Trockene Entstaubung mit ESP erreicht < 15 mg/Nm³ Staub. Bei Trockenreinigung wird Grobstaub nach Abkühlung im Abhitzekessel im Verdampfungskammer abgeschieden, gefolgt von ESP für Feinstaub. Vergleich Nass vs. Trocken in Tabelle 1. Trockensysteme haben gute Zukunft wegen geringerem Energieverbrauch, höherer Effektivität, besserer Gasqualität und ökonomischer Staubrückführung.
| Tabelle 1: Vergleich Nass- und Trockenentsaubung | ||||
|---|---|---|---|---|
| Nr. | Kriterium | Einheit | Nasssystem | Trockensystem |
| 1 | Reingasstaubgehalt | mg/Nm³ | 50 | 10 |
| 2 | BVT-Konformität | Nein | Ja | |
| 3 | Energieverbrauch | % | 100 | 50 |
| 4 | Staubabscheidung | Nass/Schlamm | Trocken | |
| 5 | Wasseraufbereitung | Ja | Nein | |
| 6 | Investitionskosten | % | 75 | 100 |
| 7 | Ofengasreinigung nach Gashalter | Ja | Nein | |
| 8 | Staubrückführung | Ja | Nein | |
| 9 | Trocknungskosten für Staubrückführung | Ja | Nein | |
Herstellungsprozess
- Java Ein- und Ausgabe meistern: Drucken, Lesen und Formatieren Ihrer Daten
- Fortschrittliche Automatisierung, Steuerung und Modellierung in der Basissauerstoff-Stahlherstellung
- Hochleistungs-Automatisierung, Messung und Steuerung für Hochofenanlagen
- Optimierung der Feuerfestauskleidung für maximale Verfügbarkeit im Basissauerstoffkonverter
- Induktionsofen-Stahlherstellung: Effiziente elektrische Schmelztechnologie
- Optimierung von Hochofengas: Erzeugung, Nutzung und Effizienz
- Optimierung von Hochofen-Kühlsystemen für höhere Effizienz und längere Standzeiten
- Chemie der Stahlerzeugung im Basissauerstoffkonverter (LD-Verfahren)
- Top-Druck-Rückgewinnungsturbine für Hochofengas – Energieeffizienz optimieren
- Schritt-für-Schritt-Anleitung: Druckluft- und Gassystem winterfest machen