



Optimierte Stahlschrott-Sortierung & Aufbereitung für nachhaltiges Recycling
Stahlschrott und Schrottsortier- und Aufbereitungsprozesse
Das Recycling von Stahlschrott erhält heutzutage erhöhten Auftrieb durch den Fokus einer aufkommenden Umweltinitiative, da der erhöhte Schrottverbrauch den Bedarf an zusätzlicher Rohstoffgewinnung verringert und damit die Umweltbelastung reduziert. Das Recycling von Stahlschrott ist auch Teil einer weisen Bewirtschaftung der Eisenressourcen. Die Rückgewinnung von 1 Tonne Stahl aus Schrott spart Eisenerz, Kohle und Kalkstein. Laut World Steel Association verwendet der integrierte Stahlerzeugungsweg auf Basis von Hochofen (BF) und Basissauerstoffofen (BOF) 1.400 kg Eisenerz, 800 kg Kohle, 300 kg Kalkstein und 120 kg recycelten Stahl zur Produktion von 1.000 kg Rohstahl, während der Elektrolichtbogenofen-Weg (EAF) durchschnittlich 880 kg recycelten Stahl in Kombination mit variierenden Mengen anderer Quellen (DRI, Roheisen, Granulierteisen), 16 kg Kohle und 64 kg Kalkstein verwendet, um 1.000 kg Rohstahl zu produzieren. Im Durchschnitt spart die Rückgewinnung von 1 Tonne Stahl aus Schrott schätzungsweise 1.030 kg Eisenerz, 580 kg Kohle und 50 kg Kalkstein. Stahlschrottrecycling spart auch Energieverbrauch. Bei der Stahlproduktion werden 99,9 % des geschmolzenen Schrotts in der Produktion von neuem Stahl verbraucht, während vernachlässigbare umweltunerwünschte Abfälle entstehen.
Stahlschrott wird in drei Hauptkategorien eingeteilt: (i) Heimatschrott, (ii) Neuschrott und (iii) Altschrott, abhängig davon, wann er in seinem Lebenszyklus zu Schrott wird.
Heimatschrott ist der intern erzeugte Schrott während der Herstellung neuer Stahlprodukte in den Stahlwerken. Er wird auch als Umlaufschrott bezeichnet und ist das Material in Form von Verschnitt oder Ausschuss, das innerhalb eines Stahlwerks während des Prozesses der Eisen- und Stahlproduktion entsteht. Diese Form von Schrott verlässt selten den Produktionsbereich des Stahlwerks. Stattdessen wird er vor Ort in den Stahlerzeugungsofen zurückgeführt und erneut geschmolzen. Dieser Schrott hat bekannte physikalische Eigenschaften und chemische Zusammensetzung. Technologische Fortschritte haben die Erzeugung von Heimatschrott erheblich reduziert.
Neuschrott (auch Prompt- oder Industrieschrott genannt) wird in Fertigungsbetrieben erzeugt, die an der Herstellung von Stahlprodukten beteiligt sind. Schrott fällt an, wenn Stahl geschnitten, gezogen, extrudiert oder bearbeitet wird. Der Gießprozess produziert auch Schrott als überschüssiges Metall. Neuschrott umfasst solche Artikel wie Späne, Stanzabfälle und Stanzreste, die bei der Herstellung von Teilen aus Eisen und Stahl anfallen. Er wird meist schnell über Schrotthändler und -händler oder direkt zurück zum Stahlwerk transportiert, um ihn erneut zu schmelzen und Lagerplatz- und Inventarkosten zu vermeiden. Das Angebot an Neuschrott ist eine Funktion der industriellen Aktivität. Bei hoher Aktivität wird mehr Neuschrott erzeugt. Die chemische Zusammensetzung und die physikalischen Eigenschaften von Neuschrott sind gut bekannt. Dieser Schrott ist typischerweise sauber, d. h. er ist nicht mit anderen Materialien vermischt. Grundsätzlich benötigt Neuschrott keine größere Vorbehandlung vor dem Schmelzen, obwohl ein Zuschneiden auf Größe notwendig sein kann.
Altschrott wird auch als Post-Consumer-Schrott oder veralteter Schrott bezeichnet. Er ist Stahl, der verworfen wurde, als industrielle und verbrauchernahe Stahlprodukte (wie Automobile, Haushaltsgeräte, Maschinen, Gebäude, Brücken, Schiffe, Dosen, Eisenbahnwaggons usw.) ihre Nutzlebensdauer erreicht haben. Altschrott wird nach einem Verbraucherzyklus gesammelt, entweder getrennt oder gemischt, und ist oft in einem gewissen Grad kontaminiert, was stark von seiner Herkunft und den Sammelsystemen abhängt. Da die Lebensdauer vieler Produkte mehr als zehn Jahre und manchmal sogar mehr als 50 Jahre betragen kann (z. B. Bauprodukte), gibt es eine Anreicherung von Eisen- und Stahlprodukten im Gebrauch seit Beginn der großindustriellen Stahlproduktion. Da Altschrott oft Material ist, das seit Jahren oder Jahrzehnten in Gebrauch war, sind chemische Zusammensetzung und physikalische Eigenschaften normalerweise nicht gut bekannt. Er ist auch oft mit anderem Müll vermischt. Aus diesen Gründen ist Altschrott die schwierigste und kostspieligste Form von Stahl zur Wiederverwendung. Die Einbindung in recycelte Produkte kann Reinigung, Sortierung, Entfernung von Beschichtungen und andere Aufbereitung vor der Verwendung erfordern.
Die große Anzahl an Quellen und Formen von Stahlschrott erfordert den Einsatz zahlreicher Schrottsortier- und Aufbereitungsprozesse, um Verunreinigungen zu entfernen und/oder andere wertvolle Materialien (z. B. Nichteisenmetalle) vor dem Eintritt in den Stahlerzeugungsprozess zurückzugewinnen.
Prozesse zur Sortierung und Aufbereitung von Stahlschrott
Heimatschrott benötigt kaum Aufbereitung, außer dass größere Schrottstücke eventuell gelanzt oder autogen geschnitten werden müssen, um die Größe für die Beschickung in den Stahlerzeugungsofen geeignet zu machen. Dasselbe gilt für einen erheblichen Teil des Neuschrotts. Allerdings kann ein Teil des Neuschrotts eine Verarbeitung erfordern.
Große Gegenstände wie Schiffe, Automobile, Haushaltsgeräte, Eisenbahnwaggons und Baustahl müssen zerkleinert werden, um sie in den Stahlerzeugungsofen laden zu können. Dies kann mit Scheren, handgeführten Schneidbrennern, Brechern oder Schreddern erfolgen. Manuelle Sortierung beinhaltet offensichtlich das Entfernen von Komponenten aus dem Schrott von Hand. Sie ist am besten geeignet, wenn diverse Anbauteile vom Schrott entfernt werden sollen (z. B. Kühler aus verschrotteten Automobilen, Kunststoff-Endtanks aus Kühlern usw.). Die Trennung von Metallen und Nichtmetallen wird oft auch manuell durchgeführt.
Eine breite Palette von Geräten und Verfahren steht zur Verfügung, um die Größe von großem Schrottmaterial in Stücke zu reduzieren, die klein genug sind, um Konsolidierung, Transport und anschließende Beschickung in den Stahlerzeugungsofen zu ermöglichen. Die dafür verwendeten Geräte und Verfahren werden im Folgenden beschrieben.
Mechanische Verfahren
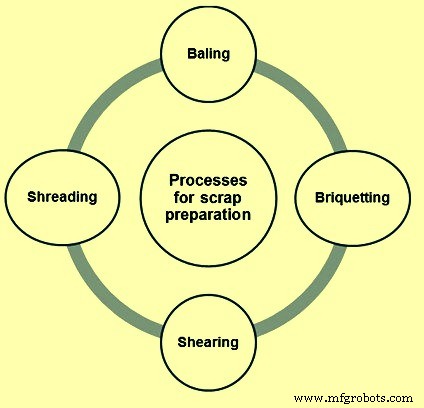
Die mechanischen Verfahren, die normalerweise zur Aufbereitung von Stahlschrott eingesetzt werden, umfassen: (i) Pressen (Baling), (ii) Brikettieren, (iii) Scheren und (iv) Schreddern (Abb. 1). Chemische Verfahren werden in bestimmten Fällen ebenfalls eingesetzt.
- Pressen (Baling) – Beim Pressverfahren wird das Schrottmaterial in einer leistungsstarken mechanischen oder hydraulischen Presse verdichtet, um dichte, quaderförmige Blöcke, sogenannte Ballen, zu erzeugen. In der Pressmaschine wird loser Schrott mit hoher Oberfläche und niedriger Dichte (z. B. Drehspäne) verdichtet. Eine Pressmaschine ist ein schweres Verarbeitungsgerät, das bis zu drei Hydraulikzylinder verwendet, um den Schrott zu verdichten, der eine höhere Dichte für die Beschickung in den Stahlerzeugungsofen erfordert. Mit 600 PS kann die größte Pressmaschine drei abgeflachte Autos ohne Motoren in weniger als zwei Minuten zu einem Ballen von 2,5 Tonnen Gewicht und 1 m × 0,5 m × 2 m Größe verarbeiten. Die Vorteile des Pressverfahrens sind: (i) mehr Gewicht kann auf einen LKW geladen werden, was Transportkosten senkt, (ii) mehr Material kann in einem gegebenen Raum gelagert werden, (iii) Handhabung und Lagerung des Schrotts werden einfacher, schneller und systematischer, was wiederum die Handhabungs- und Lagerkosten senkt, und (iv) eine dichtere Ofenbeschickung wird erzielt.
- Brikettieren – In einer Brikettiermaschine wird kleiner Schrott in Taschen verdichtet, während er zwischen zwei gegenläufig rotierenden Trommeln hindurchgeht. Die Verdichtung kann je nach Material durch Wärme unterstützt werden.
- Scheren – Beim Scherverfahren wird das Schrottmaterial durch ein leistungsstarkes Messer einer Schermaschine auf Länge zerkleinert. Die hydraulische Guillotineschere schneidet schwere Stahlstücke einschließlich I-Träger, Schiffsplatten, Rohre und Seiten von Eisenbahnwaggons. Scheren variieren in der Größe von 300 Tonnen bis über 2000 Tonnen Schneidkraft. Die billigste Schermaschine ist eine Alligatorschere, die schwere Schmelzschrotte von 200 mm Dicke schneiden kann. Größere Scheren sind noch leistungsstärker.
- Schreddern – Es wird für Stahlschrott verwendet, der andere Materialien enthalten kann (Glas, Kunststoff, Gummi, Nichteisenmetalle usw.) wie Automobile und Haushaltsgeräte. Gehärtete Stahlhämmer oder -messer, angetrieben von Elektromotoren enormer Leistung, zerkleinern das Objekt in kleine Stücke, die dann hauptsächlich durch Magnete sortiert werden, die den Stahlschrott entfernen und alle anderen Materialien zurücklassen. Schredder haben üblicherweise hohe Investitions- und Betriebskosten und sind nur gerechtfertigt, wenn regelmäßig große Mengen Stahlschrott zur Beschickung der Schreddermaschine verfügbar sind. Schreddermaschinen sind auch als Fragmentierer bekannt. Sie können sperrigen Schrott mit massiven Hämmermühlen in faustgroße Stücke zerkleinern. Ein mittelgroßer Schredder verwendet 36 Hämmer von ca. 120 kg Gewicht, um den Schrott zu zerkleinern. Obwohl das vorherrschende Rohmaterial für den Schredder Autokarosserien sind, können auch "Weißwaren" (Haushaltsgeräte wie Herde, Waschmaschinen, Trockner und Kühlschränke) und andere große Gegenstände geschreddert werden. Je nach Größe kann ein Schredder 1.500 bis über 20.000 Tonnen Schrott pro Monat verarbeiten. Der Schredderprozess erzeugt drei Materialarten: (i) Eisenmetalle (Eisen und Stahl), (ii) leichte Schredderrückstände und (iii) schwere Schredderrückstände. Die beiden Rückstandsfraktionen, entweder einzeln oder gemeinsam, werden oft als Schredderrückstand (SR) bezeichnet. "Schredderfluff" ist der Begriff für die niedrigdichten oder leichten Materialien, die während des Schredderprozesses für die Zyklon-Luftabscheidung gesammelt werden. Jede Tonne gewonnenen Stahls produziert ca. 300 kg SR, bestehend aus Kunststoffen, Gummi, Glas, Schaum und Textilien, kontaminiert durch Öl und andere Flüssigkeiten. Die Eisenmetalle werden vom Schredderbetreiber durch magnetische Abscheidung zurückgewonnen. Die schwere SR-Fraktion enthält hauptsächlich Aluminium, Edelstahl, Kupfer, Zink und Blei. Die Nichteisen- und Eisenmetalle werden aus der schweren SR-Fraktion zurückgewonnen. Schwermedientrennung und Wirbelstromabscheidung sind die primär verwendeten Technologien zur Rückgewinnung der metallischen Materialien aus der schweren SR-Fraktion.
Magnetische Abscheidung
Magnetische Abscheidung wird verwendet, wenn große Mengen an Eisenschrott von anderen Materialien getrennt werden sollen. Permanentmagnete und Elektromagnete werden in diesem Verfahren eingesetzt. Letztere können ein- und ausgeschaltet werden, um Gegenstände aufzunehmen und abzulegen. Das magnetische Abscheidungsverfahren kann entweder band- oder trommelartig sein. Beim Trommelverfahren befindet sich ein Permanentmagnet in einer rotierenden Schale. Das Material läuft auf einem Band unter der Trommel hindurch. Ein Bandabscheider ist ähnlich, außer dass der Magnet zwischen Umlenkrollen angeordnet ist, um die ein kontinuierliches Band läuft. Das magnetische Abscheidungsverfahren hat einige Einschränkungen. Es kann Eisen und Stahl nicht von Nickel und magnetischen Edelstählen trennen. Auch Verbundteile, die Eisen enthalten, werden aufgefangen, was die Stahlschmelze verunreinigen kann. Hand-Sortierung wird oft in Verbindung mit magnetischer Abscheidung verwendet, um diese Vorfälle zu vermeiden.
Wirbelstromabscheidung
Das Wirbelstromabscheidungsverfahren wird verwendet, um Nichteisenmetalle von Abfall und SR zu trennen. Das Verfahren folgt im Allgemeinen dem primären magnetischen Abscheidungsprozess und nutzt die elektrische Leitfähigkeit nicht-magnetischer Metalle. Dies wird erreicht, indem ein magnetischer Strom durch den Zufuhrstrom geleitet und abstoßende Kräfte genutzt werden, die zwischen dem Magnetfeld und den Wirbelströmen in den Metallen wechselwirken. Der geneigte Rampenabscheider stellt die einfachste Anwendung des Verfahrens dar. Er verwendet eine Reihe von Magneten auf einer geneigten Platte, die mit einer nicht-magnetischen Gleitfläche wie Edelstahl bedeckt ist. Wenn ein Gemisch aus Materialien die Rampe hinabgeführt wird, rutschen nicht-metallische Gegenstände gerade hinab, während Metalle durch die Wechselwirkung des Magnetfelds mit dem induzierten Wirbelstrom seitlich abgelenkt werden. Die beiden Ströme werden dann getrennt gesammelt. Variationen des Wirbelstromabscheidungsverfahrens umfassen die rotierende Scheibentrennung, bei der Magnete um eine rotierende Achse angeordnet sind. Es gibt auch ein weiteres Verfahren, das ein Förderband mit einem Kopfrad verwendet, das mit Magneten ausgestattet ist. Beide Verfahren beruhen auf den unterschiedlichen Bahnen von Materialien, die entweder von Magnetfeldern beeinflusst oder nicht beeinflusst werden, um die Trennung zu erreichen.
Schwermedientrennung
Die Rückgewinnung von recycelbaren Materialien wird oft durch Schwermedientrennung (HMS) zur Rückgewinnung von Nichteisenmetallen aus Schredderrückständen erreicht. Dieses Verfahren nutzt ein Medium, das normalerweise aus fein gemahlenem Magnetit oder Ferrosilizium und Wasser besteht. Durch Variation der relativen Anteile der Feststoffe kann das spezifische Gewicht des Mediums eingestellt werden. Das spezifische Gewicht des Mediums liegt typischerweise halbwegs zwischen den Dichten der zu trennenden Materialien. Einmal getrennt, dürfen die Produkte/Materialien abtropfen, und das Medium wird zurückgewonnen und dem Prozess zurückgeführt. Noch am Produkt/Material haftendes Medium wird durch Wassersprühen entfernt. Die resultierende Lösung wird durch Magnetabscheider geleitet, um das Medium zurückzugewinnen. Das Abwasser wird dann als Sprühwasser wiederverwendet. Das HMS-Verfahren wird im Allgemeinen in einem offenen Bad durchgeführt, um eine Trennkraft zu erreichen, die der Schwerkraft entspricht. Bei kleineren Partikeln wirken die Kräfte der Mediumviskosität der Trennkraft entgegen. In diesen Fällen werden Zyklonabscheider verwendet, die eine Trennung bei einem Vielfachen der Schwerkraft bewirken.
Trennung nach physikalischen und chemischen Eigenschaften
Die Trennung nach physikalischen und chemischen Eigenschaften nutzt Farbe, Dichte, Magnetismus, Funken, chemische und spektroskopische Tests. Schrottmaterialien werden typischerweise von erfahrenen Bedienern (Sortierern) mit einer begrenzten Anzahl physikalischer und chemischer Tests identifiziert. Diese Tests basieren auf Objekterkennung durch Farbe, scheinbare Dichte, Reaktion mit chemischen Reagenzien, chemischer Analyse, magnetischen Eigenschaften, Art des Funkenmusters beim Schleifen an einer Schleifscheibe und spektrografischer Analyse.
Physikalische Eigenschaften wie Farbe, Dichte und relative Härte können verwendet werden, um bestimmte Materialklassen schnell zu trennen. Zum Beispiel können Kupfer und Messing an der Farbe identifiziert werden, während Blei sowohl an seiner Dichte als auch an seiner relativen Weichheit erkannt werden kann. Die Unterscheidung zwischen Legierungen ähnlicher Sorten und Zusammensetzungen kann schwierig sein. In solchen Fällen werden oft magnetische Prüfung, Funkenprüfverfahren und chemische und spektroskopische Analysen verwendet. Magnetische Prüfung kann auch verwendet werden, da Eisen, Nickel und Kobalt ferromagnetisch sind, wie auch niedriglegierte Edelstähle. Daher kann magnetische Prüfung zwar nicht zur Differenzierung zwischen Legierungen verwendet werden, aber sie kann Legierungen in ihre Serien klassifizieren.
Funkenprüfung beinhaltet das Schleifen einer Legierung an einer Schleifscheibe. Die Farbe und Länge des Funkens kann zur Identifizierung der Legierung verwendet werden. Es gibt ein Spektrometer, das die vom Funken emittierten Spektren analysiert und mit Standards vergleicht, um die Legierung zu identifizieren, aber dieses Gerät ist nicht wirklich tragbar und wird daher nicht weit verbreitet eingesetzt. Erfahrene Funkenprüfer können das Material jedoch durch Beobachtung der Farbe und Länge der Funken unterscheiden.
Verschiedene optische und Röntgenspektrometer werden zur Identifizierung der Legierungszusammensetzung verwendet. Thermoelektrische Prüfung nutzt den Seebeck-Effekt zur Materialidentifikation. Diese thermoelektrischen Geräte enthalten zwei Sonden aus demselben Metall, eine beheizt und eine bei Umgebungstemperatur. Wenn sie den Schrott berühren, wird eine Potentialdifferenz erzeugt, die charakteristisch für das getestete Metall ist. Chemische Fleckentests werden ebenfalls verwendet, wobei Reagenzien wie Säuren auf das Metall getropft werden und die Reaktion beobachtet wird. Quantitative chemische Analyse wird normalerweise durchgeführt, um die genaue Zusammensetzung der Legierung zu bestätigen.
Entbeschichtungsverfahren
Diese Verfahren werden auch als Schrottreinigungsverfahren bezeichnet und sind wirksam zur Entfernung von Störelementen aus dem Schrott. Viele in Stahlschmelzen gelöste Störelemente, z. B. Kupfer, Zinn, Antimon und Blei, werden in Gegenwart von Eisen während des Stahlerzeugungsprozesses nicht oxidiert, wegen ihrer geringen Affinität zu Sauerstoff. Das bedeutet, dass diese Elemente nicht durch ein gängiges pyrometallurgisches Verfahren aus einer Stahlschrottschmelze entfernt werden können, wie es bei Silicium, Mangan und Aluminium der Fall ist, die oxidiert und in der Schlacke gelöst werden. Um Störelemente zu entfernen, muss der Schrott im festen Zustand bei niedrigeren Temperaturen vorbehandelt werden. Die Vorbehandlung von Schrott im festen Zustand hat oft den Vorteil, dass die Störelemente in reinem Zustand vorliegen, entweder vermischt mit dem eisenhaltigen Teil des Schrotts oder an den Schrottoberflächen vorhanden, was ihre Entfernung erleichtern sollte.
Mehrere Stahlprodukte werden mit Beschichtungen aus anderen Metallen verwendet. Beispiele sind verzinkte Bleche, Weißblech usw. Es ist essenziell, dass der aus solchen beschichteten Produkten erzeugte Stahlschrott vor der Verarbeitung in den Stahlerzeugungsöfen von dem Beschichtungsmaterial befreit wird. Derzeit gibt es eine Reihe von Verfahren in der Industrie zur Entbeschichtung von Stahlschrott.
Entzinkungsverfahren für Stahlschrott
Die Hauptquelle für Zink ist verzinkter Stahlblechschrott. Der in der Beschickung enthaltene zinkbeschichtete Schrott führt zur Abgabe von Zinkoxid im Rauchstaub. Aufgrund seines hohen Dampfdrucks (71 kg/cm² bei 1600 °C) verdampft der größte Teil des Zinks während des Stahlerzeugungsprozesses. Eine Zinkbilanz für einen EAF zeigt, dass 97,9 % des Zinkeingangs mit den Rauchgasen entweichen, nur 2 % im Stahl gelöst verbleiben und 0,1 % in der Schlacke. Obwohl die Entfernung von Zink in der Schrottschmelzstufe nicht problematisch ist, ist es nützlich, wenn die Entzinkung von zinkbeschichtetem Schrott in einer Schrottvorbehandlungsstufe erfolgt, um Probleme zu vermeiden, die mit dem Recycling großer Mengen verzinktem Schrott verbunden sind.
Die Entfernung von Zink mit thermischen Methoden wird im Allgemeinen durch eine der folgenden Methoden durchgeführt:
- Die verzinkten Teile werden auf eine hohe Temperatur (höher als 900 °C) erhitzt, bei der das Zink verdampft.
- Die verzinkten Teile werden auf eine Temperatur erhitzt, die ausreicht, um die Beschichtung zu verspröden, die dann durch Abrasion entfernt wird.
- Die verzinkten Teile werden erhitzt und die Beschichtung anschließend durch Kugelstrahlen entfernt.
Zinkentfernung kann auch mit chemischen Techniken durchgeführt werden, bei denen Ammoniaklauge oder Natronlauge verwendet wird, um die Zinkbeschichtung von verzinktem Schrott zu lösen.
Ein kontinuierliches Verfahren für die elektrolytische Entzinkung von Prozessschrott aus der Automobilindustrie wurde von Hoogovens (Niederlande) entwickelt und eine Pilotanlage in Frankreich betrieben. Verzinkter Schrott wird in eine heiße Natronlauge getaucht, wo sich Zink löst, während Stahl unbeeinflusst bleibt. Nach Verlassen des Auflösereaktors wird der entzinkte Schrott gewaschen und verdichtet. Die zinkangereicherte Lösung wird zu Elektrolysezellen geleitet, wo das Zink elektrolytisch durch Abscheidung auf Kathodenplatten zurückgewonnen wird. Die hohen Verarbeitungskosten und die zusätzlichen Transportkosten sind Nachteile des Verfahrens. Besonders für Nischenmärkte, die durch eine regionale Kombination aus großem Angebot an zinkbeschichtetem Prozessschrott und Nachfrage nach zuverlässigem Stahlerzeugungsrohstoff bestimmt werden, bietet dieses Entzinkungsverfahren eine echte direkte Recyclinglösung. Kürzlich wurden auch mehrere andere Entzinkungsmethoden untersucht, darunter thermische Behandlung, Behandlung mit Cl₂-O₂-Gasgemischen und mechanische Nachbehandlung nach thermischer Behandlung.
Entzinnungsverfahren für Stahlschrott
Zinn, das einen niedrigeren Schmelzpunkt hat, verursacht Schwachstellen im heißen Stahl, was zu "Heißsprödigkeit" und anderen Problemen führt. Zinnhaltiger Schrott (z. B. Lebensmittelbehälter und Kfz-Lager) im Stahlrecycling beeinträchtigt die Oberflächenqualität der Stahlprodukte, da Zinn an die Korngrenzen segregiert und beim Verformen Oberflächenabschuppungen verursacht. Einige der für die Entzinnung von Weißblechschrott verwendeten Verfahren umfassen elektrolytische und alkalische Entzinnung.
Die elektrolytische Entzinnung von Weißblechschrott ist seit langem ein kommerzialisiertes Verfahren. Weißblechschrott wird zu Bündeln mit einer Dichte von mehr als 1,2 t/m³ gepresst. Die Bündel, die als Anoden im elektrolytischen Prozess dienen, werden in ein Natronlauge-Bad bei 85 °C getaucht. Zinn wird auf einer Stahlkathode als Schwammmaterial abgeschieden, das dann abgeschabt, zu großen Pillen gepresst und an die Zinnindustrie abgegeben wird. Nach der Entzinnung kann ein Restzinngehalt im Schrott von nur 0,02 % erreicht werden. Elektrolytische Entzinnung ist wirtschaftlich effizient nur, wenn die Entzinnungseinheit eine jährliche Schrottverarbeitungskapazität von mehr als 30.000 t hat. Auch ist elektrolytische Entzinnung für Neuschrott geeignet, aber problematisch für Altschrott.
Die Zinnbeschichtung auf Weißblech kann nicht durch mechanische Behandlung (z. B. Schreddern) entfernt werden. Im Temperaturbereich von 400 °C bis 550 °C wurde die Sulfidierung der Beschichtung mit reaktiven Gasen mit Schwefelpotenzial und ihre anschließende Entfernung als spröde Sulfidphase erfolgreich im Labormaßstab angewendet. Derzeit ist es unmöglich, Zinn aus Stahlschrottschmelzen unter industriellen Bedingungen zu entfernen. Im Labor wurde Zinn erfolgreich durch Behandlung mit Ca-haltigen Schlacken unter reduzierenden Bedingungen sowie durch Vakuumbehandlung von Stahlschmelzen bei einem Druck von 1 kg/m² entfernt.
Entkupferungsverfahren für Stahlschrott
Kupfer kann nicht durch ein konventionelles Raffinationsverfahren aus schrottbasierten Stahlschmelzen entfernt werden. Mehrere Ansätze zur Reduzierung des Cu-Gehalts im Stahl wurden vorgeschlagen: Verbesserung der Schrottsortierung, Verdünnung kontaminierter Beschickungen durch direktreduziertes Eisen sowie mechanische oder chemische Schrottvorbehandlung zur Verunreinigungsentfernung. Bedeutende Forschungsbemühungen wurden unternommen, um pyrometallurgische Entkupferungstechniken zu entwickeln. Im Labormaßstab wurde bestätigt, dass Kupfer durch Behandlung mit Sulfidflüssen entfernt werden kann, aber eine vielversprechendere Methode ist die Behandlung von Stahlschmelzen bei reduziertem Druck der Gasphase. Diese Methode, die in der selektiven Verdampfung von Kupfer besteht, wurde im Labormaßstab erfolgreich getestet. Derzeit werden Untersuchungen durchgeführt, um den Schredderbetrieb hinsichtlich des Kupfergehalts des Schredderschrotts zu optimieren. Vorläufige Ergebnisse zeigen, dass der Kupfergehalt durch Variation des Öffnungsgrads des Schreddergitters kontrolliert werden kann. Bezüglich der Schrottsortierung wurde festgestellt, dass Kupfer am effektivsten durch manuelles Aussortieren entfernt wird.
Verbrennung
Das Verbrennungsverfahren wird häufig zur Entfernung brennbarer Materialien einschließlich Öl, Fett, Farben, Schmierstoffe und Klebstoffe eingesetzt.
Neuere Stahlschrott-Sortiertechnologien
Einige der kürzlich entwickelten Schrottsortiertechnologien werden im Folgenden beschrieben.
Tragbare optische Emissionsspektrometer
Tragbare optische Emissionsspektrometer entwickeln sich zu wichtigen Werkzeugen für die vor Ort Sortierung und Identifizierung von Metallen im Stahlschrott. Ihre analytische Präzision und Genauigkeit, obwohl nicht so gut wie bei laborinstallierten Spektrometern, sind mehr als ausreichend für das Sortieren von Mischungen und die meisten Güteverifizierungsanforderungen. Ein tragbares Spektrometer ist in der Lage, verschiedene Stahlsorten zu trennen und zusätzlich mindestens 90 % bis 95 % der einzelnen Güten, die jeden Stahltyp ausmachen, zu trennen.
Farbsortierverfahren
Farbsortierung ist einer der ersten automatisierten Sortierprozesse, der industriell eingesetzt wurde, und wurde von der Huron Valley Steel Corporation (HVSC) entwickelt, dem weltweit größten Nichteisenschrotsortierer. Über das letzte Jahrzehnt hat HVSC diese Technologie verwendet, um Zink, Kupfer, Messing und Edelstahl zu sortieren. Farbsortierung basiert auf computergestützter Bildanalyse, bei der die Farbe jedes metallischen Stücks erkannt wird. Stücke, deren Farbe in einem festgelegten Bereich liegt, werden automatisch aus dem Zufuhrmaterial ausgeleitet. Damit dies ordnungsgemäß funktioniert, wird ein Vereinzelungsmechanismus verwendet, um ein kettenartiges Profil der Schrottpartikel vor dem Bilddetektor zu erzeugen.
HVSCs Farbsortierverfahren hat sich als sehr genau erwiesen und erzeugt Metallreinheiten von über 98 %. Diese Reinheit ist möglich, weil diese Sortiermethode unabhängig von Partikelgröße und -form ist. Der technologische Fortschritt der Computer über das letzte Jahrzehnt hat die Geschwindigkeit der Echtzeit-Bildanalyse stark erhöht. Durch den Fortschritt industrieller Farbsortiermaschinen in den letzten Jahren hat sich die Fähigkeit, verschiedene Metalle mit leichten Farbvariationen effektiv zu sortieren, dramatisch verbessert.
Verfahren mit laserinduzierter Plasmaspektroskopie
Laserinduzierte Plasmaspektroskopie (LIBS) ist ein Schrottsortierverfahren, das die tatsächliche chemische Zusammensetzung jedes Schrottstücks schnell und wirtschaftlich bestimmt, um die höchstmögliche Schrottqualität zu erreichen. LIBS-Technologie wurde Anfang der 1980er Jahre vom Los Alamos National Laboratory für eine Vielzahl von Anwendungen entwickelt. Erst Anfang der 1990er Jahre wurde dieses Verfahren in einem gemeinsamen Projekt mit Metallgesellschaft für die Analyse fester Metallstücke implementiert. Die Ergebnisse dieses Projekts zeigten die praktischen Aspekte dieses Verfahrens zur genauen Bestimmung der elementaren Zusammensetzung von metallischem Schrott. Der Fokus ihres Projekts lag jedoch auf der Identifizierung des Matrixelements und nicht auf der vollständigen Spektralanalyse aller Elemente im Schrott. Obwohl das Verfahren viele Vorteile hat, hat LIBS seine Einschränkungen. Der größte Nachteil ist, dass die Oberfläche des Schrotts frei von Farben, Schmierstoffen oder Klebstoffen sein muss, da der Pulslaser nur eine Tiefe von dreißig Angström oder weniger auf der Metalleoberfläche penetrieren kann.
Röntgenstrahlen können auch anstelle eines Lasers verwendet werden, um die Schrottoberfläche zu beleuchten. Röntgenfluoreszenz (XRF) wurde für die Legierungsidentifikation verwendet, und eine Reihe kommerzieller Geräte, sowohl tragbare als auch handgeführte, sind bereits verfügbar.
Herstellungsprozess
- Erkennen und Steuern von Einschlüssen im Stranggussstahl für höchste Qualität
- Einschlüsse im Stahl: Ursachen, Arten und Minderung in der Sekundärmetallurgie
- Stahlqualität optimieren: Einschlussmanagement und Fortschritte in der Reinstahlproduktion
- Lebenszyklusanalyse von Stahl: Treiber für nachhaltiges industrielles Wachstum
- Eisenerzpellets & Pelletierung: Umfassender Überblick & Prozessleitfaden
- Warmwalzwerk-Wärmebehandlungsöfen: Typen, Funktionen und industrielle Anwendungen
- Rostfreie Stahlsorten: Typen, Eigenschaften & Häufige Anwendungen
- Umfassender Leitfaden zu modernen Zerspanungsverfahren & -techniken
- Werkzeugstahlgüten verstehen: Eigenschaften und Anwendungen
- Werkzeugstahl entmystifiziert: Zusammensetzung, Herstellung, industrielle Anwendungen