



Kohlebasierte Direktreduktion im Drehrohrofen: Niedrigkostige, Koksfreie Eisenproduktion
Kohlebasiertes Direktreduktions-Drehrohrofenverfahren
Das kohlebasierte Direktreduktions-Drehrohrofenverfahren wurde zur direkten Umwandlung von Eisenerz in metallisches Eisen ohne Schmelzen der Materialien entwickelt. Das Verfahren hat den Vorteil niedriger Investitionskosten und keiner Notwendigkeit von Kokskohle. Das metallische Eisen wird in diesem Verfahren durch Reduktion von Eisenoxid unter der Schmelztemperatur von Eisenerz (1535 °C) unter Nutzung des kohlenstoffhaltigen Materials im nicht verkokbaren Kohle erzeugt. Da das Eisenerz während des Reduktionsprozesses in direktem Kontakt mit dem Reduktionsmittel steht, wird es oft als direktreduziertes Eisen (DRI) bezeichnet. Das reduzierte Produkt mit hohem Metallisierungsgrad zeigt eine "Wabenstruktur", weshalb es oft als Schwammeisen bezeichnet wird.
Kohlebasierte DRI-Anlagen sind flexibel hinsichtlich des Anlagenstandorts, da nicht verkokbare Kohle in großen Lagerstätten weit verbreitet und leicht zu transportieren ist. Die meisten Anlagen verwenden einen Reduktionsprozess, der in Drehrohrofen durchgeführt wird. Diese Anlagen verwenden eine Vielzahl von Rohstoffen und nicht verkokbarem Kohle. Die Qualität dieser Materialien hat direkten Einfluss auf den Prozess und das Produkt. Einige Anlagen verwenden Eisenerz nicht direkt, sondern Eisenerzpellets im Drehrohrofen. Ein Rohstoffgemisch aus Eisenerz, Dolomit und nicht verkokbarem Kohle wird an einem Ende des Drehrohrofens eingebracht und durch Kohlebrenner erhitzt, um DRI zu produzieren. Das Produkt DRI zusammen mit Koks (manchmal als Dolo-Koks bezeichnet) wird am anderen Ende des Ofens entnommen. Zusätzlich werden Primärluft und Sekundärluft dem Ofen zugeführt, um die Verbrennung zu initiieren und den Reaktionsprozess im Ofen aufrechtzuerhalten.
Rohstoffe
Die Hauptrohstoffe für die DRI-Produktion im Drehrohrofenverfahren sind: (i) sortiertes, klassiertes Eisenerz oder Eisenerzpellets, (ii) nicht verkokbare Kohle, und (iii) Dolomit in kleinen Mengen zur Schwefelbindung.
Eisenerz der richtigen Qualität ist die grundlegende Eingangsgröße für den kohlebasierten Direktreduktionsprozess. Die meisten kohlebasierten Direktreduktionsanlagen verwenden Klumpeneisenerz. Die Hauptqualitätsanforderungen sind: (i) hoher Fe-Gehalt mit wenig Gangue und schädlichen Elementen wie Phosphor und Schwefel, (ii) gute Handhabungseigenschaften (Tumbler-Index und Abrasionsindex), (iii) kalibrierte Größe mit wenig Feinanteil, (iv) hohe Reduzierbarkeit, (v) niedrige Dekrepitation während der Reduktion, und (vi) gute Verträglichkeit mit dem verwendeten Reduktionskohle.
Die Qualitätsanforderungen an sortiertes Eisenerz umfassen physikalische, metallurgische und chemische Anforderungen. Physikalische Anforderungen sind Festigkeit und Korngrößenverteilung. Das Erz muss hart sein und hohe Festigkeit besitzen. Der optimale Tumbler-Festigkeitswert des Erzes beträgt mindestens 90 %. Je nach Reduzierbarkeit wird kalibriertes Erz im Größenbereich 5 mm bis 20 mm allgemein verwendet. Metallurgische Anforderungen umfassen hohe Reduzierbarkeit, thermische Stabilität und eine geringe Neigung zum Anbacken und Zerfall während Erhitzung und Reduktion. Chemische Anforderungen sind ein wichtiges Merkmal, da außer der Entfernung von Sauerstoff keine andere chemische Veränderung während des Direktreduktionsprozesses stattfindet. Das Ganguematerial im DRI, das aus dem Eisenerz stammt, nämlich Siliciumdioxid und Aluminiumoxid sowie Schwefel- und Phosphorgehalte, beeinträchtigen die Wirtschaftlichkeit in der nachfolgenden Stahlerzeugung negativ. Daher muss das Erz hoch im Eisengehalt und niedrig im Gangue sein. Die gewünschten physikalischen und chemischen Spezifikationen des Erzes sind:
- Größe – 5 mm - 20 mm
- Über- und Unterkorn – jeweils weniger als 5 % maximal
- Tumbler-Index – mehr als 90 %
- Verunreinigungen (Laterit etc.) – weniger als 5 %
- Gesamt-Fe – 65 % minimum
- Siliciumdioxid – weniger als 3 %
- Siliciumdioxid + Aluminiumoxid – 5 % maximal
- Schwefel – 0,01 % maximal
- Phosphor – 0,05 % maximal
- Feuchtigkeit – 1 % maximal
Nicht verkokbare Kohle, die im Drehrohrofen verwendet wird, hat eine doppelte Rolle. Sie liefert Wärme für den Prozess und wirkt auch als Reduktionsmittel. Die wichtigsten Qualitätsanforderungen an die nicht verkokbare Kohle sind: (i) nicht verkokkende Eigenschaften, (ii) niedriger Aschegehalt, (iii) niedriger Schwefelgehalt, (iv) gute Reaktivität, (v) hohe Ascheschmelztemperatur, und (vi) mittlere flüchtige Bestandteile. Der nicht verkokkende Charakter der Kohle ist notwendig, da die Verkokungsreaktion zur Ringbildung im Ofen führt. Praktisch zulässiger Caking-Index-Grenzwert für das Drehrohrofenverfahren ist maximal 3. Niedriger Aschegehalt ist notwendig, da hohe Asche zur Unterauslastung des für die Reduktion verfügbaren Ofenvolumens führt. Er erhöht auch den Fixkohlenstoffverbrauch, da zusätzliche Energie für das Erhitzen der inerten Aschemasse auf Reaktionstemperatur verbraucht wird. Ein Aschegehalt von maximal 20 % ist die praktische Grenze für effizienten Betrieb. Niedriger Schwefelgehalt ist erforderlich, um den Schwefel im DRI zu kontrollieren. Der Schwefel in der Kohle soll maximal 0,01 % betragen. Gute Reaktivität der Kohle ist notwendig, da ein wichtiger Schritt im Feststoffreduktionsprozess die Vorwärtsreaktion ist, bei der das aus der Kohleverbrennung erzeugte Kohlendioxid mit Kohle reagiert, um Kohlenmonoxid zu regenerieren (Boudouard-Reaktion). Daher muss die Kohle ausreichende Reaktivität besitzen, damit die Boudouard-Reaktion mit der gewünschten Geschwindigkeit verläuft. Bituminöse und sub-bituminöse Kohlen zeigen normalerweise gute Reaktivität, geeignet für DRI-Produktion. Ascheschmelztemperatur ist ein weiteres wichtiges Merkmal. Kohlen mit niedriger Ascheschmelztemperatur führen zu klebriger Masse, was zu instabilem Ofenbetrieb durch Anbackbildungen im Ofen führt, die die Reduktionsrate durch Bildung einer Schlackenschicht auf der Erzoberfläche verringern. Daher sind Kohlen mit Ascheschmelztemperatur über 1400 °C für den Drehrohrofenbetrieb wünschenswert. Der Gehalt an flüchtigen Bestandteilen der Kohle soll für das kohlebasierte Drehrohrofenverfahren optimal sein. Kohle mit sehr geringen flüchtigen Bestandteilen führt zu sehr geringer Reaktivität des Kokses und damit zu schlecht metallisiertem Produkt. Sehr flüchtige Kohlen, obwohl sie hochreaktiven Koks liefern, sind auch nicht bevorzugt, da sie das Gasvolumen im Ofen erhöhen. Normalerweise soll der Gehalt an flüchtigen Bestandteilen für das Drehrohrofenverfahren im Bereich von 25 % bis 30 % liegen. Kohlen für die Direktreduktion im Drehrohrofen müssen einen niedrigen Quellindex haben. Normalerweise soll der Quellindex unter 1 liegen. Die physikalischen und chemischen Spezifikationen der nicht verkokbaren Kohle sind:
- Korngröße der Stücke – 5 mm bis 20 mm
- Korngröße der Feiner – weniger als 5 mm
- Verunreinigungen (Schiefer, Steine etc.) – weniger als 3 %
- Fixkohlenstoff – 45 % minimum
- Flüchtige Bestandteile – 25 % bis 30 %
- Asche – 20 % maximal
- Feuchtigkeit – 8 % maximal
Dolomit wird zur Entschwefelung in der DRI-Produktion verwendet. Typische Spezifikation des Dolomits:
- MgO – 22 % minimum
- CaO – 28 % maximal
- GLV – Rest
Chemische Reaktionen
Chemische Reaktionen finden im Drehrohrofen statt. Der Querschnitt des Drehrohrofens ist in Abb. 1 dargestellt.
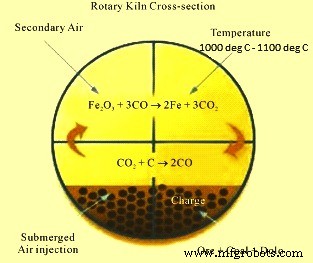
Der kohlebasierte Direktreduktionsprozess basiert auf dem festen Reduktionsmittel, der nicht verkokbaren Kohle. Die Reaktion findet bei hoher Temperatur (1000 °C bis 1100 °C) statt. Kohle spielt eine doppelte Rolle im Ofen. Ein Teil der Kohle wird als Brennstoff verwendet, um die gewünschte Wärme zu liefern, um die Rohstoffe auf die gewünschte Temperatur zu bringen. Die Hauptrolle der Kohle ist jedoch die Lieferung von Kohlenstoff für den Reduktionsprozess. Dolomit wird als Schwefelbinder verwendet, der schließlich mit dem Koks austritt. Koks enthält Asche der Kohle und andere Verunreinigungen des Eisenerzes. Die Reaktionen im Ofen finden in mehreren Stufen während der Reduktion von Eisenerz zu DRI statt. Eisenerz durchläuft die folgende finale Reduktionsreaktion:
Fe₂O₃ + 3CO = 2 Fe + 3CO₂
Die Reaktion zeigt, dass Kohlenmonoxid (CO) das Reduktionsgas ist, das durch kontrollierte Verbrennung der Kohle gemäß der Boudouard-Reaktion erhalten wird:
C + O₂ = CO₂
C + CO₂ = 2CO
Das wie oben erzeugte Kohlenmonoxid reduziert das Eisenoxid des Eisenerzes zu metallischem Eisen gemäß der oben genannten Reaktion. Die Reduktion von Oxid zu Metall erfolgt jedoch nicht in einem Schritt, sondern durch allmähliche Entfernung von Sauerstoff, was zu verschiedenen intermediären Oxiden führt. Die Reduktionsfolge kann als Fe₂O₃ zu Fe₃O₄ zu FeO zu Fe ausgedrückt werden.
Die im Bett aus Eisenerz und Kohle ablaufenden Reaktionen sind heterogener Natur. Zwei Reaktionsgruppen finden statt. Die erste Gruppe läuft zwischen Kohle, Kohlendioxid und Sauerstoff ab, während in der zweiten Gruppe die Reaktionen zwischen Eisenerzpartikeln und CO stattfinden. Da der Sauerstoff des Eisenerzes als CO₂ entfernt wird, macht das Entweichen des CO₂-Gases das Produkt DRI porös. Die Reaktion zwischen dem Erzpartikel und dem gasförmigen Reduktionsmittel kann in den folgenden fünf aufeinanderfolgenden Stufen visualisiert werden:
- Stufe 1 – Diffusion des gasförmigen Reaktanten durch den den Erzpartikel umgebenden Film zur Oberfläche des Feststoffs.
- Stufe 2 – Penetration und Diffusion des Reaktanten durch die Decke der reagierten äußeren Schicht zur Oberfläche des unreagierten Kerns.
- Stufe 3 – Reaktion des gasförmigen Reaktanten mit dem Feststoff an der Reaktionsfläche.
- Stufe 4 – Diffusion der gasförmigen Produkte durch die reagierte Schicht zur äußeren Oberfläche des Feststoffs.
- Stufe 5 – Diffusion der gasförmigen Produkte durch den Gasfilm zurück zum Hauptkörper des Gases.
Da die Reaktion in mehreren Stufen und jede Stufe nacheinander abläuft, kontrolliert die Stufe mit der geringsten Rate die Reaktionsrate. Sowohl die Diffusionsrate als auch die Reaktionsrate sind in erster Linie eine Funktion von drei Parametern: (i) Konzentration der Reaktanten, (ii) aktive Grenzflächentemperatur, und (iii) aktive Reaktionsfläche.
Der Direktreduktionsprozess
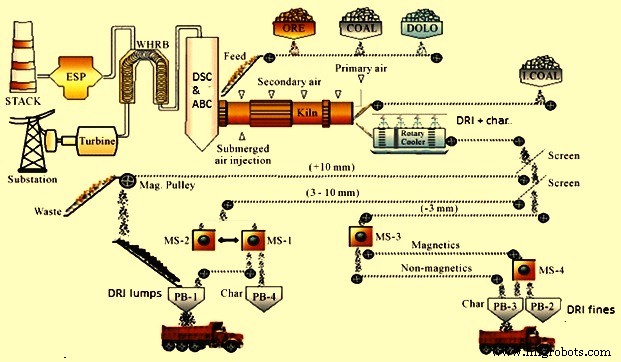
Der Direktreduktionsprozess wird in einem Drehrohrofen durchgeführt, wo die Betriebstemperaturen im Bereich von 1000 °C bis 1100 °C gehalten werden. Das Ofenprodukt (DRI und Koks-Gemisch) wird dann in einem Drehkühler mit externer Wasserkühlung abgekühlt. Die Ofenprodukte werden gesiebt und magnetisch getrennt. DRI ist magnetisch und wird angezogen und vom nicht-magnetischen Koks getrennt.
Das zerkleinerte und gesiebte Eisenerz und die Kohle in den jeweiligen Größen werden in vorbestimmtem Verhältnis über den Zufuhrschlauch in den Drehrohrofen eingebracht. Der Drehrohrofen ist leicht unter einem Winkel von 2,5 Grad geneigt und wird von einem AC-Drehzahlmotor mit variabler Drehzahl von 0,2 min⁻¹ bis 1,0 min⁻¹ gedreht. Aufgrund der Neigung und der Drehbewegung wandert das Material vom Zufuhrende zum Austragsende des Ofens in ca. 7 bis 8 Stunden.
Der Kohlenstaub wird vom Austragsende her eingeblasen, um die erforderliche Temperatur und die Kohlenstoffkonzentration im Bett aufrechtzuerhalten. Der Ofen hat mehrere Schalenluftventilatoren, die oben montiert sind und Luft in die jeweiligen Zonen blasen, um das erforderliche Temperaturprofil aufrechtzuerhalten. Das Material und die heißen Gase bewegen sich in Gegenstromrichtung, wodurch das Eisenerz vorgeheizt wird und allmählich reduziert wird, bis es das Austragsende erreicht.
Der Drehrohrofen ist im Wesentlichen in zwei Zonen unterteilt: die Vorheizzone und die Reduktionszone (Abb. 2). Die Vorheizzone erstreckt sich über 40 bis 50 % der Ofenlänge. In dieser Zone wird die Feuchtigkeit in der Beschickung ausgetrieben, und die flüchtigen Bestandteile in der Kohle, die über einen Temperaturbereich von 600 °C bis 800 °C freigesetzt werden, werden mit der über die Luftrohre im freien Raum über der Beschickung zugeführten Verbrennungsluft verbrannt. Die Wärme aus der Verbrennung erhöht die Temperatur der Auskleidung und der Bettoberfläche. Während sich der Ofen dreht, überträgt die Auskleidung die Wärme auf die Beschickung. Das auf ca. 950 °C vorgeheizte Beschickungsmaterial tritt in die Reduktionszone ein. Eine Temperatur von 1000 °C bis 1100 °C wird in der Reduktionszone aufrechterhalten, was die geeignete Temperatur für die festkörperbasierte Reduktion von Eisenoxid zu metallischem Eisen ist. Entlang der Ofenlänge installierte Thermoelemente bestimmen das thermische Profil des Ofens. Die Temperatur im Ofen wird durch Regulierung der Menge der in den Ofen durch Öffnungen mit Hilfe der auf der Ofenschale montierten Ventilatoren zugeführten Verbrennungsluft und durch kontrollierte Kohleeinspritzung gesteuert. Das Eisenoxid des Erzes wird durch das im Ofen aus Kohle erzeugte Kohlenmonoxid zu metallischem Eisen reduziert.
Das heiße reduzierte Material aus dem Ofen gelangt dann über den Übergabeschacht in den Drehkühler zur Kühlung. Der Kühler ist ebenfalls um 2,5 Grad geneigt und wird mit variabler Drehzahl von 0,3 min⁻¹ bis 1,2 min⁻¹ von einem AC-Drehzahlmotor angetrieben. Wasser wird auf die Schale gesprüht, um das heiße Material im Inneren indirekt zu kühlen. Das Material wird auf ca. 100 °C abgekühlt und über ein Doppelpendelventil, das als Dichtung wirkt und verhindert, dass atmosphärische Luft in den Drehkühler eindringt, auf das Förderband entladen.
Das abgekühlte Ofenprodukt nach der Entladung aus dem Drehrohrofen wird in den Produkttrennungsbereich geschickt, wo das DRI magnetisch vom Koks getrennt und in verschiedene Größenfraktionen gesiebt wird.
Gase, die in Gegenstromrichtung zum Material im Ofen strömen, gelangen in die Staubabscheidekammer (DSC), wo sich schwerere Partikel absetzen. Diese Partikel werden kontinuierlich durch das Nassschabersystem entfernt. Die Gase gelangen dann in die Nachbrennkammer (ABC), wo der restliche Kohlenstoff oder CO durch die verfügbare Überschussluft verbrannt wird. Nach der ABC haben die Gase hohe Temperaturen und viel Wärmeenergie, die normalerweise zur Dampferzeugung über den Abhitzekessel (WHRB) genutzt wird. Dieser Dampf wird allgemein zur Stromerzeugung verwendet. Auf ca. 200 °C am WHRB-Ausgang abgekühlte Gase gelangen zu Schadstoffkontrolleinrichtungen wie Schlauchfilter, Wäscher oder Elektrofilter (ESP) zur Entfernung der feineren Staubpartikel. Die sauberen Gase werden bei ca. 80 °C über den Schornstein in die Atmosphäre abgeleitet.
Um eine signifikante Ringbildung im Ofen zu vermeiden, müssen die Betriebstemperaturen im Ofen innerhalb von 1100 °C gehalten werden.
Da das Drehrohrofenverfahren ca. 7 bis 8 Stunden Reduktionszeit erfordert, ist die Produktivität des Verfahrens begrenzt und liegt normalerweise im Bereich von 30.000 t/Jahr bis 150.000 t/Jahr, abhängig von der Ofengröße. Wichtige Verfahrensstufen und das Prozesskonzept sind in Abb. 2 dargestellt.
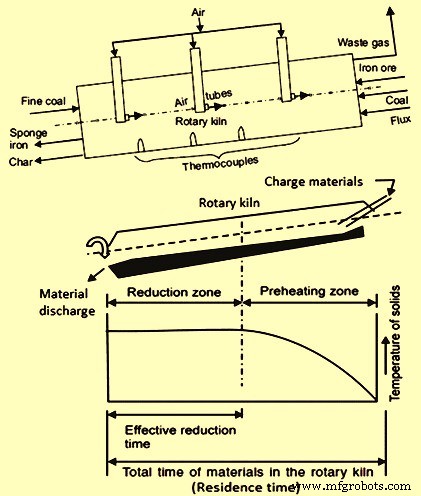
Weiter erfordert das kohlebasierte Drehrohrofen-Reduktionsverfahren ca. 6 Gcal Brennstoffenergie. Mehr als 2 Gcal Energie werden als Abgas aus dem Ofen abgeführt. Ein Teil dieser Energie wird im WHRB zurückgewonnen.
Ein typisches schematisches Fließbild des kohlebasierten Direktreduktionsverfahrens ist in Abb. 3 dargestellt.
In der zweiten Hälfte des 20. Jahrhunderts wurden in diesem Bereich mehrere Verfahren und Prozesskonzepte entwickelt. Einige haben überlebt, andere nicht. Die überlebenden Verfahren und Prozesskonzepte haben mehrere gemeinsame oder leicht unterschiedliche Merkmale:
- Eine Methode zur Abdichtung, um das Eindringen von Luft in den Drehrohrofen zu vermeiden.
- Eine Methode zum Werfen oder Schleudern von nicht verkokbarem Kohle vom Austragsende des Drehrohrofens.
- Eine Methode zum Wägen, Proportionieren und Beschicken der Rohstoffe.
- Eine Methode zur Einführung kontrollierter Luftmengen in regelmäßigen Abständen entlang der Ofenlänge, ohne das reduzierte Produkt im Bett zu oxidieren.
- Eine Methode zur Messung und Aufzeichnung der Temperatur in regelmäßigen Abständen entlang der Ofenlänge.
- Eine Methode zur indirekten Kühlung des DRI-Koks-Gemischs in einem rotierenden Stahlzylinder durch Wassersprühen auf die äußere Schalenoberfläche.
- Eine Methode zur Trennung von DRI aus dem DRI-Koks-Gemisch.
- Eine Methode zur Behandlung der Abgase und Aufrechterhaltung des gewünschten Strömungsprofils durch Druckkontrolle.
- Eine Methode zur Energierückgewinnung aus den Abgasen.
Ausstattungen und Einrichtungen
Für das kohlebasierte Direktreduktions-Drehrohrofenverfahren werden folgende Ausstattungen und Einrichtungen benötigt:
- Rohstoffaufbereitungsbereich – Dieser Bereich enthält Geräte wie Schwingförderer, Brecher und Siebe. Eisenerzbrechung ist normalerweise nicht nötig, da sortiertes Material (5 mm bis 20 mm) allgemein beschafft wird. Eisenerz wird meist zum Bodenbunker gebracht, von wo es mit Hilfe des Schwingförderers zum Sieb gefördert wird, wo Überkorn (+20 mm) und Unterkorn (-5 mm) durch Siebung getrennt werden. Das Überkorn wird zum Überkornbrecher gefördert, um sortiertes Material zu erhalten. Bei nicht verkokbarem Kohle beträgt die eingehende Größe normalerweise -200 mm, die mit Primär- und Sekundärbrechern in geschlossenem Kreislauf mit Primär- und Sekundärsieben zerkleinert wird. Die Siebe trennen die beiden Fraktionen: Kohle-Stücke für Beschickungskohle (5 mm bis 20 mm) und Kohlefeiner (-5 mm) für Injektionskohle, die für den Prozess benötigt werden. Dolomitbrechung und -sieben ist allgemein nicht nötig, da sortiertes Material (3 mm bis 8 mm) allgemein beschafft und direkt über Förderband in den Tagesbunker gefördert wird. Alle Rohstoffe werden von ihren Austragspunkten über Förderbänder in den Tagesbunker gefördert.
- Rohstofflagerbereich – Er besteht aus Lagerbunkern (Tagesbunkern). Für verschiedene Rohstoffe werden separate Lagerbunker bereitgestellt. Die Bunker sind normalerweise für die Lagerung von Rohstoffen für mindestens einen Tagesverbrauch ausgelegt.
- Rohstoffbeschickungssystem – Es besteht aus Wägefördereinrichtungen, die unter jedem Bunker angeordnet sind, um die verschiedenen Rohstoffe im erforderlichen Verhältnis aus den Bunkern zu entnehmen und zu den Förderbändern für die Beschickung in den Ofen zu liefern.
- Drehrohrofen – Er ist das Herzstück des kohlebasierten Reduktionsprozesses, da die Reduktionsreaktion in diesem Reaktor stattfindet. Durchmesser und Länge des Ofens hängen von seiner Kapazität ab. Der Ofen ist im Allgemeinen über seine gesamte Länge mit hochaluminösen feuerfesten Gussmassen ausgekleidet, mit Dämmen am Zufuhr- und Austragsende. Der Ofen ist meist mit 2,5 Grad abwärts geneigt und ruht auf zwei bis vier Stützstellen, abhängig von der Ofengröße. Der Materialtransport durch den Ofen kann durch Variation seiner Neigung und Drehzahl gesteuert werden. An den entgegengesetzten Enden des Ofens befinden sich Ein- und Auslaufkonusse, die durch ihre individuellen Ventilatoren gekühlt werden. Die Ofenschale ist mit kleinen Entnahmeöffnungen versehen. Die Längspositionierung des Ofens auf seinen Laufrollen wird durch hydraulische Systeme gesteuert. Kohle und Eisenerz werden in das hohe Ende des geneigten Ofens dosiert. Ein Teil der Kohle wird auch pneumatisch vom Austragsende des Ofens eingespritzt. Die Beschickung durchläuft zunächst eine Vorheizzone, wo die Kohle entflüchtigt und das Eisenerz auf Vorheiztemperatur für die Reduktion erhitzt wird. Temperatur- und Prozesskontrolle im Ofen erfolgen durch Installation geeigneter Anzahlen von Lufteinspritzrohren aus hitzebeständigem Stahl, die gleichmäßig entlang der Ofenlänge verteilt und gegenstrom zur Eisenerzströmung angeordnet sind. Die Spitzen der Luftröhren sind mit speziellen internen Verwirblern ausgestattet, um die Gleichmäßigkeit der Verbrennung zu verbessern. Ein Zentralbrenner am Ofenaustragsende wird mit HEL (leichtes Dieselöl) zum Aufheizen des kalten Ofens verwendet. Nach dem initialen Aufheizen wird die Brennstoffzufuhr abgeschaltet und der Brenner wird zur Lufteinspritzung für die Kohleverbrennung verwendet. Die Ofentemperaturen werden mit festen Thermoelementen und "Quick Response Thermoelementen" (QRT) überwacht. Feste Thermoelemente sind entlang der Ofenlänge angeordnet, um Temperaturen an verschiedenen Ofenabschnitten zu überwachen. Feste Thermoelemente können manchmal fehlerhafte Messwerte liefern, falls sie mit Asche, Erz oder Anbackungen überzogen sind. In solchen Fällen werden QRT zur Überwachung der Ofentemperaturen verwendet.
- Drehkühler – Das Produkt (DRI) zusammen mit Kohleasche, kalziniertem Dolomit und Restkoks wird aus dem Ofen bei ca. 1000 °C entladen. Ein geschlossener Schacht am Ofenaustragsende, ausgestattet mit einem Klumpenabscheider und einer Zugangsöffnung zum Entfernen von Klumpen, überträgt das heiße DRI in einen Drehkühler. Der Kühler ist ein rotierender Zylinder entsprechender Größe, der um 2,5 Grad geneigt ist. Das DRI wird indirekt durch Wassersprühen auf die obere Kühlerfläche gekühlt. Das Kühlwasser wird in Rinnen unter dem Kühler gesammelt und zum Kühlturm zur Wiederverwendung zusammen mit Nachspeisewasser gepumpt. Feststoffe, die über einen geschlossenen Schacht in den Kühler entladen werden, werden auf ca. 100 °C ohne Luftkontakt abgekühlt. Ein Rost im Schacht entfernt Anbackungen, die groß sind (größer als 50 mm), um die Kühler-Austragsmechanismen nicht zu verstopfen oder zu beschädigen. Diese Anbackungsklumpen werden separat über die Klumpenklappe ausgetragen. Der Rest des Materials wird über ein Doppelflügelventil auf ein Förderband entladen. Das Produkt wird dann über Förderband zum Produktrennungssystem gefördert.
- Produktrennungsbereich – Er besteht aus Schwingsieben und Magnetabscheidern. Das abgekühlte Produkt wird über Bandförderer in den Produktrennungsbereich gefördert. Die Produkte aus dem Kühlerausgang enthalten DRI, Koks und Kohleasche. Im Produktrennungsgebäude wird das Produkt zunächst in einem Doppeldecksieb mit 3 mm und 20 mm Sieben gesiebt. Das gesiebte Produkt wird Magnetabscheidern zur Trennung von magnetischen und nicht-magnetischen Anteilen zugeführt. Das Produkt wird zunächst gesiebt, um das Plus-20-mm-DRI zu entfernen. Das Unterkorn (ein Gemisch aus DRI, Koks und Kohleasche) wird in +/- 3 mm Fraktionen gesiebt. Jede Fraktion passiert einen Magnetabscheider. Der nicht-magnetische Anteil der Plus-3-mm-Fraktion bestehtmostly aus Koks, der bei Bedarf in den Ofen zurückgeführt oder als Brennstoff im Kraftwerkskessel verwendet werden kann. Der nicht-magnetische Anteil der -3-mm-Fraktion bestehtmostly aus verbrauchtem kalziniertem Dolomit, Asche und feinem Koks und wird verworfen. Der magnetische Anteil jeder Fraktion ist DRI. Die Plus-3-mm-Fraktion kann direkt für die Stahlerzeugung verwendet werden, und die feinere Fraktion kann gebrikettiert und in Säcken gesammelt werden.
- Produktlagerbereich – Er besteht aus Lagerbunkern. DRI-Stücke (3 mm bis 20 mm) und DRI-Feiner (-3 mm) werden in verschiedenen Lagerbunkern gelagert. Bunker sind normalerweise für die Lagerung von mindestens einem Tag Produktion ausgelegt. Im Werk erzeugter Koks wird separat zur Verwendung als Brennstoff im Kraftwerk gelagert.
- Abgassystem – Die Ofenabgase bei Temperaturen von ca. 850 °C bis 900 °C passieren eine Staubabscheidekammer, wo sich schwerere Staubpartikel durch plötzliche Geschwindigkeitsabnahme der Gase absetzen. Die Rauchgase passieren dann eine Nachbrennkammer, wo unverbrannte Brennstoffe durch Einblasen von Überschussluft verbrannt werden. Die Temperatur der Nachbrennkammer wird manchmal durch Wassersprühen kontrolliert. Die verbrannten Gase passieren dann einen Abwärtskanal in einen Verdunstungskühler, wo die Temperatur gesenkt wird, und durch Schadstoffkontrolleinrichtungen wie ESP / Schlauchfilter / Wäscher, wo die restlichen Staubpartikel abgetrennt werden. Dann entweicht das Gas über den Schornstein durch den Saugzugventilator (ID) in die Atmosphäre. Es ist jedoch wünschenswert, das Abgassystem mit einem Abhitzekessel (WHRB) zur Rückgewinnung der sinnvollen Energie der Abgase auszustatten. In diesem Fall passieren die Rauchgase nach der Nachbrennkammer einen Ellbogenkanal zum WHRB, wo die sinnvolle Wärme der Gase entzogen wird. Das Gas wird dann nach Passieren von Schadstoffkontrolleinrichtungen wie ESP / Schlauchfilter / Wäscher, ID-Ventilator und Schornstein in die Atmosphäre abgeleitet.
- Versorgungsmedien – Druckluft und Kühlwasser sind die beiden für den Prozess benötigten Versorgungsmedien. Luftverdichter werden normalerweise für die Druckluftversorgung installiert, während das Kühlwassersystem aus Pumpenhaus und Kühlturm besteht.
Anbackbildung im Drehrohrofen
Das Material im Ofen kippt und rutscht, und eine dünne Staubschicht bildet sich unvermeidlich auf der Oberfläche der Feuerfestauskleidung. Einige Zonen des Ofens können spezifisch für Partikelanreicherung anfällig sein, und der kombinierte Effekt von thermischen und Strömungsbedingungen führt zur Bildung von zylindrischen Ablagerungen oder Ringen aufgrund der Drehbewegung. Wenn der Ring dicker wird, verringert sich die verfügbare Öffnung des Ofens, d. h. das Arbeitsvolumen des Ofens nimmt ab, was den Durchfluss von Produkt und Rauchgasen durch den Ofen behindert. Ringe befinden sich generell in der Nähe der Reduktionszone oder des Brenners und werden durch die sehr hohe Temperatur in diesem Bereich verursacht, insbesondere wenn die Feuerfestauskleidung durch direkten Aufprall der Brennerflamme überhitzt wird. Dies sind die häufigsten und auch problematischsten Ringarten.
Der Hauptgrund für Anbackbildung in Drehrohrofen ist die Bildung von niedrigschmelzenden komplexen Verbindungen im FeO-SiO₂-Al₂O₃-System, wie Wüstit, Fayalit, Eisen-Cordierit, Hercynit, und im CaO-MgO-FeO-SiO₂-Al₂O₃-System, wie Melilit oder Anorthit, Akermanit, Eisen-Magnesium-Cordierit, Spinell und Eisen-Magnesium-Silikat. Das Zusammenwirken dieser komplexen Verbindungen senkt die Schmelztemperatur der Ofenbeschickung, was wiederum zur Anhaftung an den feuerfesten Wänden führt. Einige Anbackungen entstehen auch durch Agglomeration von Feinanteilen nahe dem Beschickungsende oder durch Sintern von DRI aufgrund übermäßiger Temperatur und/oder niedrigerem Kohlenstoff/Eisen-Verhältnis am Austragsende eines Drehrohrofens.
Da diese Ringe von außerhalb des Ofens nicht erreicht werden können, ist es daher unmöglich, sie während des Ofenbetriebs zu entfernen. In mehreren Fällen wachsen Ringe schnell und verursachen ungeplante Ofenstillstände. Es wurde beobachtet, dass die Mehrheit der Ofenstillstände nur auf die Anbackbildung zurückzuführen ist.
Begriffe im Zusammenhang mit der DRI-Produktion
Einige der Begriffe, die mit der Messung der Effektivität der Reduktionsreaktionen für DRI verbunden sind, sind wie folgt definiert.
Prozent Gesamteisen "Fe T" ist das gesamte Eisen in einer Probe, einschließlich metallischem Eisen und chemisch mit anderen Elementen wie Sauerstoff verbundenem Eisen.
Fe T = (Gewicht des Eisens / Gewicht der Probe) × 100
Prozent Metallisches Eisen "Fe M" ist chemisch ungebundenes Eisen und als Zementit (Fe₃C).
Fe M = (Gewicht des metallischen Eisens / Gewicht der Probe) × 100
Restliche Eisenoxide sind die verbleibenden Eisenoxide im DRI, entweder in Form von FeO, Fe₃O₄ oder Fe₂O₃, wobei normalerweise FeO das einzige verbleibende Oxid ist.
Gesamtkohlenstoff ist der gesamte im DRI vorhandene Kohlenstoff und entspricht der Summe aus freiem und gebundenem Kohlenstoff (als Zementit).
Verunreinigungen sind unerwünschte Elemente/Verbindungen im DRI, wobei Schwefel und Phosphor die häufigsten sind.
Metallisierung ist ein Maß für die Umwandlung von Eisenoxiden in metallisches Eisen (entweder frei oder in Kombination mit Kohlenstoff als Zementit) durch Entfernung von Sauerstoff aufgrund der Wirkung des verwendeten Reduktionsmittels.
Metallisierungsgrad bezieht sich auf den Anteil des gesamten Eisens, der als metallisches Eisen vorliegt.
Metallisierungsgrad = (Gewicht des metallischen Eisens / Gewicht des Gesamteisens) × 100 = (Fe M / Fe T) × 100
Äquivalente Metallisierung – Der Kohlenstoffgehalt im Schwammeisen bei einem gegebenen Metallisierungsgrad ist wichtig. Er hat die Kapazität, Sauerstoff aus den verbleibenden Eisenoxiden während der Stahlerzeugung zu entfernen. Dies führt zum Konzept der äquivalenten Metallisierung, die wie folgt definiert ist:
Äquivalente Metallisierung in % = Metallisierungsgrad (%) + 5 × % des Gesamtkohlenstoffs im DRI
Prozentuale Reduktion bezieht sich auf den Sauerstoff, der bei der DRI-Produktion entfernt wurde, bezogen auf das initiale Fe als Fe₂O₃.
% Reduktion = {[(%O/% Fe T) in Fe₂O₃ – (%O/% Fe M) in DRI] / (%O/%Fe T) in Fe₂O₃} × 100
% Reduktion = [1 – 2,327 × (%O/%Fe T) in DRI] × 100
Diese Definition gibt den Zustand des im DRI enthaltenen Eisens an. Verwirrung kann entstehen, da manche die prozentuale Reduktion in Bezug auf den initialen Oxidzustand des Erzes definieren, der Fe₃O₄ und FeO einschließen kann. In diesem Fall definiert die prozentuale Reduktion die im DRI-Prozess durchgeführte Reduktionsmenge.
Prozentualer Gangue bezieht sich auf die Nicht-Eisen-Verbindungen (SiO₂, Al₂O₃, CaO, MgO, usw.) im DRI.
Gangue = 100 – %O mit Fe – %Fe M – %C
Quaternäre Basicität ist das Verhältnis von CaO, MgO zu Al₂O₃, SiO₂ und wird als Verhältnis von (% CaO + % MgO) / (% Al₂O₃ + % SiO₂) ausgedrückt.
Herstellungsprozess
- Direct Metal Laser Sintering: Professioneller Leitfaden zum Metal 3D Printing
- Textilfarbstoffe & der Färbeprozess verstehen
- Arduino RC-Luftkissenboot bauen: Vollständig 3D-gedrucktes Design & Programmierung
- Sintern von Eisenerzfeinstäuben: Steigerung der Hochofeneffizienz
- Kohlevergasung: Umwandlung von Kohle in reines Synthesegas
- HIsmelt: Fortschrittliches Direktverhüttungsverfahren zur Roheisenproduktion
- Fortschrittliche Technologien zur Optimierung der Kokerei in Byprodukt-Koksofenbatterien
- Direktangetriebene Hydraulikpumpen: Hauptmerkmale und Anwendungen
- Eisenerz-Verhüttung erklärt: Prozess, Prinzipien und Produktion
- Der Extrusionsprozess: Anwendungen, Materialien und Verfahren im Überblick