



Ferromangan-Produktion: Prozess, Zusammensetzung und Rolle in der Stahlindustrie
Ferromangan (Fe-Mn) ist wichtiges Zusatzmittel als Entoxidationsmittel in der Stahlproduktion. Masterlegierung aus Eisen (Fe) und Mangan (Mn) mit min. 65 % Mn, max. 95 % Mn. Herstellung durch Erhitzen eines Gemischs aus Mn-Oxiden (MnO₂) und Fe-Oxiden (Fe₂O₃) mit Kohlenstoff (C), meist als Koks oder Kohle.
Fe-Mn im Hochofen (BF) mit deutlich höherem Mn-Gehalt als zuvor erstmals 1872 von Lambert Von Pantz produziert: 37 % Mn statt zuvor 12 %. Metallurgische Mn-Erze (>40 % Mn) werden durch pyrometallurgische Prozesse (ähnlich Eisen-Pyrometallurgie) in geeignete metallische Ferrolegierungsformen überführt. Im Produktionsprozess: Mischung aus Mn-Erz, Reduktionsmittel (C-Form) und Fluss (CaO) wird bei >1.200 °C verhüttet für Reduktionsreaktionen und Legierungsbildung. Standard-Fe-Mn-Qualitäten in BF oder elektrischem Tauchlichtbogenofen (SAF) herstellbar.
Elektrischer SAF-Prozess weitaus flexibler als BF: Schlacken können zu Si-Mn und raffiniertem Fe-Mn weiterverarbeitet werden. Prozesswahl auch abhängig von relativen Preisen Strom vs. Koks. Im 3-phasigen SAF sind Elektroden in Mietematerial eingetaucht. Rohstoffe werden erhitzt, Mn-Oxide durch heißes CO-Gas aus tieferen Reaktionszonen vorreduziert. Exotherme Reaktionen tragen günstig zur benötigten Wärme bei. Effiziente HC Fe-Mn-Produktion hängt von Vorreduktionsgrad im oberen Ofenbereich ab.
Mehrere Fe-Mn-Qualitäten in vielen Gruppen. Drei Hauptgruppen: High-C Fe-Mn, Medium-C Fe-Mn, Low-C Fe-Mn. HC Fe-Mn in BF und SAF herstellbar. Im SAF zwei Verfahren: (i) High-Mn-Schlacken-Praxis, (ii) Discard-Schlacken-Praxis. MC Fe-Mn durch Entkarburisierung oder Redox-Reaktion zwischen Si in Si-Mn-Legierung und Mn-Erzen. LC Fe-Mn durch Reaktion von Mn-Erz und Low-C Si-Mn.
Rohstoffe für Fe-Mn-Produktion
Rohstoffe: Mn-Erze, Koks, Flüsse (Kalkstein, Dolomit, Quarzit). Oft Freilagerung → Wassergehalt inkl. chemisch gebundenem Wasser in Mn-Erzen bis zu 10 %.
Mn-Erz = wichtiger Rohstoff. Klassifikation nach Mn-Gehalt: mindestens 35 % Mn = Mn-Erz. Drei Gehaltsklassen: (i) Hoher Gehalt 44–48 % Mn, (ii) Mittel 35–44 % Mn, (iii) Niedrig 25–35 % Mn.
Erze mit 10–35 % Mn = ferrumginöse Mn-Erze; 5–10 % Mn = manganische-Ferrum-Erze. <5 % Mn, Restmostly Fe = Eisenerze.
Koks für Fe-Mn im SAF muss reaktiver sein als für Eisen-BF. Hochreaktiver Koks im SAF → stabiler Ofenbetrieb, gute Produktivität.
HC Fe-Mn-Produktion im Hochofen
BFs wurden in Industrieländern bis Ende WWII für Fe-Mn genutzt. Integrierte Stahlwerke widmeten kleinere BFs der HC Fe-Mn-Produktion. Niedriggradige Mn-Erze (min. 28 % Mn) für BF-Verhüttung nutzbar.
HC Fe-Mn im BF ähnlich wie Roheisen (HM) im BF. Wichtige Unterschiede: Fe-Oxide werden im Schachtbereich durch CO reduziert:
3Fe₂O₃ + CO = 2Fe₃O₄ + CO₂
Fe₃O₄ + CO = 3FeO + CO₂
FeO + CO = Fe + CO₂
Mn-Oxide werden im Rast/Herdbereich durch festen C reduziert (höhere Temperaturen):
Mn₃O₄ + 4C = 3Mn + 4CO
MnO + C = Mn + CO
→ Fe-Mn-Produktion im BF benötigt mehr Koks als HM-Produktion. Blasvorwärmung und O₂-Anreicherung reduzieren Koksbedarf. Dolomit/Kalkstein im Mietenzug erhöht MnO-Aktivität für Reduktion. Kleines Schlackenvolumen, basische Schlacke, hohe Blasetemperatur für hohe Mn-Rückgewinnung. Durch sorgfältige Kontrolle und gleichmäßigere Mietenzusammensetzung im BF-Schacht: Mn-Rückgewinnung >90 %, Koksrate 1.530 kg/t erreicht.
BF-Obergas bei Fe-Mn-Produktion führt excessive Feinstaub. SAF ersetzt BF wegen: geringerer Koksatz, längere Feuerfestlebensdauer, keine Heißblasnotwendigkeit, Wiederverwendung MnO-reicher Schlacke für Si-Mn-Ferrolegierung.
HC Fe-Mn-Produktion im SAF
BF: thermische Energie durch zusätzlichen Koksverbrennung. SAF: thermische Energie durch elektrischen Strom. Kapitalaufwand für Neuanlage auch im SAF niedriger.
Wichtige SAF-Designparameter für HC Fe-Mn: (i) Elektrodendurchmesser und -abstand, (ii) Ofenherddurchmesser, (iii) Tiegeltiefe, (iv) Spannungsbereich, (v) MVA-Leistung des Transformators. Wegen niedriger Mietewiderstandsfähigkeit bei Fe-Mn-Produktion niedrige Spannungen zwischen Elektroden nötig für zufriedenstellende Elektrodendurchdringung. Für proper Power Loading → höhere Ströme nötig. Um Stromtragfähigkeit der C-Elektroden einzuhalten: Elektrodendurchmesser für Fe-Mn-SAF > SAF für andere Ferrolegierungen. Elektrische Energie über drei C-Elektroden (meist selbstbackend) zugeführt. Tiegel: Stahlmantel mit Feuersteinauskleidung und innerer C-Blockauskleidung. Herd ähnlich BF, aber dickere C-Auskleidung.
SAF-Schachthöhe viel geringer als Eisen-BF → Mieteverweilzeit im Schacht proportional geringer. Typisch: Oxid-zu-Metall-Reduktion in wenigen Stunden vs. 6–8 h im Eisen-BF. Reaktiver Koks im SAF Fe-Mn ermöglicht: Fe-Oxid → Metall, höhere Mn-Oxide → MnO, kleiner Teil MnO → Mn in Fe gelöst, bis Miete gemischte Schlacke-Koks-Schicht unter Elektroden erreicht. Geringere Schachthöhe vs. BF → Koksfestigkeit weniger kritisch in SAF Fe-Mn als im Eisen-BF.
SAF für Fe-Mn: offener oder geschlossener Deckel. Offene Öfen: Rauchfanghaube ≥1 m über Ofenschale. Bewegliche Paneele/Screens reduzieren offene Fläche Ofen-Haube, verbessern Emissionserfassung. CO-Gas durch Miete steigt auf, verbrennt im Bereich Mietenoberfläche-Fanghaube → erhöht Gasvolumen für Abgasanlage erheblich. Kräftige offene Verbrennung trägt Feinmaterial in Miete mit. Typisch: Gewebefilter für Emissionskontrolle offener Öfen.
Geschlossener SAF (Abb. 1): wassergekühlter Stahldeckel, dicht an Ofenschale. Ziel: Luftzutritt in Ofengase reduzieren → Gasverbrennung reduzieren → Gasvolumen für Erfassung/Behandlung reduzieren. Deckel hat Löcher für Mietematerial und Elektroden. Teilweise geschlossene Haubenöffnungen = „mix-sealed“ oder „semi-enclosed“. Signifikant reduzierter Luftzutritt, aber noch etwas Unterdeckelverbrennung. Vollständig mechanisch abgedichtete Elektroden und Dichtungsmassen an Außenkanten = „sealed“ oder „totally closed“. Kaum/kein Luftzutritt und Unterdeckelverbrennung. Wassereintritt aus Deckel in Ofen minimieren → sonst übermäßige Gasbildung, instabiler Ofenbetrieb. Produkte mit hochvariablen Prozessgasfreisetzungen meist nicht in geschlossenen Öfen (Sicherheit). Mit zunehmendem Einschlussgrad: weniger Gas für Haubenerfassung, höhere CO-Konzentration im Ofengas. Nasswäscher für Emissionskontrolle geschlossener SAF. Gereinigtes, CO-reiches Gas als Brennstoff im Werk nutzbar oder abgefackelt.
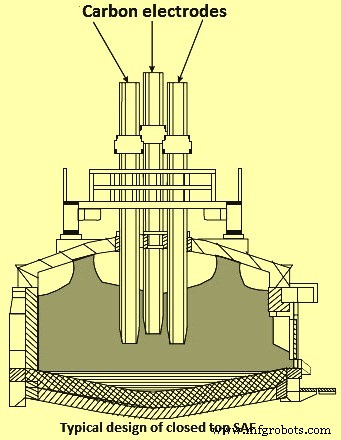
Geschlossener SAF ermöglicht bessere Rauchkontrolle bei niedrigeren Kapitalkosten und senkt Energiebedarf. Andererseits: Anforderungen an Erz für geschlossenen Ofen restriktiver (z. B. freies O₂ <10 %, weniger friables Erz) – sonst Krustenbildung → Explosionsgefahr. Wirtschaftliche Leistung durch: passende Rohstoffe für geschlossenen SAF, optimale Materialbilanz, verbesserte Schmelzbedingungen → niedrigerer Rohstoffverbrauch, reduzierter spezifischer Energieverbrauch, guter Ofenbetrieb, höhere Legierungsqualität, niedrigere Produktionskosten.
Reaktionen und Mietenumwandlungen bei HC Fe-Mn im SAF besser verstanden durch umfangreiche Untersuchung ausgegrabener, eingefrorener Ofen bei Meyerton Fe-Mn-Werk (Südafrika) 1977. Erhebliches Verständnis für Mietenumwandlungen und Reaktionszonennatur. Ausgrabung zeigte: Ofeninneres in neun Zonen unterteilbar, drei für Reduktion/metallurgische Verarbeitung am wichtigsten: (i) Kegel schnellen Mietenabsinkens um jede Elektrode, (ii) Koksbett direkt unter Elektroden, (iii) gemischte Koks-Schlacke-Schicht unter Koksbett. Haupterkenntnisse: zwischen 1.300–1.600 °C Reduktion in drei Hauptstufen: (i) rasche Reduktion höherer Mn-Oxide zu MnO und Hämatit zu metallischem Fe (festkörperlich) durch CO-Gas und Primärschlackenbildung (hauptsächlich CaO, SiO₂), (ii) MnO-Lösung in Schlacke und Reduktion an Erzkornoberfläche zu metallischen Perlen, (iii) Reduktion durch Stück-C in Kontakt mit flüssiger Schlacke.
Karbothermische Reduktion von MnO und FeO sind endotherm, MnO-Reduktion benötigt mehr Wärme als FeO:
MnO(s) + C(s) = Mn(l) + CO(g)  ΔH = 276 kJ (bei 1200 °C)
FeO(l) + C(s) = Fe(s) + CO(g)  ΔH = 149 kJ (bei 1200 °C)
MnO-Reduktion erfordert auch höhere Mindesttemperatur: MnO 1.400 °C, FeO 720 °C. Praktisch: thermodynamische Aktivitäten von Mn und Fe <1 durch Legierungsbildung → tatsächliche Mindesttemperaturen etwas niedriger. Bei Fe-Mn-Produktion: thermodynamisch möglich, dass Fe-Erz zu Fe reduziert wird, höhere Mn-Oxide zu MnO, etwas MnO zu Mn in metallischem Fe gelöst (niedriger thermodynamischer Aktivität) im festen Zustand im Schacht unter Nutzung sensibler Wärme und Reduktionskapazität der Gase aus Schlacke-Koks-Zone. Bleibt nur Reduktion des verbleibenden MnO in Hochtemperatur gemischter Schlacke-Koks-Zone. Reduktionsrate Fe-Oxid→Metall und höhere Mn-Oxide→MnO stark durch Boudouard-Reaktion (C+CO₂=2CO) kontrolliert unter Bedingungen im SAF-Schacht bis ~1.300 °C. MnO→Legierung-Reduktionsrate viel weniger durch Boudouard-Reaktion kontrolliert, da bei Temperaturen (>1.300 °C), wo meiste MnO reduziert wird, Koksreaktivität unabhängig von Anfangswerten zu weitgehend ähnlichen Werten konvergiert.
Reduktion des höchsten Mn-Oxids (MnO₂) in vier Stufen: 1. MnO₂→Mn₂O₃ (4MnO₂=2Mn₂O₃+O₂) bei >450–500 °C; 2. Mn₂O₃→Mn₃O₄ (6Mn₂O₃=4Mn₃O₄+O₂) bei >900–950 °C – beide durch thermische Zersetzung ohne Reduktionsmittel realisierbar. Beide Schritte zeigen Stabilitätsbereich der Mn-Oxide. Mn₃O₄→MnO nur durch CO-Gas oder festen C möglich. MnO-Reduktion durch C bei atmosphärischem Druck nur bei >1.410 °C machbar. Für vollständige Reduktion noch höhere Temperaturen nötig. Problem: hoher Mn-Dampfdruck → starke Verdampfung. Bei Mn-Produktionsprozess mit verschiedenen Reduktionsstufen: MnO löst sich erst in Schlackenphase, aus der Mn durch festen C reduziert in Metallphase übergeht. Nicht-ideale Lösungen von Schlacke und Legierung von großer Bedeutung. Aktuelle thermodynamische Methoden für Phasenbestimmung und Energiebilanz basierend auf Massenbilanz nötig.
Reaktiverer Koks für Fe-Mn im SAF ermöglicht: Boudouard-kontrollierte Reaktionen höher im Schacht abzuschließen → effektivere Nutzung sensibler Wärme und Reduktionskapazität der Gase aus tieferem Ofen → finale, wärmeintensive MnO→Mn-Reduktion als Hauptreaktion in Hochtemperatur gemischter Schlacke-Koks-Zone. Weniger reaktiver Koks → schlechte Reduktionsbedingungen, größere Koksbetten, schlechte Ofensteuerung, instabile Legierungs-/Schlackenzusammensetzungen, höherer Stromverbrauch.
Wichtige Überlegung für erfolgreichen Schmelzbetrieb: Schlackenzusammensetzung – distincte Auswirkungen auf Ofenwiderstandsfähigkeit, Schmelztemperatur, Mn-Rückgewinnung, Si-Gehalt im Fe-Mn. Erzmischung oder Flusszugabe oft nötig für gewünschte Schlackenzusammensetzung. Zwei Schlackenpraktiken für Fe-Mn im SAF: (i) High-Mn-Schlacke, (ii) Low-Mn-Schlacke (= Discard-Schlacke).
High-Mn-Schlacken-Praxis: Bevorzugt bei Anlagen, die hochgradige Mn-Erze verhütten und Si-Mn produzieren. Mn-Gehalt Schlacke 28–40 %. Typische %: MgO 3–8 %, Al₂O₃ 10–30 %, CaO ~15 %, SiO₂ 25–28 %. Diese Schlacken allgemein für Si-Mn-Produktion genutzt → erhöhte Gesamt-Mn-Rückgewinnung. Kleine Flussmengen (Dolomit/Kalkstein) je nach gewünschter Mn-Konzentration in Schlacke.
Discard-Schlacken-Praxis: Bei sehr niedriger Mn-Erzqualität. Hoher Mn-Auszügegrad nötig für gewünschten Mn-Gehalt in Fe-Mn-Legierung. Wenn Mn-Erz basische Oxide (CaO, MgO) enthält und allein verhüttet → natürlich Low-Mn-Schlacken. Mn-Gehalt Schlacke 10–20 %, Mn-Rückgewinnung in Fe-Mn 80–90 %. Typisch: MgO 3–8 %, Al₂O₃ 4–10 %, CaO ~35 %, SiO₂ 28–32 %. Wenn Mn-Erze wenig CaO/MgO enthalten: Miete aus Mn-Erzen, Koks, basischen Flüssen (Kalkstein/Dolomit). Bessere Ergebnisse, wenn erforderliche basischen Oxide im Mn-Erz enthalten. Strombedarf bei Discard-Praxis höher als High-Mn-Praxis (zusätzliche Energie für Dolomit/Kalkstein-Kalkbrennen in Miete und mehr Mn-Extraktion aus Schlacke → höherer CO-Gehalt im Abgas als High-Mn-Praxis).
MC Fe-Mn-Produktion
MC Fe-Mn: 1–1,5 % C, Mn 75–85 %. Herstellung entweder durch Raffination von HC Fe-Mn mit O₂ oder silico-thermisch, wobei Si in Si-Mn zur Reduktion zusätzlicher MnO (als Erz oder Schlacke) dient.
Raffination von HC Fe-Mn mit O₂
Auch Mangan-Sauerstoff-Raffination (MOR) genannt, patentiert von Union Carbide. HC Fe-Mn wird ähnlich wie Stahl im Basissauerstoffofen (BOF) entkarburisiert. Unterschiede: (i) Endtemperatur 1.750 °C vs. 1.650 °C Stahl, (ii) stärkere Feuerfestangriffe, (iii) schwieriges Abgießen der Endlegierung, (iv) höherer Mn-Dampfdruck, (v) höheres Abgasvolumen und -temperatur.
MOR-Prozess: O₂ in flüssiges HC Fe-Mn eingeblasen, Temperatur von Abstichtemperatur 1.300 °C auf 1.750 °C erhöht. Wärme durch Oxidation von Mn zu Mn-Oxid und C zu CO. Früh in Blasen: meiste O₂ durch Mn-Oxidation verbraucht, Temperatur 1.300→1.550 °C. Danach: rasche C-Oxidation, Temperatur →1.650 °C. Darüber: C-Entfernungsrate sinkt, Mn wird erneut oxidiert. Prozessstopp bei 1.750 °C = C-Gehalt 1,3 %. Weitere C-Reduktion → unakzeptabel hohe Mn-Verluste. MOR: Mn-Rückgewinnung ~80 %, Verteilung: (i) MC Fe-Mn-Legierung 80 %, (ii) Verflüchtigungsrauch 13 %, (iii) Schlacke durch Mn-Oxidation 5 %, (iv) sonstige Verluste, Spritzer 2 %.
Erfolgreicher Betrieb abhängig von Blasgefäß- und O₂-Lanzendesign sowie sorgfältigen Betriebsverfahren. MOR-Vorteile gegenüber silico-thermisch: niedrigerer Energieverbrauch, geringere Investition, niedrigere Produktionskosten, größere Flexibilität. Hauptnachteil: beschränkt auf MC Fe-Mn (C nicht <1,3 % reduzierbar).
Silico-thermische Route
Hochgradige Schlacke oder Schmelze mit Mn-Erz und Kalk (CaO) wird mit Si-Mn (16–30 % Si) in Kontakt gebracht. Si in Legierung wirkt als Reduktionsmittel, reduziert MnO in Schmelze: Si + 2MnO = SiO₂ + 2Mn. Kalkzweck: SiO₂-Aktivität in Schmelze senken → Reaktion so weit wie möglich nach rechts treiben. Basizitätsverhältnis (CaO/SiO₂) in Schlacke >1,4 für ausreichende SiO₂-Aktivitätssenkung.
In Si-Mn eintretender C verbleibt vollständig in Metallphase → im Produkt. Für MC Fe-Mn mit 1 % C: Si-Mn mit 20 % Si nötig. Silico-thermische Reduktionswärme nicht ausreichend für Prozess → normalerweise im Elektrolichtbogenofen (EAF). EAF mit Magnesitsteinen (beständig gegen hochbasische Schlacke). EAF kippbar für Schlacke-Metall-Trennung.
Obwohl silico-thermisch energieintensiver als HC Fe-Mn-Entkarburisierung: Vorteil = finales C nur durch C-Gehalt des Initial-Si-Mn begrenzt. Silico-thermisch kann daher LC Fe-Mn und industrielles Mn-Metall produzieren.
LC Fe-Mn-Produktion
LC Fe-Mn: Mn 76–92 %, C 0,5–0,75 %. Nicht durch Entkarburisierung von HC Fe-Mn ohne extreme Mn-Verluste möglich. Muss silico-thermisch hergestellt werden. Prozess ähnlich silico-thermischer MC Fe-Mn-Produktion. Hochreine Erze, besonders Fe- und P-haltige Erze vermeiden. Künstliches Mn-Erz als hochgradiges Erz besonders geeignet (niedriges Verunreinigungsniveau, alles Mn als MnO) → Reduktion höherer Mn-Oxide unnötig. Typische Verbräuche/t LC Fe-Mn (Mn 85–92 %, C ~0,1 %, Si ~1 %, Mn-Rückgewinnung 75 %): kalziniertes Mn-Erz 1.250–1.350 kg, Si-Mn (32–33 % Si) 800–850 kg, Branntkalk 1.000–1.100 kg, Elektroden 10–12 kg, Elektrischer Strom 1.800–2.500 kWh.
Herstellungsprozess
- Wichtige Überlegungen für Hochvolumen-Swiss-Drehen
- 3D Systems Figure 4 Production – Hochvolumen-Harz-3D-Drucklösung
- Starke Operations-Instandhaltung-Partnerschaft für nachhaltige Produktion aufbauen
- FINEX-Prozess: Fortschrittliche Roheisenherstellung aus Eisenerzfeinst & Nichtkokskohle
- Optimierte Spaltwalztechniken für effiziente Stabstahlproduktion
- Expertenproduktion hochwertiger nahtloser Rohre
- Energieeffizienz in der Eisen- und Stahlproduktion optimieren
- Prototyp- vs. Serien-Spritzgießwerkzeuge: Die richtige Form für Ihr Projekt
- Fertigungsstraßen (Production Lines): Wie Montagelinien die Produktionseffizienz steigern
- Produktionseffizienz maximieren mit modernster Stanzmaschinerie