



Optimierung der Silicomangan-Produktion in Tauchlichtbogenöfen
Silicomangan (Si-Mn) ist Legierung zur gleichzeitigen Si- und Mn-Zugabe zu Flüssigstahl bei niedrigem C-Gehalt. Standard-Si-Mn: 65–70 % Mn, 15–20 % Si, 1,5–2 % C. Qualitäten: Medium-Carbon (MC) und Low-Carbon (LC). Einziger Verbraucher: Stahlerzeugung. Si-Mn statt Mix aus HC Fe-Mn und Fe-Si wird durch wirtschaftliche Überlegungen getrieben.
Mn und Si sind entscheidende Stahlerzeugungskonstituenten: Entoxidationsmittel, Deschwefelungsmittel, Legierungselemente. Si = primäres Entoxidationsmittel. Mn = milderes Entoxidationsmittel als Si, wirkt aber durch Bildung stabiler Mangansilikate und -aluminate verstärkend. Auch Deschwefelungsmittel. Mn als Legierungselement in fast allen Stählen. Besonders: modifizierender Effekt auf Fe-C-System durch Erhöhung der Stahlaushärtbarkeit.
Si-Mn wird durch karbothermische Reduktion oxidischer Rohstoffe in 3-phasigem AC-SAF hergestellt (gleicher Ofentyp wie Fe-Mn). Si-Mn-Prozess oft schwieriger als Fe-Mn (höhere Prozesstemperatur nötig). Übliche SAF-Größen für Si-Mn: 9–40 MVA → 45–220 t/Tag Si-Mn.
Bei karbothermischer Reduktion oxidischer Rohstoffe ist Wärme ebenso essenziell wie C für Reduktion (endotherme Reaktionen, Wärmemangel → unvollständige Reaktion). Gute Elektrodendurchdringung essenziell für ausreichende Wärme zur Reaktionsvollendung.
Rohstoffe
Hauptrohstoffe Si-Mn: Mn-Erz, HC Fe-Mn-Schlacke, Quarzit, Koks/Kohle, Flüsse (Dolomit/Kalkspat). Haupt-Mn-Quellen: Mn-Erz und Mn-reiche Schlacke aus HC Fe-Mn-Produktion. Unterschiedliche Mietenzutaten zeigen unterschiedliches Verhalten bei Erhitzen/Reaktion mit C → beeinflussen Koks- und Stromverbrauch, Schlackenmenge/-zusammensetzung, Ofenproduktivität.
Schlackenmenge pro t Si-Mn hauptsächlich durch Erz/Schlacke-Verhältnis bestimmt. Steigender Fe-Mn-Schlacke-Anteil auf Kosten von Mn-Erz → größeres Schlacke/Metall-Verhältnis. Hohes Schlackenvolumen → erhöhter Energieverbrauch, wahrscheinlich höhere Metallverluste in Endschlacke.
Mn-Erze enthalten unerwünschte Elemente, nicht entfernbar bei Abbau/Aufbereitung. P-Gehalt wichtig wegen strenger Si-Mn-Legierungsspezifikation. Fe, P, As (Arsen) reduzieren leichter als Mn → gehen zuerst in Metall. Ihr Gehalt in Endlegierung durch Erzwahl kontrolliert. HC Fe-Mn-Schlacke = sehr reine Mn-Quelle (leicht reduzierbare Verunreinigungen in Erzen bereits in HC Fe-Mn-Metall aufgenommen). Verunreinigungsgehalt (z. B. P) in Si-Mn thus kontrolliert nicht nur durch Erzwahl, sondern auch durch relatives Verhältnis Mn-Erz/HC Fe-Mn-Schlacke im Rohstoffmix.
Prozesstemperatur 1.600–1.650 °C nötig für Si-Mn mit ausreichend hohem Si-Gehalt und Discard-Schlacke mit niedrigem MnO. Fe-Mn-Schlacke hat niedrigere Schmelztemperatur (~1.250 °C) vs. Mn-Erz. Hoher Fe-Mn-Schlacke-Anteil → niedrigere Prozesstemperatur. Mn-Erz schmilzt ab ~1.350 °C, enthält dann Fest/Flüssig-Gemisch (fest = MnO). Weitere Erhitzung/Reduktion auf ≥1.550 °C nötig, bevor schmelzendes Erz mit Schlacke mischt und frei fließt. Hoher Mn-Erz-Anteil im Mix → höhere Oberflächen- und Prozesstemperatur im Koksbett.
Bei Si-Mn im SAF: C (Koks/Kohle) = Reduktionsmittel, Wärme = Strom. Elektrischer Strom durch Miete → Wärme nach P = R·I² (P = Wärmeleistung, R = Mietewiderstand, I = Stromdichte).
Im SAF: Elektrodenspitzen in poröser Mietemischung eingetaucht, elektrische Energie durch Mikro-Lichtbogen an schlackenreiches Koksbett auf flüssigem Legierungsbad freigesetzt. Wärmebedarf = elektrische Energie; Koks = Reduktionsmittel UND elektrisches Widerstandselement. Öfen kreisförmig, typ. 40 MVA: 11,6 m Außendurchmesser, 6,2 m Höhe. Reaktionen bei Si-Mn-Produktion:
(SiO₂) + 2C = Si + 2CO(g)
(SiO₂) + 2SiC = 3Si + 2CO(g)
(MnO) + C = Mn + CO(g)
(SiO₂) + 2Mn = Si + 2(MnO)
(SiO₂) + Si = 2SiO(g)
Mn = Mn(g)
Hauptgleichgewichtsreaktionen für Si/Mn-Verteilung zwischen Schlacke und Si-Mn-Legierung:
(MnO) + C = Mn + CO(g)
(SiO₂) + 2C = Si + 2CO(g)
Klammern = Art in Schlacke, Unterstrich = Art in Legierung. C = Kohlenstoffquelle, in Legierung gelöst oder fest (Koks).
Vollständiges Schlacke/Legierung/Gas-Gleichgewicht erfordert simultanes Gleichgewicht beider Reaktionen. Beide stark temperatur- und CO-Druck-abhängig. Höhere Temperaturen → höheres Si-Gleichgewichtsgehalt in Si-Mn, niedrigeres MnO in erzeugter Schlacke. Niedriger CO-Druck begünstigt höheres Si in Si-Mn, weniger MnO in Schlacke. CO-Druck im SAF meist nahe 1 atm. Kombination → partielle Schlacke/Legierung-Gleichgewichtsreaktion:
2(MnO) + Si = 2Mn + (SiO₂)
Diese Reaktion wenig temperaturabhängig, druck- und gasphasenzusammensetzungsunabhängig.
Ausgrabung eines 3-phasigen 16 MW Si-Mn-Ofens liefert Phasenverteilung in Reaktionszonen. Ofeninneres normalerweise in zwei Hauptbereiche: (i) Vorwärm-/Vorreduktionszone (Mietenzutaten noch fest), (ii) Koksbettzone (Erz, Schlacke, Flüsse flüssig). Beobachtung: Mn-Oxide werden fast vollständig aus Fe-Mn-Schlacke und Mn-Erz am Koksbettobergang reduziert. In Abb. 1 basierend auf obiger 16 MW-Ofenausgrabung gezeigt.
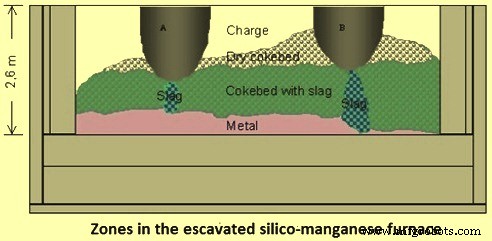
Ausgrabung zeigte: Elektrodenspitzenposition ~600 mm über Metallbad für guten Betrieb geeignet. MnO₂ im Erz zerfällt früh zu Mn₂O₃, weitere Reduktion zu Mn₃O₄ durch CO-Gas oder thermische Zersetzung bescheiden. signifikante Vorreduktion zu MnO nur in Mietefeinstaub. MnO-reiche Fe-Mn-Schlacke wird fast auf endgültige Si-Mn-Schlackenzusammensetzung reduziert, bevor substantielle Reduktion/Schmelzen von Mn-Erz beginnt. Fast gesamte MnO-Reduktion am Koksbettobergang abgeschlossen. Quarzlösung und -reduktion offensichtlich in Koksbettzone nach Haupt-Mn-Oxid-Reduktion. Möglicherweise „Aufnahme“ von Si in Legierung sehr schnell, während flüssiges Metall durch Koksbett zum flüssigen Legierungsbad rinnt.
Reduktion des höchsten Mn-Oxids (MnO₂) in vier Stufen: 1. MnO₂→Mn₂O₃ bei >450–500 °C; 2. Mn₂O₃→Mn₃O₄ bei >900–950 °C – beide thermische Zersetzung ohne Reduktionsmittel. Zeigen Mn-Oxid-Stabilitätsbereich. Mn₃O₄→MnO nur durch CO oder festen C. MnO-Reduktion durch C bei 1 atm nur bei >1.410 °C machbar. Vollständige Reduktion erfordert noch höhere Temperaturen. Problem: hoher Mn-Dampfdruck → starke Verdampfung. MnO löst sich in Schlackenphase, aus der Mn durch festen C reduziert in Metallphase übergeht. Nicht-ideale Schlacken-/Legierungslösungen von großer Bedeutung. Aktuelle thermodynamische Methoden für Phasen und Energiebilanz basierend auf Massenbilanz nötig.
Si-Verteilung zwischen Si-Mn-Legierung und Mehrkomponenten-Schlacke (MnO-SiO₂-CaO-Al₂O₃-MgO) hauptsächlich bestimmt durch: Prozesstemperatur, SiO₂-Schlackengehalt, R-Ratio = (CaO+MgO)/Al₂O₃. Beispiel: Si-Gleichgewichtsgehalt in Si-Mn steigt ~6 %, wenn R-Ratio von 2 auf 1 sinkt (konstante Temperatur, SiO₂). Temperatureffekt erheblich: Si-Gleichgewichtsgehalt steigt ~6 % pro 50 °C im Bereich 1.550–1.700 °C. MnO-Gleichgewichtsgehalt in Si-Mn-Schlacke hängt primär von Temperatur, sekundär von SiO₂-Schlackengehalt ab. Bei 1.600 °C: MnO-Gleichgewichtsgehalt sinkt von ~9 % bei SiO₂-Sättigung auf Minimum ~3–4 % bei SiO₂-Reduktion auf ~40–45 %.
Mn-Rückgewinnung beeinflussende Faktoren neben Temperatur: (i) Schlackenbasizität [(CaO+MgO)/SiO₂], (ii) CaO/MgO-Verhältnis, (iii) Al₂O₃-Schlackengehalt. Temperaturerhöhung begünstigt endotherme Reduktion thermodynamisch und kinetisch. Schlackenchemie-Effekt auf Mn-Oxid-Reduktion komplexer. Höhere Mn-Rückgewinnung bei basischer Schlacke durch höhere MnO-Aktivitätskoeffizienten. Kalkzugabe zu Rohstoffmix senkt MnO-Sättigungskonzentration und erhöht MnO-Aktivität in Schlacke bei gleichem MnO-Gehalt → sinkende MnO-Gleichgewichtskonzentration in Schlacke, steigende Reduktionsrate. Schlackenbasizität >1,1 Erhöhung → weniger signifikanter Effekt auf Mn-Rückgewinnung. Sehr hohe CaO/MgO-Gehalte → höhere Schlackenviskosität → schwächt Mn-Reduktion. Al₂O₃ erhöht auch Schlackenviskosität → kann Mn-Reduktionsreaktion verlangsamen. Für gut fließfähige Schlacke: Al₂O₃-Konzentration ≤20 %.
Dolomit/Kalkspatzugabe zur Miete erhöht Schlackenbasizität → verbessert Schlackenfließfähigkeit, erleichtert MnO-Reduktion aus Schlacke. Typischer SiO₂-Gehalt in Si-Mn-Schlacke: 35–45 %. Flüssigkeittemperatur 1.300–1.380 °C (schlackenzusammensetzungsabhängig). Temperaturerhöhung, SiO₂-Erhöhung in Schlacke, Absenkung (CaO+MgO)/Al₂O₃ → alle erhöhen Si-Metall-Schlacke-Verteilungskoeffizienten.
Für Schlackenfließfähigkeitsverbesserung: MgO-Schlackengehalt >7 %. Signifikante MnO-Reduktion in Schlacke durch Erhöhung MgO-Anteil → verbessert Mn-Rückgewinnung.
Produktionsstufen
Si-Mn-Produktion abhängt von Verhalten von Mn-Erz, Fe-Mn-Schlacke, Quarz, Flüssen beim Schmelzen, Reduzieren, Schlackebildung. Drei Stufen:
- Erhitzen und Vorreduktion im festen Zustand (1.100–1.200 °C): Mn-Oxide → MnO, Fe-Oxide → metallisches Fe.
- Flüssigschlackenbildung und Mn-Oxid-Reduktion – am Koksbettobergang abgeschlossen, Temperatur unsicher, abschätzbar: MnO-Gleichgewichtsgehalt in Schlacke bei 1.500 °C mit Fe-Mn (vor SiO₂-Reduktionsbeginn) 10–25 % (schlackenzusammensetzungsabhängig). Schlackenproben vom Koksbettobergang bei Ausgrabung ~10 % MnO → erwartet bei >1.550 °C. Flüssige Schlacke muss niedrige Viskosität für Perkolation durch Koksbett haben → Temperatur am Koksbettobergang erwartet 1.550–1.600 °C.
- SiO₂-Reduktion aus Schlacke und weitere MnO-Reduktion (1.550–1.650 °C): SiO₂-Schlackengehalt im Koksbett 40–45 % (wie Endschlacke) → Quarzlösungsrate ≈ SiO₂-Reduktionsrate → relativ konstante SiO₂-Konzentration. MnO in Schlacke weiter auf ~5–10 % gesenkt. Diese Schlacke wird meist verworfen.
Hauptgasphasenkomponente im Ofeninneren: CO. SiO und Mn-Dampf nur in kleinen Mengen. Bei niedrigen Temperaturen nahe Ofenoberseite: CO₂ und Wasserdampf im Gas.
Reduktionsreaktionen ändern Erzusammensetzung → Änderungen Schmelztemperatur und andere Erzeigenschaften. Änderungsrate hängt von Reduktionsrate ab, beeinflusst durch: Temperatur, Erzzusammensetzung/-morphologie, Eigenschaften karbonischer Materialien, andere.
Schlackenmenge pro t Si-Mn hauptsächlich durch Erz/Schlacke-Verhältnis bestimmt. Steigender Fe-Mn-Schlacke-Anteil auf Kosten Mn-Erz → größeres Schlacke/Metall-Verhältnis. Hohes Schlackenvolumen → erhöhter Energieverbrauch, wahrscheinlich höhere Mn-Einschlussverluste in Endschlacke.
Ökonomie Si-Mn-Verhüttung verbessert durch: Minimierung Mn-Verlust als Metalleinschlüsse, als MnO in Schlacke gelöst, und Produktion Legierung hoch in Si, niedrig in C.
Low-C Si-Mn mit ~30 % Si durch Aufwertung Standardlegierung mit Si-Abfällen aus Fe-Si-Industrie.
Spezifischer Stromverbrauch für Standard-Si-Mn aus Mix aus Mn-Erz, HC Fe-Mn-Schlacke, Si-reichen metallischen Re-Melts: typ. 3.500–4.500 kWh/t Si-Mn, abhängig primär von Metallzugabe zur Miete. Stromverbrauch steigt mit Si-Gehalt des produzierten Si-Mn und Schlackenmenge pro t Si-Mn. Je 100 kg zus. Schlacke → ~50 kWh zus. elektrische Energie. ~100 kWh/t Si-Mn und etwas Koks eingespart, wenn Erzanteil in Miete durch aufsteigendes CO-Gas aus Schmelzreduktionszone auf MnO reduziert wird.
Herstellungsprozess
- Optimierung von Elektrolichtbogenofen-Betrieben: Automatisierung & Modellierung
- Energy Optimizing Furnace (EOF): Hochmoderne Stahlerzeugungstechnologie
- Optimierung der Stahlproduktion: Roheiseneinsatz in Lichtbogenöfen
- Gleichstrom-Lichtbogenofen: Effiziente Einkathoden-Stahlherstellungstechnologie
- Nutzung von Direktreduziertem Eisen für effiziente Elektrolichtbogenofen-Stahlerzeugung
- Optimierung von Hochofen-Kühlsystemen für höhere Effizienz und längere Standzeiten
- Tauchlichtbogenöfen: Antrieb der modernen Stahlherstellung
- Unterpulverschweißen (UP-Schweißen / SAW) erklärt: Umfassender Leitfaden
- Unterpulverschweißen (UP-Schweißen/SAW): Verfahren, Ausrüstung und Hauptvorteile
- Unterpulverschweißen: Wichtige Anwendungen, Vorteile und Nachteile