



Industrielle Ferro-Silicium-Produktion: Prozess, Qualitäten und Anwendungen
Ferro-Silicium (Fe-Si) ist eine Ferrolegierung mit Eisen (Fe) und Silicium (Si) als Hauptelementen. Si-Gehalt typisch 15–90 %. Übliche Marktqualitäten: 15 %, 45 %, 65 %, 75 %, 90 % Si. Rest Fe, ca. 2 % andere Elemente (Al, Ca).
Fe-Si wird industriell durch karbothermische Reduktion von Siliciumdioxid (SiO₂) mit Kohlenstoff (C) in Gegenwart von Eisenerz, Stahlschrott, Walzschuppen oder anderer Fe-Quelle hergestellt. Fe-Si-Verhüttung ist kontinuierlicher Prozess im elektrischen Tauchlichtbogenofen (SAF) mit selbstbackenden Elektroden.
Fe-Si (typisch 65 %, 75 %, 90 % Si) wird hauptsächlich in der Stahlerzeugung und in Gießereien für C-Stähle, Edelstähle als Entoxidationsmittel und zur Legierung von Stahl und Gusseisen eingesetzt. Auch für Siliciumstahl (Elektrostahl). Bei Gusseisenproduktion als Impfmittel zur Graphitisationsbeschleunigung. Im Lichtbogenschweißen in einigen Elektrodenbeschichtungen.
Ideale Reduktionsreaktion: SiO₂ + 2C = Si + 2CO. Realität komplexer durch verschiedene Temperaturzonen im SAF. Gas in heißester Zone hat hohen Siliciummonoxid (SiO)-Gehalt, der in äußeren Mietenschichten zurückgewonnen werden muss für hohe Si-Rückgewinnung. Rückgewinnungsreaktionen in äußeren Schichten heizen Miete auf sehr hohe Temperaturen → klebrige Miete, die nicht leicht in heißeste Zone fließt. Abgas enthält SiO₂-Staub. Flüssiges Si durchläuft mehrere Zwischenreaktionen. Drei Hauptmerkmale der Fe-Si-Produktion:
- Gas in heißester SAF-Zone hat hohen Si-haltigen Gasanteil → Rückgewinnung in äußeren Mietenschichten für hohe Si-Rückgewinnung essenziell.
- Si-Rückgewinnungsreaktionen in äußeren Schichten heizen Miete stark auf → klebrige Miete mit Fließhemmung.
- Ofenabgas enthält signifikante Mengen SiO₂-Staub.
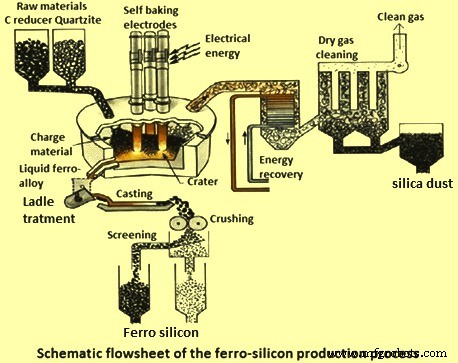
Schematisches Fließbild des Fe-Si-Produktionsprozesses in Abb. 1.
Rohstoffe
Fe-Si wird durch Verhüttung von Fe- und Si-haltigen Materialien im SAF hergestellt. Fe als Eisenerz, Stahlschrott, Walzschuppen; Si meist als Quarzitstücke. Kombiniert mit karbonischem Material (Kohle, Petrolkoks) und Aufschlagmittel (Holzchips). Quarzit = Si-Quelle im karbothermischen Prozess. Quarzitreinheit meist niedriger als andere Quarzlagerstätten, aber normalerweise für Fe-Si-Produktion geeignet.
Ofentauglichkeit (Furnaceability) – internationaler industrieller Qualitätsbegriff für Quarzit. Gute Ofentauglichkeit: alle chemischen und physikalischen Kriterien machen es zu geeignetem Siliciumrohstoff für hoch-Si-Fe-Si bei hohen Prozessleistungsraten. Absolute Qualitätsanforderungen für Prozessoptimierung: (i) Chemie, (ii) Materialgröße (typ. 10–150 mm), (iii) mechanische Festigkeit, (iv) thermische Festigkeit, (v) Erweichungseigenschaften.
Chemie und Größe sind gängigste Spezifikationen aller Fe-Si-Produzenten für Quarzit. Chemische Anforderungen betreffen Verunreinigungselemente, besonders Al, Ca, Titan (Ti), Bor (B), Phosphor (P). Normalerweise: edlere Elemente als Si (z. B. Al, Ca) gehen in Produkt, flüchtige Komponenten in Abgas. Reaktionen im Ofen aber komplexer – Elementverteilung in Rohstoffen bestimmt, wo Elemente hingehen. Manche Elemente, besonders Alkalien (Na, K), können Quarzitschmelzpunkt senken. Allgemein: Rohstoffanforderungen mit Produktanforderungen verknüpft. Fe-Si-Produktion erlaubt meist höhere Gehalte schwieriger Elemente.
Größenspezifikationen variieren je nach Anlage: 10–150 mm, manche Produzenten engere Spezifikationen. Einige fokussieren/messen mechanische und thermische Festigkeit (meist nicht in Lieferantenspezifikationen). Zusätzliche Anforderungen individuell nach optimaler Betriebsweise.
Mechanische Eigenschaften von Quarzit beeinflussen Größenreduktion bei Förderung, Transport, Lagerung vor Beschickung. Feinmaterial stört karbothermischen Prozess: senkt Mietepermeabilität, behindert Gasfluss von unteren zu oberen Ofenbereichen, wo SiO-Gas mit unreagiertem C zu SiC reagiert – wichtige Ofenreaktion. SiO-Gasverlust durch Abgaskanäle und gesenkte Si-Rückgewinnung durch niedrige Mietepermeabilität möglich.
Feinmaterial definiert durch zwei Kriterien: (1) < 2 mm – prozesskritischste, senkt Permeabilität. (2) Untergröße unter Spezifikation (z. B. -10 mm). Thermomechanische Eigenschaften: Feingenerierung im Ofen – schlechte Eigenschaften führen zu Quarzitdesintegration durch extreme Ofenhitze. Idealerweise behält stückiger Quarzit Originalgröße beim Abwärtswandern durch Miete bis zum Erweichen/Schmelzen in unteren Ofenbereichen nahe Hohlraumwand.
Die meisten Quarzite desintegrieren gewissermaßen, aber nicht pulverisieren – zu viel Feinmaterial senkt Permeabilität. Extreme Fälle: „Popping-Effekt“ – Quarzitfragmente werden hochgeschleudert. Quarzit mit niedriger thermischer Stabilität, der im Bett desintegriert, kann auch zur Schlackenbildung beitragen.
Erweichungseigenschaften = andere Seite thermomechanischer Eigenschaften. Erweichungstemperatur/-intervall = Temperatur, bei der Quarzit zu schmelzen beginnt. Niedriger als Quarzitschmelzpunkt (1.723 °C). Erweichungstemperatur sollte so nah wie möglich am Schmelzpunkt liegen für idealen Prozess: Quarzit wandert bis zu Hohlraumwänden, bevor es schmilzt; Schmelztröpfchen tropfen in Hohlraum, wo Si-Bildungsreaktionen stattfinden. Alkalielemente (und geringer alkalische Erdmetalle) beeinflussen Quarzitschmelztemperatur. Zu frühes Erweichen/Schmelzen im oberen Ofenbereich → klebrige Masse, agglomeriert mit anderen Partikeln, wird elektrisch leitfähig, verändert elektrische Pfade im Ofen, verringert Lichtbogenleistung.
Tauchlichtbogenofen für Fe-Si-Produktion
Kommerzielles Fe-Si mit 15 % Si wird allgemein im Hochofen (BF) mit sauren Feuersteinen hergestellt. Fe-Si mit höherem Si-Gehalt normalerweise im SAF. SAF-Größe in MVA: 1–2 MVA bis >40 MVA. Typische SAF-Dimensionen: bis 10 m Durchmesser, 3,5 m Tiefe. Elektrische Energie über 3-phasigen AC durch drei tief in Miete eingetauchte Elektroden. Spezifischer Energieverbrauch typ. 9–10 MWh/t Fe-Si (75 % Si). Für effizienten Betrieb und reduzierte Fixkosten: SAF 24/7 Dauerbetrieb.
Notwendige Wärme für hochendotherme SiO₂-Reduktionsreaktionen wird direkt in SAF-Miete erzeugt: Widerstandsheizung durch Stromfluss und Lichtbogenheizung in Gaskammern nahe Elektrodenspitzen. Interne Ofenstruktur und Temperaturverteilung in Reaktionszonen hängen eng mit Anteilen von Widerstands- und Lichtbogenheizung zusammen. Wichtigste Strukturmerkmale: in Miete eingetauchte, selbstbackende „Söderberg“-Elektroden für Stromzufuhr. Lichtbogenbrennen und Temperaturbedingungen der Reaktionszonen hängen eng mit Elektrodenspitzenposition zusammen. Strom heizt Teil der Miete auf ~2.000 °C in heißestem Bereich → SiO₂ wird zu flüssigem Si reduziert.
Temperaturverteilung in Reaktionszonen nicht direkt messbar, aber für korrekte elektrische/temperaturmäßige Prozessbedingungen systematisches Elektrodenschieben nötig. Optimale Elektrodenposition minimiert ökonomische Prozessindikatoren. Bei gutem, stabilem SAF-Betrieb: Bedingungen für kontinuierliche Evolution neuer SiO₂-Reduktionsprodukte in Reaktionszonen. Prozess zyklisch, assoziiert mit Schmelzen und periodischem Eindringen flüssiger SiO₂ in Lichtbogenkammern.
SAF hat Haube im oberen Ofenteil, leitet heiße Gase durch Schornstein zur Gasreinigung. Rohstoffe (Quarzit, Fe-Materialien, C-Materialien) auf Förderbändern, getrennt in Tagesbunker gelagert. Rohstoffe als Mischcharge (Quarzit, C-Reduktionsmittel, Fe-Träger) gewogen, in erforderlichen Proportionen kombiniert, gemischt, über Beschickungsrohre in Ofen geladen. Rohre mit Auslässen Richtung Elektroden. Rohranzahl um Elektroden variiert ofenabhängig. Beschicktes Material auf Höhe des Ofenaußenbodens, von Haube mit Stopfklappen in verschiedenen Sektionen umgeben, die während Stopfperioden geöffnet werden können.
Fe-Si-Produktionsprozess
Rohstoffe von oben in Ofen beschickt. Hochstrom-Niederspannungsstrom über Transformator und C-Elektroden in Ofen. Prozess sehr energieintensiv: ~9.000–10.000 kWh/t 75 % Fe-Si.
SAF für Fe-Si wird zyklisch betrieben: Stopfen, Beschicken, Abstich als Hauptoperationen. Beim Stopfen wird dünne Kruste auf Miete aufgebrochen, alte Miete Richtung Elektrode geschoben. Neue Miete auf alte Miete gelegt.
Stopf-Beschick-Zyklus = Betriebszyklus. Stopfen mit Spezialfahrzeug mit Stopfstange vorne. Ungleichmäßig beschickte Miete wird über Stopfklappe verteilt. Altes Beschickungsmaterial an Oberfläche wird Richtung Elektroden verteilt, wo sich Mulden um Elektroden gebildet haben (durch heiße Reaktionszone im Hohlraum).
Im Ofen wird Miete auf ~1.815 °C erhitzt. Bei dieser Temperatur verbindet sich Quarzit mit C der Reduktionsmittel zu CO-Gas und setzt Si frei, das mit flüssigem Fe legiert. Flüssiges Fe-SI sammelt sich am Ofenboden. Spuren der Rohstoffe (inkl. Quarzit, Reduktionsmittel, Elektroden) gehen in Produkt.
Periodisch (gleiche Zeitintervalle) wird flüssige Ferrolegierung in Pfanne abgestochen, durch eines der Abstichlöcher in Ofenauskleidung. Abstichlöcher im Übergang Seiten-/Bodenauskleidung. Anzahl variiert. Abstichloch mechanisch geöffnet, mit spezieller Tonmischung verschlossen.
Abgase durch Gasreinigungsanlage zur Staubentfernung (Hauptinhalt: amorphes kondensiertes SiO₂). Staub als Füllmaterial in Beton, Keramik, Feuerfest, Gummi etc. Ofen produziert ~0,2–0,4 t SiO₂-Staub/t Ferrolegierung. Gereinigtes Abgas:mainly CO, SO₂, CO₂, NOx. Gaswärme in Abwärmerückgewinnungssystem nutzbar.
Die Reaktionen
Fe-Si-Produktionsprozess = Hochtemperaturprozess: SiO₂ + C → Si + CO. Gesamtprozess basiert auf karbo-thermaler Reaktion, idealisiert als:
SiO₂(s) + 2C(s) = 2Si(l) + 2CO(g) ΔH @ 2000 °C = 687 kJ/mol
Fe-Si-Ofen normalerweise in zwei Zonen unterteilt: (i) innerer heißer Bereich, (ii) äußerer kälterer Bereich. Si wird im inneren Bereich produziert. Gleichgewichtsbedingung für Si-Produktion:
SiO(g) + SiC(s) = 2Si(l) + CO(g)
Si-Produktionstemperatur ~2.000 °C. Gleichgewichtspartialdruck von SiO für obige Reaktion bei 1 atm = 0,5 atm. Für hohe Si-Rückgewinnung muss SiO in kälteren Ofenbereichen zurückgewonnen werden. SiO-Rückgewinnung durch Reaktion mit C oder Kondensation. Nicht zurückgewonnenes SiO geht als SiO₂-Staub verloren.
Fähigkeit eines C-Materials, mit SiO zu reagieren = Reaktivität. Hohe Reaktivität: viel C reagiert mit SiO zu SiC in äußerer Zone. Niedrige Reaktivität: freies C erreicht innere Zone → weniger Si, mehr SiO und CO. Bei niedriger Reaktivität kondensiert mehr SiO. Kondensation liefert Wärme → Grenze für Kondensation. Wird Grenze überschritten, verlässt SiO Ofen. Bei niedriger Reaktivität muss C-Bilanz in Miete reduziert werden, um SiC-Ablagerungen zu vermeiden → Si-Rückgewinnung sinkt.
Praktisch immer Si-Verlust im Gas – hauptsächlich durch SiO-Gasartverlust. SiO verbrennt mit CO in Überschussluft über Miete. Genauere Prozessbeschreibung komplexer: viele Zwischenreaktionen. SAF-Innere in Hochtemperaturzone (~2.000 °C) und Niedertemperaturzone (<1.815 °C) unterteilbar, unterschiedliche Reaktionen dominieren. In Hochtemperaturzone um Elektrodenspitzen:
2SiO₂(s,l) + SiC(s) = 3SiO(g) + CO(g)  ΔH @ 2000 °C = 1364 kJ/mol
SiO₂(s,l) + Si(l) = 2SiO(g)            ΔH @ 2000 °C = 599 kJ/mol
SiO(g) + SiC(s) = Si(l) + CO(g)        ΔH @ 2000 °C = 167 kJ/mol
Langsamste dieser drei vermutlich SiO-produzierenden Reaktionen – verbrauchen Großteil elektrischer Energie. Si kann durch Reaktion bei >1.815 °C produziert werden. SiO-Gas steigt im Ofen auf und wird entweder durch Reaktion mit C-Material zurückgewonnen oder durch Kondensation bei ausreichend niedriger Temperatur (<1.800 °C). Letzte zwei Reaktionen reversibel:
SiO(g) + 2C(s) = SiC(s) + CO(g)           ΔH @ 1800 °C = -78 kJ/mol
3SiO(g) + CO(g) = 2SiO₂(s,l) + SiC(s)      ΔH @ 1800 °C = -1380 kJ/mol
2SiO(g) = SiO₂(s,l) + Si(l)                ΔH @ 1800 °C = -606 kJ/mol
Letzte zwei kondensatbildenden Reaktionen stark exotherm – Hauptfaktor für Wärmeaufwärts-transport im Ofen. Gleichgewichtsbedingungen für andere Reaktionen in Abb. 2.
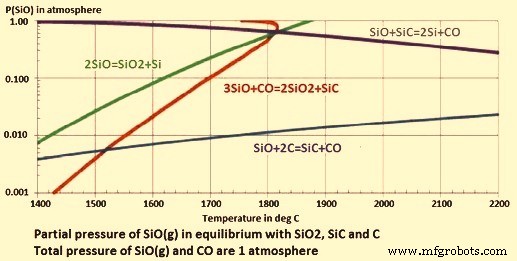
Am Ofenoberen Mietebereich: Temperatur 1.000–1.700 °C. Typischer industrieller Si-Ertrag ~85 % bei gut betriebenem Ofen. SiC-Bildungsreaktion = bevorzugte SiO-Rückgewinnungsreaktion >1.512 °C. Darunter: SiO-Gas generell durch letzte zwei Kondensationsreaktionen eingefangen. Temperatur starker Einfluss auf Gleichgewichtsbedingungen. Bei Oben-Temperatur ~1.620 °C (SiO-Partialdruck 0,1 atm) und Haupt-SiO-Rückgewinnung durch Kondensation → Si-Ausbeute ~80 %.
Raffination und Gießen von Fe-Si
Verunreinigungen in flüssiger Ferrolegierung (Al, Ca) können durch O₂ und Luft im flüssigen Zustand in der Pfanne vor dem Gießen entfernt werden. Flüssige Ferrolegierung wird aus Ofen in feuerfest ausgekleidete Stahlpfanne abgestochen.
Flüssiges Fe-Si wird aus Pfannen in große, flache Gusseisenformen gegossen. Formen durch Fe-Si-Feinauflage auf Formoberfläche vorbereitet. Gussmaterial wird entformt, wenn abgekühlt auf Festigkeitsniveau für Entnahme und Stapelung zur weiteren Abkühlung. Nach Erkalten und Erstarren: Fe-Si zerkleinert und gesiebt für gewünschte Stückgrößen. Beim Zerkleinern entsteht Feinmaterial → weiter zu Pulver gemahlen, mit Bindemittel zu Briketts geformt. Schmelze kann auch granuliert werden.
Alle Fe-Si-Qualitäten im Wesentlichen gleicher Prozess, aber für höherreine Qualitäten zusätzliche Schritte: Rohstoffe mit geringeren Verunreinigungen. Zusätzlich Raffination flüssigen Fe-Si zur Entfernung unerwünschter Verunreinigungen und Zugabe spezieller Legierungselemente in Pfannen. Diese Weiterverarbeitung = Pfannenmetallurgie. Spezialqualität 15 % Fe-Si für Schwermediumanwendung typischerweise durch Umschmelzen von 75 % Fe-Si mit Stahlschrott im Lichtbogenofen und Gießen in Hochdruck-Wasserspray.
Herstellungsprozess
- 3D Systems Figure 4 Production – Hochvolumen-Harz-3D-Drucklösung
- Lean Production mit Industrie 4.0 verbinden: Weg zu nachhaltiger Effizienz
- Starke Operations-Instandhaltung-Partnerschaft für nachhaltige Produktion aufbauen
- Hexadrone beschleunigt Tundra‑M UAV in die Produktion für raue Anwendungen
- Produktion revolutionieren: Wie Digitalisierung Effizienz und Innovation antreibt
- Prototyp- vs. Serien-Spritzgießwerkzeuge: Die richtige Form für Ihr Projekt
- 5 Schlüsselvorteile der ferngesteuerten Produktionskontrolle für die moderne Industrie
- Mieten vs. Kaufen: Strategischer Leitfaden für Produktionsanlagen-Entscheidungen
- Produktionsqualität steigern: Bewährte Strategien für Effizienz & Wettbewerbsfähigkeit
- Fertigungsstraßen (Production Lines): Wie Montagelinien die Produktionseffizienz steigern