



Schritt-für-Schritt-Anleitung zur Herstellung von hochwertigem Eisenkarbid (Fe₃C)
Eisenkarbid (Fe₃C) ist ein hochschmelzender, nicht-pyrophorer, stark magnetischer synthetischer Verbund in Granulatform. Zusammensetzung: ~90 % Gesamt-Eisen (Fe), ~7 % Gesamt-Kohlenstoff (C). Primärverwendung: metallische Mietenzugabe bei Stahlerzeugung als Substitution für Roheisen (HM), Direktreduziertes Eisen (DRI) oder Stahlschrott. Eisenkarbidprozess: Umwandlung vorgeheizter feiner Eisenerzpartikel in Eisenkarbid. Reduktion von Eisenerz zu Eisenkarbid im Wirbelschichtreaktor durch Prozessgas (primär Methan CH₄ und Wasserstoff H₂).
Prozess zur Eisenkarbidherstellung ursprünglich bei Hazen Research Inc., Golden, Colorado (USA) von technischem Vizepräsident Dr. Frank M. Stephens entworfen/entwickelt. Reduktion vorgeheizter feiner Eisenerzpartikel (0,1–1,0 mm) in geschlossenem Kreislauf-Wirbelschichtreaktor mit vorgeheiztem Prozessgas (CH₄, H₂, CO, CO₂, H₂O) bei 600 °C. Laborversuche: 50 mm Batch-Reaktor, gefolgt von kontinuierlichen Tests an 600 mm Reaktor. Eisenerzproben aus mehreren Ländern bei Hazen getestet. Produkt 1979 bei MEFOS (Schweden) im Basissauerstoffofen (BOF) erfolgreich zu Stahl verarbeitet.
Nach initialen Laborversuchen bei Hazen: Dr. Stephens Patentanmeldung, Erteilung 11.10.1977 „US Patent Nr. 4.053.301“. 1985 Ruhestand, Erwerb Patentrechte, Gründung „Iron Carbide Development Corporation“ (ICDC), Vermarktung. 1988: ICDC + australische PACT Resources Pty. Ltd. → „Iron Carbide Holdings, Limited“ (ICH). Weitere Entwicklungsarbeiten in Pilotanlage (1989 aus stillgelegtem Vanadiumwerk in Wundowie, Westaustralien gebaut). Reaktor: 1.830 mm Durchmesser, Betthöhe ~3.700 mm. Produktion ~25 t/Tag.
1989: ICH produzierte 310 t Eisenkarbid in Pilotanlage. Verkauf an 7 Kunden. 5 Firmen (Nucor, North Star Steel, Mitsubishi, Qualitech Steel, Cleveland Cliffs) erwarben Lizenz/Option. Nucor wandelte Pilotanlagen-Eisenkarbid in Darlington, South Carolina (USA) im 32-t-Elektrolichtbogenofen (EAF) um. Injektion bis 90 kg/min über bestehenden Gunite-Tank.
Nucor erwarb 1992 Lizenz. Beauftragte PLS Engineering, Denver (heute Harris Group), Anlage Point Lisas, Trinidad für 300.000 t/a Eisenkarbid. Ende 1994 Inbetriebnahme. Bau 1993, aber Nucor begrenzte PLS-Mittel. PLS verbrauchte Mittel vor Designabschluss. Nucor beendete Design. Zusätzlich: Nucor minimierte Kosten für einige Anlagenteile, inkl. Wärmetauscher.
Anlagenstart Ende Sept. 1994. Probleme mit Prozessgasverdichtern → Abschaltung, Kühlwasser lief weiter. Techniker entfernte Füllstandsensoren in Packsäulen zur Neukalibrierung → Flüssigstandalarme blockiert. Steuerraum informiert. Ein Ventil am Packturm, obwohl geschlossen, leckte – mehrere Tage unbemerkt. Nach Entdeckung Säule sofort entleert, aber Schaden done: Wasser durch Rohre, vermischt mit Eisenoxidstaub → schwere Kontamination Wärmetauscher. Nucor >1 Jahr Reinigungsversuche ohne Erfolg.
Weitere Betriebsprobleme: (i) unterdimensionierte Prozessgasrohre → max. 65 % Designkapazität, (ii) häufiges Brechen Gasdichtung Düsenplatte Wirbelschichtreaktor, (iii) Aufgabe Erzheizsystem (Abrasionsversagen → Chemiekompromiss im Reaktor → weitere Qualitäts-/Mengenbegrenzung), (iv) zu kleiner Abscheidetank Scrubber, (v) unzuverlässiges Produktdurchflussregelsystem Produktkühler → hoher Wartungsaufwand, (vi) unzuverlässiges pneumatisches Hubsystem Produkt → häufige Wartung, (vii) sehr kleiner Schneckenförderer Erzzuwführung, (viii) unzureichende Packungen Schneckenförderer → starkes Lecken.
Nucor 4 Jahre Problemlösung, aber 1998 bei Stahlpreiseinbruch Abschaltung. Anlage 2002 abgerissen. Trotz Schwierigkeiten: 357.712 t Eisenkarbid produziert → technische Machbarkeit bewiesen. Mechanische Ausfälle betonten Anforderung adäquater, zuverlässiger Anlagen.
Zweiter kommerzieller Versuch: Qualitech Steel Corp., Corpus Christi, Texas – Neubau. Qualitech Lizenz von ICH, aber Prozessänderung bei Mitsubishi-Finanzierung (zwei Reaktoren, Rohrgitternetz-Gasverteilung im Wirbelschichtreaktor). Texas-Anlage kurz vor Inbetriebnahme, Mutterkonzern März 1999 bankrott → nur wenige tausend t Eisenkarbid vor Abschaltung 1999, Abriss 2004.
Frank A. Stephens (Sohn Dr. Frank M. Stephens Jr.) erwarb 2010 exklusive Rechte am Eisenkarbidprozess. Früh 2011: International Iron Carbide LLC gegründet. Rechte an 35 Patenten. Neue Firma analysierte Probleme Trinidad/Texas gründlich, dokumentierte Lösungen. Viele Lösungen proprietär. Einige: (i) robustes Design Mantelrohrwärmetauscher, (ii) geändertes Prozessgassystem für Volllast, (iii) verbessertes Wirbelschichtreaktor-/Gasverteilungsdesign → toleranter gegen Anlagenabschaltungen, (iv) neue Gasdichtung Düsenplatte (Dual-Gasdichtung), (v) Blitzheizsystem Erzzuwführung (pneumatischer Heißmaterialtransfer, minimales Feststoffinventar für schnelle Start/Stop, Eliminierung Winkelversätze gegen Abrasion, modulare Bauweise für Wartung), (vi) Scrubber-Designänderungen für Volllast, (vii) Vereinfachung Produkthandling (Eliminierung Hubsystem Produkt→Produktkühler), (viii) Ejektoren statt mechanischer Förderer für Feststofftransport.
Heute keine laufende Eisenkarbid-Produktionsanlage. International Iron Carbide nutzt Erfahrungen (positiv/negativ) aus zwei Erstgenerationsanlagen Trinidad/Texas für Second-Generation-Design basierend auf Lessons Learned. Aktive Suche nach Unternehmern für Kooperation zum Bau Second-Generation-Anlagen.
Der Prozess
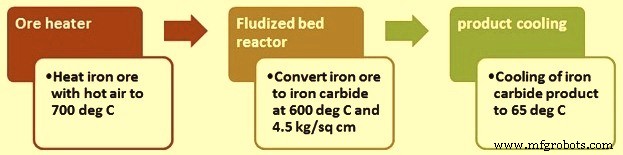
Eisenkarbidherstellung: sauber und einfach. Drei Hauptprozessschritte (Abb. 1): (i) Erhitzen Eisenerz auf ~700 °C, (ii) Kontakt heißes Eisernerz mit druckbeaufschlagtem H₂/CH₄-Gemisch bei ~600 °C, ~4,5 kg/cm² abs. in Wirbelschichtreaktor zur Umwandlung Eisenoxid→Eisenkarbid mit stark reduzierenden Gasen, (iii) Produktkühlung auf ~65 °C.
Eisenerz meist Hämatit: 62–65 % Fe, 1–5 % Gangart, 1–6 % Feuchte. Lagererz braucht normalerweise keine Abdeckung (witterungsabhängig). Entscheidungsfaktoren Abdeckung: Brennstoffkosten, natürliche Feuchtegehalte, Klima.
Von Erzlager → Silo (Tagesbunker). Silo speichert Erz für ~24 h Betrieb. Variable-Geschwindigkeitsförderer misst/steuert Erzmenge zur Erzheizanlage.
Erzheizer = „Flash Heater“ mit drei Zyklonen in Reihe. Erhitzung Erz auf 710 °C durch Kontakt mit heißem oxidierendem Gas aus Feuerraum/Brenner. Temperaturerhöhung nützlich: (i) Feuchteentfernung Erzzuwführung, (ii) partielle Oxidation Magnetit (falls im Erz) zu Hämatit → beschleunigt Reaktorkinetik (Hämatit schneller zu Eisenkarbid als Magnetit). Heißer Erzausgang in Vorschlussschleusen (Feed Lock Hoppers), gehalten vor Reaktoreinzug.
Heißer Erzzuwführung zum Reaktor durch zwei parallel arbeitende Schleusen. Auskleidung feuerfest. Pyramiden-/Kegelboden. Typisch: eine Schleuse speist Reaktor ~1 Stunde. Betrieb: während eine speist, wird andere befüllt.
Vorschlussschleusen verhindern auch Oxidationsgaseintrag in Reaktor. Nach Heißerzeguss: N₂-Spülung, Druckerhöhung, kontinuierliche Reaktoreinzugsrate → eine Schleuse entleert/depressurisiert bis andere befüllt.
Wirbelschichtreaktor und Prozessreaktionen
Wirbelschichtreaktor nutzt Eisenerzfeinanteile → begrenzt Vorbehandlungen (Sintern/Pelletieren). Ideales Reaktormaterial: Hämatit-Eisenerzfeinanteile, 0,1–1,0 mm.
Reaktorinnendurchmesser ~12 m, Betrieb ~600 °C. Prozessgas im Wesentlichen H₂ und CH₄. H₂ hält Reaktor-Freiraumdruck 4,5 kg/cm² abs. Verdichter recyceln Prozessgas für Überflächengeschwindigkeit 0,92 m/s.
Im Wirbelschichtreaktor: H₂ und CH₄ wandeln erhitztes Eisenerz in Eisenkarbid um. O₂ verbindet sich mit H₂ zu Wasser, C mit Fe zu Eisenkarbid. Allgemeine Prozesschemie:
3 Fe₂O₃ + 2 CH₄ + 5 H₂ = 2 Fe₃C + 9 H₂O
Gesamtreaktion aller Prozessreaktionen. Reaktionsrate relativ langsam, Verweilzeit im Reaktor weit höher als in Stahlherstellungsofen. Verkürzbar durch Temperatur-/Druckänderung.
Gasphasenreaktionen: drei Basiskomponenten (i) H₂, (ii) O₂, (iii) C. Interaktion → H₂, H₂O, CO, CO₂, CH₄. Konzentrationen abhängig von: (i) Massenverhältnisse Elemente, (ii) Systemtemperatur, (iii) Systemdruck, (iv) Kontaktzeit.
Zwei Hauptgasphasenreaktionen: (1) Dampfreformierung CH₄ + H₂O = CO + 3H₂ (Erdgas + Dampf → H₂ für Prozess). (2) Water-Gas-Shift CO + H₂O = CO₂ + H₂.
Bei Zusammenführung aller Reaktanten bei hoher Temperatur: Gasmischung H₂, H₂O, CO, CO₂, CH₄ (+ Spuren N₂).
Gasphasenreaktionen werden durch metallisches Eisen und/oder Eisenkarbid katalysiert. C und H₂ aus Prozessezusätzen. O₂ aus Erz via Fe₂O₃ + 3H₂ = 2Fe + 3H₂O. Durch Steuerung relativer C/H₂-Konzentrationen im Prozessgas: Förderung O₂-Entfernung aus Erz und C-Zugabe zur Eisenkarbidbildung.
Eisenkarbidbildungsreaktionen leicht endotherm → Temperaturerhalt ~600 °C erfordert Prozessgaserhitzung auf 633 °C.
Reaktor als dichte Phasen-Wirbelschichtreaktor. Gasblasen aus Prozessgas im Wirbelschichtbett. Reaktor: Erz einseitig, Produkt gegenseits ausgetragen. Interne Baffles fördern Feststoffe im Reaktor. Baffles minimieren Short-Circuiting Feststoffe, erzeugen gleichmäßigere Verweilzeitverteilung. Feststoffverweilzeit ~16 h.
Prozessgaszusammensetzung, -temperatur, -druck kontinuierlich prozessmesstechnisch überwacht. Produkt: nicht-pyrophor → lager- und transportfähig.
Reaktor produziert ~42 t/h Produkt (Eisenkarbid). Kontinuierliche Produktabgabe durch Schleusen aus Reaktor und Abgaszyklonen → Produktkühler.
Früheres Problem: unbeabsichtigte Freikohlenstoff (Ruß) Bildung via Boudouard-Reaktion (2CO = C + CO₂). International Iron Carbide identifizierte Prozessbedingungen, die Freikohlenstoffbildung verhindern bei hochwertigem Eisenkarbid. Details proprietär.
Reaktor entlädt Eisenkarbid über zwei Schleusen (ähnlich Heißerzzuwführung). Schleusen entlasten Produkt auf Atmosphärendruck. Während eine heißes Produkt bei ~3,5 kg/cm² aufnimmt, entlädt andere an Produktkühler (atmosphärisch). Eisenkarbid verlässt Schleusen ~590 °C → Kühlung ~65 °C in Produktkühlern. Produktmenge in Kühlern durch variable Geschwindigkeitsförderband gesteuert → Trockenmagnetabscheider. Magnetabscheider entfernt signifikanten Gangartanteil (typ. 50 %, abhängig von Erzqualität).
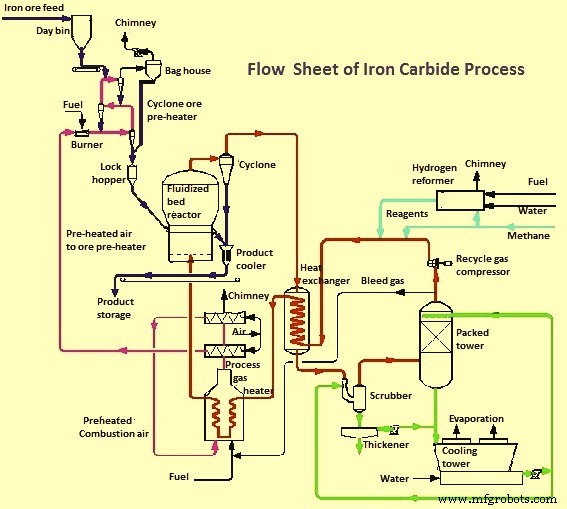
Schematisches Fließbild Eisenkarbidprozess in Abb. 2.
Gasaufbereitungssystem
Prozessgas verlässt Reaktor ~590 °C. Durch vier parallele Zyklonen (Reaktorzyklone), feuerfest ausgekleidet. Entfernen meisten mitgerissenen Feststoffe aus Prozessgas. Zyklonfeinanteile (~36 t/h) fließen gravitativ in Surge Bin → Rezyklat in Reaktor. Weitere Feststoffe durch Schleusenserie → Produktkühler (Kühlung <65 °C, normal ~40 °C) → Vereinigung mit Reaktorprodukt stromaufwärts Magnetabscheider.
Prozessgas nach Reaktorzyklonen durch vier parallele Gas-Gas-Wärmetauscher (Prozessgaswärmetauscher) → Gasabkühlung auf 150 °C. Venturi-Scrubber und Packturm (Packed Tower) kühlen weiter auf ~30 °C → Entfernen im Reaktor gebildetes Wasser und verbliebene Feinpartikel, die Zyklone passiert haben. Sicherstellung: Feinanteil im Prozessgas niedrig genug gegen Schäden an „Prozessgas-Rezyklverdichtern“.
Kleiner Prozessgasstrom (Bleed Gas) aus rezyklierendem Prozessgas (Top Packturm, vor Rezyklverdichtern) entnommen → Verhinderung N₂-Anreicherung im Kreislauf. Entnahmemenge abhängig: N₂-Gehalt Erdgas, N₂-Eintrag mit heißem Erz in Reaktor.
Make-up-Reagenzgas (normal H₂ + Erdgas) tritt in rezyklierendes Prozessgas vor Verdichtern ein. Freiraumdruck Wirbelschichtreaktor steuert exakte H₂-Zugabe. CH₄-Konzentration im Prozessgas bestimmt Erdgaszugabe.
Zwei Zentrifugalverdichter (Rezyklverdichter), einer Betrieb, einer Standby: Prozessgasrecycling mit ~4,20 kg/cm² Saug-, ~5,30 kg/cm² Druckseite. Differenzdruck regelt Prozessgasstrom zum Reaktor.
Vier Gas-Gas-Wärmetauscher (Kühlung Prozessgas aus Wirbelschichtreaktor) heizen Prozessgas aus Verdichtern auf ~520 °C. Gasheizer (Prozessgasheizer) erhöht Temperatur auf ~630 °C (Bleed Gas + Erdgas als Brennstoff). Heizerabgas liefert Energie für Verbrennungsluftvorwärmung Erzheizer.
Zwei Wasserkühlsysteme: (1) Direkter Kontakt mit Prozessgas („Direktkontakt-Kühlwasser“) → Venturi-Scrubber, Packturm (Wasser direkt kontaktiert Prozessgas). (2) Indirektes Wasserkühlsystem → (i) Produktkühlsystem, (ii) H₂-Reformer, (iii) kleinere Prozesswärmetauscher.
Heißes Wasser aus Packturm → direkt Kontaktkühlturm zur Wärmeabfuhr. Wasser aus Venturi-Scrubber → erst Eindicker (Filtration Feststoffe aus kontaminiertem Wasser).
Typische Produktumsetzung: 93 % zu Eisenkarbid. Typische mineralogische/elementare Zusammensetzung: Fe₃C 91–96 %, Fe(ges.) 89–93 %, Fe(met) 0,5–1 %, SiO₂+Al₂O₃ 2–5 %, Fe₃O₄ 2–5 %, C(als Fe₃C) 6–6,5 %, O(als Fe₃O₄) 0,5–1,5 %. Eisenkarbid magnetisch → bei physikalischer Gangartbefreiung (vor/während/nach Karburierung) Trockenmagnetabscheidung → niedrigerer Gangartgehalt, höherer Fe-Gehalt.
Produktanalyse variiert mit Erztyp, aber nie signifikanter Schwefel. Phosphor abhängig von Erztyp, meist als P₂O₅ im Produkt. Meiste Phosphor geht in Ofenschlacke, nicht Produkt.
Restelemente im Erz normalerweise als Oxide im Produkt. Da meisten Eisenerze sehr niedrige Cu, Ni, Cr, Mo, Sn → keine signifikanten Mengen im Endprodukt. Ergebnis: Eisenkarbid sehr rein → effektive Verdünnung Tramp-Residualmetalle bei Stahlerzeugung, ohne Schwefel (kommt mit manchen Primäreisenquellen).
Typische Verbräuche pro t Eisenkarbid (Batteriegrenze): Eisenerz 1,42 t, Erdgas 350 Mcal, Strom 400 kWh, Wasser 1,2 m³, Stickstoff 10 m³, Arbeit 0,22 Arbeiterstunden.
Eisenkarbid auch sehr umweltfreundlich: größte Umweltvorteile. Prozess erreicht niedrigste C-Emission aller Primäreisen-Stahlerzeugungsverfahren: 1,09 kg CO₂/kg Stahl. Weit weniger als: Hochofen-BOF 2,01 kg, Kohle-DRI 3,09 kg, Erdgas-DRI-EAF 1,87 kg. Nur reiner Schrottstahl niedrigere Emission.
Vorteile von Eisenkarbid und seiner Produktion
- Besseres Mietenzutatenmaterial für EAF: ~6,0–6,5 % C, aus Roheisenerz → vernachlässigbare Tramp-Elemente. Eisenkarbideinsatz → niedrige N₂/H₂-Gehalte im Stahl.
- Nicht pyrophor → sicher, einfach handhabbar.
- Dichtes Granulatpulver, löst sich leicht in Flüssigstahl. Einfach in BOF/EAF injizierbar, löst sich instantan.
- Umweltfreundliche Produktion: keine Eisenerzagglomeration nötig.
- Einzige Nebenprodukte: Wasser und CO₂; CO₂-Menge weit geringer als andere Stahlherstellungswege. Großer CO₂-Anteil verlässt Reformer im konzentrierten Gasstrom → leicht abscheidbar/wiederverwendbar.
- Nutzung Eisenerzfeinanteile (günstiger als Pellets/Stückerz).
- Keine Produktbrikettierung nötig.
- Niedrigtemperaturprozess, thermisch effizient.
- Geschlossener Kreislauf: 100 % Reagenziennutzung.
- Einfacher Prozess: Einstufenreaktor, leicht steuerbar.
Herstellungsprozess
- Wie Hartmetall-Schneidwerkzeuge hergestellt werden: Vom Abbau zur Beschichtung
- Prozess- vs. Diskrete Fertigung: Unterschiede und Vorteile verstehen
- FINEX-Prozess: Fortschrittliche Roheisenherstellung aus Eisenerzfeinst & Nichtkokskohle
- ITmk3: Kobe Steels umweltfreundliches Eisen-Nugget-Verfahren
- HIsmelt: Fortschrittliches Direktverhüttungsverfahren zur Roheisenproduktion
- HIsarna-Verfahren: Ultra-niedrig-karbonische Stahlproduktion
- CONARC: Verschmelzung von Konverter und Lichtbogenofen für Überlegene Stahlproduktion
- PCB-Fertigung im 5G-Zeitalter: Trends & Herausforderungen
- Die 5 wichtigsten Metalltrennverfahren in der modernen Fertigung
- Maximale Fertigungseffizienz mit Eisenguss-Lieferanten