



Circored & Circofer: Effiziente Eisenerzfeinreduktion durch Wirbelschicht-Direktreduktion
Die Circored- und Circofer-Verfahren der Roheisenherstellung
Die Circored- und Circofer-Verfahren sind auf Wirbelschichttechnologie basierende Eisenerzfeinreduktionsprozesse. Sie verzichten vollständig auf Agglomerationsprozesse und nutzen Eisenerzfeiner direkt. Da die Verfahren nicht koksofenpflichtige Kohle einsetzen, entfällt die Notwendigkeit einer Koksofenbatterie. Die Wirbelschichttechnologie eignet sich ideal für energieintensive Prozesse wie die Direktreduktion, da sie hohe Wärme- und Stoffübergangsraten ermöglicht.
Beide Verfahren wurden von der Lurgi Metallurgie GmbH, Deutschland (heute Outotec Oyj, Finnland) zur Herstellung von direktreduziertem Eisen (DRI) aus Eisenerzfeinern entwickelt. Für beide Prozesse sind Kapazitäten von über 1 Million Tonnen pro Jahr in einer einzigen Produktionslinie möglich, was zu verbesserten Skaleneffekten führt.
Der Circored-Prozess ist ein wasserstoffbasierter (H₂) Prozess, während der Circofer-Prozess kohlebasiert ist. Circored verfügt über eine zweistufige Konfiguration, um einen hohen Metallisierungsgrad von 90 % bis 95 % zu erreichen, während Circofer eine einstufige Konfiguration aufweist, die eine Vorreduktion bis zu einem Metallisierungsgrad von ca. 70 % ermöglicht. Der kohlebasierte Circofer-Prozess produziert vorreduziertes Zuführmaterial für Schmelzreduktionsreaktoren wie AusIron oder Elektroschmelzöfen – das Endprodukt ist Roheisen oder Gusseisen.
Der Circored-Prozess
Der Circored-Prozess nutzt Wirbelschichten im von Outotec für andere Anwendungen etablierten Maßstab. Die Prozessentwicklung begann Ende der 1970er-Jahre mit Pilotversuchen an der ELRED-Anlage von ASEA in Schweden. Weitere Tests erfolgten in der 3 t/h CFB-Demonstrationsanlage bei Thyssen Stahl in Duisburg, Deutschland, wobei der Fokus auf der Behandlung von Stahlwerksabfällen lag.
Die erste kommerzielle Circored-Anlage wurde 1998 von Cliffs and Associates Ltd. im Point Lisas Industrial Complex in Trinidad errichtet. Die Anlage hat eine Kapazität von 500.000 t/a HBI und ist derzeit nicht in Betrieb.
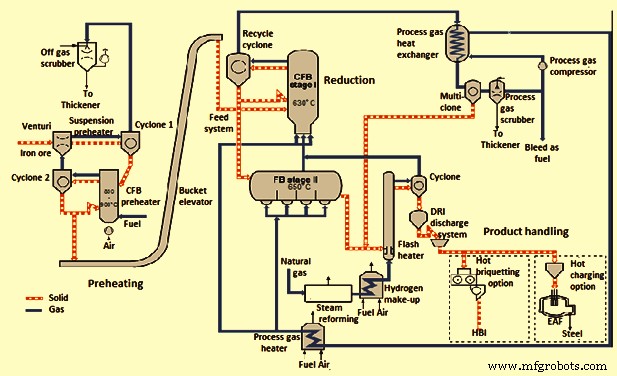
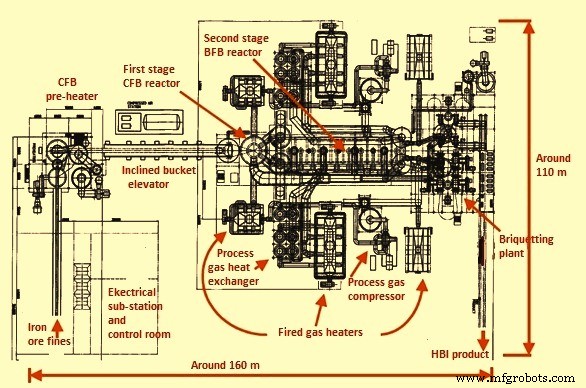
Es handelt sich um einen erdgasbasierten Prozess zur DRI-Herstellung aus Eisenerzfeinern. Es ist ein zweistufiger Wirbelschichtprozess: Die erste Reduktionsstufe ist ein zirkulierender Wirbelschichtreaktor (CFB), die zweite ein Blaswirbelschichtreaktor (BFB). Zum Aufheizen des feinkörnigen DRI-Produkts auf Brikettiertemperatur dient ein Blitzheizer.
Der H₂-basierte Circored-Prozess produziert hochmetallisiertes DRI oder Heißbrikettiertes Eisen (HBI) für die direkte Beschickung in Lichtbogenöfen (EAF) zur Stahlerzeugung. Der Prozess reduziert Energieverbrauch und Emissionen und bietet eine nachhaltige Lösung für die Stahlproduktion. Besondere Merkmale sind: (i) direkter Einsatz von Eisenerzfeinern ohne vorherige Agglomeration wie Pelletieren oder Sintern, und (ii) Betrieb mit reinem Wasserstoff als Reduktionsgas ermöglicht Reduktion mit sehr geringen CO₂-Emissionen und erlaubt niedrige Reduktionstemperaturen, die Anbackneigungen minimieren. H₂ wird durch Erdgasreformierung erzeugt, kann aber auch aus anderen Quellen wie Wasserelektrolyse stammen.
Die grundlegende chemische Reaktion beruht auf der Addition von H₂ zum Eisenerz, wobei reines Eisen und Wasser entstehen (Fe₂O₃ + 3H₂ = 2Fe + 3H₂O).
Funktionsweise der Reaktoren
Der CFB wurde für einen Vorreduktionsgrad von 65 % bis 70 % gewählt, wegen: (i) hoher Schlupfgeschwindigkeit zwischen Gas und Feststoff, (ii) exzellentem Wärme- und Stoffübergang und (iii) kurzer Verweilzeit im Reaktor. Hohe Gasgeschwindigkeiten erlauben kleinere Reaktordurchmesser und damit geringere Investitionskosten. Der CFB ermöglicht zudem die Nutzung des staubbeladenen Abgases aus dem BFB als Sekundärgas, was die Gesamtgasausnutzung verbessert.
Der BFB wurde für die zweite Stufe zur Erreichung der Endmetallisierung von 93 % bis 95 % gewählt, da hier die Reaktionsgeschwindigkeit langsamer ist. Der BFB arbeitet mit niedrigeren Gasgeschwindigkeiten (0,5–0,6 m/s) und längeren Verweilzeiten von 2 bis 4 Stunden. Die Feiner erreichen im BFB bei 650 °C die Endreduktion; die Reaktionen sind vorwiegend diffusionskontrolliert.
Prozessablauf
Die Eisenerzfeiner (Korngröße 0,03–1 mm) werden zunächst in einem Wirbelschicht-Vorheizsystem bei 850–900 °C getrocknet und vorgeheizt. Anschließend gelangen sie in den CFB-Reaktor, wo die erforderliche Wärme durch Verbrennung von Erdgas und Luft erzeugt wird. In einem weiteren CFB erfolgt die schnelle Vorreduktion bei 630 °C auf 65–70 % Metallisierung (Verweilzeit 20–30 Min., Gasgeschwindigkeit 4–6 m/s). Die gute Durchmischung sorgt für gleichmäßige Temperaturverteilung und Produktqualität.
Ein Teil der teilmetallisierten Feiner wird entnommen und in den BFB-Reaktor überführt. Dieser ist in mehrere Kammern unterteilt, arbeitet bei 0,5–0,6 m/s Gasgeschwindigkeit und 2–4 h Verweilzeit. Die Endreduktion erfolgt bei 650 °C auf 93–95 % Metallisierung. Das Produkt verlässt den BFB bei ca. 650 °C, wird im Blitzheizer auf ca. 700 °C erhitzt und zu HBI brikettiert.
Gasbehandlung und Kreislauf
Circored nutzt ausschließlich H₂ (aus Erdgasreformierung) als Reduktionsmittel – kein CO –, sodass das Produkt kohlenstofffrei ist. Die Betriebstemperatur liegt unter 650 °C, um Anbacken zu vermeiden. Die niedrige Temperatur erfordert höhere spezifische Prozessgasvolumen; daher wird ein Betriebsdruck von 4 kg/cm² eingesetzt, um die tatsächlichen Gasdurchsätze zu reduzieren.
Das verdichtete Prozessgas wird in zwei gasbefeuerten Vorwärmern auf ca. 750 °C erhitzt und in beide Stufen (CFB und BFB) eingespritzt. Abgas aus dem BFB wird als Sekundärprozessgas dem CFB zugeführt. Das Gas aus dem CFB-Rezyklon wird im Prozessgas-Wärmetauscher gekühlt, durch einen Multizyklon zur Teilstaubabscheidung geführt (Staub wird in den Blitzheizer zurückgeführt), dann gewaschen und gekühlt zur endgültigen Staub- und Wasserdampfabscheidung. Anschließend wird es verdichtet, im Prozesswärmetauscher wiedererhitzt und in den Prozess zurückgeführt.
Zur Rückgewinnung des Wäscherstaubs wird ein Mikrogranulierverfahren angewendet: Ultrafine Partikel werden mit Bindemittel zu Mikrogranulaten (ø ~350 µm) agglomeriert. Keine zusätzliche Härteanlage nötig – die Härtung erfolgt im Vorheizabschnitt. Mikrogranulierung eignet sich auch für ultrafine Erze wie Pelletfutter.
Das gekühlte, gereinigte Prozessgas wird im Verdichter zurückverdichtet, in gasbefeuerten Heizern auf ca. 750 °C vorgeheizt und in das Reduktionsreaktorsystem zurückgeführt. Frisches H₂ aus einem Standard-Dampfreformer mit CO₂-Abscheidung wird nach der Verdichtungsstufe zugegeben. Zwei Drittel des Frischgases gehen in den BFB, ein Drittel in den CFB.
Eine Heißbeschickungsoption erlaubt die direkte Zuführung des heißen DRI in den EAF ohne Brikettierung.
Typische Prozesskennwerte (pro Tonne HBI)
- Eisenerzfeiner (67 % Fe): 1.470 kg
- Elektrische Energie: 100 kWh
- Erdgas: 2,75 Gcal
- Wasser: 0,6 m³
- Personalaufwand: 0,23 Mannstunden
Vorteile und Energieeffizienz
- Direkter Einsatz kostengünstiger Eisenerzfeiner ohne Agglomeration
- H₂ als Reduktionsmittel: sehr niedrige CO₂-Emissionen, niedrige Temperaturen minimieren Anbacken
- Exzellente Wärme- und Stoffübergangsbedingungen im CFB
- Niedrige Investitions- und Betriebskosten
Energieeinsparpotenzial:
- Geringer Gasverbrauch: 2,75 Gcal/t
- Stromverbrauch über Circored-HBI-EAF-Route: 901 kWh/t Roheisen
Prozessbedingte und gesamte CO₂-Emissionen (inkl. Strom) betragen 1,2 bzw. 2,02 t/t Stahl. Die Circored-EAF-Route emittiert nur ca. 50 % des CO₂ der konventionellen Hochofen-LD-Route (bei konventioneller Dampfreformierung). Werden H₂ (Wasserelektrolyse) und EAF-Strom aus Erneuerbaren Energien bezogen, lassen sich CO₂-Emissionen um bis zu 90 % senken.
Der Circofer-Prozess
Der Circofer-Prozess ähnelt dem Circored-Verfahren, reduziert Feinerze jedoch mit Kohle in einem CFB, wobei das Reduktionsgas durch Kohlevergasung erzeugt wird. Die Betriebstemperatur liegt bei ca. 950 °C, ohne Erzeugung von Überschussgas. Durch die konsequente Nutzung vielfältiger CFB-Technologieelemente zeichnet sich Circofer durch außergewöhnlichen Wärme- und Stoffübergang, gleichmäßige Temperaturverteilung im gesamten Reaktorkreislauf und hervorragende Wärme- und Gasausnutzung aus.
Eine Pilotanlage (5 t/Tag) wurde in Frankfurt, Deutschland, installiert. Sie diente zum Testen verschiedener Erze und Kohlen sowie zur Simulation von Prozessbedingungen für die Entwicklung von Designparametern für den industriellen Maßstab. Das DRI aus Circofer (>93 % Metallisierung) eignet sich für Mini-Stahlwerke und Legierungsstahlwerke zur Sonderstahlherstellung, kann aber auch in integrierten Hüttenwerken eingesetzt werden.
Prozessbeschreibung
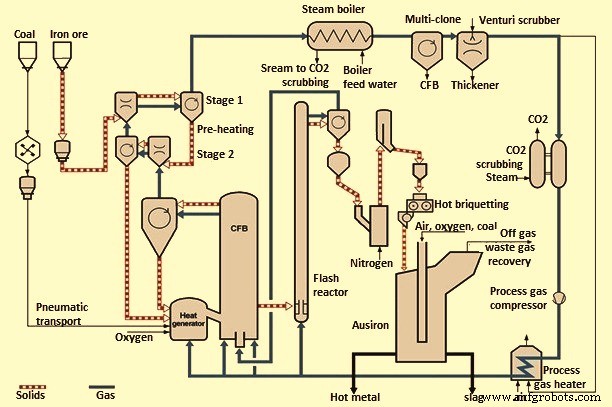
Die Circofer-Vorreduktion besteht im Wesentlichen aus einem CFB, in dem das Eisenerz durch CO und H₂ aus der In-situ-Kohlevergasung reduziert wird. Das CFB-Abgas dient zum Vorheizen des Erzes in einem zweistufigen Suspensionsvorheizer. Das Erz wird weiter durch rezyklierten Koks und partielle Kohleverbrennung mit Sauerstoff im Wärmeerzeuger erhitzt. Nach den Vorheizstufen wird das Abgas in einem Abhitzekessel (Dampferzeugung für CO₂-Wäscher) und schließlich in einem Venturiwäscher (Wasserdampfabscheidung) gekühlt. CO₂ als Reduktionsprodukt wird im CO₂-Wäscher entfernt, das CO- und H₂-haltige Prozessgas wird in die Reduktionsstufe zurückgeführt.
Primärrohstoffe: Kohle, Koks und Eisenerzfeiner (0,1–1,0 mm). Einsetzbare Kohlen: Ascheschmelztemperatur >1.050 °C, Flüchtige 10–40 %. Bevorzugt niedriger Aschegehalt (<15 %), um Zirkulierlast und Schlackenvolumen (bei direkter Schmelzerbeschickung) minimal zu halten.
Anlagenkonfiguration
Circofer nutzt eine Kombination aus zirkulierenden und stationären Wirbelschichten. Die Feinerze werden in einer zweistufigen integrierten Vorheizeinheit vorgeheizt, bevor sie die erste Reduktionsstufe erreichen. Der CFB-Reaktor der ersten Stufe besitzt einen integrierten Wärmeerzeuger, in dem die notwendige Energie durch partielle Kohleoxidation mit Sauerstoff zugeführt wird. Diese Anordnung erzeugt nicht nur die Prozesswärme, sondern liefert auch den als Reduktionskoks und Anti-Anbackmittel erforderlichen Koks. Damit ist eine CFB-Vorreduktion bei hohen Temperaturen von 950 °C ohne Anbacken der Feinerze möglich.
Eisenerzfeiner und rezyklierter Koks (aus magnetischer Separation vor der Brikettierung) werden in einem zweistufigen CFB-System unter Nutzung der Abgassinnwärme auf ca. 800 °C vorgeheizt und über einen Vergaser in den CFB-Reaktor eingebracht. Kohle wird direkt in den Vergaser (ca. 1.000 °C) dosiert und mit Sauerstoff partiell oxidiert zur Wärmeerzeugung. Feststoffe und Gase gelangen in den CFB, wo das Eisenerz bei ca. 950 °C auf ~70 % Metallisierung reduziert wird. Feststoffe aus dem CFB gelangen in den FB-Reaktor zur Endreduktion auf ~93 %. Das metallisierte Produkt, Asche und Überschusskoks werden aus dem FB-Reaktor ausgetragen, auf ca. 730 °C gekühlt und magnetisch getrennt. Das metallisierte Produkt wird bei ca. 680 °C heißbrikettiert. Der nichtmagnetische Koks wird in den Prozess zurückgeführt.
Typische DRI-Zusammensetzung (Circofer)
- Fe (gesamt): 92,7 %
- Metallisches Eisen: 85,8 %
- Metallisierung: 92,6 %
- C: 1,32 %
- SiO₂: 1,25 %
- Al₂O₃: 2,62 %
- CaO: 0,06 %
Nachgeschaltete Optionen
Nach der Endreduktion wird das Produkt heiß magnetisch getrennt und kann auf verschiedene Weise weiterverarbeitet werden: (1) Rezyklierung des größten Teils des getrennten Koks (nichtmetallische Fraktion) und Heißbrikettierung des hochmetallisierten Produkts zu HBI. (2) Sofortiges Schmelzen des heißen DRI (AusIron-Route) – Vorteil: erhebliche Energieeinsparung durch Betrieb „in einer Hitze“, wobei der Überschusskoks als Energiequelle für das Schmelzen dient.
Gas-Kreislauf
Das Circofer-Verfahren arbeitet mit einem geschlossenen Gaskreislauf. Das bei Kohlevergasung und Erreduktion entstehende Gas wird zunächst gekühlt, dann entstaubt, bevor die Reduktionsprodukte Wasser und CO₂ ausgewaschen werden. Das so gewonnene Gas mit hohem Reduktionspotenzial wird verdichtet, erhitzt und in den Prozess zurückgeführt. Die hohen Reduktionstemperaturen und die Boudouard-Reaktion ermöglichen hohe Gasausnutzung und somit einen Betrieb ohne Erzeugung von Überschussgas.
Der Gasfluss: Reaktorabgas → Erzvorheizer → Abkühlung auf ~220 °C im Abhitzekessel → Entstaubung im Schlauchfilter → Kühlung/Abwäsche (Wasserdampfabscheidung) → CO₂-Abtrennung (mit Dampf aus Abhitzekessel) → Verdichtung → Rückführung in beide Reaktoren und Vergaser.
Wesentliche Merkmale des Circofer-Verfahrens
- Einsatz von Kohle als Energieträger
- Eisenerzfeiner ohne Agglomeration oder andere Vorbehandlung
- Minimaler Materialvorbereitungsaufwand
- Hervorragender Wärme- und Stoffübergang durch Wirbelschichttechnologie
- Geschlossenes Energiesystem mit minimiertem Primärenergiebedarf
- Kein Überschussenergie
- Keine gefährlichen Abfälle
- Umweltfreundlich mit geringen Emissionen
- Flexibilität: HBI als verkäufliches Produkt oder heißes DRI für Schmelzofen zur Roheisenerzeugung
- Erhebliche Kapazitätssteigerung nachgeschalteter Schmelzreduktionsöfen (AusIron)
- Senkung des Stromverbrauchs nachgeschalteter Elektroschmelzöfen
Herstellungsprozess
- Robuste Betriebsstandards und -prozesse für Fertigungsexzellenz etablieren
- Optimierung von Hochofengas: Erzeugung, Nutzung und Effizienz
- Erzeugung und Nutzung von Kokereigas in der Roheisenherstellung
- HIsmelt: Fortschrittliches Direktverhüttungsverfahren zur Roheisenproduktion
- HIsarna-Verfahren: Ultra-niedrig-karbonische Stahlproduktion
- Eisenproduktion optimieren: Die Chemie des Hochofenprozesses
- Gas-Schweißen erklärt: Prozess, Teile & Anwendungen
- Gasschweißverfahren: Oxyacetylen, Oxybenzin, MAPP, Propan, Wasserstoff
- Gasschweißen (Autogenschweißen): Prinzip, Anwendungen, Vor- & Nachteile
- Warm- vs. Kaltwalzen: Metallumformprozesse verstehen