



HIsmelt: Fortschrittliches Direktverhüttungsverfahren zur Roheisenproduktion
HIsmelt-Prozess der Roheisenerzeugung
Der HIsmelt-Prozess ist eine luftbasierte Direktverhüttungstechnologie, die einfach, aber innovativ ist. Er dient der Produktion von flüssigem Eisen (Roheisen) unter Verwendung von Eisenerzfeinanteilen oder jedem anderen geeigneten eisenhaltigen Vorschubmaterial. Die Verhüttung erfolgt in einem flüssigen Eisenbad unter Verwendung von Kohle als Reduktionsmittel und Energieträger. Die wichtigsten Rohstoffe für den Prozess sind Eisenerzfeinanteile, Kohle und Flussmittel (Kalkstein und Dolomit).
HIsmelt steht für „High Intensity Smelting“. Es ist ein Direktverhüttungsprozess zur Herstellung von flüssigem Eisen direkt aus dem Eisenerz. Der Prozess wurde entwickelt, um Eisenerzfeinanteile mit minimaler Vorbehandlung zu verarbeiten, was den Prozess flexibler in Bezug auf die Qualität des verarbeitbaren Eisenerzes macht. Der Prozess erlaubt die Verwendung von nichtkoksofener Kohle und Eisenerzfeinanteilen mit signifikanten Verunreinigungen. Das Hauptprodukt des Prozesses ist flüssiges Eisen oder Roheisen, das im Stahlwerksschmelzofen verwendet oder in einer Schweinegussmaschine zu Roheisenblöcken gegossen werden kann. Nebenprodukte sind Schlacke und Ofengas.
Treiber für diese alternative Roheisenerzeugung
- Fähigkeit, günstigere und reichlichere Rohstoffe wie nichtkoksofene Kohlen und nicht-agglomerierte Erze zu nutzen.
- Kleinere wirtschaftliche Anlagengrößen.
- Wettbewerbsfähige Kapital- und Betriebskosten.
- Reduzierte Umweltprobleme durch Wegfall von Koksöfen und Sinter-/Pelletieranlagen.
- Betriebsflexibilität.
Der HIsmelt-Prozess ist sehr flexibel, da er eine breite Palette eisenhaltiger Vorschubmaterialien verwenden kann, einschließlich Stahlwerksabfälle und phosphathaltige Erze. Der Prozess kann Erze mit einer Größe von minus 6 mm verwenden, was der normale Sinteranlagen-Vorschub ist, und kann auch Erze verarbeiten, die typisches Pellet-Vorschubmaterial sind, also 80 % feiner als 40 Mikrometer, ohne Änderung des Eisenausbeutes im Prozess. Kohlen von Koksbreeze bis zu 38 % flüchtigen nichtkoksofenen Kohlen können verwendet werden.
Hauptmerkmale des Prozesses
Der HIsmelt-Prozess ist einfach und hat ein hohes Maß an Zuverlässigkeit demonstriert. Der grundlegende Mechanismus des HIsmelt-Prozesses ist die Reduktion und Verhüttung eisenhaltiger Erze mit gelöstem Kohlenstoff im Metallbad. Dies wird erreicht durch die Injektion und partielle Verbrennung von Kohle direkt in das Bad und durch Übertragung der durch die Nachverbrennung der aus dem Bad entweichenden Gase mit einem sauerstoffangereicherten Heißluftgebläse erzeugten Wärme zurück in das Bad. Die Sauerstoffanreicherung des Heißluftgebläses (bis zu 30 % Sauerstoffgehalt) wurde erfolgreich genutzt, um die Betriebsintensität des Gefäßes zu erhöhen, was zu der erwarteten Produktivitätssteigerung führt. Die Gesamtreaktionen und der Wärmeübergangsmechanismus liefern ausreichend Energie, um die Reduktionsreaktionen und die Wärme für die Verhüttung von Eisen und Schlacke aufrechtzuerhalten.
Der Prozess findet in einem vertikalen Schmelzreduktionsgefäß (SRV) unter Druck statt, das das Herzstück des HIsmelt-Prozesses ist (Abb. 1). Das SRV hat einen feuerfesten Herd und eine wassergekühlte obere Schale. Der Prozess wird in diesem Gefäß durchgeführt. Der feuerfeste Herd enthält das flüssige Eisenbad und die flüssige Schlacke. Eine dicke Schlackeschicht befindet sich über dem Metallbad. Eisenerzfeinanteile, Kohle und Flussmittel werden direkt in die Schmelze im SRV injiziert. Beim Kontakt mit dem Eisenbad erfolgt die Lösung des Kohlenstoffs in der Kohle, der mit den Oxiden in den eisenhaltigen Vorschubmaterialien reagiert und Kohlenmonoxid (CO) bildet. Die schnelle Erhitzung der Kohle führt auch zum Aufbrechen der Kohlenflüchtigen mit Freisetzung von Wasserstoff.
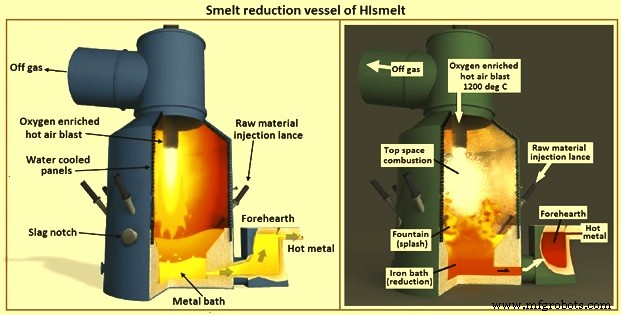
Ein Springbrunnen aus geschmolzenem Material, bestehend weitgehend aus Schlacke, bricht in den oberen Raum aus durch die schnelle Ausstoßung von CO, Wasserstoff und Stickstoff-Trägergas aus dem flüssigen Bad. Heißluft bei 1.200 °C wird durch eine wassergekühlte Lanze in den oberen Raum geblasen. CO und Wasserstoff werden mit dem Sauerstoff des Heißluftgebläses nachverbrannt. Das erhitzte Metall und die Schlacke fallen zurück in das Bad und liefern die Energie für die direkte Verhüttung des Eisenerzes. Ausgestoßene Schlacke beschichtet die wassergekühlten Paneele, was den Energieverlust reduziert.
Das Ofengas aus dem Prozess wird in einer membranrohrbestückten Haube teilweise gekühlt. Die sensible und chemische Energie im Ofengas kann dann für Vorwärmung, Vorreduktion und/oder Kalzinierung des metallischen Vorschubs und der Flussmittel genutzt werden. Das Ofengas wird dann in einem Wäscher gereinigt und als Brennstoff für die Heißwindöfen oder in einem BHKW verwendet.
Das Gefäß ist mit einem Vorherd für das kontinuierliche Abstichen von Roheisen ausgestattet. Dies hält einen optimalen Badspiegel im SRV und liefert einen sauberen Produktstrom ohne die Notwendigkeit externer Schlacken- und Metalltrennung. Schlacke wird periodisch durch eine wassergekühlte Kerbe abgestochen.
Der HIsmelt-Prozess hat eine Reihe einzigartiger Merkmale, die ihn von anderen Direktverhüttungsprozessen unterscheiden:
- Der Prozess nutzt das Metallbad als primäres Reaktionsmedium. Andere Direktverhüttungsprozesse beschicken normalerweise Erz und Kohle von oben, mit Verhüttung durch Koks (plus eine kleine Menge Metall) in der Schlackenschicht. Gelöster Kohlenstoff im Metall ist ein leichter verfügbares Reduktionsmittel als Koks in der Schlacke, da Letzterer eine intermediäre Gasphase (CO) erfordert. Mit anderen Worten: Der HIsmelt-Prozess erreicht signifikant schnellere Verhüttungsraten, indem er Kohlenstoff in einer aktiveren (d. h. gelösten) Form nutzt.
- Ein weiterer Differenzierungsfaktor ist der Mischungsgrad in der Schmelze. Die direkte Injektion von Vorschubmaterialien in das Metall erzeugt große Mengen „tiefer“ Gase. Dies erzeugt eine starke, auftriebgetriebene Aufwärtsströmung, die wiederum einen schnellen Umsatz der Flüssigkeit bewirkt. Es wurde berechnet, dass dieser Umsatz in der Größenordnung von Tonnen pro Sekunde liegt. Unter diesen Bedingungen besteht sehr wenig Potenzial für signifikante Temperaturgradienten (größer als 20 °C bis 30 °C) in der flüssigen Phase, und das System arbeitet mit einem (im Wesentlichen) isothermen Bad. Der schnelle Massenumsatz fördert guten Wärmeübergang vom oberen Raum zum Bad ohne signifikante Überhitzung einzelner Flüssigkeitstropfen. Die Implikationen sind signifikant für Herdfeuerfeststoffe im Schlackenlinienbereich, da gute Mischung dazu führt, dass die Steine niedrigem FeO und gleichmäßiger (niedriger) Temperatur ausgesetzt sind.
- Die Methode der Feststoffinjektion mit Hochgeschwindigkeitslanzen gewährleistet, dass die Einfangseffizienz in der Schmelze hoch ist und sogar Ultrafeinanteile direkt verwendet werden können.
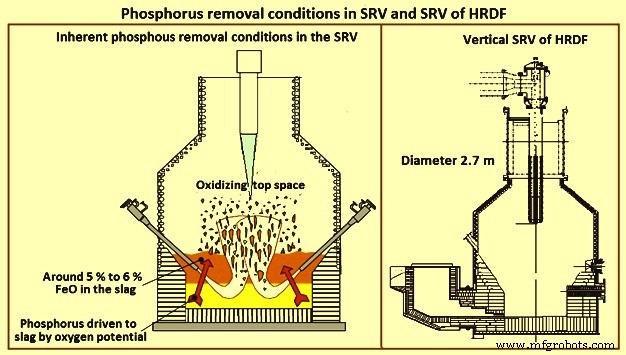
- Der „natürliche“ FeO-Gehalt von 5 % bis 6 % in der Schlacke in Verbindung mit dem Metallkohlenstoff von 4 % schafft Bedingungen für eine starke Partition von Phosphor vom Metall in die Schlacke. Typischerweise gehen 80 % bis 90 % des Phosphors in die Schlacke über (Abb. 2).
- Die Kohlenleistung hängt praktisch nicht von der Partikelmorphologie ab, da die Kohle fein gemahlen zur Injektion vorliegt.
Historische Prozessentwicklung
Der Ursprung des HIsmelt-Prozesses geht zurück auf das bodenblasige Sauerstoffkonverterverfahren (OBM) und die Entwicklung des Kombiblas-Stahlherstellungsverfahrens, das von Klöckner Werke in ihrem Maxhütte-Stahlwerk entwickelt wurde. CRA (heute Rio Tinto) bildete 1981 ein Joint Venture mit Klöckner Werke, um Stahlherstellungs- und Schmelzreduktionstechnologien zu verfolgen. Versuche wurden in einem 60-Tonnen-OBM-Konverter durchgeführt, um die Grundlagen des Schmelzreduktionsprozesses zu demonstrieren. Der erfolgreiche Test des Schmelzreduktionskonzepts führte zu einer kleinen Pilotanlage (SSPP) mit einer Kapazität von ca. 12.000 Tonnen pro Jahr am Maxhütte-Stahlwerk. Das Design der SSPP basierte auf einem horizontal rotierenden SRV, das Bodendüsen für die Injektion von Kohle, Flussmitteln und Eisenerz verwendete. Die SSPP lief von 1984 bis 1990 und bewies die Machbarkeit der Technologie.
Die nächste Entwicklungsstufe war die HIsmelt-Forschungs- und Entwicklungsanlage (HRDF) in Kwinana, Western Australia. Der Bau der HRDF begann 1991. Die HRDF hatte eine Entwurfskapazität von 100.000 Tonnen pro Jahr. Das Hauptziel der HRDF war die Demonstration des Prozesses und der Engineering-Skalierung der Kernanlage sowie die Bereitstellung von Betriebsdaten für die kommerzielle Bewertung. Die ursprüngliche SRV-Konfiguration für Kwinana war eine direkte Skalierung des SRV der SSPP und basierte auf einem horizontal geformten Gefäß, das um 90 Grad drehbar war. Das horizontale Gefäß wurde von Oktober 1993 bis August 1996 betrieben. Obwohl die Prozessskalierung erfolgreich demonstriert wurde, begrenzte die Komplexität der Konstruktion eines horizontalen Gefäßes dessen kommerzielle Rentabilität.
Um diesen Mangel zu beheben, wurde ein Design für ein wassergekühltes vertikales Gefäß entwickelt. Design und Engineering für das vertikale SRV (Abb. 2) wurden 1996 abgeschlossen. Die wichtigsten Verbesserungen im Design umfassten ein stationäres vertikales Gefäß, obere Injektion fester Rohstoffe, eine vereinfachte Heißluftgebläselanze, einen Vorherd für kontinuierliches Roheisenabstichen und wassergekühlte Paneele zur Überwindung von Feuerfestverschleißproblemen.
Der vertikale SRV der HRDF wurde in der ersten Hälfte 1997 in Betrieb genommen und lief bis Mai 1999. Das vertikale Gefäß demonstrierte große Verbesserungen hinsichtlich Feuerfestverschleiß, Zuverlässigkeit, Verfügbarkeit, Produktivität und Einfachheit im Design. Dieses Gefäß adressierte alle wesentlichen Anforderungen für eine erfolgreiche Direktverhüttungstechnologie – Kombination eines hohen technischen Niveaus mit einfachen Engineering-Konzepten und Anlagentechnologie. Diese Betriebsphase bestätigte, dass der Prozess bereit war, auf die Ebene einer kommerziellen Anlage skaliert zu werden.
2002 wurde ein Joint Venture zwischen Rio Tinto (60 %), Nucor Corporation (25 %), Mitsubishi Corporation (10 %) und Shougang Corporation (5 %) zum Zweck der Errichtung und des Betriebs einer 800.000 Tonnen pro Jahr HIsmelt-Anlage gebildet. In Kwinana, Western Australia, wurde die Handels-Roheisenanlage mit einem 6 Meter Herddurchmesser SRV entworfen und konstruiert. Der Bau der Anlage begann im Januar 2003. Die Kalt-Inbetriebnahme startete in der zweiten Hälfte 2004, während die Heiß-Inbetriebnahme im zweiten Quartal 2005 durchgeführt wurde. Die Anlage erreichte Anfang 2008 eine Produktionsrate von 80 Tonnen Roheisen pro Stunde bei einer Kohlerate von 810 kg pro Tonne Roheisen.
Aufgrund der wirtschaftlichen Bedingungen 2008 wurde das Kwinana-Werk geschlossen und 2014 wurde ein Teil der Kwinana-Ausrüstung von Australien nach China transferiert. Das neue HIsmelt-Werk befindet sich in der Nähe des Shouguang-Hafens in der Provinz Shandong und wird von der Molong Petroleum Machinery Limited, einem privaten Stahlunternehmen, betrieben. Das Molong HIsmelt-Werk startete 2016 und hat Roheisen zu geringeren Kosten produziert als die zuvor von Molong verwendeten lokalen Mini-Hochöfen. Die Roheisenpfannen werden per LKW zum Molong-Basisoxygenstahlwerk 40 km südlich des HIsmelt-Werks geliefert. 2017 erwarb Molong das geistige Eigentum von HIsmelt von Rio Tinto für die Lizenzierung der Technologie an andere Nutzer in China und weltweit.
Prozessbeschreibung
Der HIsmelt-Prozess, dargestellt in Abbildung 1, beinhaltet die Hochgeschwindigkeitsinjektion fester Materialien (Kohle, Eisenerz und Flussmittel) in ein flüssiges Eisenbad bei ca. 1.450 °C. Der grundlegende Mechanismus des Prozesses ist die Reduktion und Verhüttung der eisenhaltigen Erze mit dem gelösten Kohlenstoff im Bad. Der Prozess nutzt die Hochgeschwindigkeitsinjektion von Kohle und Erz in die Schmelze durch nach unten geneigte, wassergekühlte Injektionslanzen. Injizierte Kohle löst sich nach Erhitzung und Entflüchtigung auf, um ca. 4 % Kohlenstoff im flüssigen Metall aufrechtzuerhalten und den bei der Reduktionsreaktion verbrauchten Kohlenstoff aufzufüllen. Injizierte Eisenerzfeinanteile werden tief in das Bad injiziert, wo sie augenblicklich bei Kontakt mit dem im Bad gelösten Kohlenstoff reduziert werden, damit die Verhüttung stattfinden kann. Diese Reduktionsreaktion produziert Eisen und CO. Der untere Teil des SRV wird bei niedrigem Sauerstoffpotenzial gehalten, um diese Reduktionsreaktion zu ermöglichen, und die Reaktionskinetik pendelt sich bei ca. 5 % bis 6 % FeO (Eisenoxid) in der Schlacke ein.
Reaktionsgas (CO) und Kohlenentflüchtigungsprodukte, die tief im Bad erzeugt werden, bilden einen Springbrunnen (Splash) ausmostly Schlacke und etwas Metall. Die Wärmezufuhr zur Aufrechterhaltung des notwendigen thermischen Gleichgewichts erfolgt durch die Verbrennung des Reaktionsgases (meist CO) im oberen Teil des SRV. Sauerstoffangereichertes (typischerweise 35 %) Heißgebläse bei 1.200 °C wird durch eine zentrale Wirbellanze in den oberen Raum eingeführt und verbrennt effizient die im Bad erzeugten Gase und setzt große Energiemengen frei. Diese Verbrennung findet in der relativ oxidierenden Region im oberen Abschnitt des SRV statt. Der Wärmeübergang zwischen dem oberen (oxidierenden) Bereich und dem unteren (reduzierenden) Bereich erfolgt so, dass der Sauerstoffpotenzialgradient gewahrt bleibt. Dies geschieht durch große Mengen an flüssigem Splash, der zwischen den beiden Regionen zirkuliert. Flüssige Schlacke und Metall-Splash fungieren als Wärmeträger.
Die Injektion der Materialien ist so angeordnet, dass eine signifikante Penetration der Feststoffe in das Eisenbad erreicht wird, was zur Lösung von Kohlenstoff in das Metall und zur Reduktion des Eisenerzes durch die Gesamtreaktion führt: 3[C]Eisen + Fe₂O₃ = 2[Fe]Eisen + 3CO. Diese Reaktion ist stark endotherm und, wenn der Prozess aufrechterhalten werden soll, ist eine externe Wärmezufuhr nötig. CO plus Wasserstoff, der aus dem Bad freigesetzt wird, liefert den Brennstoff für die Erzeugung dieser Wärme. Heißgebläse (sauerstoffangereicherte Luft bei 1.200 °C) wird in den oberen Raum durch eine zentrale Wirbellanze injiziert und Verbrennung findet statt, um die Badgase zu Kohlendioxid und Wasser zu verbrennen gemäß den Gleichungen 2CO + O₂ = 2CO₂ und 2H₂ + O₂ = 2H₂O.
Theoretisch ist eine vollständige Verbrennung dieses Badgases erwünscht, aber in der Praxis wird typischerweise eine Nachverbrennung von ca. 50 % bis 60 % erreicht. Nachverbrennung (PC) ist definiert als das Verhältnis der volumetrischen Konzentration der verbrennenden Spezies gemäß der Gleichung: PC (%) = 100(CO₂ + H₂O) / (CO + CO₂ + H₂ + H₂O).
Verhüttung erfolgt in der Schmelze, wo das Sauerstoffpotenzial niedrig ist, während Wärmeerzeugung im oberen Raum stattfindet, wo das Sauerstoffpotenzial relativ hoch ist. Der Schlüssel zum Prozess ist das Bewegen der Wärme vom Verbrennungsbereich hin zum Verhüttungsbereich, ohne das Sauerstoffpotenzial in einer der Zonen zu kompromittieren.
Wenn CO und H₂ aus der Verhüttung im Bad freigesetzt werden, ist die Freisetzungsrate so hoch, dass ein gewaltsamer Ausbruch von Flüssigkeit entsteht. Metall und Schlacke werden nach oben geschleudert und bilden einen gasdurchlässigen Springbrunnen (Splash) mit großer Oberfläche für Wärmeübergang. Heiße Verbrennungsgase strömen durch diesen Springbrunnen und übertragen dabei Wärme auf die Tropfen von Schlacke und Metall, die diese Wärme wiederum an das Bad liefern. Metall verlässt das Gefäß kontinuierlich durch einen Überlauf-Vorherd (der effektiv ein flüssiges Metall-Manometer-Dichtung ist), während Schlacke periodisch durch die Seitenwand des Gefäßes durch eine wassergekühlte Schlackenkerbe abgestochen wird.
Das Hauptprodukt des Prozesses ist Roheisen. Roheisen wird kontinuierlich durch einen offenen Vorherd abgestochen und ist schlackefrei. Typische Temperatur des Roheisens liegt bei ca. 1.420 °C bis 1.450 °C und typische Zusammensetzung: Kohlenstoff – 4,4 % ± 0,15 %, Silicium – unter 0,01 %, Mangan – unter 0,02 %, Phosphor – unter 0,02 % ± 0,01 %, Schwefel – 0,1 % ± 0,05 %.
Die relativ oxidierende Atmosphäre und die niedrigtemperaturige Schlacke im SRV führen dazu, dass bis zu 90 % bis 95 % des Phosphors in den Vorschubmaterialien in die Schlacke partitioniert (Abb. 2). Daher hat dieser Prozess die Flexibilität, phosphathaltige Erze zu verwenden.
Da die Schlacke batchweise durch eine Schlackenkerbe abgestochen wird, ist das Roheisen schlackefrei. Das Roheisen kann in einer Roheisen-Entschwefelungsanlage behandelt werden, um den Schwefelgehalt auf unter 0,05 % zu senken. Ein typisches Fließschema des HIsmelt-Prozesses ist in Abbildung 3 dargestellt.
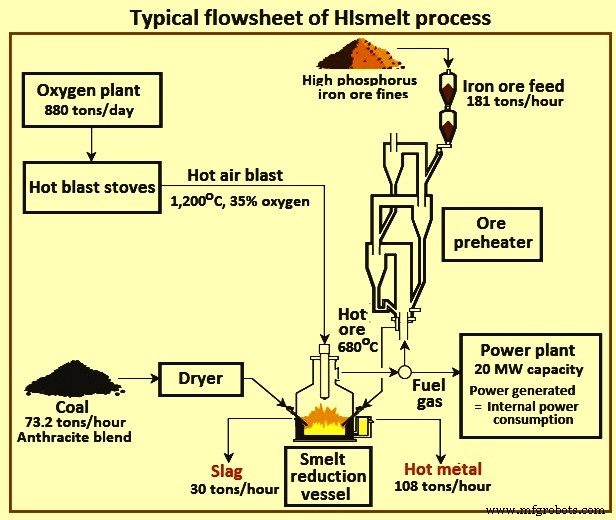
Das Ofengas aus dem SRV wird von 1.500 °C auf 800 °C durch einen Strahlungskessel-Hood gekühlt, in heißen Zyklonen teilweise gereinigt und dann durch ein Konvektionskesselsystem auf 200 °C weiter gekühlt. Der Strahlungs- und Konvektionskessel erzeugen gesättigten Dampf, der zu einem Dampftrommel auf einem Ofengaskessel strömt.
Das Ofengas aus dem SRV, das den Konvektionskessel verlässt, wird abgeschreckt, gewaschen und durch Wassersprüher gekühlt und durch Kanäle für die Verwendung als Brennstoff für die Heißwindöfen und den Ofengaskessel zirkuliert. Im Ofengaskessel wird das überschüssige SRV-Ofengas verbrannt und überhitzt den gesättigten Dampf aus dem Strahlungs-, Konvektions- und Ofengaskessel. Dieser überhitzte Dampf strömt zu Dampfturbinen, die ausreichend Strom erzeugen, um die HIsmelt-Anlage, Nebenanlagen zu betreiben und Überschussstrom in das lokale Netz einzuspeisen. Die Abgase aus dem Ofengaskessel und den Öfen werden mit Kalkschlämme gewaschen, um den Schwefel im Gas zu entfernen, bevor sie in die Atmosphäre entlassen werden.
Nebenprodukte des Prozesses sind Schlacke und Ofengas. Schlacke wird durch Flussen des Gangues im Eisenerz und der Asche in der Kohle mit Kalk und Dolomit gebildet. Schlacke kann granuliert oder in Gruben geleitet werden für ihre weitere Verarbeitung. Sie kann dann als Rohstoff für verschiedene Zwecke wie Zementherstellung, Straßenbau oder Bodenkonditionierung verwendet werden. Ofengas aus dem Prozess hat typischerweise einen Nachverbrennungsgrad von 50 % bis 60 %. Diese Gase verlassen den oberen Teil des SRV bei hohen Temperaturen und haben Energiewerte ähnlich wie Hochofengas. Es wird gereinigt, gekühlt und als Brennstoff und für die Stromerzeugung verwendet.
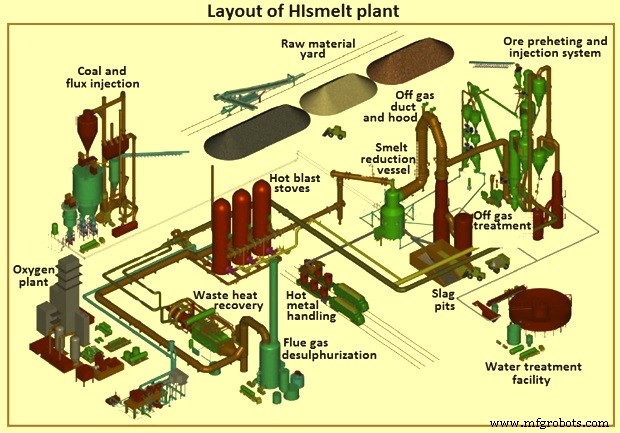
Der HIsmelt-Prozess ist hochflexibel. Die hochresponsive Natur des Prozesses bedeutet, dass er Eisenerz, Kohle und Flussmittel fast augenblicklich in Metall, Schlacke und Energie umwandelt. Die Prozessfähigkeiten erlauben es, Rohstoffvorschubraten sehr effizient zu ändern, ohne die Produktqualität zu beeinträchtigen. Diese Betriebsflexibilität maximiert die Produktivität, da es einfach ist, ein stationäres Betriebsfenster aufrechtzuerhalten. Im Gegensatz zu Hochöfen kann der HIsmelt-Prozess leicht gestartet, gestoppt oder im Leerlauf betrieben werden. Abbildung 4 zeigt das Layout der HIsmelt-Anlage.
Umweltvorteile
Die Umweltvorteile des HIsmelt-Prozesses sind erheblich. Durch die Verringerung der Nachfrage nach Koks, Sinter und Pellets und die Verbesserung der Energieeffizienz des Roheisenherstellungsprozesses reduziert er Emissionen von Treibhausgasen und anderen schädlichen Umweltverschmutzungen wie SOx, NOx und Dioxinen. Die Verbesserungen durch den Prozess sind: (i) Reduktion der CO₂-Emissionen um 20 %, (ii) Reduktion der SOx-Emissionen um 90 %, (iii) Reduktion der NOx-Emissionen um 40 %, und (iv) keine toxischen Emissionen mit Dioxin- und Furanemissionen auf Null-Niveau. Die Betriebsbedingungen im SRV schließen die Bildung von Dioxinen aus. Weiterhin gibt es eine große Reduktion der Staubemissionen und des spezifischen Wasserverbrauchs. Der Prozess trägt durch Recycling der Werksabfälle weiter zum Umweltschutz bei.
Vorteile
Die projizierten Vorteile des Prozesses sind: (i) niedrige Rohstoffkosten, da Erzagglomeration und Koksherstellung entfallen, (ii) flexible Rohstoffbasis, da der Prozess mit einer breiten Palette von Eisenerzfeinanteilen und Oxidabfällen sowie hoch- und niedrigflüchtigen Kohlen betrieben wird, (iii) Produktionsflexibilität, (iv) bessere Produktqualität, (v) minimierter Gesamtenergieverbrauch, (vi) vereinfachtes Engineering und Prozesskonfiguration, (vii) Umweltemissionen weit unter dem Industriestandard, (viii) niedrigere Investitionskosten, und (ix) niedrigere Betriebskosten.
Herstellungsprozess
- Herstellung von Wolfram-Nickel-Eisen-Legierungen: Vom Pulvergemisch zum fertigen Sinterteil
- Eisen: Eigenschaften, Geschichte und alltägliche Anwendungen
- Sintern von Eisenerzfeinstäuben: Steigerung der Hochofeneffizienz
- FINEX-Prozess: Fortschrittliche Roheisenherstellung aus Eisenerzfeinst & Nichtkokskohle
- ITmk3: Kobe Steels umweltfreundliches Eisen-Nugget-Verfahren
- HIsarna-Verfahren: Ultra-niedrig-karbonische Stahlproduktion
- Eisenproduktion optimieren: Die Chemie des Hochofenprozesses
- Maximale Fertigungseffizienz mit Eisenguss-Lieferanten
- Umfassender Überblick über Stahlerzeugungsverfahren
- Eisenerz-Verhüttung erklärt: Prozess, Prinzipien und Produktion